



Comment l'intégration verticale accélère la fabrication et la livraison
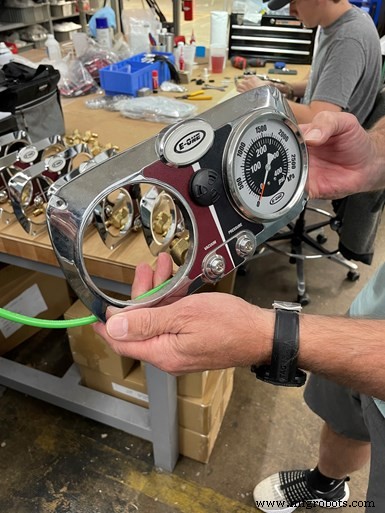
Les capacités de fabrication internes d'Innovative Controls lui permettent de concevoir, assembler et expédier des ensembles — tels que ces bagues de jauge pour camions de pompiers — plus rapidement que l'externalisation de ces capacités.
Les efforts d'Innovative Controls pour devenir verticalement intégré avec ses capacités de fabrication ont commencé par la sérigraphie numérique, mais la création de son propre atelier d'usinage — qui comprend un tour CNC de type suisse — a rapidement suivi.
Après avoir travaillé dans la vente industrielle pendant plusieurs années, Mike Michna, président d'Innovative Controls, a cherché d'autres voies pour créer une entreprise offrant une niche de fabrication. À la fin des années 80, il a reconnu que les panneaux de pompe sur les camions de pompiers n'étaient pas conviviaux en termes de fonction ou de disposition pour les pompiers afin de contrôler et opérer efficacement sur une scène de feu stressante.
L'entreprise de Pittsburgh, Pennsylvanie — qui occupe désormais plusieurs baies à l'intérieur d'une immense ancienne usine de fabrication de turbines Westinghouse — est depuis devenue le leader du marché du contrôle de panneau de pompe, des produits de diagnostic et d'identification pour les OEM d'engins de pompiers. Elle conçoit, fabrique et distribue des dispositifs, notamment des moniteurs de niveau de réservoir, des ensembles de commande de vanne, des manomètres, des bagues d'identification de produit, des bagues de message de sécurité, des graphiques associés et des produits de plomberie pour ces véhicules. Innovative Controls propose également des services de fabrication sous-traitance pour d'autres industries telles que le médical.
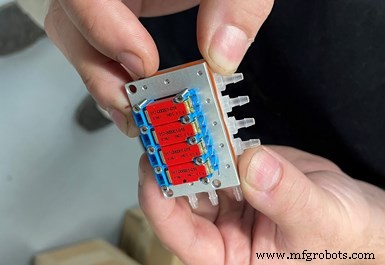
L'objectif de l'entreprise en tant que fabricant sous-traitant est de ne reprendre que des affaires si elle va fournir des ensembles, tels que ce module d'air médical.
Michna dit que l'objectif n'est pas de fournir des pièces individuelles aux clients, mais plutôt des ensembles complets. Avoir pratiquement toutes les capacités d'usinage et de fabrication requises en interne (l'entreprise externalise encore la fonderie sous pression et le moulage par injection) a permis à l'entreprise de fabriquer ces ensembles plus rentablement et à une qualité supérieure tout en étant capable de répondre plus rapidement aux besoins des clients car elle contrôle tous ces processus.
Commencer par la sérigraphie
Innovative Controls est peut-être l'opération la plus performante que j'ai visitée en termes de capacités de fabrication internes, bien que le moulage par injection et la fonderie sous pression à haut volume pour des composants tels que des bagues personnalisées avec des évidements pour le codage couleur et l'identification soient externalisés. Michna dit que l'entreprise a adopté une approche « on va trouver comment faire » pour ajouter de nouvelles technologies, s'appuyant sur des experts de l'industrie tout au long du chemin. La sérigraphie numérique était la technologie initiale qu'elle cherchait à maîtriser.
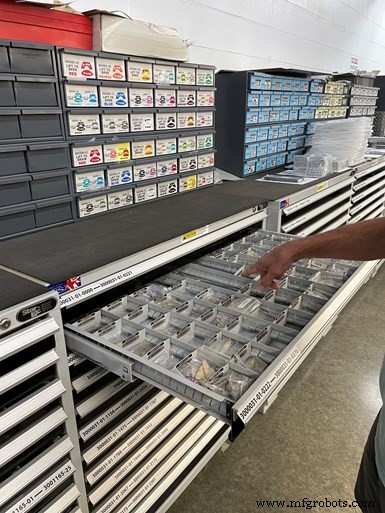
La sérigraphie numérique a été la première capacité qu'Innovative Controls a internalisée.
Michna note que les premiers composants de panneau de pompe utilisaient du plastique de basse qualité et de la peinture ou des étiquettes en vinyle pour l'identification des composants et les instructions qui se décoloraient ou se décollaient avec le temps. Il a découvert que les polycarbonates utilisés sur les pompes à essence résistaient mieux aux UV et offraient une durée de vie plus longue. L'entreprise a initialement utilisé la technologie de sérigraphie conventionnelle (pensez raclettes) pour colorer et coder les étiquettes une par une. Elle a ensuite introduit l'équipement de sérigraphie numérique pour imprimer en volumes plus élevés avec plus de flexibilité. L'astuce consistait à apprendre comment faire adhérer l'encre au matériau polycarbonate. Pour le faire efficacement, cela nécessite un contrôle précis de l'humidité et de l'électricité statique dans la pièce où se trouvent les (maintenant deux) machines de sérigraphie numérique. Avoir cette capacité en interne permet à l'entreprise de concevoir, imprimer et expédier des étiquettes en 24 heures.
L'entreprise a depuis ajouté une multitude d'autres procédés. Cela inclut le découpage au couteau CNC et le routage de panneaux ; le polydômage ; l'assemblage automatisé de circuits imprimés ; et l'assemblage mécanique et électrique. Le dernier équipement est une presse à poinçonner Trumpf TruPunch, qui a été ajoutée dans le but de créer un atelier complet de fabrication et de peinture pour les composants en tôle tels que les armoires.
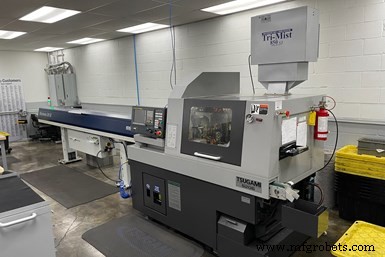
Le machiniste Matthew Resnick a pu remettre ce tour de type suisse en marche. Son premier travail de production était une série de 500 000 pièces pour un composant médical.
Mais l'usinage CNC est également une capacité clé que l'entreprise continue de développer et qu'elle externalisait auparavant. Par exemple, il y a des années, elle utilisait un fournisseur dans le Minnesota pour usiner un petit composant médical appelé un barb pour un assemblage. Bien que le prix du fournisseur était bon, il n'était pas aussi compétitif que Michna l'aurait souhaité. En conséquence, Innovative Controls s'est lancé à corps perdu, en achetant un tour de type suisse Tsugami S206 avec chargeur de barres, sa première machine-outil CNC. N'ayant pas de machinistes sur le personnel, l'entreprise a initialement embauché un sous-traitant pour faire tourner des travaux sur cette machine de temps en temps. Michna admet que l'entreprise ne comprenait pas vraiment bien l'usinage de type suisse, et n'exploitait pas initialement les capacités qu'une telle plateforme offre, en particulier pour la production de haut volume.
Par conséquent, début 2020, Innovative Controls a embauché le machiniste Matthew Resnick pour établir un atelier d'usinage interne plus formel. Resnick a suggéré d'ajouter un tour CNC à poupée fixe et un petit centre d'usinage vertical, que l'entreprise avait en fait déjà commandés. Ce étaient également des modèles Tsugami : un tour MQBSY-II avec chargeur de barres FMB et une fraiseuse à grande vitesse VA2 (l'entreprise a depuis ajouté une seconde VA2).
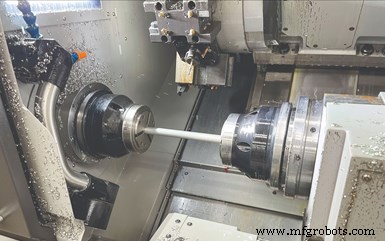
Le tour à poupée fixe usine principalement une famille d'extrusions utilisée pour créer des poignées de traction/poussée.
En attendant la livraison de cet équipement, Resnick a eu quelques mois pour remettre le tour de type suisse en marche. Il dit que la machine nécessitait essentiellement un bon nettoyage, et il a commencé à apprendre Abile, le logiciel de programmation CAM gratuit que Tsugami offre pour ses types suisses. Innovative Controls a également ajouté un système de suppression d'incendie Firetrace à la machine pour fournir la confiance nécessaire pour la faire tourner en « lights out ». Sur une période de trois mois, la machine a pu terminer une série de production de 500 000 pièces pour le composant médical avec seulement quelques ajustements mineurs requis, note Resnick. Le temps de cycle original était de 14 secondes par pièce en utilisant trois outils, mais il l'a réduit à 9 secondes en remplaçant deux outils par un outil de forme personnalisé qui a également créé des copeaux plus gérables.
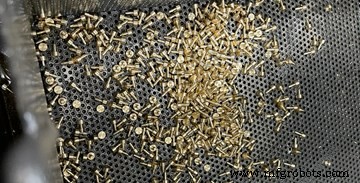
Le temps de cycle pour ces composants médicaux produits sur le tour de type suisse a été réduit de 14 secondes à 9 secondes par pièce après le remplacement de deux outils par un outil de forme personnalisé.
Le tour à poupée fixe est principalement utilisé pour faire tourner une famille de barres d'extrusion d'aluminium de diverses longueurs qui sont assemblées pour créer des poignées de traction/poussée utilisées sur les panneaux de pompe de camions de pompiers. Un robot collaboratif de Universal Robots (intégré par ProCobots) a été récemment ajouté pour permettre de longs tronçons de fonctionnement sans surveillance. Comme montré dans la vidéo ci-dessous, les pièces terminées sont poussées à travers la contre-broche pour que le cobot les attrape et les transfère dans des plateaux. Une fois un plateau rempli de pièces terminées, le cobot le recouvre d'un plateau vide qu'il commencera alors à charger. Des piles de plateaux peuvent ensuite être facilement emballées et envoyées pour l'anodisation.
Les fraiseuses VA2 sont utilisées pour créer une variété de pièces, y compris des plaques pour un assemblage médical et des moules que l'entreprise utilise pour encapsuler l'électronique afin de la protéger contre les vibrations et l'humidité. Ces machines disposent de broches à 35 000 tr/min, de plaques de bridage à changement rapide de Saunders Machine Works, de sondes tactiles Renishaw et de détecteurs de casse d'outil Metrol qui peuvent également mesurer les outils. Étant donné que Resnick gère l'atelier d'usinage seul, ces types de dispositifs facilitent l'exécution d'un travail par quelqu'un d'autre s'il n'est pas disponible.
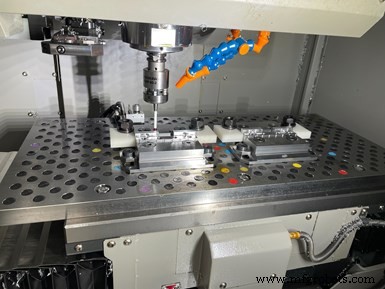
Innovative Controls utilise au maximum l'enveloppe de travail disponible de ses fraiseuses à grande vitesse en utilisant un bridage à changement rapide qui accélère les changements de série.
Un deuxième tour de type suisse ?
De même, Innovative Controls trouve de la valeur à avoir cet atelier de quatre machines (pour l'instant) au-delà de la réactivité client améliorée. Resnick est capable de répondre plus rapidement aux besoins de ses concepteurs ainsi que de les consulter pour offrir des suggestions pour réviser les conceptions, assouplir les tolérances, etc., afin d'accélérer, simplifier ou réduire le coût d'usinage des pièces pour les nouveaux produits de l'entreprise.
En termes de technologie d'usinage, Innovative Controls pourrait ajouter un deuxième tour de type suisse si la demande pour les pièces médicales augmente. Michna dit que bien qu'il ne sache pas où va l'industrie des engins de pompiers, ces véhicules auront toujours besoin d'armoires de stockage, de contrôle de pompe précis et d'une communication efficace du système de pompage avec l'ordinateur du moteur. À cet égard, l'entreprise reste prête pour le succès futur dans cette industrie tandis que sa compétence de fabrication substantielle dans de nombreux domaines offre le potentiel de développer l'activité dans de nombreuses autres industries. Michna dit que la clé est de ne jamais prendre de retard en technologie et d'être assez audacieux pour investir dedans, l'apprendre et continuer à trouver des moyens d'être plus efficace en l'utilisant.
Équipement industriel
- Prototypage rapide dans la fabrication : comment l'impression 3D accélère le développement produit
- Révolutionner la mode : la fabrication rapide et l'impression 3D façonnent les wearables de demain
- Fabrication rapide : Accélérer la production de pièces personnalisées et basse série
- Comment Kennedy Incorporated a obtenu un ROI rapide et une croissance accélérée
- Comment le Prototypage Rapide et l'Impression 3D Accélèrent la Réussite Industrielle
- Guide Éprouvé pour Sous-Traiter la Fabrication de Prototypes en Chine
- Comment la Fabrication Rapide Dépasse les Délais Industriels Traditionnels
- Pourquoi l'usinage rapide booste l'efficacité dans la fabrication moderne
- SourceDay : leader de la collaboration fournisseurs et solutions achats pour l'efficacité manufacturière