



Dépannage d'un tour-fraisage CNC non opérationnel : pourquoi il a calé et comment le réparer
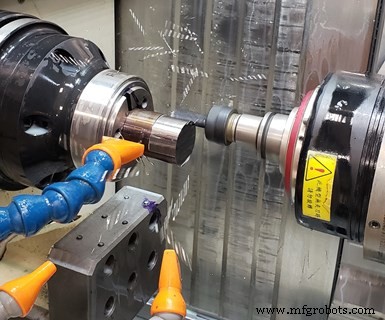
Le second tour-fraisage à axe B que MoManTech a acheté ne effectue actuellement aucun travail de tournage, produisant une gamme de composants médicaux complexes et prismatiques à partir de barres. (Toutes les photos sont gracieuseté de MoManTech.)
J'ai visité un certain nombre d'entreprises d'usinage très avancées qui sont situées au milieu de nulle part. En raison des restrictions de voyage liées au coronavirus, je n'ai pas pu visiter MoManTech — l'atelier de précision présenté dans cette histoire — situé à Sheridan, Montana. Mais « milieu de nulle part » est précisément comment le propriétaire Kirt Johnston décrit le lieu de son entreprise.
Cela a nécessité un acte de foi pour lui et sa famille d'y arriver. Originaire de l'Indiana, il avait gravi les échelons de la direction dans un fabricant de dispositifs médicaux à Warsaw. En 2003, à 31 ans, il mettait en place des plans pour acheter l'entreprise. Ses plans ont changé une fois qu'il a atterri à l'hôpital à la suite d'un stress lié au travail.
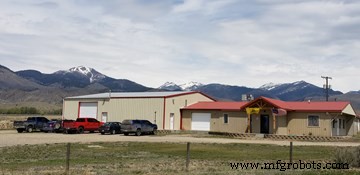
Kirt Johnston a tout quitté en Indiana pour déplacer sa famille au Montana, où il a acheté un petit atelier d'usinage. Il a rapidement ajouté 4 000 pieds carrés d'espace au sol au bâtiment ainsi qu'une gamme diversifiée d'équipements CNC plus avancés.
Par hasard, il a appris qu'un petit atelier d'usinage dans une ville de 700 habitants du Montana était à vendre par un propriétaire qui avait ses propres problèmes de santé et lorgnait la retraite. Ce magasin de 1 800 pieds carrés n'avait que quelques fraiseuses à genou et trois tours à moteur. Mais il était assis sur trois acres de terrain avec des vues à couper le souffle. Pour faire court, il a acheté cet atelier et y a déménagé sa famille, laissant derrière la sécurité de l'emploi existant pour les inconnus que cette nouvelle expérience présenterait.
Et quand je dis qu'il a déménagé sa famille là-bas, il l'a fait en effet. Pendant quelques années, sa femme et partenaire commerciale, Michelle, et deux garçons — âgés de 2 et 5 ans à l'époque — ont vécu dans un appartement de 800 pieds carrés attenant à l'atelier.
La situation est très différente maintenant. Après avoir déménagé là-bas en juillet 2004, Johnston a agrandi l'atelier de 4 000 pieds carrés et a commencé à ajouter des employés et des équipements CNC plus avancés, tels que des fraiseuses, un centre de tournage, des tours suisses, une unité d'électroérosion à fil et des tours-fraisage à axe B.
Le premier tour-fraisage à axe B de MoManTech, acheté en 2012, a permis à l'atelier de viser des travaux médicaux plus complexes. Le second en a fait autant. Ce dernier est un tour-fraisage QuickTech 9 axes S42ATM avec contre-broche d'Absolute Machine Tools, qui a été installé en juillet dernier. Ce qui est peut-être le plus intéressant à propos de cette machine, qui peut effectuer à la fois du tournage et du fraisage, c'est qu'elle est utilisée uniquement pour le fraisage. « Je n'ai jamais installé un outil de tournage dedans », dit Johnston. Utiliser cette machine de cette façon a permis à l'atelier d'effectuer des changements plus rapides pour les 100 numéros de pièces différents dans deux familles de pièces qui tournent sur la machine, tout en laissant l'option ouverte pour un travail prismatique supplémentaire usiné à partir de barres, si ce travail se présente.
Pas de retour en arrière
Certifié ISO 13485, MoManTech se spécialise dans les dispositifs chirurgicaux pour la colonne vertébrale, les traumatismes, les grosses articulations et les applications dentaires ainsi que les implants. Sa gamme de capacités lui permet d'être un guichet virtuel unique pour les besoins médicaux de ses clients. En plus de ses diverses capacités d'usinage, l'atelier dispose de processus secondaires internes tels que le marquage/gravure laser, le nettoyage ultrasonique et la passivation citrique. MoManTech a également des imprimantes 3D plastique et métal qu'il utilise principalement pour créer des fixations utilisées dans l'atelier (voir l'encadré ci-dessous).
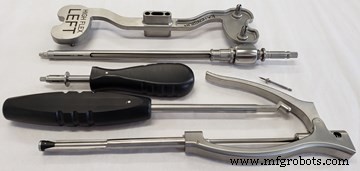
MoManTech usine une gamme de composants pour dispositifs médicaux et implants.
Le QuickTech S42ATM était son achat d'équipement capital le plus récent. Johnston cite le prix et la taille compacte comme de grandes raisons pour choisir ce modèle. Mais, il apprécie également qu'il ait une contre-broche à axe C complet plutôt qu'un dispositif de serrage de pièce pour le travail en contre-broche. Le mouvement de la contre-broche à trois axes contribue également à la petite taille de la machine, car il peut se déplacer dans l'axe X au-dessus et en dessous de la ligne centrale de la pièce pour donner à la broche de fraisage à axe B un meilleur accès à la pièce. L'axe B a un moteur de 10 000 tr/min, 3 ch et une plage de travail de 190° (±95° par rapport à la verticale).
La machine a une capacité de barre de 30 mm. Au lieu d'utiliser un chargeur de barres, un tire-barre est utilisé pour amener le stock scié en longueurs de trois pieds dans la zone de travail. Cela réduit encore l'espace au sol que la machine nécessite.
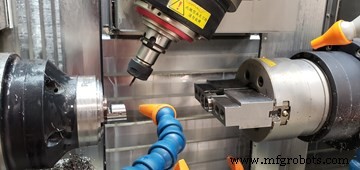
Au lieu d'avoir un dispositif de serrage de pièce pour le travail en contre-broche, ce tour-fraisage dispose d'une contre-broche à axe C complet.
La broche principale et la contre-broche ont toutes deux des moteurs à entraînement direct de 6 000 tr/min, 5 ch. Elles sont synchronisées pour permettre un transfert de pièce précis pour les opérations de travail en contre-broche. Le changeur d'outils automatique (ATC) a 24 stations pour accepter des porte-outils HSK-40T.
MoManTech fait actuellement tourner deux familles de pièces sur cette machine. L'une est une famille d'implants en titane et l'autre est pour des dispositifs médicaux en acier inoxydable. Toutes les pièces nécessitent un usinage 5 axes (positionnement, pas contour complet) ainsi que du travail en contre-broche. Les tailles de lot typiques varient de 5 à 25. La production de pièces prismatiques à partir de barres cylindriques rend les configurations plus faciles, comparé à une fraiseuse conventionnelle qui pourrait nécessiter un serrage spécial.
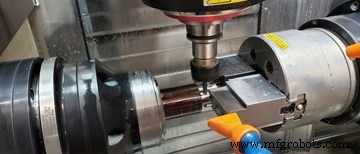
Pour minimiser l'espace au sol, ce tour-fraisage à axe B n'a pas de chargeur de barres. Au lieu de cela, les barres sont sciées en longueurs de 3 pieds et tirées dans la zone de travail.
Johnston profite de la capacité de l'ATC pour garder de nombreux outils standards utilisés pour la plupart des travaux installés. De cette façon, aucun touché n'est nécessaire pour ces outils couramment utilisés, réduisant ainsi le temps de changement pour un nouveau travail. Les changements nécessitent généralement seulement un touché au bout de la barre pour définir l'emplacement de travail et tout nouvel outil ajouté pour le nouveau travail. Absolute Machine Tools a également créé des macros personnalisées pour reporter les décalages de travail de la broche principale à la contre-broche. De cette façon, un touché d'outil n'est nécessaire que sur la broche principale.
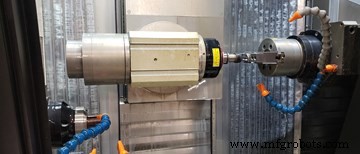
Des macros personnalisées permettent aux décalages de travail de la broche principale d'être appliqués à la contre-broche. Par conséquent, le touché d'outil n'est nécessaire que sur la broche principale.
L'usinage efficace de pièces prismatiques à partir de barres nécessite de la réflexion quant à la façon dont une pièce blocky sera « orientée » dans le volume de la barre cylindrique. Johnston essaie d'effectuer la majeure partie de l'usinage du côté de la broche, laissant derrière une caractéristique facile pour la contre-broche à saisir pour le travail en contre-broche. Cela pourrait ne nécessiter que l'usinage de poches dans les mors de la contre-broche, au lieu de préhenseurs personnalisés. La plupart des pièces sont usinées complètement et les pièces sont éjectées de la contre-broche dans un dispositif de collecte.
Plus de travail à l'horizon (Big Sky) ?
Quand j'ai parlé à Johnston au début de mai, il a dit que son entreprise n'avait pas été impactée négativement par la pandémie de COVID-19. Étrangement, cela a même offert une opportunité d'ajouter du personnel. Il a embauché des gens — un à temps plein et deux à temps partiel de l'université — qui ont perdu leurs emplois d'été. De plus, alors que les chirurgies électives reprennent, il est possible que l'atelier voie plus de travail lié à ces procédures. Cela pourrait mener à des achats de machines supplémentaires plus tard. Et, qui sait, peut-être que ce nouveau tour-fraisage fera 실제로 tourner des travaux qui nécessitent du tournage.
L'impression 3D dans un atelier d'usinage
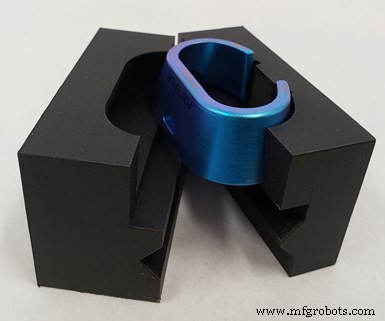
Cette fixation en plastique renforcé de fibre de verre que MoManTech a imprimée est utilisée pour maintenir une pièce usinée en 5 axes par ébauche.
MoManTech a deux imprimantes 3D de Markforged, une unité qui imprime du plastique et une autre qui imprime du métal. Ces imprimantes utilisent le processus de fabrication par filament fondu (FFF). Pour l'impression plastique, l'imprimante chauffe le matériau thermoplastique près de son point de fusion et l'extrude hors d'une buse. La buse est déplacée dans les directions X et Y sur un plateau de construction pour créer une pièce couche par couche. Le matériau de base Onyx de Markforged — nylon mélangé à de la fibre de carbone hachée — est dit être 1,4 fois plus résistant que l'ABS. De plus, l'atelier peut ajouter des couches de fibre de verre, de Kevlar ou de fibre de carbone pour obtenir des propriétés plus fortes, selon l'application. Il est également possible d'ajouter des inserts filetés métalliques. Pour ce faire, le travail d'impression est arrêté au moment approprié, l'insert est ajouté et l'impression continue, encapsulant l'insert dans l'objet. L'atelier utilise couramment cette imprimante pour créer des dispositifs de fixation en plastique. Presque tous les fixations utilisées sur la machine de marquage laser de MoManTech sont imprimées en 3D à partir de matériau Onyx.
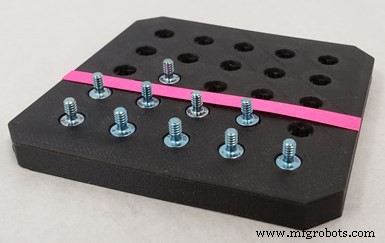
Cette fixation en plastique imprimée pour le marqueur laser de l'atelier inclut des clés pour assurer une orientation correcte de la pièce.
L'unité Metal X est utilisée pour imprimer des fixations dures personnalisées en acier inoxydable 17-4 pour tenir des pièces complexes sur les fraiseuses. Johnston dit que l'impression de fixations dures est utile car il n'a pas besoin de retirer une personne d'un centre d'usinage de production pour usiner des fixations. La fixation peut être conçue et ensuite imprimée (pendant la nuit si nécessaire) pour pouvoir être utilisée le lendemain. Et, étant donné la géométrie complexe de certaines pièces que ces fixations doivent tenir, usiner une fixation peut être difficile, sinon impossible de toute façon, note Johnston.
Cette imprimante utilise deux bobines de matériau : l'une a de la poudre métallique et un agent liant à l'intérieur d'une enveloppe plastique. La seconde est de la poudre de céramique enfermée dans du plastique. Les bobines sont passées à travers un bloc chauffant, chauffant le plastique à son point de fusion et l'alimentant à travers une buse d'extrusion. L'unité pose d'abord des couches du matériau céramique, qui est utilisé pour le démoulage de la pièce des feuilles d'impression jetables maintenues en place sur le plateau de l'unité par vide. Le matériau céramique est également utilisé pour créer des structures de support pour le métal, là où c'est nécessaire. Après l'impression en utilisant la bobine d'acier inoxydable est terminée, les pièces sont ensuite frittées, fusionnant la poudre métallique en métal solide.
Équipement industriel
- Principaux critères pour l'achat d'une machine CNC d'occasion
- Facteurs clés à évaluer avant l'achat d'une machine CNC d'occasion
- Quand vendre votre machine CNC : guide stratégique pour un retour maximal
- Tours CNC à apprentissage guidé : Accélérez la production et améliorez la précision dans votre atelier
- Tours CNC Femco : élimination des goulots d'étranglement chez Houston Oilfield Equipment
- Tours CNC : croissance d'affaires et réduction coûts production chez Leaf Technology
- Machines CNC tour-fraise : guide ultime de l'usinage multi-tâches de précision
- Qualités clés pour choisir un atelier CNC de précision
- Équipements et services d'atelier CNC de précision