



21 principes essentiels de l'usinage par gravure CNC
21 notions de base de l'usinage par gravure CNC (1)
13. Il y a un phénomène de retenue pendant le traitement d'un nouvel outil, et le traitement est très laborieux. Quels paramètres doivent être ajustés à ce moment ?
La raison pour laquelle l'usinage est très laborieux est que la puissance et le couple de la broche ne peuvent pas supporter la quantité de coupe actuelle. Une approche raisonnable est de refaire le parcours pour réduire la profondeur de l'outil, la profondeur de la rainure et la quantité de parage. Si le temps de traitement global est inférieur à 30 minutes, vous pouvez également ajuster la vitesse de coupe pour améliorer l'état de coupe.
14. Quel est le rôle du fluide de coupe ?
Faites attention à l'huile de refroidissement pour le traitement des métaux. Le rôle du système de refroidissement est d'emmener la chaleur de coupe et les copeaux volants, et de lubrifier le traitement. Le fluide de refroidissement enlèvera la chaleur de coupe, réduira la chaleur transférée à l'outil et au moteur, et augmentera leur durée de vie. Emporter les copeaux volants pour éviter la coupe secondaire. La lubrification peut réduire la force de coupe et rendre le traitement plus stable. Dans le traitement du cuivre, le choix de fluide de coupe huilé peut améliorer la qualité de surface.
15. Quels sont les stades d'usure de l'outil ?
L'usure de l'outil est divisée en trois stades : usure initiale, usure normale et usure sévère.
Au stade initial d'usure, la cause principale de l'usure de l'outil est que la température de l'outil est basse, et la température de coupe optimale n'est pas atteinte. À ce moment, l'usure de l'outil est principalement une usure abrasive. Une telle usure a un impact relativement grand sur l'outil, et il est facile de provoquer l'ébréchage de l'outil.
Ce stade est un stade très dangereux. S'il n'est pas bien géré, il peut directement causer l'effondrement et l'échec de l'outil. Lorsque l'outil passe la période d'usure initiale, la température de coupe de l'outil atteint une certaine valeur. C'est l'usure principale par diffusion, et sa fonction est principalement de provoquer l'écaillage local. Par conséquent, l'usure est plus faible et plus lente. Lorsque l'usure atteint un certain niveau, l'outil échoue et entre dans une période d'usure rapide.
16. Pourquoi les outils ont-ils besoin de rodage et comment roder ?
Nous avons mentionné ci-dessus que l'outil est facile à s'ébrécher au stade d'usure initial. Afin d'éviter le phénomène d'effondrement, nous devons roder l'outil. La température de coupe de l'outil est progressivement augmentée à une température raisonnable. Il est vérifié par des expériences que les mêmes paramètres de traitement sont utilisés pour la comparaison. On peut voir qu'après le rodage, la durée de vie de l'outil a augmenté de plus de 2 fois. La méthode de rodage consiste à réduire le débit d'avance de moitié tout en maintenant une vitesse de broche raisonnable, et le temps de traitement est d'environ 5 à 10 minutes. Utilisez une petite valeur lors du traitement de matériaux tendres, et une grande valeur lors du traitement de métaux durs.
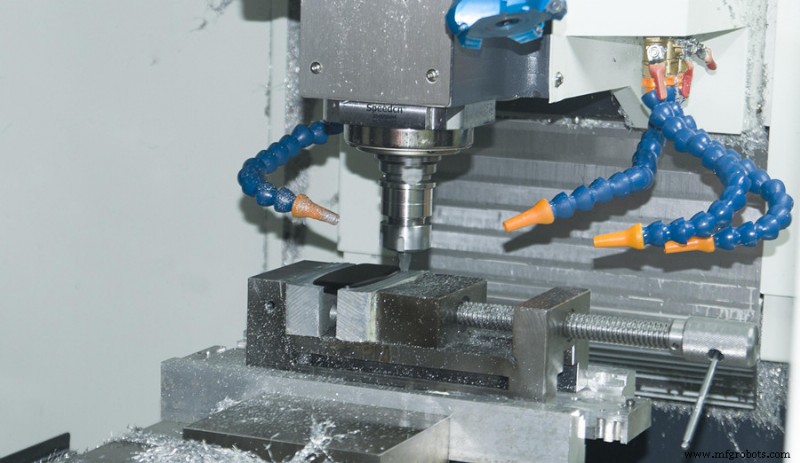
17. Comment juger une usure sévère de l'outil ? La méthode de jugement de l'usure sévère de l'outil est :
1) En écoutant le son traité, il y a un appel strident ;
2) En écoutant le son de la broche principale, la broche est évidemment en retenue ;
3) On sent que les vibrations augmentent pendant le traitement et que la broche de la machine-outil a des vibrations évidentes ;
4) En regardant l'effet de traitement, les couteaux sur la surface de fond traitée sont parfois bons et parfois mauvais (si c'est le cas au début, cela signifie que la profondeur de l'outil est trop profonde).
18. Quand dois-je changer l'outil ?
Nous devrions changer l'outil à environ 2/3 de la limite de durée de vie de l'outil. Par exemple, si l'outil est sévèrement usé en 60 minutes, la prochaine fois qu'il est traité, l'outil devrait être changé dans les 40 minutes, et l'habitude de changer l'outil régulièrement devrait être développée.
19. Les outils sévèrement usés peuvent-ils continuer à être traités ?
Après que l'outil est sévèrement usé, la force de coupe peut être augmentée à 3 fois la normale. La force de coupe a une grande influence sur la durée de vie de l'électrode de la broche, et la durée de vie du moteur de la broche est inversement proportionnelle à la troisième puissance. Par exemple, lorsque la force de coupe est augmentée de 3 fois, le traitement pendant 10 minutes équivaut à la broche utilisant 10*33=270 minutes dans des conditions normales.
20. Comment déterminer la longueur de saillie de l'outil pendant le dégrossissage ?
Plus la saillie de l'outil est courte, mieux c'est. Cependant, dans le traitement réel, si elle est trop courte, la longueur de l'outil doit être ajustée fréquemment, ce qui affectera trop l'efficacité du traitement. Alors comment la longueur de saillie de l'outil doit-elle être contrôlée dans le traitement réel ?
Le principe est le suivant : un porte-outil de diamètre φ3 peut être traité normalement s'il dépasse de 5 mm. Le porte-outil de diamètre φ4 peut être traité normalement s'il dépasse de 7 mm. Le porte-outil de diamètre φ6 peut être traité normalement s'il dépasse de 10 mm. Essayez de rester en dessous de ces valeurs lors du chargement du couteau. Si la longueur du couteau supérieur est supérieure à la valeur ci-dessus, essayez de contrôler la profondeur d'usinage lorsque l'outil est usé. C'est un peu difficile à maîtriser et nécessite plus d'exercice.
21. Que faire si l'outil se casse soudainement pendant le traitement ?
1) Arrêtez le traitement et vérifiez le numéro de série actuel du traitement.
2) Vérifiez l'outil cassé pour voir s'il y a un corps d'outil cassé, et retirez-le s'il y en a un.
3) Analysez les raisons de la casse de l'outil. C'est le plus important. Pourquoi l'outil s'est-il cassé ?
Si nous voulons analyser, nous devons analyser les divers facteurs qui affectent le traitement mentionnés ci-dessus. Mais la raison de l'outil cassé est que la force sur l'outil augmente soudainement. Ou le problème de parcours, ou la vibration de l'outil est trop grande, ou le matériau est dur, ou la vitesse du moteur de la broche est incorrecte.
4) Après analyse, changez l'outil pour le traitement. Si le parcours n'est pas changé, le numéro de série original devrait être avancé d'un numéro de série pour le traitement. À ce moment, la vitesse d'avance doit être réduite. L'une est parce que l'outil cassé est sévèrement durci, et l'autre est le rodage de l'outil.
Article connexe : 21 notions de base de l'usinage par gravure CNC (1)
Processus de fabrication
- Glossaire complet A-Z des termes CNC essentiels
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Solutions efficaces aux défis courants des centres d'usinage CNC
- Maîtriser la précision CNC : stratégies éprouvées pour éliminer le grincement et les vibrations
- 21 principes essentiels de l'usinage par gravure CNC
- Centres d'usinage CNC : identifier les pannes courantes et stratégies de maintenance efficaces
- Maîtriser le filetage sur centres d'usinage CNC : techniques éprouvées et bonnes pratiques
- 5 signes indiquant que votre outil d'usinage CNC est usé
- Défauts courants de l'usinage CNC et mesures de contrôle éprouvées