



Maîtriser la précision CNC : stratégies éprouvées pour éliminer le grincement et les vibrations
Le grincement est un problème que chaque opérateur de machine CNC doit gérer de temps en temps. La vibration d'usinage est un problème courant dans la fabrication CNC. Le fraisage, le tournage ou le perçage provoqueront tous cette torture sur les pièces. Cela affecte la qualité et l'efficacité du traitement, causera une diminution de la finition des pièces, et endommagera et raccourcira considérablement la durée de vie de la fraise en bout. Comment réduire le grincement dans l'usinage CNC est le contenu principal que nous allons discuter ensuite.
Qu'est-ce que le grincement d'usinage ?
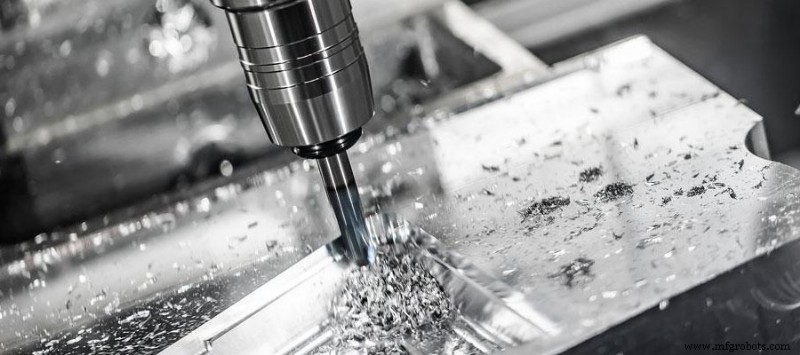 La vibration d'usinage, également connue sous le nom de grincement, fait référence au phénomène de vibration indésirable générée pendant les opérations de coupe dans les processus d'usinage tels que le fraisage CNC, le tournage et le perçage, qui produit des fluctuations sur la surface des pièces traitées. Cela se produit lorsque la pièce et l'outil de coupe vibrent à des fréquences différentes, et cela peut être déclenché par de nombreuses conditions de processus : porte-outils, outils de coupe, montages de pièces et conditions de la machine.
Ces vibrations peuvent être non-résonnantes, par exemple lors de l'utilisation d'outils usés de manière inégale. Les vibrations non-résonnantes sont généralement constantes tout au long du cycle d'usinage et ont généralement des causes mécaniques faciles à diagnostiquer.
Lorsque vous combinez correctement les outils, le serrage de la pièce, les stratégies d'usinage et les réglages de la machine pour produire des vibrations égales ou proches de la fréquence naturelle de la machine, vous trouverez des vibrations causées par résonance. Ce type de grincement ne peut se produire qu'à certains points du parcours d'outil, comme aux coins concaves.
Types de grincement en usinage - Grincement d'outil et grincement de pièce
Il y a deux types de grincement à connaître : le grincement d'outil et le grincement de pièce. Avec le grincement d'outil, votre machine et vos outils commencent à vibrer, ce qui est ensuite transmis à la pièce.
Avec le grincement de pièce, la paroi de la pièce vibrera. Ce dernier se produit généralement seulement lors du traitement de parois minces, mais il peut causer plus de problèmes que le grincement d'outil. Dans cet article, nous nous concentrerons sur le « grincement d'outil », mais vous pouvez essayer d'utiliser ces mêmes techniques pour réduire le « grincement de pièce ».
Pourquoi faut-il réduire le grincement ?
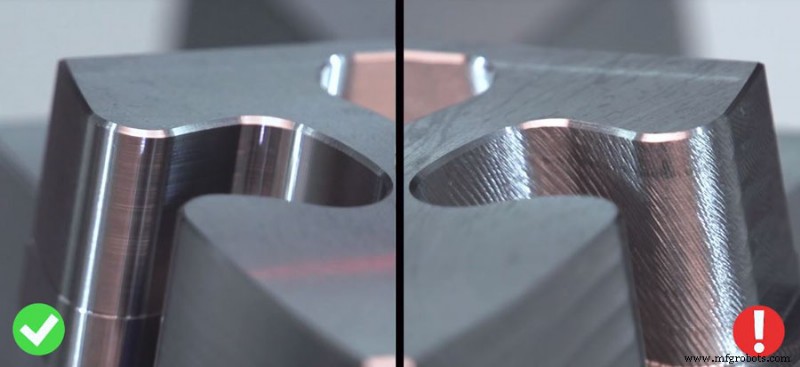
Le grincement pendant l'usinage peut causer une finition de surface sous-standard et raccourcir la durée de vie de l'outil. Des marques de vibration seront visibles sur la surface traitée, montrant généralement des motifs ondulés ou des marques régulières. Un tremblement constant peut causer une usure inégale de l'outil et même l'endommager.
La vibration des machines-outils CNC peut généralement être entendue. Un mécanicien expérimenté sera capable de reconnaître quand le grincement se produit grâce à sa voix unique.
Généralement, 100 μm est utilisé comme critère pour juger si le tremblement est approprié. Si l'amplitude de vibration de coupe dépasse 100 μm, cela peut causer le desserrage de l'outil ou de la pièce, et le fraisage ne peut pas être poursuivi. Lorsque la vibration est inférieure à 100 μm, bien que l'usinage puisse être effectué, il y aura des rayures de vibration évidentes sur la surface de la pièce, ce qui n'est pas autorisé sur la surface du produit fini. Par conséquent, la vibration d'usinage doit être limitée dans une plage raisonnable.
Comment réduire le grincement en usinage CNC ?
1. Déterminer le bon parcours d'outil
C'est une étape très importante dans la coupe. Selon les instructions, le fraisage peut être divisé en fraisage descendant et fraisage montant. Si la direction de la force de fraisage est cohérente avec la direction de serrage de la pièce, la vibration de la pièce courbée peut être éliminée. Une fraiseuse CNC équipée d'une vis à billes ou d'une vis à billes, et un centre d'usinage vertical sont très utiles pour éliminer la vibration de grincement pendant le fraisage CNC.
Lors de l'utilisation de parcours d'outils conventionnels sur une fraiseuse CNC, le degré d'engagement des outils variera. Cela peut causer une force excessive appliquée à la fraise à certains points du parcours d'outil, ce qui peut causer le grincement. L'utilisation d'un parcours d'outil à engagement constant ou la réduction de la profondeur de coupe peut aider à atténuer cette situation.
2. Couper correctement
Lorsqu'une fraiseuse CNC utilise une fraise en bout longue et fine pour fraiser une cavité profonde, elle utilise généralement le fraisage par plongée, dans lequel la fraise alimente axialement comme une perceuse. Lors du fraisage de cavités profondes, le porte-à-faux de la tige longue est généralement plus de 3 fois le diamètre de la tige. Seulement lorsque la vibration de coupe n'est pas grave, l'ajustement des paramètres de coupe peut être efficace. Méthodes d'ajustement conventionnelles : réduire la vitesse de l'outil ou de la pièce, réduire la profondeur de coupe et augmenter la quantité de coupe par tour. De plus, des lames avec de grands angles de dépouille avant et arrière sont utilisées avec des brise-copeaux légers. L'angle de coin de coupe de l'insert est le plus petit en fraisage.
3. Choisir le bon outillage de coupe
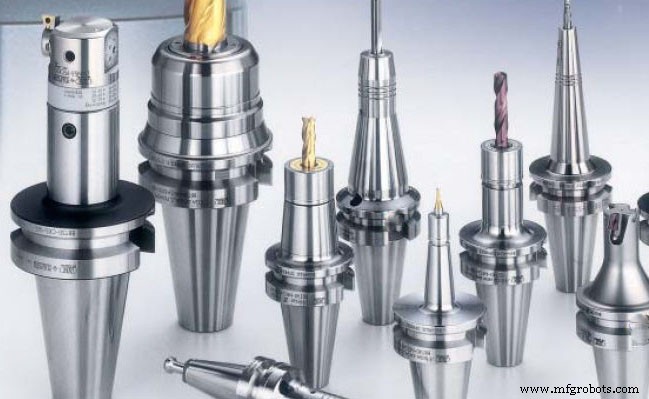
L'outillage de coupe peut grandement affecter le grincement. Les considérations incluent le bon substrat, la géométrie, le revêtement et le rapport d'aspect. Les programmeurs ont tendance à utiliser le plus grand outil qui peut être accommodé, mais ce n'est peut-être pas la taille d'outil idéale. Les outils longs et fins sont plus susceptibles de vibrer (et de fléchir) que les outils courts et épais. Par conséquent, choisissez l'outil avec le plus grand diamètre. Minimisez le nombre d'outils dépassant du porte-outil, et assurez-vous qu'ils sont solidement fixés avec une précision de concentricité ferme. La combinaison de plusieurs outils avec des formes de goujures variables est un moyen efficace de réduire les vibrations.
De plus, l'utilisation de lames tranchantes réduira la force de coupe de la fraiseuse CNC, et le maintien en temps opportun de la stabilité de l'outil et de l'environnement de traitement est une condition de traitement qui ne peut être ignorée.
Il est également important d'appliquer continuellement la bonne pression d'outil ou la bonne charge de copeau. Sur les fraiseuses CNC, des goujures de copeaux excessives peuvent causer le grincement. Moins de goujures de copeaux et des fraises en bout à pas variable peuvent être utilisées pour aider à réduire les vibrations de résonance causées par les charges de copeaux.
4. Le bon porte-outil :
Les porte-outils ordinaires (verrouillage latéral, mandrin à double angle et mandrin ER standard) ne peuvent pas fournir la précision ou la rigidité requises pour l'usinage haute performance. Un meilleur choix est un porte-outil qui combine le contact frontal et conique pour fournir une haute précision et une haute rigidité. Ce type de porte-outil s'engage avec la surface de précision rectifiée de la broche tout en étant en contact avec le cône, ce qui fournit la rigidité supplémentaire requise et contribue également à l'amortissement. L'équilibre de tous les outils doit être évalué, et la qualité de surface peut être améliorée même à bas régime.
5. Le bon serrage de pièce :
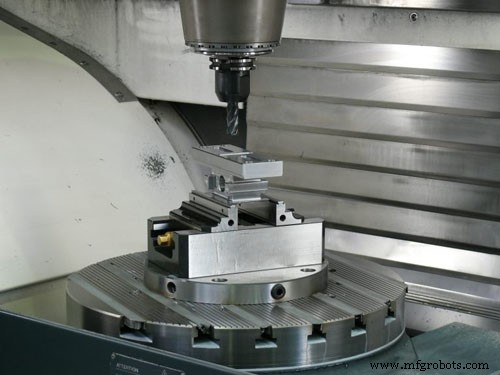
Si la pièce n'est pas correctement fixée, la pièce elle-même peut vibrer et causer le tremblement. Vérifiez si le mandrin, l'étau, la table à vide ou un autre dispositif de maintien de pièce applique une pression suffisante sur la pièce. Essayez d'utiliser un montage de pièce de la bonne taille pour appliquer la pression de serrage sur la pièce aussi uniformément que possible.
Évitez de serrer seulement une extrémité d'un matériau long et fin. Si cela peut être un problème, envisagez d'utiliser un montage de pièce plus grand ou un autre montage sur la fraiseuse. Envisagez d'utiliser une contre-pointe ou un support de repos stable sur le tour.
Lors de l'utilisation de pièces à parois minces, la vibration des pièces d'amortissement peut être particulièrement difficile. Une façon de résoudre ce type de problème de grincement est d'utiliser des matériaux de remplissage pour augmenter la rigidité de la pièce.
6. Réglages et maintenance de la machine :
La machine CNC doit être placée sur un sol en béton solide sans joints, fissures ou autres discontinuités. Les sols lâches, mous, élastiques ou endommagés aggraveront le grincement des machines CNC. Des ancrages correctement installés ou des pieds correctement ajustés sont également des exigences de base pour réduire le grincement.
Si vous voulez maintenir une bonne qualité de surface et des tolérances serrées sur des machines mal entretenues, vous devez surmonter des problèmes mécaniques autres que ceux listés ici. Maintenez l'équipement régulièrement entretenu pour assurer une performance optimale.
Processus de fabrication
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Techniques efficaces pour minimiser la déviation d'outil en usinage CNC
- Réduire les coûts d'usinage CNC : stratégies éprouvées pour gagner du temps et économiser
- Maîtriser l'usinage CNC : Stratégies de conception éprouvées pour des pièces optimales
- Comment le rayon d'angle influence la précision de l'usinage CNC
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Réduire les Coûts d'Usinage CNC : Stratégies Éprouvées pour Précision et Économies
- Réduire les coûts d'usinage CNC : conseils d'experts pour pièces de précision
- Comprendre la déflexion d'outil en usinage CNC – Causes et stratégies efficaces de réduction