



DIOS : Réduction directe de fusion du minerai de fer, sans coke
Procédé DIOS de fusion-réduction directe pour la production de fonte
Le procédé DIOS (Direct Iron Ore Smelting) est un procédé de fusion-réduction pour la production de fonte liquide (metal chaud). C'est un procédé en deux étapes développé au Japon. Il utilise du charbon non cokéfiable sous forme de poudre ou de granulés pour fondre le minerai de fer fin en fonte liquide, éliminant ainsi la nécessité d'une usine de cokéfaction et d'une usine d'agglomération (sinter). Les fines de minerai sont pré-réduites dans un fourneau à lit fluidisé et chargées dans le fourneau de fusion-réduction avec le charbon non cokéfiable et les flux. De l'oxygène est soufflé dans le fourneau de fusion-réduction.
Les deux étapes du procédé DIOS consistent en : (i) la pré-réduction du minerai de fer dans un fourneau de pré-réduction (PRF), et (ii) la réduction finale et la fusion dans le fourneau de fusion-réduction (SRF). La pré-réduction du minerai s'effectue en deux étapes utilisant le gaz d'échappement du SRF. Chaque étape utilise un réacteur à lit fluidisé conçu comme un fourneau vertical.
Le développement du procédé DIOS a débuté en 1988 au Japon comme projet de recherche conjoint entre huit entreprises sidérurgiques qui, avant 1988, étudiaient individuellement le procédé de fusion-réduction. Ce projet était parrainé par le MITI, le Ministère japonais du Commerce international et de l'Industrie. Les entreprises japonaises et la Fédération japonaise du fer et de l'acier (JISF) ont activement soutenu le développement du procédé de 1988 à 1996.
L'étude des technologies de base nécessaire à la construction de l'usine pilote a été réalisée de 1988 à 1990. Durant cette période, les technologies de base ont été établies, notamment : (i) l'augmentation de l'efficacité thermique du SRF, (ii) la technologie d'intégration avec un PRF, (iii) la technologie de déchargement de laitier liquide, et (iv) l'agrandissement (scale-up) du SRF. Une usine pilote de 500 tonnes/jour basée sur le concept du procédé a été construite et mise en service en 1993 aux aciéries Keihin de NKK Corporation (aujourd'hui JFE Holdings). Pour l'usine pilote, le SRF utilisé était un convertisseur basique à oxygène de 250 t modifié.
Essais de l'usine pilote et étude de faisabilité
Les essais de l'usine pilote ont été menés de 1993 à 1995. La possibilité d'utiliser directement de la poussière de minerai de fer, du minerai granulaire et du charbon a été confirmée. Cependant, au cours des deux ans d'essais, de nombreuses expériences précieuses ont été acquises, mostly positives mais certaines négatives. Les expériences négatives observées étaient :
- Un faible niveau de pré-réduction, généralement inférieur à 30 %, ce qui imposait une forte charge sur le SRF.
- Le mouvement du minerai de fer dans le lit fluidisé n'était pas fluide et des problèmes d'agglutination (sticking) ont été observés dans le lit fluidisé du PRF.
Durant les essais, les spécifications d'équipement nécessaires ont été déterminées. Avec diverses matières premières, les spécifications d'équipement et d'exploitation pour atteindre une haute efficacité thermique, en alternative au haut-fourneau, ont été fixées. La technologie de refroidissement à eau du corps du fourneau a également été établie. Une conception conceptuelle et une évaluation économique (étude de faisabilité) pour des installations commerciales ont été réalisées. Les conditions d'installation et d'exploitation prouvant la supériorité par rapport au haut-fourneau, comme le montrent les résultats de la recherche, ont été clarifiées.
Sur la base des données de l'usine pilote, une étude de faisabilité a été réalisée au Japon avec les paramètres de performance pour une usine commerciale de 6 000 tonnes/jour (capacité annuelle 2 millions de tonnes). Le diagramme de flux pour cette usine est à la figure 1. Comparé à la production de 2 millions de tonnes de fonte par le procédé haut-fourneau, on a constaté que : (i) le coût d'investissement est réduit de 35 %, (ii) le coût de production de la fonte est diminué de 19 %, (iii) la consommation de charbon se situe entre 730 et 750 kg/tHM (tonne de fonte), équivalente à celle du haut-fourneau, (iv) la consommation nette d'énergie est réduite de 3 % à 4 %, et (v) les émissions de CO₂ dans le processus de fabrication de la fonte sont réduites de 4 % à 5 %.
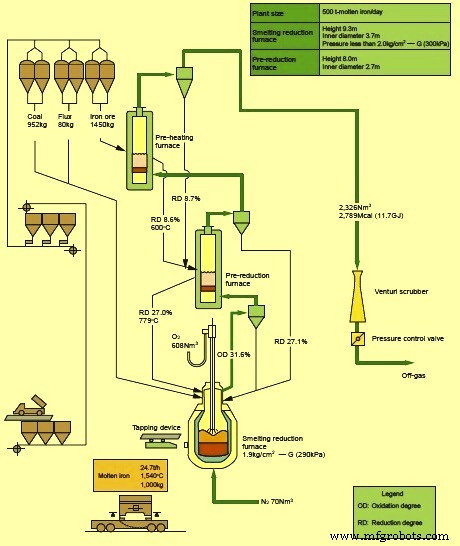
Figure 1 : Diagramme de flux d'une usine DIOS de 6000 tonnes/jour
Description du procédé
Le procédé DIOS se caractérise par : (i) l'utilisation directe de fines de minerai de fer et de charbon, (ii) l'absence de besoin de coke, donc aucune restriction sur le type de charbon utilisable, (iii) une grande flexibilité avec arrêt et redémarrage faciles, et (iv) l'optimisation de l'intensité d'agitation du bain pour un degré plus élevé de post-combustion et une meilleure efficacité de transfert de chaleur.
Les fines de minerai de fer (taille 0-8 mm), sans agglomération, sont préchauffées à environ 500 °C dans la première étape de pré-réduction et réduites d'environ 5 % dans le premier de deux réacteurs à lit fluidisé fonctionnant en série, puis pré-réduites à 15-25 % dans le second réacteur. Pour cette pré-réduction, on utilise le gaz d'échappement nettoyé du SRF. La température du minerai atteint environ 800 °C lors de la seconde étape. Le minerai pré-réduit est transféré au SRF pour la réduction finale et la fusion.
La majeure partie du charbon non cokéfiable (taille < 25 mm) nécessaire au procédé est chargée par gravité dans le SRF. De l'oxygène est injecté dans le SRF par le haut pour la combustion du charbon primaire ainsi que pour la post-combustion. La lance à oxygène est conçue pour fournir à la fois de l'oxygène à haute vitesse pour l'oxydation du carbone (soufflage fort) et de l'oxygène à vitesse plus faible pour la post-combustion dans le freeboard (soufflage doux) simultanément. Le monoxyde de carbone (CO) généré est utilisé pour pré-réduire le minerai de fer dans le PRF. La température dans le SRF est d'environ 1500 °C. De l'azote est soufflé dans le fond du SRF pour l'agitation du bain.
La réduction des oxydes de fer fondus dans le SRF est favorisée par le charbon carbonisé (char) et le carbone contenu dans le fer. Trois couches de matériaux existent à l'intérieur du SRF : (i) couche supérieure : mélange de charbon et de minerai partiellement réduit, (ii) couche intermédiaire : laitier fondu contenant des chars de charbon et du minerai fondu, (iii) couche inférieure : fonte chaude. Les poussières récupérées des gaz d'échappement du SRF et les fines des gaz quittant les réacteurs à lit fluidisé (les deux PRF) sont réinjectées dans le SRF. De plus, une petite quantité de fines de charbon, de l'ordre de 50 kg par tonne de fonte produite, est injectée dans le gaz d'échappement du SRF pour le refroidir. Le carbone de ce charbon réagit avec le CO₂ du gaz d'échappement pour donner du CO, tandis que la dissociation des matières volatiles du charbon fournit du CO et H₂. Ce CO et H₂ supplémentaires aident à la pré-réduction du minerai dans le PRF.
Le but du procédé est d'atteindre une post-combustion d'environ 40 % et une pré-réduction de 20 % à 30 %. Sous ces conditions, la consommation de charbon est attendue autour de 700-800 kg/tHM selon le type de charbon non cokéfiable. Normalement, la consommation de charbon est plus élevée avec les charbons à forte teneur en matières volatiles.
Le procédé DIOS fonctionne à une pression de 1 à 2 kg/cm² avec alimentation par le haut en charbon et minerai. Il utilise une lance supérieure pour l'injection d'oxygène et un système à lit fluidisé pour la pré-réduction du minerai. Dans le SRF, la majeure partie de la réduction se produit dans une couche de laitier mousseux. La valeur calorifique du gaz d'exportation est d'environ 1000-1100 kcal/Nm³. Ce gaz peut être utilisé pour la production d'électricité.
Pour que le procédé DIOS réussisse, six éléments de base doivent être contrôlés, ainsi que leurs interactions :
- Degré de pré-réduction : Plus il est élevé, plus la charge sur le SRF est faible.
- Ratio de post-combustion : Détermine le degré de post-combustion des gaz évoluant dans le SRF. Utilisé pour évaluer le potentiel de génération de chaleur du SRF et le potentiel réducteur du gaz d'échappement en pré-réduction. Pratiquement déterminé par l'analyse du gaz d'échappement. Si le ratio est élevé, le gaz d'échappement contient plus de CO₂ et H₂O, diminuant son potentiel réducteur. On observe qu'avec environ 50 % de post-combustion et un niveau de pré-réduction de 25-30 %, une bonne efficacité du SRF est atteinte. Une post-combustion élevée utilise la valeur calorifique du CO et H₂ dans le réacteur de fusion, réduisant la consommation de charbon.
- Cinétique de réaction : En raison du soufflage d'oxygène dans le SRF, le temps de processus est court et la cinétique est importante. Le taux de production dans le SRF en dépend.
- Efficacité de transfert de chaleur / efficacité énergétique : Rapport de la chaleur effectivement utilisée pour la fusion à la chaleur totale générée dans le SRF. Pour une meilleure efficacité énergétique, la chaleur de post-combustion doit être efficacement transférée au laitier et à la fonte pour soutenir les réactions endothermiques et compenser les pertes thermiques.
- Coût de production : Doit être contrôlé pour être inférieur au coût de production de la fonte par haut-fourneau.
- Aspects environnementaux : Les émissions doivent offrir des avantages par rapport à la voie haut-fourneau.
Paramètres du procédé et consommations spécifiques
Les valeurs typiques pour les paramètres du procédé et les consommations spécifiques sont données au tableau 1.
| Tableau 1 : Valeurs typiques des paramètres du procédé et consommations spécifiques | |||
|---|---|---|---|
| N° | Paramètre | Unité | Valeur |
| 1 | Analyse typique du charbon non cokéfiable | — | — |
| Matières volatiles | % | < 40 | |
| Carbone fixe | % | 60-88 | |
| Humidité | % | 4-6 | |
| Cendres | % | 8-12 | |
| Soufre | % | <0,6 | |
| Granulométrie | % | <30 | |
| 2 | Pré-réduction du minerai | % | 20-30 |
| 3 | Consommation d'oxygène | Nm³/tHM | ~ 500 |
| 4 | Consommation de charbon | kg/tHM | 700-800 |
| 5 | Consommation d'électricité | kWh/tHM | ~ 75 |
| 6 | Consommation vapeur basse pression | kg/tHM | ~ 80 |
| 7 | Gaz d'échappement | — | — |
| Quantité | Nm³/tHM | ~ 1800 | |
| Pouvoir calorifique | kcal/Nm³ | 1000-1100 | |
| 8 | Énergie de sortie | Mcal/tHM | ~ 1850 |
| 9 | Génération vapeur basse pression | kg/tHM | ~ 700 |
| 10 | Génération d'électricité | kWh/tHM | ~ 30 |
| 11 | Composition typique du gaz d'échappement | — | — |
| H₂ | % | 15 | |
| CO | % | 30 | |
| CO₂ | % | 20 | |
| N₂ | % | 15 | |
| H₂O | % | 20 | |
La qualité typique de la fonte produite par le procédé DIOS est : C ~ 3,5 %, Si < 0,05 %, S < 0,05 %, P = 0,10 %. La fonte et le laitier sont tous deux écoulés par une gueulée.
La comparaison du procédé DIOS et du procédé haut-fourneau (BF) concernant le bilan énergétique et les émissions de CO₂ est montrée à la figure 2.
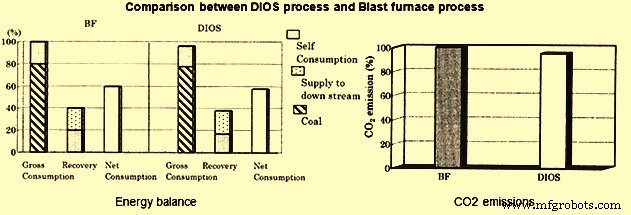
Figure 2 : Comparaison entre le procédé DIOS et le procédé haut-fourneau
Avantages et limitations du procédé
Le procédé DIOS présente les avantages suivants :
- Utilisation de matières premières et combustible peu coûteux (charbon non cokéfiable, poussières internes, etc.).
- Élimination du besoin d'une usine d'agglomération et de cokéfaction.
- Faible coût d'exploitation.
- Faible consommation directe d'énergie électrique.
- Consommation nette d'énergie inférieure.
- Flexibilité vis-à-vis des matières premières, des variations de taux de production, et de l'arrêt/démarrage de l'usine.
- Installation compacte nécessitant seulement de petits investissements incrémentaux.
- Coûts d'investissement estimés à environ 65 % de ceux d'une production équivalente par haut-fourneau.
- Fonctionnement stable avec fourniture de fonte de haute qualité.
- Contribution à l'utilisation efficace de l'énergie du charbon.
- Cogénération d'énergie facilement réalisable.
- Faible impact environnemental (faibles SOx, NOx, CO₂, poussières, pas de fuites de gaz de cokéfaction).
Le procédé DIOS présente les limitations suivantes :
- Température d'écoulement élevée : 1750-1800 °C.
- Usure des réfractaires élevée due aux températures élevées, entraînant une forte consommation de réfractaires et de longs arrêts pour rechargement.
- Contrôles de procédé complexes en raison de l'utilisation de trois réacteurs (2 PRF + 1 SRF).
- Niveau de pré-réduction faible (< 30 %), charge élevée sur le SRF, rendant son exploitation critique.
- Manque d'expérience d'exploitation d'une usine à échelle industrielle, faute d'investissement dans une telle usine.
Processus de fabrication
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Optimiser la Valorisation du Minerai de Fer pour une Production d'Acier Efficace
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Réduction du minerai de fer expliquée : processus, principes et production