



Midrex : Réduction directe du minerai de fer par procédé gazeux
Le procédé Midrex pour la réduction directe du minerai de fer
Midrex est un procédé sidérurgique développé pour la production de fer réduit direct (FRD). Il s'agit d'un procédé à fourneau à cuve gazeux, un procédé de réduction à l'état solide qui réduit les pelletes de minerai de fer ou le minerai en vrac en FRD sans les fondre, en utilisant un gaz réducteur généralement issu du gaz naturel. Le principe du processus de réduction par gaz réducteur est illustré à la figure 1.
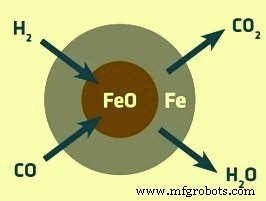
Figure 1 : Principe du processus de réduction utilisant un gaz réducteur
L'histoire du procédé Midrex remonte à 1966, lorsque Donald Beggs de la Surface Combustion Corporation conçoit l'idée du procédé de réduction directe Midrex. Le procédé original a été développé par la Midland-Ross Co., qui est devenue plus tard Midrex Technologies, Inc. Elle est désormais une filiale à 100 % de Kobe Steel. Une usine pilote a été construite à Toledo, Ohio, en 1967. La première usine commerciale, d'une capacité de production de 150 000 tonnes par an, a été érigée à Portland, Oregon, en 1969. Le génie du procédé Midrex réside dans sa simplicité. Le concept de Donald Beggs combinant le reformage stœchiométrique du gaz naturel avec la réduction directe du minerai de fer en fourneau à cuve a constitué une innovation majeure qui a résisté à l'épreuve du temps.
Depuis 1969, la production de FRD via le procédé Midrex a dépassé 500 millions de tonnes. La production de nombreuses usines Midrex excède leur capacité nominale. Chaque année depuis 1987, la production de FRD par le procédé Midrex représente plus de 60 % de la production mondiale totale de FRD.
Évolution historique et améliorations majeures
Le procédé était encore immature en 1978, lorsque Kobe Steel a entrepris la construction d'une usine de 400 000 tonnes/an au Qatar. Kobe Steel a considérablement modifié la conception, exploitant ses technologies issues de l'exploitation des hauts-fourneaux, et a stabilisé ce nouveau procédé. Parallèlement, Midrex Technologies a apporté diverses améliorations aux usines construites dans différents pays. Toutes ces avancées ont été intégrées au début des années 1980, rendant le procédé quasi abouti.
La capacité maximale d'une unité Midrex en 1984 était de 600 000 tonnes/an. Les fourneaux à cuve Midrex de diamètres 5,0 m, 5,5 m et 6,5 m, avec des capacités annuelles respectives de 800 000 tonnes, 1 million de tonnes et 1,6 million de tonnes de FRD, marquent les différentes étapes de développement. Plus tard, grâce aux améliorations apportées, la capacité a atteint 1,8 million de tonnes/an en 2007, comparable à celle d'un haut-fourneau de taille respectable. Le module Super Megamod, d'une capacité de 2,2 millions de tonnes de FRD par an, possède un fourneau à cuve de 7,5 m de diamètre interne et peut produire plus de 275 tonnes/heure. Aujourd'hui, le module Super Megamod peut atteindre une capacité de 2,7 millions de tonnes/an.
En outre, le procédé a été significativement amélioré depuis la mise en service de la première usine en 1969. Les gains de productivité du procédé Midrex sont dus à : (i) des fourneaux à cuve de plus grande capacité grâce à l'agrandissement des équipements, (ii) le perfectionnement continu du procédé incluant une récupération de chaleur accrue, (iii) des catalyseurs améliorés, (iv) le briquetage à chaud, et (v) l'intégration de nouvelles technologies telles que le double buste, le reformage in situ, le revêtement d'oxyde, les réfractaires à paroi mince, l'injection d'oxygène, etc.
Description du procédé
La charge ferreuse pour le fourneau à cuve peut être constituée de pelletes de minerai de fer, de minerai en vrac calibré, ou d'une combinaison des deux. Cependant, la charge se compose normalement d'un mélange de pelletes et de minerai en vrac. Les matériaux de charge sont transportés et chargés dans des silos désignés pour les pelletes ou le minerai en vrac. Les capacités des silos dépendent de la capacité de l'usine. Les silos pour le minerai en vrac sont équipés d'une « échelle » spéciale pour éviter la génération de fines due à la hauteur de chute. Le ratio de mélange normal pelletes/minerai en vrac est de 80:20. Des doseurs constants sous les silos contrôlent ce ratio. Le mélange de charge est alimenté dans le fourneau à cuve via des cribles destinés à éliminer les matériaux surdimensionnés (+45 mm) et sous-dimensionnés (-6 mm).
Le procédé Midrex est simple à exploiter et comprend trois opérations unitaires majeures : (i) la réduction du minerai de fer, (ii) le préchauffage du gaz, et (iii) le reformage du gaz naturel. Le cœur du procédé Midrex est son fourneau à cuve. C'est un récipient cylindrique revêtu de réfractaire, composant clé du processus de réduction directe. Il est flexible et polyvalent. Il peut utiliser du gaz naturel, un gaz de synthèse issu du charbon, du gaz de four à coke, ou du gaz d'échappement du procédé Corex comme gaz réducteur. Il fonctionne à une pression légèrement supérieure à la pression atmosphérique et à des températures d'exploitation autour de 950 °C. La disponibilité du fourneau à cuve assure une exploitation de l'usine Midrex pendant plus de 8 000 heures par an.
Le fourneau à cuve est conçu sur le principe du contre-courant gaz/solides pour maximiser l'efficacité de la réduction. Le fourneau assure un écoulement uniforme des solides en distribuant efficacement la charge et en évitant le pontage des matériaux et le chenalage du gaz. Le contrôle porte sur les flux de gaz entre les différentes zones du fourneau. Le fourneau à cuve empêche également le gaz réducteur d'entrer en contact avec l'air, interdit les flux de gaz de fluidiser la charge, maintient un profil de température uniforme en travers de la section du fourneau, évite l'arrêt de l'écoulement de la charge, et élimine le besoin d'un cône de déchargement refroidi à l'eau.
De nos jours, le fourneau à cuve Midrex standard présente les caractéristiques suivantes : (i) des réfractaires à paroi mince dans la zone de réduction pour réduire la perte de charge de la charge et augmenter le volume du fourneau, (ii) un double buste pour l'injection du gaz réducteur, ce qui permet au gaz de mieux pénétrer au centre de la charge dans la zone de réduction et améliore ainsi la métallisation au centre du fourneau, et (iii) des inserts d'aide à l'écoulement de forme modifiée pour égaliser la vitesse de descente de la charge entre le centre et la paroi du fourneau dans la zone de réduction.
Le procédé permet de produire du FRD froid (CDRI), du FRD chaud (HDRI) et/ou du fer briqueté à chaud (HBI). Le diagramme de flux du procédé est donné à la figure 2.
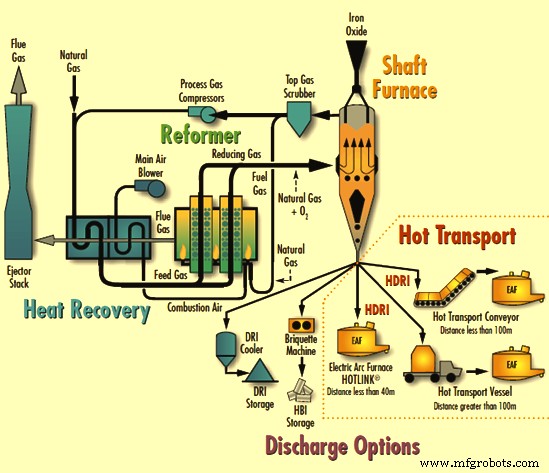
Figure 2 : Diagramme de flux du procédé Midrex
Le fourneau à cuve est un réacteur à lit compact avec un écoulement en contre-courant des réactifs. Ce type de réacteur est généralement très efficace pour le traitement des matériaux solides. Trois raisons principales expliquent cette efficacité : (i) le réacteur étant complètement rempli de charge, la productivité volumique est habituellement très élevée, (ii) un lit compact en mouvement assure que chaque pièce de charge subit le même profil de température, la même composition gazeuse et le même temps de séjour que toutes les autres, et (iii) l'écoulement en contre-courant fournit à la charge une force motrice très importante pour la réaction et des temps de réaction rapides.
L'exploitation du fourneau à cuve est simple et directe. Le matériau de charge ferreuse est introduit au sommet du fourneau par une trémie doseuse et descend par gravité. Dans le fourneau, il est mis en contact avec un gaz réducteur chaud à écoulement ascendant, chauffé et converti en FRD. Le gaz réducteur, principalement composé d'hydrogène (H₂) et de monoxyde de carbone (CO), réagit avec l'oxyde de fer (Fe₂O₃) pour le réduire, c'est-à-dire enlever l'oxygène (O₂) et carburer le matériau avant déchargement. Pour la production de CDRI, le fer réduit est refroidi et carburé par le gaz de refroidissement en contre-courant dans la partie inférieure du fourneau. Le FRD peut aussi être déchargé à chaud soit en HDRI, soit alimenté dans une machine de briquetage pour produire du HBI. Ainsi, le produit du fourneau peut être déchargé simultanément sous forme de CDRI, HDRI, HBI ou toute combinaison.
Réactions dans le fourneau à cuve
Réduction par CO
- Fe₂O₃ + 3CO = 2Fe + 3CO₂ (réaction globale)
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (exothermique)
- Fe₃O₄ + CO = 3FeO + CO₂ (endothermique)
- FeO + CO = Fe + CO₂ (exothermique)
Réduction par H₂
- Fe₂O₃ + 3H₂ = 2Fe + 3H₂O (réaction globale)
- 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O (exothermique)
- Fe₃O₄ + H₂ = 3FeO + H₂O (endothermique)
- FeO + H₂ = Fe + H₂O (endothermique)
Réactions de carburisation
- 3Fe + CH₄ = Fe₃C + 2H₂ (endothermique)
- 3Fe + 2CO = Fe₃C + CO₂ (exothermique)
- 3Fe + CO + H₂ = Fe₃C + H₂O (exothermique)
Le gaz d'échappement (gaz de tête) émis au sommet du fourneau à cuve est nettoyé et refroidi par un laveur humide (laveur de gaz de tête) et recyclé pour réutilisation. Le gaz de tête contenant CO₂ et H₂O est comprimé par un compresseur, mélangé au gaz naturel, préchauffé et envoyé dans un fourneau de reformage.
Le gaz réducteur, composé principalement de H₂ et CO, peut être généré à partir d'une grande variété de sources d'énergie. Le gaz naturel contient principalement du méthane (83 % à 96 %). Les autres composants sont des hydrocarbures supérieurs. Le gaz naturel peut être reformé dans un reformeur, un fourneau étanche aux gaz, revêtu de réfractaire, contenant des tubes en acier allié. Le gaz d'alimentation du reformeur est le gaz naturel frais mélangé au gaz d'échappement du fourneau à cuve qui est recyclé. Ce mélange gazeux est chauffé et passe à travers des tubes remplis de catalyseur. Le gaz reformé est produit par les réactions catalytiques à l'intérieur des tubes. Le gaz reformé fraîchement produit, contenant environ 90 % à 92 % de H₂ + CO (base sèche), est alors alimenté chaud directement dans le fourneau de réduction comme gaz réducteur.
Le procédé Midrex utilise un catalyseur solide pour la réaction en phase gazeuse. L'alumine ou la magnésie est le matériau support qui donne au catalyseur sa forme et sa résistance. L'ingrédient actif, qui accélère la réaction, est normalement le nickel. Le cobalt a également été utilisé dans certains cas. Le soufre et les halogènes sont les poisons les plus courants pour les catalyseurs de reformage.
Les réactions se produisant dans un reformeur sont données au tableau 1.
| Tableau 1 : Réactions dans le reformeur | ||
|---|---|---|
| N° | Type de réaction | Réaction |
| 1 | Reformage à la vapeur | CₙH₂ₙ₊₂ + n H₂O = (2n+1)H₂ + nCO |
| 2 | Reformage au CO₂ | CₙH₂ₙ₊₂ + n CO₂ = (n+1)H₂ + 2nCO |
| 3 | Réaction de conversion eau-gaz | CO + H₂O = CO₂ + H₂ |
| 4 | Réaction de dépôt de carbone (Boudouard) | 2CO = CO₂ + C |
| 5 | Réaction de dépôt de carbone (Beggs) | CO + H₂ = H₂O + C |
| 6 | Craquage des hydrocarbures lourds | CₙH₂ₙ₊₂ = (n+1)H₂ + nC |
La conception du reformeur et du catalyseur doit favoriser les réactions de reformage sans permettre les réactions de dépôt de carbone. Généralement, des reformeurs à la vapeur sont utilisés pour reformer le gaz naturel. Pour un reformeur à la vapeur, le gaz naturel doit être désulfuré. Le procédé Midrex utilise un reformeur stœchiométrique. Dans ce reformeur, le ratio stœchiométrique est un paramètre important. Il s'agit simplement du rapport molaire ou volumique des oxydants (CO₂ et H₂O) aux hydrocarbures qui entraînerait la consommation de l'hydrocarbure sans oxydant résiduel si la réaction allait à son terme. Une autre version est le rapport des oxydants au carbone de l'hydrocarbure dans le gaz d'alimentation du reformeur. Dans un reformeur à la vapeur, c'est le rapport vapeur/carbone. Dans le reformeur Midrex, le ratio stœchiométrique est le rapport réel des oxydants aux hydrocarbures divisé par le ratio stœchiométrique des oxydants aux hydrocarbures. C'est donc une mesure de l'excès d'oxydants dans le gaz d'alimentation du reformeur, plus proprement appelé rapport oxydant/carbone.
Les caractéristiques du reformeur Midrex incluent : (i) aucun système de vapeur n'est nécessaire pour le reformage, (ii) aucun système d'élimination de CO₂ n'est requis pour le fonctionnement, (iii) le gaz réducteur chaud peut être utilisé directement dans le fourneau à cuve sans quenching ni réchauffage, (iv) pas d'O₂ nécessaire pour le reformage, (v) en utilisant le CO₂ pour le reformage, moins de gaz naturel est requis, et (vi) permet au procédé Midrex d'être un système en boucle fermée simple, minimisant la consommation d'énergie et le nombre de pièces mobiles dans l'usine.
Le fourneau de reformage Midrex est équipé de plusieurs centaines de tubes de reformage remplis de catalyseur au nickel. En passant dans ces tubes, le mélange de gaz de tête et de gaz naturel est reformé pour produire un gaz réducteur composé de CO et H₂. Les réactions dans les tubes de reformage Midrex sont les suivantes :
- CH₄ + CO₂ = 2CO + 2H₂
- CH₄ + H₂O = CO + 3H₂
- 2CH₄ + O₂ = 2CO + 4H₂
- CO + H₂O = CO₂ + H₂
- CH₄ = C(S) + 2H₂
Le reformeur Midrex diffère du reformeur à la vapeur à plusieurs égards : il (i) reforme à la fois le dioxyde de carbone et la vapeur d'eau, (ii) fonctionne à un rapport oxydant/carbone (ratio stœchiométrique Midrex) d'environ 1,4, (iii) fonctionne avec du soufre présent dans le gaz d'alimentation du reformeur, (iv) fonctionne à basse pression, et (v) nécessite une conception de catalyseur unique.
L'efficacité thermique du reformeur Midrex est grandement améliorée par le système de récupération de chaleur. La chaleur sensible est récupérée des gaz de combustion du reformeur pour préchauffer le mélange gazeux d'alimentation et l'air de combustion des brûleurs. En outre, selon l'économie, le gaz combustible peut également être préchauffé.
Pour la génération de gaz réducteur, du charbon de tout type ou teneur en cendres peut être gazéifié. Le gaz de four à coke peut être reformé en utilisant le « système réacteur thermique » Midrex. Le gaz de synthèse d'exportation d'une unité Corex constitue également un gaz réducteur de haute qualité utilisable dans un fourneau à cuve Midrex étroitement couplé pour produire du FRD.
Quatre options de déchargement (figure 1) sont disponibles pour le procédé Midrex : FRD froid, HBI, FRD chaud par liaison chaude (HOTLINK), et FRD chaud par convoyeur de transport chaud ou vessel de transport.
Le procédé de liaison chaude utilise principalement le transport par gravité et la même technologie que l'alimentation par gravité du HDRI pour la production de HBI. Le HDRI du fourneau à cuve est déchargé dans un silo tampon situé à l'extérieur et au-dessus de l'aciérie. Les modules Midrex avec liaison chaude sont équipés pour gérer toute perturbation via le silo tampon. Ce système alimente le HDRI au fourneau à arc électrique (EAF) selon la demande de l'EAF. Le procédé HOTLINK est utilisé lorsque la distance entre le fourneau à cuve et l'EAF est inférieure à 40 mètres.
Le système de convoyeur de transport chaud est utilisé lorsque l'aciérie n'est pas adjacente au fourneau à cuve (plus de 40 m mais moins de 100 m). Un convoyeur mécanique isolé transporte le HDRI vers l'aciérie. Le FRD est déchargé du fourneau sur un convoyeur entièrement fermé et isolé, conçu pour minimiser les pertes de température et prévenir la désoxydation. Le convoyeur possède des godets spécialement formés. La hotte fermée contient un système d'inertage. Le convoyeur assure un fonctionnement fiable à des coûts raisonnables.
Le transport par vessels chauds est utilisé lorsque la distance dépasse 100 mètres ou qu'un fourneau à cuve doit alimenter deux aciéries ou plus. Le transport du HDRI s'effectue avec des vessels isolés, généralement de 60 à 90 tonnes de capacité. Depuis le fourneau vertical, le vessel est rempli par un tuyau avec joint étanche. Une fois un vessel rempli, le tuyau se ferme et un autre commence à se remplir ; le vessel plein est transporté vers l'aciérie sur rails ou par camions.
Améliorations du procédé
De nombreuses améliorations ont été apportées depuis la mise en service de la première usine en 1969. La pratique initiale utilisait 100 % de pelletes et des températures de gaz réducteur basses (environ 780 °C) en raison des tendances au frittage de la charge. Au milieu des années 1970, le minerai en vrac a été utilisé pour la première fois, pratique largement adoptée dans les années 1980. L'utilisation de minerai en vrac a apporté l'avantage supplémentaire d'empêcher le frittage de la charge du fourneau à cuve. Cela a permis d'augmenter les températures du gaz réducteur de 780 °C à 850 °C, entraînant une augmentation d'environ 13 % de la productivité du système.
Un développement supplémentaire au milieu des années 1990 a consisté en l'introduction du revêtement in situ des matériaux d'alimentation en oxyde de fer avec de la CaO ou CaO/MgO. Cela a permis d'augmenter encore les températures du gaz réducteur (légèrement au-dessus de 900 °C), améliorant la productivité de 11 % supplémentaires. Tous les développements jusqu'au milieu des années 1990 ont entraîné une augmentation de la température de la charge d'environ 40 °C.
Les développements jusqu'au milieu des années 1990 visaient à augmenter la température du gaz réducteur sans en altérer la qualité. Les efforts ultérieurs ont conduit à augmenter les températures du gaz réducteur au détriment de sa qualité, par combustion d'oxygène (O₂) du gaz. La température plus élevée du gaz réducteur, malgré la perte de qualité, a procuré un avantage de production net. L'injection d'O₂ a permis la combustion d'une partie du CO+H₂ du gaz réducteur par l'O₂, atteignant cet effet avec succès. Les dispositifs d'injection d'O₂ actuels consistent en l'introduction d'O₂ de haute pureté dans le flux de gaz réducteur chaud via une disposition multi-buses. La pratique d'injection d'O₂ a permis d'augmenter les températures du gaz réducteur à plus de 1000 °C et d'augmenter encore la température de la charge jusqu'à 70 °C. Bien qu'une partie de H₂+CO soit consommée par combustion avec l'O₂, l'élévation de la température du gaz réducteur améliore la productivité du fourneau à cuve de 10 % à 20 %. La consommation typique d'oxygène pour cette amélioration se situe entre 12 et 15 Nm³/tonne. L'augmentation globale de productivité par rapport à la première unité Midrex de 1969, grâce à l'utilisation de minerai en vrac, au revêtement d'oxyde de fer et à l'injection d'O₂, est d'environ 37 %.
L'injection d'O₂ décrite ci-dessus a évolué vers une technologie améliorée, appelée OXY+, rendue possible par l'introduction d'une technique de combustion partielle. L'OXY+ utilise un combusteur en plus du reformeur. Le combusteur brûle partiellement le gaz combustible avec l'O₂ pour produire H₂+CO, qui sont ajoutés au gaz réducteur généré par le reformeur. Le système OXY+ génère un gaz réducteur en réagissant O₂ et gaz combustible à un ratio stœchiométrique d'environ 0,5. Le brûleur OXY+ est installé dans le conduit de gaz réducteur après le reformeur. Le cœur du système est le réacteur OXY+ où gaz combustible et O₂ sont mélangés et brûlés en deux étages. Grâce à un étagement approprié, le système OXY+ assure : (i) une combustion stable, (ii) l'élimination de la génération de suie, (iii) la conversion du gaz combustible en H₂+CO, et (iv) la protection des matériaux de construction contre les températures extrêmes. La clé du succès du système OXY+ est son mécanisme de contrôle. Il dose précisément l'O₂ et le gaz combustible à chaque étage du réacteur. Le contrôle étroit du mélange combustion O₂/gaz combustible permet de maintenir une qualité et une température de gaz constantes. Cela minimise l'augmentation de température du gaz entrant dans le fourneau à cuve et offre une opportunité supplémentaire d'augmenter la production. L'application d'OXY+ entraîne une augmentation potentielle de 21 % de la productivité du fourneau à cuve.
La productivité optimale est atteinte en maximisant la température de réduction de la charge et la qualité du gaz réducteur entrant dans le fourneau à cuve. Ces deux facteurs sont les clés pour optimiser la production du fourneau à cuve et de ses équipements de génération de gaz associés. En utilisant une combinaison des deux pratiques, injection d'oxygène et système OXY+, tout en maintenant le gaz naturel dans le flux de gaz réducteur, il est possible de contrôler indépendamment la température de la charge du fourneau à cuve et la température du gaz réducteur. Cela permet à l'opérateur de maximiser la performance du fourneau à cuve en maximisant l'utilisation des gaz réducteurs dans le fourneau. Cette pratique offre un potentiel d'augmentation de production d'environ 5 %.
La conception à double buste Midrex pour la distribution du gaz réducteur au fourneau à cuve consiste en deux anneaux de buses autour de la circonférence. Le double buste permet une meilleure distribution du gaz réducteur qu'un simple buste. Il permet également des débits de gaz réducteur plus élevés sans fluidisation locale du FRD. Ces avantages contribuent à augmenter la productivité du fourneau à cuve.
L'injection de gaz naturel dans la zone de transition du fourneau a été introduite pour atteindre des teneurs en carbone du produit plus élevées et des taux de production plus élevés. La zone de transition est la partie du fourneau située sous la zone de réduction et au-dessus de la zone de refroidissement. Lorsque le FRD descend de la zone de réduction vers la zone de transition, il est très chaud. À ce stade, l'excès de chaleur doit être évacué avant le déchargement du FRD. En injectant du gaz naturel dans la zone de transition, une partie de la chaleur disponible est utilisée pour le craquage des hydrocarbures. Ce craquage dépose du carbone dans le produit FRD et libère de l'H₂, qui remonte et, en tant que réducteur, assure une réduction supplémentaire.
Le préchauffage du gaz naturel destiné à la zone de transition est à l'étude. L'avantage est une teneur en carbone du produit plus élevée et des taux de production plus élevés, car une plus grande quantité de gaz naturel de transition peut être ajoutée. Actuellement, le débit de gaz naturel en zone de transition est limité par son effet de refroidissement. Le préchauffage permettrait d'injecter plus de gaz sans éteindre la zone de réduction.
Paramètres d'exploitation et consommations spécifiques
La charge typique d'une unité Midrex de 1 million de tonnes/an à Comsigua, Venezuela, se compose de 80 % de pelletes de minerai de fer et 20 % de minerai en vrac. L'analyse typique des matériaux d'alimentation pour cette usine est donnée au tableau 2 et l'analyse typique du produit au tableau 3.
| Tableau 2 : Analyse typique des matériaux d'alimentation | ||||
|---|---|---|---|---|
| N° | Composant | Unité | Pelletes de minerai de fer | Minerai en vrac |
| 1 | Fe total | % | 65-68 | 65,2 |
| 2 | SiO₂ (max) | % | 3 | 3 |
| 3 | Al₂O₃ (max) | % | 3 | 3 |
| 4 | Al₂O₃ + SiO₂ (max) | % | 5 | 5 |
| 5 | CaO + MgO | % | 0,35 | 0,01 |
| 7 | Soufre | % | 0,005 | 0,012 |
| 8 | Phosphore | % | 0,05 | 0,1 |
| 9 | PCI | % | — | 3 |
| 10 | Taille nominale | mm | 6-18 | 10-35 |
| 11 | Moins de 6 mm | % | 3 | 5 |
| 12 | Indice de tumbler | — | — | — |
| + 6,73 mm max | % | 95 | 90 | |
| – 0,595 mm min | % | 4 | 7 | |
| 13 | Résistance à la compression min | kg | 250 | — |
| Tableau 3 : Analyse typique du FRD | |||||
|---|---|---|---|---|---|
| N° | Éléments | Unité | HBI | CDRI | HDRI |
| 1 | Fe métallique | % | 83-90 | 83-90 | 83-90 |
| 2 | Fe total | % | 89-94 | 89-94 | 89-94 |
| 3 | Métallisation | % | 92-96 | 92-96 | 92-96 |
| 4 | P | % | 0,005-0,09 | 0,005-0,09 | 0,005-0,09 |
| 5 | S | % | 0,001-0,03 | 0,001-0,03 | 0,001-0,03 |
| 6 | C | % | 1,5-4,0 | 1,5-4,0 | 1,5-4,0 |
| 7 | Al₂O₃ + SiO₂ | % | 2,8-6,0 | 2,8-6,0 | 2,8-6,0 |
| 8 | Densité apparente | t/m³ | 2,4-2,8 | 1,6-1,9 | 1,6-1,9 |
| 9 | Densité réelle | g/cm³ | 5,0-5,5 | 3,4-3,6 | 3,4-3,6 |
| 10 | Température du produit | °C | 100 | 50 | 600-700 |
| 11 | Taille typique | mm | 30 x 50 x 110 | 4-20 | 4-20 |
Les paramètres d'exploitation typiques du procédé Midrex sont donnés au tableau 4.
| Tableau 4 : Paramètres d'exploitation typiques | |||
|---|---|---|---|
| N° | Composant | Unité | Valeur |
| 1 | Ratio pelletes/minerai | Ratio | 80:20 |
| 2 | Productivité spécifique | t/h | 150 |
| 3 | Débit gaz de procédé | Nm³/h | 165 000 |
| 4 | CO₂ gaz de procédé | % | 20,0-21,0 |
| 5 | Température boîte reformeur | °C | 1 130 |
| 6 | Température gaz reformé | °C | 930 |
| 7 | CH₄ gaz reformé | % | 1,1 |
| 8 | CO₂ gaz reformé | % | 2,8 |
| 9 | Température gaz buste | °C | 830-850 |
| 10 | CH₄ gaz buste | % | 3,5-4,0 |
| 11 | Pression zone de réduction | kg/cm² | 0,85-0,95 |
| 12 | Consommation gaz naturel | Gcal/t FRD | 2,4 |
| 13 | Consommation électrique | kWh/t FRD | 95 |
| 14 | Consommation oxygène | Nm³/t FRD | 15 |
| 15 | Consommation eau | Nm³/t FRD | 1,2-1,5 |
La composition et la température typiques du gaz à l'entrée et à la sortie du reformeur sont au tableau 5.
| Tableau 5 : Paramètres du gaz à l'entrée et sortie du reformeur | ||||
|---|---|---|---|---|
| N° | Composant | Unité | Entrée | Sortie |
| 1 | H₂ | % | 35 | 55 |
| 2 | CO | % | 19 | 35 |
| 3 | CO₂ | % | 15 | 2 |
| 4 | H₂O | % | 13 | 6 |
| 5 | CH₄ | % | 17 | 1 |
| 6 | N₂ | % | 1 | 1 |
| 7 | Température | °C | 580 | 980 |
Les paramètres typiques de contrôle environnemental sont au tableau 6.
| Tableau 6 : Paramètres de contrôle environnemental | ||||||
|---|---|---|---|---|---|---|
| Émissions atmosphériques | Unité | Particules | SO₂ | NOx | CO₂ | |
| Trémie de chargement | kg/t FRD | < 0,001 | Traces | < 0,004 | — | |
| Cheminée reformeur | kg/t FRD | < 0,04 | 0,025 | < 0,50 | < 500 | |
| Système de dépoussiérage (typique pour une unité) | kg/t FRD | 0,015 | Traces | < 0,006 | — | |
| Rejets aqueux | ||||||
| Matières en suspension | Débit | |||||
| Purge d'usine | kg, m³/t FRD | 0,01 | 0,2 | |||
| Niveau de bruit | ||||||
| Zone soufflantes | dB | 95-105 | ||||
| Autres zones | dB | 80-90 | ||||
Processus de fabrication
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Stratégies efficaces de décharge et de transport à chaud du fer réduit direct
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Optimiser la Valorisation du Minerai de Fer pour une Production d'Acier Efficace
- Réduction du minerai de fer expliquée : processus, principes et production