



Procédé Energiron HYL : Réduction directe avancée du minerai de fer en DRI de haute qualité
Procédé HYL pour la réduction directe du minerai de fer
Le procédé HYL est conçu pour la conversion de minerai de fer (pellets/minerai en morceaux) en fer métallique, par l'utilisation de gaz réducteurs dans un réacteur à lit mobile solide-gaz. L'oxygène (O₂) est retiré du minerai de fer par des réactions chimiques basées sur l'hydrogène (H₂) et le monoxyde de carbone (CO) pour la production de fer réduit direct (DRI)/fer briqueté à chaud (HBI) hautement métallisé. Le procédé HYL est actuellement commercialisé sous la marque « Energiron ».
Le procédé HYL pour la réduction directe du minerai de fer est le fruit des efforts de recherche commencés par Hojalata y L.mina, S.A. (plus tard connue sous le nom de Hylsa), au début des années 1950. Après l'évaluation initiale du concept, il a été décidé d'installer un procédé utilisant un four tunnel et plusieurs essais ont été entrepris. Le premier lot a été fait en utilisant un fourneau ancien (qui avait été construit pour chauffer des tôles) le 5 juillet 1950. Une partie de minerai concassé de taille variant de 12 mm à 25 mm a été mélangée avec 40 % de coke breeze et 15 % de calcaire de la même granulométrie que le minerai. Ce mélange a été mis dans des creusets en argile et dans 2 tuyaux en fer, chacun avec un diamètre de 100 mm et une longueur de 1 mètre. 20 kg de DRI de bonne qualité a été produit.
La première usine à base de gaz, avec une capacité de conception de 50 tonnes par jour, n'a pas pu atteindre des niveaux acceptables de métallisation. Pendant les 18 mois de son exploitation, elle a subi plusieurs changements, incluant l'installation d'un reformeur de gaz naturel dans le but d'améliorer le gaz réducteur. Finalement, son exploitation a été suspendue au début de 1955. Après cette tentative décourageante, plusieurs expériences ont été menées et une usine pilote a été assemblée pour mettre les nouvelles idées à l'épreuve. Quand cette usine pilote a été mise en opération, elle a commencé à produire avec succès du fer réduit de bonne qualité à un taux de 30 tonnes par jour. Elle a bientôt atteint une production systématique de presque 60 tonnes par jour.
Développement industriel et générations du procédé
Avec la production réussie de fer réduit direct avec le procédé de réduction directe HYL à base de gaz, des études ont été commencées pour la conception de la première usine commerciale avec une capacité journalière de 230 tonnes de DRI. La première usine de réduction directe à échelle industrielle a été mise en opération le 5 décembre 1957. L'usine Hylsa Monterrey 1-M, un réacteur à lit fixe ou procédé par lots, avait une capacité initiale de 75 000 tonnes par an de DRI. Elle est restée en exploitation continue jusqu'en 1991, juste en deçà de 35 ans complets de production. En 1978, l'American Society for Metals a désigné l'usine HYL Process Plant 1-M de Hylsa comme un point de repère historique pour avoir été la première mise en œuvre industrielle réussie de la technologie de production de fer réduit direct. Cependant, la compétitivité de cette technologie était limitée en raison de sa nature par lots.
À la fin de 1970, la production totale mondiale de DRI pour 1970 a atteint 790 000 tonnes, dont 680 000 tonnes produites dans des usines du procédé HYL. Cependant, il était prévu par HYL que la compétitivité de cette technologie serait limitée en raison de sa nature par lots. Pour cette raison, un programme de recherche a été initié en 1967 pour développer un procédé continu (lit mobile), démarrant la première usine industrielle en mai 1980 à Hylsa Monterrey, Mexique, 23 ans après le succès de sa première usine HYL. Le nouveau procédé de fourneau à shaft continu a été appelé HYL III. Le nouveau concept de procédé a conduit à une productivité d'usine plus élevée, une qualité de DRI supérieure, une consommation d'énergie plus faible et une exploitation d'usine plus simple.
Le nom HYL III a été choisi, représentant la troisième génération de technologie HYL. La deuxième génération (HYL II) était essentiellement une modification du procédé original à lit fixe conçue pour améliorer l'efficacité et réduire la consommation de gaz naturel. Pendant cette phase de développement du procédé, deux modifications importantes ont été faites : (i) utilisation de tube en alliage haute température dans le four de réchauffage du gaz réducteur, ce qui a permis de chauffer le gaz à une température plus élevée, et (ii) réduction du nombre de fours de chauffage de l'original quatre unités à deux unités. Dans le procédé HYL II, le gaz réducteur (riche en CO et H₂) était généré, typiquement par reformage catalytique à base de nickel. Cependant, le procédé HYL II n'a jamais été commercialisé puisque l'apparition du procédé HYL III offrait des avantages significatifs.
Depuis lors, plusieurs améliorations ont été incorporées dans le procédé HYL III à lit mobile. En 1986, un système d'élimination de CO₂ a été incorporé dans le circuit de gaz réducteur, ce qui a résulté en améliorations significatives de la productivité, de la consommation d'énergie et de la qualité du DRI. La consommation de gaz reformé a été diminuée d'environ 50 % et la productivité du fourneau à shaft a aussi été augmentée d'environ 50 %.
En 1995, la technologie de combustion partielle a été incorporée dans les usines HYL en injectant de l'O₂ à la ligne de transfert entre le réchauffeur de gaz réducteur et l'entrée du fourneau à shaft. Ce schéma a permis une augmentation importante de la température du gaz réducteur, ainsi que le reformage in-situ. Cela a diminué la consommation de gaz reformé d'environ 25 % et augmenté la productivité du fourneau à shaft. En 1998, l'alimentation totale en gaz naturel et l'injection d'O₂ dans le fourneau à shaft (réacteur de réduction) ont conduit au « schéma HYL auto-reformage », où le gaz reformé d'appoint a été réduit à zéro. Ce schéma sans reformeur a été nommé procédé HYL ZR et a été appliqué avec succès dans l'usine Hylsa 4M en avril 1998, et dans l'usine Hylsa 3M5 en juillet 2001.
L'utilisation de revêtement de pellets/minerai en morceaux pour la réduction directe a été introduite en 1988. Le système de transport pneumatique (technologie Hytemp) et l'alimentation en DRI chaud au four à arc électrique (EAF) a été introduite en 1993. En 1994, HYL a commencé à produire du DRI à haute teneur en carbone (C) avec 3 % à 5 % de teneur en C. La première conception d'usine à double décharge (DRI et HBI) au monde a été mise en opération en 1997.
L'utilisation de 100 % de charge de minerai en morceaux a été réalisée avec succès sur une base de routine pendant l'année 2000. En 2001, le micro-module (200 000 tonnes par an) d'usine basé sur la technologie HYL ZR (zéro reformeur) sans reformeur a été introduit. Des usines de procédé HYL ZR basées sur la gazéification du charbon et le gaz de cokerie (COG) ont été introduites. Aussi, une usine DR avec une capacité de conception de 2,5 millions de tonnes par an en un seul module a été fournie pendant l'année. Entre le micro-module et le module unique de capacité 2,5 millions de tonnes par an, il y a des modules disponibles avec des capacités annuelles de 500 000 tonnes, 800 000 tonnes, 1,2 million de tonnes et 1,6 million de tonnes.
Le travail de développement initial a été fait par Hylsa. En 1977, Hylsa a créé une nouvelle division d'exploitation (technologies HYL) dans le but de développer et commercialiser formellement les technologies de réduction directe. En 2005, Techint Technologies a acquis les technologies HYL. Plus tard, cette division a été appelée Tenova HYL. En 2006, une alliance stratégique a été formée par Tenova et Danieli pour la conception et la construction d'usines DR à base de gaz sous la nouvelle marque « Energiron ». Energiron est la technologie innovante de réduction directe HYL développée conjointement par Tenova et Danieli, et dont le nom dérive du produit DRI unique qui distingue cette technologie des autres procédés disponibles.
Usine et équipements
L'usine de réduction directe HYL se compose principalement des installations et équipements suivants avec leurs caractéristiques :
- Un fourneau à shaft de réduction qui contient le lit mobile. Ce fourneau à shaft a un système de chargement de la charge de fer et un système de déchargement du produit.
- Un circuit de gaz réducteur, consistant en un réchauffeur de gaz de procédé, récupérateur de chaleur de gaz de sommet, unité de quenching/lavage de gaz de sommet, compresseur de recyclage de gaz réducteur, tour d'humidification et pots de knockout.
- L'exploitation du fourneau est réalisée avec une consommation minimale de gaz naturel et d'eau, ainsi que l'injection d'O₂.
- Le système de déchargement du produit peut avoir : (i) un refroidisseur pour la production de DRI froid, (ii) une machine de briquetage à chaud pour la production de HBI, et/ou (iii) le système de transport pneumatique Hytemp pour transférer le DRI chaud directement du fourneau à shaft au four à arc électrique (EAF).
- Un circuit de gaz de refroidissement externe, consistant en une unité de quenching/lavage et compresseur de recyclage de gaz de refroidissement.
- Un système d'adsorption, basé sur PSA (adsorption à variation de pression), pour l'élimination du dioxyde de carbone (CO₂) du flux de gaz réducteur.
- Équipements de manutention de minerai de fer incluant silo de surtension de minerai de fer, convoyeurs de transfert, station de criblage, système de revêtement de pellets, convoyeur d'alimentation, avec unités d'échantillonnage et de pesage.
- Système de manutention de DRI consistant en convoyeurs et équipements associés pour le transport de DRI froid.
- Tour de refroidissement avec équipements de filtration et pompes.
- Système d'eau de refroidissement de procédé, basé sur circuit fermé pour minimiser la consommation d'eau, avec clarificateur et bassins de décantation.
- Un système de contrôle de procédé et d'instrumentation, utilisant un contrôle distribué à base de microprocesseur.
- Poste électrique, moteurs électriques et éclairage.
- Système de gaz inerte normalement basé sur le gaz azote (N₂).
- Un compresseur d'air
Description du procédé
Le procédé de réduction directe Energiron (procédé HYL) utilise un fourneau à shaft de réduction pour produire du DRI. Il est conçu pour convertir les pellets/minerai en morceaux de fer en fer métallique par l'utilisation de gaz réducteurs dans un fourneau à shaft à lit mobile solide-gaz. L'O₂ est retiré du minerai de fer par des réactions chimiques basées sur H₂ et CO, pour la production de DRI hautement métallisé.
Le flux de procédé schématique du procédé de réduction directe est montré à la Fig. 1.
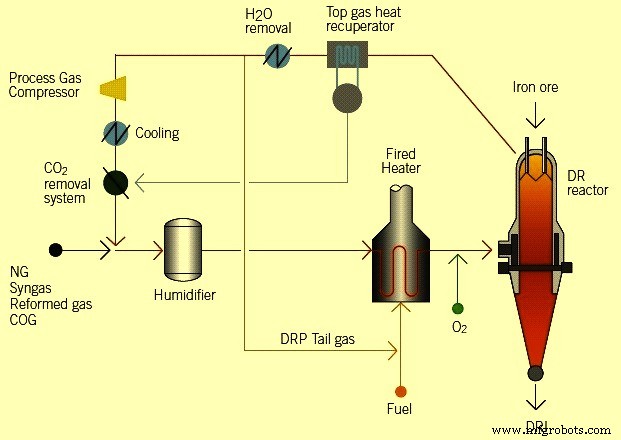
Fig. 1 Flux de procédé schématique du procédé de réduction directe
Les caractéristiques principales du procédé HYL consistent en : (i) utilisation de gaz réducteurs riches en H₂ avec ratio H₂/CO supérieur à 4, (ii) température de réduction élevée généralement plus de 930 °C, et (iii) pression de fonctionnement élevée généralement dans la gamme de 5 kg/cm² à 8 kg/cm². La pression de fonctionnement plus élevée a de nombreuses caractéristiques qui incluent : (i) vitesse de gaz plus faible, (ii) force d'entraînement plus faible, (iii) moins d'entraînement de poussières, (iv) consommation plus faible de matériaux ferreux, (v) ratio plus élevé de capacité d'usine/taille, et (vi) consommation d'énergie plus faible due au facteur de compression plus faible. La haute pression de fonctionnement dans le fourneau à shaft résulte aussi en une haute productivité du fourneau qui est d'environ 9 tonnes par heure par mètre carré de surface.
Le procédé est flexible pour produire trois formes de produit différentes, selon les exigences spécifiques de chaque utilisateur. Les trois formes de DRI sont : DRI froid, HBI ou DRI chaud (« Hytemp » fer). La décharge de DRI froid est normalement utilisée dans une aciérie adjacente proche de l'usine de réduction directe. Elle peut aussi être expédiée et exportée, à condition que certaines procédures soient suivies et des précautions prises pour éviter la réoxydation. Le HBI est le DRI qui est déchargé chaud, briqueté, puis refroidi. C'est un produit marchand généralement destiné à l'exportation outre-mer. Le fer Hytemp est le DRI déchargé chaud, transporté pneumatiquement de l'usine DR vers une aciérie adjacente pour son alimentation directe dans le four à arc électrique (EAF). Les options de décharge pour les trois produits ainsi que le schéma de flux pour le fer Hytemp sont montrés à la Fig. 2.
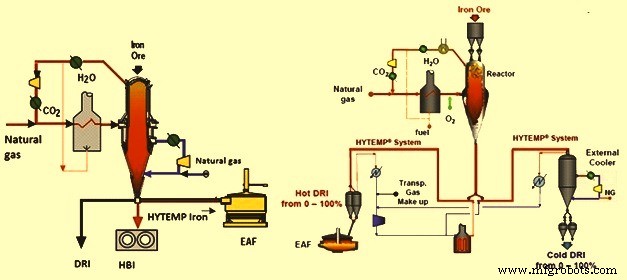
Fig. 2 Options de décharge pour les trois produits et le schéma de flux pour le système fer Hytemp
La configuration de base du procédé est caractérisée par sa flexibilité à traiter différentes analyses de gaz. Les gaz réducteurs peuvent être générés : (i) directement, par reformage in-situ de gaz naturel à l'intérieur du fourneau à shaft, (ii) dans un reformeur externe gaz naturel/vapeur, (iii) comme syngaz de gazéification de combustibles fossiles, biomasse, etc., (iv) depuis le gaz d'échappement de procédé de réduction de fusion tel que Corex, ou (v) depuis des sources de gaz de cokerie (COG). Dans tous les cas, la configuration du procédé correspond aux mêmes schémas de base sans reformeur, en ajustant les tailles relatives des équipements pour l'application particulière. Pour les deux alternatives de reformage in-situ et à la vapeur, l'analyse de gaz naturel (contenu en hydrocarbures lourds) n'est pas un facteur limitant. Le gaz d'« appoint » peut être de n'importe quel mélange de H₂, CO, CO₂ et hydrocarbures en toute proportion.
Une des caractéristiques inhérentes du flux de procédé Energiron qui a une haute importance environnementale est l'élimination sélective des sous-produits générés du processus de réduction, à savoir l'eau (H₂O) et le CO₂. Ces sous-produits sont éliminés par le lavage de gaz de sommet et les systèmes d'élimination de CO₂, respectivement. L'élimination sélective de H₂O et CO₂ optimise les exigences d'appoint. L'eau produite pendant le processus de réduction est condensée et retirée du flux de gaz et la plupart de la poussière transportée avec le gaz est aussi séparée. Le gaz lavé est ensuite passé à travers le compresseur de recyclage de gaz de procédé, où sa pression est augmentée. Le gaz compressé, après être envoyé à l'unité d'élimination de CO₂, est mélangé avec le gaz naturel d'appoint, fermant ainsi le circuit de gaz réducteur.
Un facteur clé du procédé HYL est son exploitation sous pression. L'utilisation de l'O₂ dépend du contenu en hydrocarbures. La métallisation du DRI et le C sont contrôlés indépendamment.
Trois types de réactions chimiques ont lieu pendant le procédé. Ce sont : (i) réactions d'oxydation partielle et de reformage, (ii) réactions de réduction, et (iii) réactions de carburation. Ces réactions sont données ci-dessous.
Réactions d'oxydation partielle et de reformage
2CH₄ + O₂ = 2 CO + 4 H₂
CH₄ + H₂O = CO + 3 H₂
2H₂ + O₂ = 2 H₂O
CO₂ + H₂ = CO + H₂O
Réactions de réduction
Fe₂O₃ + 3 H₂ = 2 Fe + 3 H₂O
Fe₂O₃ + 3 CO = 2 Fe + 3 CO₂
Réactions de carburation
3 Fe + CH₄ = Fe₃C + 2 H₂
3 Fe + 2 CO = Fe₃C + CO₂
3 Fe + CO + H₂ = Fe₃C + H₂O
Le reformage de gaz naturel nécessite : (i) un certain niveau d'oxydants (H₂O et CO₂), qui doivent être soigneusement contrôlés, (ii) une haute température, comme résultat de la combustion partielle, et (iii) un catalyseur actif, qui est fourni par les unités de fer métallique du minerai de fer déjà réduit. Les oxydants produits par les réactions de réduction sont partiellement consommés par les réactions de reformage. De cette manière, une fois en contact avec le matériau solide à l'intérieur du fourneau à shaft, un reformage supplémentaire du méthane a lieu in-situ en raison de l'effet catalytique du fer métallique (Fe). Sous ces conditions, le méthane est toujours en contact avec un nouveau catalyseur (Fe métallique dans le DRI) puisque le DRI est continuellement retiré du fourneau à shaft. Par conséquent, la génération in-situ de gaz réducteur et la réduction ont lieu dans un environnement hautement efficace. Ce processus de reformage est hautement endothermique et il continue jusqu'au point où la température est encore assez élevée. Une fois que la température tombe en dessous d'un certain niveau, le reformage in-situ ne se produit pas et seule la réduction du minerai de fer se poursuit. La plupart de la carburation du DRI a lieu par craquage du méthane (CH₄) pour produire du carbure de fer (Fe₃C).
Le procédé Energiron ZR a diminué la taille et amélioré l'efficacité des usines de réduction directe HYL. Les gaz réducteurs sont générés in-situ dans le fourneau à shaft de réduction, en alimentant le gaz naturel comme appoint au circuit de gaz réducteur et l'injection de l'O₂ à l'entrée du fourneau à shaft. Dans le procédé, l'efficacité de réduction optimale est atteinte, puisque les gaz réducteurs sont générés dans la section de réduction. À cause de cela, un reformeur de gaz réducteur externe n'est pas requis. Normalement, l'efficacité énergétique globale du procédé ZR est au-dessus de 80 %, qui est optimisée par le reformage in-situ à l'intérieur du fourneau à shaft. Le produit prend la plupart de l'énergie fournie au procédé, avec des pertes d'énergie minimales vers l'atmosphère.
L'impact sur la taille de l'usine de l'élimination du reformeur de gaz externe est significatif. Pour une capacité de 1 million de tonnes par an, la surface requise réduit d'environ 60 %. Cela facilite aussi la localisation de l'usine DR adjacente à l'aciérie.
Un avantage additionnel du procédé ZR est la flexibilité pour la carburation du DRI, ce qui permet d'atteindre des niveaux de C jusqu'à 5 %. Cela est dû au potentiel de carburation amélioré des gaz à l'intérieur du shaft, qui permettent la production principalement de Fe₃C. Le DRI avec une haute teneur en Fe₃C a une réactivité beaucoup plus faible que le DRI normal puisque une chaleur de dissociation plus élevée est nécessaire pour le Fe₃C.
Le procédé Energiron peut aussi utiliser le reformage conventionnel de gaz naturel par la vapeur, qui a caractérisé le procédé HYL depuis longtemps. D'autres gaz tels que H₂, syngaz obtenu de la gazéification du charbon, coke de pétrole et combustibles fossiles similaires, et gaz de cokerie (COG), entre autres, sont aussi des sources possibles de gaz réducteur, selon la situation spécifique et la disponibilité du gaz. Cette flexibilité est disponible, puisque le procédé Energiron ZR est indépendant de la source de gaz réducteur, sans exigence de recirculer les gaz vers un reformeur pour compléter la boucle de chimie du procédé.
Les gaz réducteurs chauds sont alimentés à l'intérieur du fourneau à shaft à la zone de réduction. Ces gaz s'écoulent vers le haut en contre-courant au lit mobile de charge de fer. La distribution de gaz est uniforme et il y a un haut degré de contact direct entre gaz et solides. Le gaz d'échappement (gaz de sommet) quitte le fourneau à shaft à environ 400 °C et passe à travers le récupérateur de chaleur de gaz de sommet, où la chaleur du gaz est récupérée pour produire de la vapeur. Alternativement, la chaleur du gaz d'échappement peut être utilisée pour préchauffer le flux de gaz réducteur, et ensuite le gaz d'échappement peut être refroidi par le processus de quenching/lavage.
Pour le DRI froid, un gaz de refroidissement est alimenté à la partie conique inférieure du fourneau à shaft à environ 40 °C, s'écoulant vers le haut en contre-courant au lit mobile de DRI. La distribution de gaz est uniforme et il y a un haut degré de contact direct entre le gaz et le solide, sans restrictions physiques au flux des solides ou gaz à l'intérieur du fourneau.
Le DRI chaud est déchargé au moyen de la vanne rotative du fourneau à shaft, à travers la vanne de dérivation, qui livre le matériau soit au système Hytemp, soit à un refroidisseur externe alternatif (pour la production de DRI froid). Le transport pneumatique est normalement effectué au même taux que le taux de production du fourneau à shaft.
Pour la production de HBI, le DRI chaud est continuellement déchargé à une température supérieure à 700 °C vers les machines de briquetage à chaud disposées en dessous. Le HBI est refroidi dans des convoyeurs de refroidissement vibrants en utilisant de l'eau de refroidissement et ensuite déchargé sur le convoyeur de transport de HBI.
Le fer Hytemp utilise un système pneumatique pour le transport du DRI chaud vers le four à arc électrique (EAF). Il utilise l'azote (N₂) ou le gaz de procédé comme gaz de transport. C'est un procédé respectueux de l'environnement puisque le DRI est maintenu enfermé depuis le moment de la décharge du fourneau à shaft de réduction jusqu'au moment où il est déchargé dans l'EAF. Le système a la flexibilité pour alimenter deux EAF à partir d'un seul fourneau à shaft. Au bas du fourneau à shaft, le DRI est déchargé vers le système de transport pneumatique où le flux de gaz chaud venant du réchauffeur de gaz est circulé et est utilisé pour transporter le DRI. Pour éviter la dégradation, le DRI est transporté par accumulation de pression plutôt que par la vitesse du gaz. Quand le DRI chaud atteint les silos de stockage au sommet de l'EAF, le DRI et les gaz sont séparés. Le gaz est envoyé à un laveur pour le nettoyage et le refroidissement. Il est ensuite compressé et chauffé pour le recyclage. Avant d'entrer dans le réchauffeur de gaz, le gaz d'appoint est ajouté pour compenser les pertes lors de la séparation du DRI du gaz de transport. Le DRI chaud séparé du gaz de transport est envoyé vers un bac de transition afin de passer de la pression du système de transport à la pression atmosphérique. Du bac de transition, le DRI va dans le silo de stockage pour être alimenté dans l'EAF par gravité. Le DRI chaud peut aussi être envoyé du fourneau à shaft vers un refroidisseur externe quand l'aciérie n'est pas prête à utiliser ou stocker le DRI chaud. Le refroidisseur externe a normalement la capacité de refroidir toute la production de DRI.
Dans une configuration typique du procédé HYL III, la chaleur sensible du gaz reformé chaud et des gaz de fumée du reformeur est utilisée principalement pour la génération de vapeur. Les besoins en vapeur pour l'usine de procédé DRI sont pour deux utilisateurs finaux : (i) vapeur pour le reformage, et (ii) vapeur d'échappement pour le système d'absorption de CO₂ dans le circuit de réduction. La quantité et la pression de la vapeur produite sont spécifiées afin d'atteindre un équilibre thermique et mécanique optimal de l'usine. Normalement, la vapeur est produite à haute pression (63 kg/cm²), afin de tirer le maximum d'avantage de l'enthalpie de la vapeur pour la génération d'électricité dans un turbo-générateur unique à haute efficacité, avant d'être utilisée pour le reformage et dans le réchauffeur du stripper de CO₂. De cette façon, le besoin total en énergie électrique pour l'usine peut être généré à l'intérieur de l'usine. La capacité du turbo-générateur est d'environ 90 kWh/tonne en cas de décharge froide ou 105 kWh/tonne HBI en cas de décharge chaude, ce qui est suffisant pour répondre au besoin total en électricité de l'usine.
Une caractéristique importante de l'usine de réduction directe Energiron est la possibilité de concevoir le procédé pour un besoin zéro en eau d'appoint. Ceci est possible principalement parce que l'eau est un sous-produit de la réaction de réduction puisqu'elle est condensée et retirée du flux de gaz. Comme conséquence, avec l'adoption d'un système d'eau en circuit fermé basé sur l'utilisation d'échangeurs de chaleur d'eau au lieu de tours de refroidissement conventionnelles, il n'y a pas besoin d'eau d'appoint fraîche et en fait un petit flux d'eau est laissé disponible à la limite de batterie.
Paramètres d'exploitation et consommations spécifiques
Les caractéristiques typiques du produit du procédé Energiron ZR sont données dans le Tableau 1.
| Tableau 1 Caractéristiques typiques pour le produit | |||||
| N° | Article | Unité | DRI | HBI | Fer Hytemp |
| 1 | Métallisation | % | 92 – 95 | 92 – 95 | 92 – 95 |
| 2 | Carbone | % | 1,5 – 5,5 | 1,5 – 2,5 | 1,5 – 5,5 |
| 3 | Température | °C | 40 | 40 | > 600 |
| 4 | Densité apparente | t/m³ | 1,60 | 2,50 | 1,60 |
| 5 | Densité réelle | t/m³ | 3,20 | 5,00 | 3,20 |
| 6 | Taille nominale | mm | 6 – 15 | 110 x 60 x 30 | 6 – 15 |
| 7 | Fe₃C | % | 25 – 60 | 25 – 30 | 25 – 60 |
Les paramètres d'exploitation typiques et les consommations spécifiques pour le procédé Energiron ZR sont donnés dans le Tableau 2.
| Tableau 2 Paramètres d'exploitation typiques et consommation spécifique pour le procédé HYL ZR | |||||||
| N° | Article | Unité | DRI froid | HBI | DRI chaud | ||
| 1 | Carbone | % | 4,5 | 2,5 | 2,5 | 4,5 | 4,5 |
| 2 | Métallisation | % | 93 | 93 | 93 | 93 | 93 |
| 3 | Température DRI | °C | 40 | 40 | 700 | 700 | 700 |
| 4 | Charge de fer | t/t | 1,36 | 1,39 | 1,41 | 1,36 | 1,39 |
| 5 | Gaz naturel | Gcal/t | 2,25 | 2,20 | 2,23 | 2,35 | 2,25 |
| 6 | Électricité | kWh/t | 65 | 65 | 80 | 65 | 65 |
| 7 | Oxygène | Nm³/t | 42 | 53 | 53 | 48 | 53 |
| 8 | Eau | m³/t | 0,8 | 0,8 | 1,1 | 0,8 | 0,8 |
| 9 | Azote | Nm³/t | 12 | 12 | 19 | 18 | 18 |
Les émissions typiques du procédé Energiron ZR sont données dans le Tableau 3.
| Tableau 3 Émissions typiques du procédé HYL ZR | ||||
| N° | Émissions | Unité | Valeur | |
| 1 | NOx avec brûleurs ultra-faibles NOx | mg/Nm³ | 50 – 80 | |
| 2 | NOx avec élimination catalytique sélective | mg/Nm³ | 10-50 | |
| 3 | CO | mg/Nm³ | 20-100 | |
| 4 | Poussières du stack réchauffeur/reformeur | mg/Nm³ | 1 – 5 | |
| 5 | Poussières de la dédustage manutention matériaux | mg/Nm³ | 5 – 20 | |
Processus de fabrication
- L'Évolution et la Production Moderne des Fers à Repasser Domestiques
- Fer : propriétés, histoire et applications quotidiennes
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Optimiser la Valorisation du Minerai de Fer pour une Production d'Acier Efficace
- Réduction du minerai de fer expliquée : processus, principes et production