



Poignée de Porte : Histoire, Design et Fabrication Moderne
Contexte
Il y a 114 millions de portes aux États-Unis, avec environ deux millions de nouvelles ajoutées chaque année. Les portes équipées de quincaillerie appropriée scellent ces ouvertures, protégeant les espaces intérieurs des éléments. Les premières portes étaient de simples peaux ou textiles ; les portes en bois sont devenues courantes dans l'Égypte et la Mésopotamie antiques, tandis que pierre, métal, verre et même papier ont aussi servi de matériaux de porte. Les portes fonctionnent en battant, pliant, coulissant ou roulant, et la plupart des portes battantes sont équipées d'un levier ou d'une poignée pour une manipulation aisée.
Les poignées de porte sont utilisées dans le monde entier depuis des siècles, fabriquées pour la première fois aux États-Unis au milieu du XIXe siècle. Bien que les poignées sphériques ou en boule soient les plus difficiles à tourner, elles restent les plus répandues. Les poignées en forme d'œuf sont, par contraste, les plus faciles pour la plupart des utilisateurs. Les matériaux vont du bois, céramique, verre, plastique à divers métaux ; le laiton est particulièrement populaire pour sa résistance supérieure à la corrosion.
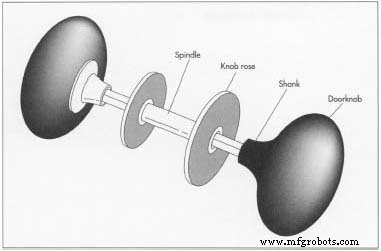
La poignée moyenne mesure 5,715 cm (2,25 in) de diamètre. Ses composants principaux sont la rosace, l'embase, l'axe carré et le bouton. Le bouton est la partie supérieure, plus large, saisie par la main. L'embase sort du bouton, logeant un trou ou alésage qui reçoit l'axe. La rosace — plaque ou rondelle ronde — sert de douille du bouton, se fixant sur la surface de la porte. L'axe, un arbre métallique, actionne le pêne de la serrure.
Histoire
Le design et les matériaux des poignées américaines ont évolué dramatiquement. La quincaillerie coloniale était en bois, avec loquets et ficelles simples. Les boutons ronds sont apparus vers l'indépendance, tandis que la quincaillerie décorative — poignées incluses — a émergé après l'Exposition du Centenaire de 1876. Avant cela, 95 % de la quincaillerie était importée en 1838.
Les boutons en verre étaient rares jusqu'à l'introduction d'un procédé de pressage économique. Les boutons en verre pressé ont dominé de 1826 à 1850, suivis par le verre taillé jusqu'en 1910. Les boutons en bois sont entrés sur le marché à la fin des années 1800 mais ont été éliminés après 1910. Les boutons en Chine ou céramique étaient largement importés de France et Angleterre jusqu'au milieu des années 1800, quand le premier brevet américain pour boutons en argile a été accordé.
Avant 1846, les boutons métalliques étaient assemblés de deux pièces brasées ou trois pièces soudées. Les boutons en métal coulé sont apparus vers 1846. La fin des années 1800 a vu les boutons métalliques composites — corps en fer ou acier placés en bronze ou laiton — introduits comme option plus abordable. La seconde moitié du XIXe siècle a apporté de nombreux brevets pour méthodes de fixation d'axe et designs ornementaux. En 1870, une technique de moulage par compression a accéléré l'ornementation de la quincaillerie.
Les poignées victoriennes étaient fréquemment en bronze coulé avec motifs ornementaux. Durant cette ère, douze grandes firmes et de nombreuses petites entreprises produisaient des centaines de designs ornementaux en métal coulé et forgé, verre, bois et poterie. De 1830 à 1873, plus de 100 brevets américains ont été accordés pour des poignées. Les collectionneurs ont catalogué plus de 1 000 designs antiques en 15 types selon forme, matériau et motif, les meilleures notes étant généralement en bronze ou laiton coulé.
Vers 1900, les boutons en métal coulé et verre ont incorporé des roulements à billes dans les embases, réduisant le frottement et éliminant le jeu axial. Le début des années 1900 a favorisé le bronze et la porcelaine.
La plupart des poignées incluent un mécanisme de verrouillage. La fabrication de serrures en acier a débuté en 1896. Aujourd'hui, la serrure à ressort — un simple bouton-poussoir au centre du bouton — reste le verrou d'intimité le plus courant, actionnable au doigt, poing fermé ou coude. Certaines serrures combinent un ressort avec un pêne dormant à clé, tandis que d'autres utilisent des systèmes électroniques comme puces programmables authentifiant les utilisateurs.
Conception
Le choix de quincaillerie est généralement motivé par l'esthétique, le coût et la disponibilité, rarement par la fonction. Pour assurer l'utilisabilité, les concepteurs doivent évaluer non seulement l'apparence mais aussi la taille, la forme, la texture et l'ergonomie du bouton. Les caractéristiques de design idéales incluent : pas de bords vifs, forme facile à saisir, finition texturée ou antidérapante, et axe assez long pour loger la main de l'utilisateur derrière le bouton.
Quand un nouveau design est requis, un modèle 2D est créé via logiciel CAO. Un prototype 3D est ensuite fabriqué pour produire le moule ou la matrice. Pour le moulage métallique, un modèle en bois ou argile est utilisé pour créer le moule.
Matières Premières
La plupart des poignées sont en métal, le laiton étant le plus courant. Le laiton est un alliage de cuivre et zinc, généralement fourni en barre ou lingot usiné à la longueur requise. Les matières premières doivent respecter les normes de l'American Society for Testing and Materials (ASTM) pour propriétés physiques, mécaniques, chimiques, thermiques et microstructurales spécifiques à chaque procédé.
Le Processus de Fabrication
La fabrication de poignées métalliques implique plusieurs méthodes. Les boutons en laiton sont généralement forgés, un procédé qui force le métal chauffé dans des matrices formées sous haute pression, produisant des composants jusqu'à 250 % plus résistants que les coulées et souvent plus rentables.
Forging
- 1 Le lingot est chauffé à 759,9 °C (1 400 °F) dans un four à gaz pour ramollir le métal. Il est ensuite placé dans des matrices en acier spécialement conçues correspondant au profil du produit. Une presse applique une haute pression, forçant le lingot dans la cavité de la matrice et formant la forme du bouton.
- 2 Après éjection, le bouton est refroidi, ébarbé, revenu et nettoyé pour éliminer la calamine.
Préparation de Surface
- 3 Le bouton subit une série d'étapes de finition — matriçage, fraisage, perçage, taraudage — pour préparer une surface prête au polissage.
 Le bouton est ensuite poli pour une finition brillante.
Revêtement
- 4 Pour une protection accrue, un revêtement organique ou inorganique est appliqué via plusieurs procédés. Options organiques : polyuréthanes, acryliques, époxys, bien que l'usage de solvants puisse poser des risques. De nombreux fabricants préfèrent maintenant les revêtements inorganiques — électrolyse ou dépôt physique en phase vapeur (PVD) — basés sur métaux inertes.
- 5 Le PVD utilise pulvérisation cathodique et évaporateurs thermiques dans une chambre étanche évacuée sous vide poussé (moins d'un millionième de la pression atmosphérique). La surface en laiton est méticuleusement nettoyée, puis électroplaquée avec des matériaux semi-précieux avant dépôt.
Contrôle Qualité
La composition des matières premières doit respecter les spécifications ASTM pour le forgeage. Tout au long de la fabrication, les paramètres de procédé sont surveillés et contrôlés pour assurer que la poignée finie respecte les standards dimensionnels, de finition de surface et fonctionnels, souvent dictés par les codes du bâtiment.
Sous-produits/Déchets
Le forgeage produit peu de déchets comparé aux autres méthodes, car les pièces sont forgées près de la forme finale. Le procédé donne aussi une composition, dimensions et structure uniformes, réduisant les rebuts.
Perspectives d'Avenir
Les systèmes de sécurité et contrôle d'accès pour portes deviendront de plus en plus sophistiqués à mesure que le coût de l'électronique baisse. Si la quincaillerie mécanique sera toujours nécessaire, la quincaillerie électronique devrait croître plus vite, incitant de nouveaux codes du bâtiment pour l'accueillir.
La poignée de porte classique restera vitale dans l'industrie du bâtiment, et les projets de restauration maintiendront la demande pour poignées anciennes ou reproductions fidèles.
Processus de fabrication
- L'art et la fabrication des pierres tombales : histoire, matériaux et production moderne
- La science et la fabrication des somnifères : des remèdes anciens à la pharmacologie moderne
- La cuillère-fourchette (spork) : évolution, matériaux et fabrication moderne
- L'évolution du maillot de bain : des bassins antiques aux tissus haute technologie
- L'évolution des galoches : des bottes médiévales à l'innovation moderne
- Le carrousel : des manèges antiques à l'artisanat moderne
- Histoire, ingrédients et production des guimauves
- Canapé : du luxe antique au confort moderne – guide complet
- Du Bronze à l'Inox : Histoire, Artisanat et Avenir de la Coutellerie