



Le bouton : de la fixation antique à l'innovation moderne
Contexte
Les origines du bouton remontent à la préhistoire, pourtant il a survécu à des millénaires de modes et techniques de fabrication changeantes. Si les boutons étaient utilisés depuis des milliers d'années, la boutonnière — censée avoir été introduite en Europe par les chevaliers croisés au XIIIe siècle — a déclenché un essor de l'usage du bouton. Pendant la Renaissance, les vestons d'hommes étaient souvent ornés de rangées de boutons du menton à la taille, les manches boutonnées du coude au poignet, et les pantalons comportaient des boutons à la taille, au genou ou à la cuisse. Les guildes parisiennes du XIIIe siècle fabriquaient déjà des boutons en bois, os, laiton, étain, or et argent.
Au XVIIIe siècle, l'industrie du bouton avait prospéré à travers l'Europe. Les artisans introduisaient une variété de techniques : la cour de Louis XIV favorisait des boutons complexes en métaux précieux, bijoux et tissu brodé ; les fabricants anglais étaient pionniers des boutons en acier ; et les artisans français popularisaient les boutons en verre ou verre-métal. Des artistes renommés — comme Antoine Watteau — contribuaient aussi au design des boutons, tandis que les maisons de porcelaine fine comme Wedgwood, Limoges et Staffordshire fournissaient des boutons exquis.
La fin des années 1700 voit les premières usines produisant des boutons en métal par découpe à l'emporte-pièce. Les fabricants d'outils étaient initialement interdits d'émigration, mais la technologie s'est finalement diffusée, menant à la production de masse en métal, verre et autres matériaux. Au XIXe siècle, des boutons extravagants célébraient scènes théâtrales et littéraires, les fabricants d'outils créant des motifs de pièces, romans, comptines, opéras de Wagner, et opérettes de Gilbert & Sullivan.
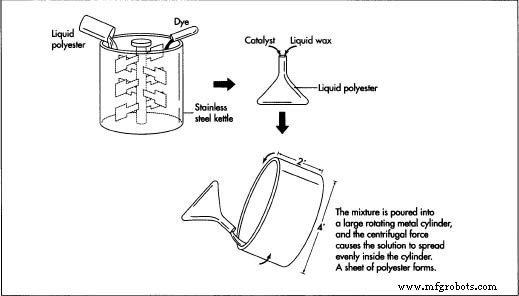
Au début du XXe siècle, la mode bascule vers des silhouettes plus simples, reflétant la classe des cols blancs émergente. Des boutons de chemise assortis peu coûteux apparaissent dans les bazars à cinq et dix cents dès 1910. Les boutons en plastique entrent sur le marché dans les années 1930, bien que la coquille de mer et autres matériaux naturels dominent encore de nombreux vêtements. La Seconde Guerre mondiale accélère la technologie du plastique ; les boutons en acrylique sont reconvertis à partir de surplus de matériel de tourelles de mitrailleuses de bombardiers, et l'après-guerre voit l'industrie du bouton basculer presque entièrement vers le plastique. Les méthodes de production incluent le moulage et le moulage par injection ; l'approche la plus courante est la découpe à l'emporte-pièce à partir de polyester cylindrique, comme illustré ci-dessous.
Matières premières
Si les matériaux naturels restent en usage, ils demandent plus de main-d'œuvre que le plastique. L'ivoire de baleine, l'ivoire d'éléphant, et les boutons en écaille de tortue sont interdits aux États-Unis par les lois de protection de la faune. Les boutons en corne, issus de sabots de vache ou buffle, ont décliné en qualité et couleur ; la corne antique présente des stries vibrantes, tandis que la corne moderne tend à être d'un brun terne. Les boutons en corne restent une marque de la mode masculine haut de gamme mais peuvent coûter jusqu'à un dollar pièce, comparé au demi-centime des boutons plastiques standard. Les boutons en nacre, prisés pour leur lustre, sont devenus chers après la Seconde Guerre mondiale car les plongeurs du Pacifique ont augmenté leurs prix. Les boutons en verre importés d'Allemagne sont aussi tombés en désuétude après-guerre à cause du travail manuel intensif requis.
Le polyester est maintenant le matériau prédominant des boutons. Ses propriétés uniques — combinées avec colorants, carbonate rouge pour un lustre nacré, noir de carbone pour le noir, et titane pour le blanc — créent des boutons durables, aux couleurs stables. Un catalyseur chimique et de la cire durcissent davantage le polyester pendant la fabrication.
Processus de fabrication
Mélange du polyester
- 1. Le polyester liquide arrive à l'usine. Il est drainé de son réservoir de stockage et dosé dans une marmite en acier inoxydable. Le colorant est ajouté si les boutons requièrent de la couleur. Le mélange est versé dans un bécher métallique de 11 litres, suivi du catalyseur et de la cire liquide.
Coulage dans le cylindre
- 2. Le mélange polyester-catalyseur-cire est versé dans un grand cylindre en acier rotatif doublé de chrome. Dimensions typiques : 2 pi de long et 4 pi de diamètre. Le cylindre tourne à 250 tr/min, et la force centrifuge étale le liquide en une feuille uniforme. Une lèvre de 2 pouces empêche les fuites.
Durcissement de la feuille
- 3. Pendant la rotation, le polyester réagit avec le catalyseur et durcit. La cire remonte à la surface et coule au fond, sandwichant la feuille solidifiée entre deux couches de cire. Après 20 minutes, la feuille se solidifie à une consistance friable similaire à du fromage rassis.
Découpe de la feuille
- 4. Une fois durcie, le cylindre s'arrête et la feuille est retirée. Elle est enroulée sur un tube en bois, la couche de cire supérieure pelée, et la feuille est introduite dans une machine à émoutir.
Découpe des ébauches
- 5. La machine à émoutir transporte la feuille de polyester sur un tapis convoyeur. Des emporte-pièces circulaires en acier poinçonnent des cercles de taille bouton — ébauches — dans la feuille. Différents emporte-pièces produisent les tailles standard de boutons. La découpe prend 2–4 minutes selon la taille.
Refroidissement des ébauches
- 6. Les ébauches, encore chaudes de la réaction catalytique, sont placées dans un sac en nylon et immergées dans un bain d'eau salée à 230 °F (110 °C) pendant 15 minutes. Elles passent ensuite dans un bac d'eau froide, durcissant complètement. Une sécheuse centrifuge essore les ébauches dans un panier en maille métallique pour éliminer l'excès d'humidité.
Façonnage des ébauches
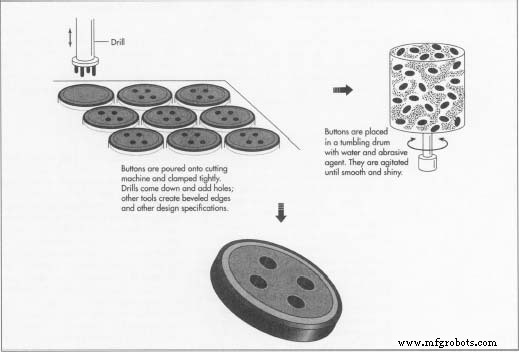
- 7. Chaque ébauche est positionnée sur une tête de coupe adaptée au design désiré — biseau, plat, ou concave. La lame coupe le bouton, puis des forets forment les trous selon les spécifications du fabricant (nombre, diamètre, espacement). Un aspirateur soulève les boutons finis dans un bac de collecte. La production peut atteindre des centaines de boutons par minute, variant selon taille et complexité.
Finition des boutons
- 8. Après coupe et perçage, les boutons peuvent avoir des bords rugueux ou marques d'outils. Ils sont placés dans des tonneaux hexagonaux rotatifs contenant eau, média abrasif, et agent moussant. Les tonneaux tournent jusqu'à 24 heures, polissant les boutons jusqu'à ce qu'ils soient lisses et brillants. Finalement, ils sont lavés et séchés.
Contrôle qualité
Les boutons finis subissent une inspection visuelle sur tapis convoyeur. Les inspecteurs retirent tout bouton fissuré ou mal découpé, assurant que seules des pièces impeccables atteignent l'emballage et la vente.
Avenir
Malgré l'essor des fermetures éclair, Velcro, et tissus extensibles qui réduisent le besoin de fixations, le bouton reste à la fois fonctionnel et mode. L'innovation continue, exemplifiée par le bouton Diamond Z en céramique — un design en oxyde de zirconium introduit par Joseph Coors Jr. en 1993. Cuit à 3 200 °F (1 760 °C) et revêtu d'une finition ivoire, le bouton affiche 2,5 fois la résistance à la flexion de l'acier. Un test de chute rigoureux démontre son indestructibilité, yet son coût de production élevé l'empêche de remplacer les boutons en polyester conventionnels.
Processus de fabrication
- L'art et la fabrication des pierres tombales : histoire, matériaux et production moderne
- La science et la fabrication des somnifères : des remèdes anciens à la pharmacologie moderne
- La cuillère-fourchette (spork) : évolution, matériaux et fabrication moderne
- L'évolution du maillot de bain : des bassins antiques aux tissus haute technologie
- L'évolution des galoches : des bottes médiévales à l'innovation moderne
- Le carrousel : des manèges antiques à l'artisanat moderne
- Histoire, ingrédients et production des guimauves
- Canapé : du luxe antique au confort moderne – guide complet
- Du Bronze à l'Inox : Histoire, Artisanat et Avenir de la Coutellerie