



Du Bronze à l'Inox : Histoire, Artisanat et Avenir de la Coutellerie
Contexte
Les ustensiles façonnés en argent, métaux argentés et acier inoxydable n'ont émergé qu'après que l'argent est devenu abondant et que la technologie de fusion a progressé. En Europe du Nord, il a fallu plusieurs siècles pour que les manières de table latines raffinées supplantent les coutumes anglo-saxonnes plus rustiques.
Sous le règne d'Henri VIII, il était courant pour les nobles de déchirer de grosses tranches de rôtissage directement sur une planche à trancher, de mâcher et d'avaler avec les mains nues. Cette étiquette grossière a persisté jusqu'à ce que les guides de Castiglione (1478-1529) et Peacham (1576-1643) introduisent des pratiques de dining raffinées. À la fin du 16e siècle, la cour anglaise a commencé à adopter des plats en argent massif, des gobelets montés en argent et des couteaux et cuillères à manches en argent. Les classes inférieures, cependant, ont continué à manger avec leurs mains pendant encore un siècle.
La cuillère, sans doute le plus ancien outil alimentaire de l'humanité, remonte aux premiers rituels de boissons chaudes. En Europe du Nord, les premières cuillères étaient sculptées dans le bois, puis plus tard dans les cornes de bœuf, l'ivoire, le bronze, et finalement les métaux précieux comme l'argent et l'or. La plus ancienne référence biblique aux cuillères en métal apparaît dans le Livre de l'Exode, où Moïse reçoit l'instruction de fabriquer des plats et des cuillères en or pur pour le Tabernacle.
Les cuillères égyptiennes étaient souvent moulées sous forme de plats couverts avec bec verseur — un design élégant mais peu pratique. Les cuillères grecques et romaines, cependant, ressemblaient aux formes modernes. La cuillère romaine « à motif de violon » du 1er-2e siècle apr. J.-C., avec sa tête de tige carrée, est l'ancêtre la plus proche des cuillères d'aujourd'hui.
Les premières cuillères d'Angleterre — en corne ou en bois — étaient probablement calquées sur des exemples romains. Les Angles et les Saxons ont introduit la cuillère à bol en forme de poire, et au 14e siècle, les moulages en bronze, laiton, étain et étain étaient courants.
Le couteau a évolué des lames en silex au métal. Sa caractéristique déterminante est un bord tranchant. Même aujourd'hui, la courbure à la pointe et la technique de biseautage reflètent les premières pratiques de coutellerie. Initialement, les manches étaient juste assez longs pour permettre une prise ferme pour la découpe.
Dans les années 1630, le ministre en chef de la France, le duc de Richelieu, a imposé que tous les couteaux de maison aient des pointes émoussées pour le service royal. Cette pratique a popularisé le couteau comme ustensile de table quotidien parmi l'aristocratie.
Les fourchettes sont entrées sur les tables occidentales pendant les Croisades, au début du 12e siècle, lorsque le Doge de Venise, Domenice Silvie, a placé une fourchette à côté de chaque assiette lors d'un banquet. L'acceptation a pris du retard pendant environ 300 ans, les convives préférant utiliser leurs mains — parfois cinq doigts, parfois trois — pour porter la nourriture à la bouche.
Même après l'introduction des fourchettes, les invités apportaient encore leurs propres couteaux. L'étiquette de table a évolué pour minimiser l'espace occupé par le couteau et la fourchette lorsqu'ils n'étaient pas utilisés, et les fourchettes servaient parfois de manches pour les cuillères.
L'Angleterre d'après 1650 a vu une production à grande échelle de vaisselle, ce qui a amélioré l'étiquette et la qualité. Des lois strictes exigeaient que les orfèvres estampillent leur nom, lieu et date sur chaque pièce. Le terme sterling en est venu à signifier « qualité inégalée ». En 1670, les maisons de la haute société anglaise possédaient régulièrement des cuillères en argent, souvent transmises comme héritages. Les orfèvres américains ont adopté ces designs, et les premiers articles en argent américains étaient des cuillères. Les couteaux de table à lames en acier sont également apparus à cette époque, bien que les fourchettes en argent et les récipients de service sophistiqués soient restés rares jusqu'à la fin du 18e siècle.
Avant le 17e siècle, l'argent était façonné à la main sur une enclume ou par des presses de type « mangle à linge ». La feuille martelée devenait cassante, donc les artisans la recuisaient en la chauffant à environ 1 000 °F (540 °C) puis en la trempant dans l'eau froide pour restaurer la malléabilité.
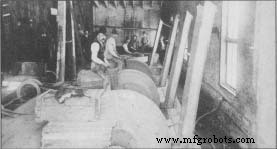 Ouvriers à une meule, Rockford Cutlery Co., vers 1900
Le terme argenterie — désignant l'argent sterling ou la vaisselle argentée — est devenu synonyme de coutellerie au milieu du 19e siècle. La coutellerie en fer est produite depuis des siècles. Sheffield, en Angleterre, est réputée pour sa coutellerie de haute qualité depuis le 13e siècle, et l'avènement de l'argenture au 18e siècle a conduit au terme Sheffield plate.
Les fabricants américains, notamment la Russell Manufacturing Co. de Turner's Falls, Massachusetts, ont réduit les coûts de production grâce à des machines motorisées et à la simplification des processus. En 1871, l'opération de Russell comprenait 16 étapes distinctes, consommant 700 tonnes d'acier, 200 tonnes de meules, 22 tonnes d'émeri et 150 tonnes de bois de cacao pour les manches. Malgré les gains de productivité, la santé des ouvriers a souffert ; les meuleurs étaient fréquemment atteints de silicose.
Le couteau Bowie — un design américain emblématique — comportait une lame longue et lourde adaptée à la chasse et au combat. James Bowie l'a popularisé, et son utilisation généralisée a poussé plusieurs États à légiférer des restrictions dans les années 1830.
William S. Pretzer
Les orfèvres ont finalement employé des roues à eau ou des rouleaux entraînés par chevaux pour obtenir des feuilles minces et uniformes, remplacées plus tard par des machines à vapeur au 18e siècle. Des marteaux spéciaux sans coins pointus étaient utilisés pour façonner des feuilles plates en formes creuses. Les manches pour cuillères, fourchettes et couteaux étaient moulés en insérant un motif dans un cadre bipartite, en remplissant avec un mélange de loam, en cuisant, puis en versant de l'argent fondu dans la cavité.
Le Sheffield plating consistait à attacher une fine peau d'argent sterling sur un substrat en cuivre, à rouler en feuilles et à travailler de manière similaire à l'argent pur. En 1842, l'électroplaquage a remplacé cette technique, déposant de l'argent sterling sur des métaux de base par électrolyse.
Matériaux Premiers
La coutellerie est fabriquée en acier inoxydable, argent sterling ou argenture (un métal de base tel qu'un alliage de cuivre de haute qualité revêtu d'argent). Le meilleur acier inoxydable utilisé est le 18/8, contenant 18 % de chrome et 8 % de nickel, prisé pour sa durabilité et son faible coût.
L'argent est largement un sous-produit de la fusion du plomb, du cuivre et du zinc. Le procédé Parkes extrait l'argent du plomb brut en ajoutant du zinc fondu ; une croûte d'alliage zinc-argent se forme à la surface, est retirée, et le zinc est récupéré pour réutilisation. Un raffinage supplémentaire se produit dans un fourneau de coupellation, où l'air oxyde les impuretés de plomb en scories, laissant des blocs d'anode d'argent de haute pureté pour la purification électrolytique. L'argent sterling est composé de 92,5 % d'argent et 7,5 % de cuivre, une proportion imposée par la loi pour garantir une qualité constante.
L'argenture est produite en liant de l'argent pur (dépassant la pureté sterling) à un métal de base robuste, produisant une vaisselle qui ressemble à l'argent mais est plus abordable.
Processus de Fabrication
Découpage (Blanking)
- La production commence avec des blanks plats d'acier inoxydable, d'argent sterling ou d'alliage pour la vaisselle argentée. De grands rouleaux sont estampillés en blanks individuels façonnés comme la pièce finale.
Laminage (Rolling)
- Les blanks subissent une série de laminages transversaux et longitudinaux pour atteindre l'épaisseur et la forme souhaitées. Les cuillères, par exemple, sont plus épaisses à la base du manche pour résister à la flexion. Le résultat est une forme grossièrement finie prête pour les opérations ultérieures.
Recuit (Annealing)
- Entre les opérations, les blanks sont traités thermiquement pour ramollir le métal pour l'usinage ultérieur. Un contrôle précis de la température assure que la pièce finale résiste à la flexion et maintient l'intégrité structurelle pendant l'estampage.
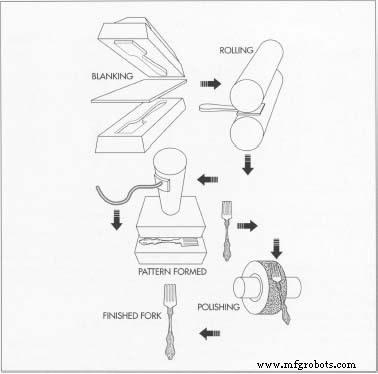
La première étape de la fabrication de la coutellerie implique le découpage, le laminage et le recuit. Ces processus préparent l'estampage et le polissage.
Découpe au Contour
- Les opérateurs placent les blanks laminés dans une presse de découpe pour tailler l'excès de métal, façonnant la pièce. L'excès de métal est refondu et recyclé, assurant un ajustement précis pour l'étape suivante.
Formation du Motif
- Chaque pièce a des matrices en acier trempé dédiées — une pour l'avant, une pour l'arrière. Un marteau-pilon avec une pression hydraulique de 200 tonnes presse le métal dans chaque détail, estampant le motif et durcissant la pièce. Le métal excédentaire est rogné.
Étapes Spéciales pour Couteaux, Cuillères et Fourchettes
- Couteaux : Deux bandes de métal forment le manche creux ; elles sont soudées, polies et lustrées jusqu'à ce que les joints soient invisibles. La lame et le manche sont joints de façon permanente avec un ciment fort.
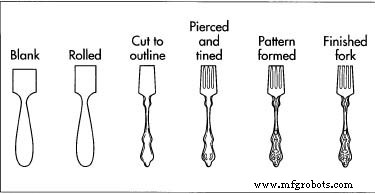
L'illustration montre une fourchette après chaque opération. Les dents sont percées avant l'estampage, et la bande de liaison est retirée après.- Cuillères : Après l'estampage du manche, le bol est formé par deux coups de marteau. Le métal excédentaire est rogné, laissant un petit bourrelet pour l'enlèvement final.
- Fourchettes : Les dents de fourchette sont formées avant l'estampage, puis la bande de jonction est retirée après le motifage.
Argenture
- Les pièces argentées sont polies pour éliminer les imperfections de surface, nettoyées avec jusqu'à 12 solutions chimiques, puis électroplaquées pour déposer une couche d'argent sur le métal de base.
Polissage et Lustrage au Sable
- Couteaux, fourchettes et cuillères sont polis à une dureté de 10 J, puis lustrés. Selon le motif, les finitions peuvent être brillantes comme un miroir, satinées, brossées ou florentines.
Contrôle Qualité
L'inspection finale vérifie les échauffures, rayures, zones rugueuses, décolorations et autres défauts qui pourraient survenir lors de l'estampage, du formage ou du polissage.
L'Avenir
L'acier inoxydable domine le marché actuel et représente l'avenir de la fabrication de la vaisselle. Selon un cadre supérieur de Oneida — le dernier grand producteur américain d'argenterie et de vaisselle argentée — l'achat de pièces en sterling et argentées a décliné pendant deux décennies, tandis que la demande d'acier inoxydable continue de croître.
Processus de fabrication
- L'art et la fabrication des pierres tombales : histoire, matériaux et production moderne
- La science et la fabrication des somnifères : des remèdes anciens à la pharmacologie moderne
- La cuillère-fourchette (spork) : évolution, matériaux et fabrication moderne
- L'évolution du maillot de bain : des bassins antiques aux tissus haute technologie
- L'Art et l'Évolution du Tire-Bouchon : De l'Outil Ancien à l'Ingénierie Moderne
- L'évolution des galoches : des bottes médiévales à l'innovation moderne
- Le carrousel : des manèges antiques à l'artisanat moderne
- Histoire, ingrédients et production des guimauves
- Canapé : du luxe antique au confort moderne – guide complet