



Maîtriser l'Efficacité Globale des Équipements (OEE) : guide pratique pour fabricants
L'Efficacité Globale des Équipements (OEE - Overall Equipment Effectiveness) est un indicateur clé de performance qui révèle la productivité globale d'un actif. Le meilleur ? Quand un actif sous-performe, l'OEE vous aide à découvrir pourquoi. Parce que les données utilisées pour calculer l'OEE sont les mêmes que vous utiliserez pour trouver la source de votre problème.
Il y a deux façons de calculer ce KPI manufacturier important. Regardons d'abord l'équation la plus basique.
Comment calculer l'OEE simplement
Pour celle-ci, calculez l'OEE comme ratio de temps pleinement productif sur temps de production planifié. Ici, la définition de temps pleinement productif : quand vous produisez uniquement des pièces bonnes, aussi vite que possible, sans aucun temps d'arrêt.
C'est quoi le temps d'arrêt ? C'est la somme de vos arrêts planifiés et non planifiés. Arrêts planifiés : changements de série, où vous configurez ou ajustez l'actif. Arrêts non planifiés : pannes et maintenance non planifiée. Si un actif est hors ligne pour maintenance planifiée, n'incluez pas ça dans le temps d'arrêt.
Pour calculer l'OEE, assemblez tout avec l'équation suivante :
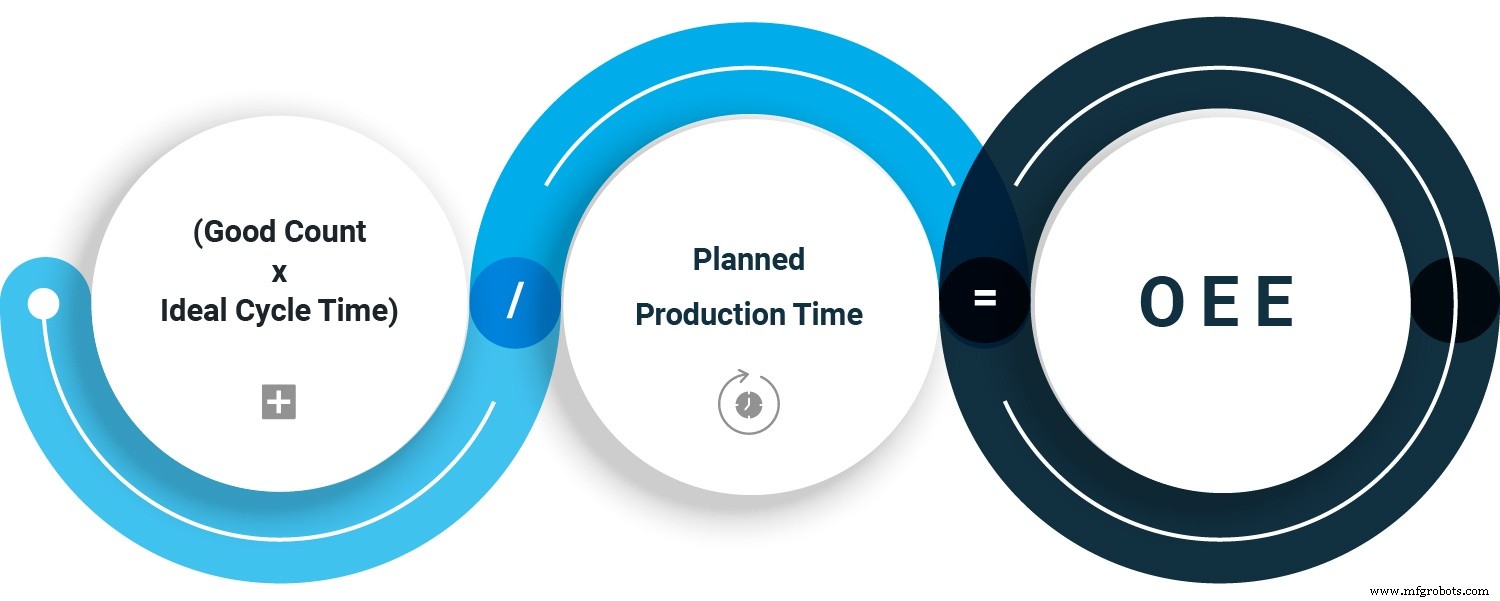
OEE rapide et facile
C'est une façon parfaitement acceptable de calculer l'OEE, donnant un bon chiffre pour benchmarking et baselining (voir plus bas). Mais cette équation a une faiblesse : quand vous obtenez un OEE bas, vous ne savez pas pourquoi. C'est la mauvaise nouvelle. La bonne : il y a une meilleure façon de calculer l'OEE, meilleure justement parce que quand l'OEE est bas, vous pouvez comprendre pourquoi.
Comment calculer l'OEE mieux
Pour celle-ci, il faut connaître vos trois facteurs liés aux pertes : disponibilité, performance, qualité. Après, les maths sont simples. L'OEE est le produit de la multiplication des trois facteurs.
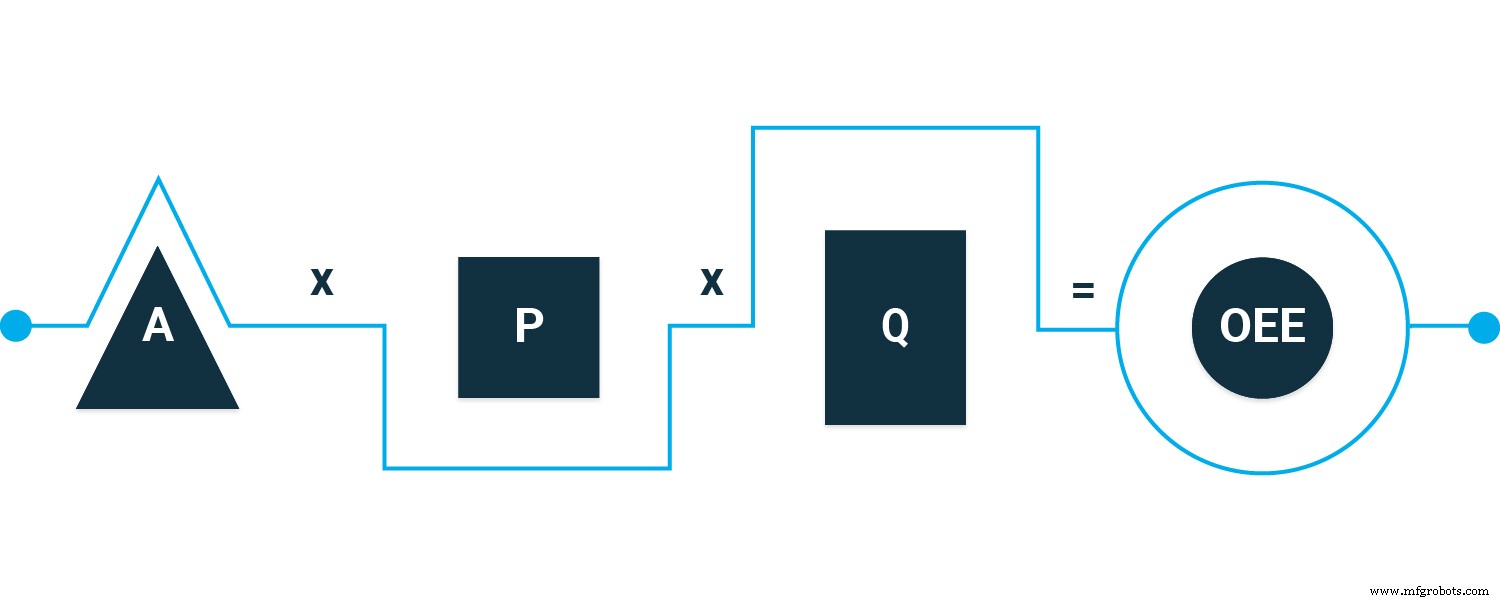
Facteurs de perte et OEE
Mais on s'avance. Avant de les brancher dans l'équation, il faut savoir ce que sont ces facteurs et comment les trouver.
Disponibilité
Ratio de temps de fonctionnement sur temps de production planifié. Prenez combien de temps vous avez fait tourner l'actif et comparez à combien vous aviez planifié de le faire tourner.
Exemple : un actif était planifié pour tourner 8 heures. C'est votre temps de production planifié. À la fin du quart, il n'a tourné que 7,5 heures. C'est le temps de fonctionnement. D'où vient les 7,5 heures ? On a pris le temps planifié (8h) et soustrait le temps d'arrêt (dans cet exemple inventé, 30 minutes).
Disponibilité = temps de fonctionnement / temps de production planifié
Performance
Ratio de nombre total produit sur cadence idéale. Prenez combien de pièces l'actif a faites et comparez au maximum qu'il aurait pu faire.
Exemple : quand tout tourne parfaitement, votre actif produit 1000 pièces toutes les 8 heures. Mais quand vous l'avez fait tourner 8 heures, il n'en a produit que 950. Ce n'est pas forcément dû à une panne majeure. La performance est affectée par les cycles lents, quand certaines pièces prennent plus de temps que prévu. Et aussi par les micro-arrêts, pauses si courtes qu'elles ne sont pas comptées dans le temps d'arrêt. Mais les micro-arrêts s'additionnent et affectent la performance.
Performance = nombre total / cadence idéale
Qualité
Ratio de pièces bonnes sur nombre total. Prenez le nombre de pièces passant le contrôle qualité et comparez au total produit. C'est un peu plus spécifique. Les pièces bonnes passent du premier coup à l'inspection et ne nécessitent aucun retraitement. D'autres pièces peuvent passer éventuellement, mais ne sont pas comptées dans vos pièces bonnes.
Exemple : sur les 950 pièces produites en 8 heures, 945 étaient bonnes.
Qualité = pièces bonnes / nombre total
Une fois qu'on a nos trois facteurs de perte, on calcule vite l'OEE. Mais pourquoi cette seconde équation est meilleure que la première ? Cela a à voir avec comment on utilise l'OEE, couvert dans les sections suivantes.
Comment exploiter l'OEE
L'Efficacité Globale des Équipements est un indicateur de l'efficience d'un processus de fabrication. Une fois calculé, vous pouvez l'utiliser comme benchmark ou baseline.
OEE comme benchmark
En comparant les OEE, il y aura toujours variation selon le type de fabrication, mais voici des chiffres généraux.
- 100 % Parfait. Vous produisez aussi vite que possible, sans arrêts, sans erreurs.
- 85 % Classe mondiale. Pour beaucoup de fabricants, c'est l'objectif à long terme.
- 65 % Typique. Bonne nouvelle : beaucoup de place pour l'amélioration.
- 40 % Pas rare. Souvent où se trouvent les entreprises quand elles commencent à tracker l'OEE. Encore, bonne nouvelle : beaucoup de place pour l'amélioration.
Vous pouvez aussi l'utiliser pour du benchmarking interne. Exemple : comparer les OEE de deux actifs similaires. Ou regarder les OEE d'un actif sur différents quarts.
OEE comme baseline
Vous pouvez aussi utiliser l'OEE pour tracker les actifs dans le temps. En affinant vos processus, l'OEE devrait augmenter. S'il ne l'est pas, les chiffres utilisés pour calculer l'OEE donnent des indices solides sur pourquoi. Encore, voici pourquoi la seconde façon de calculer l'OEE est meilleure. Pour avoir l'OEE, vous avez besoin de vos facteurs de perte. Et ce sont ces facteurs qui aident à comprendre ce qui cloche.
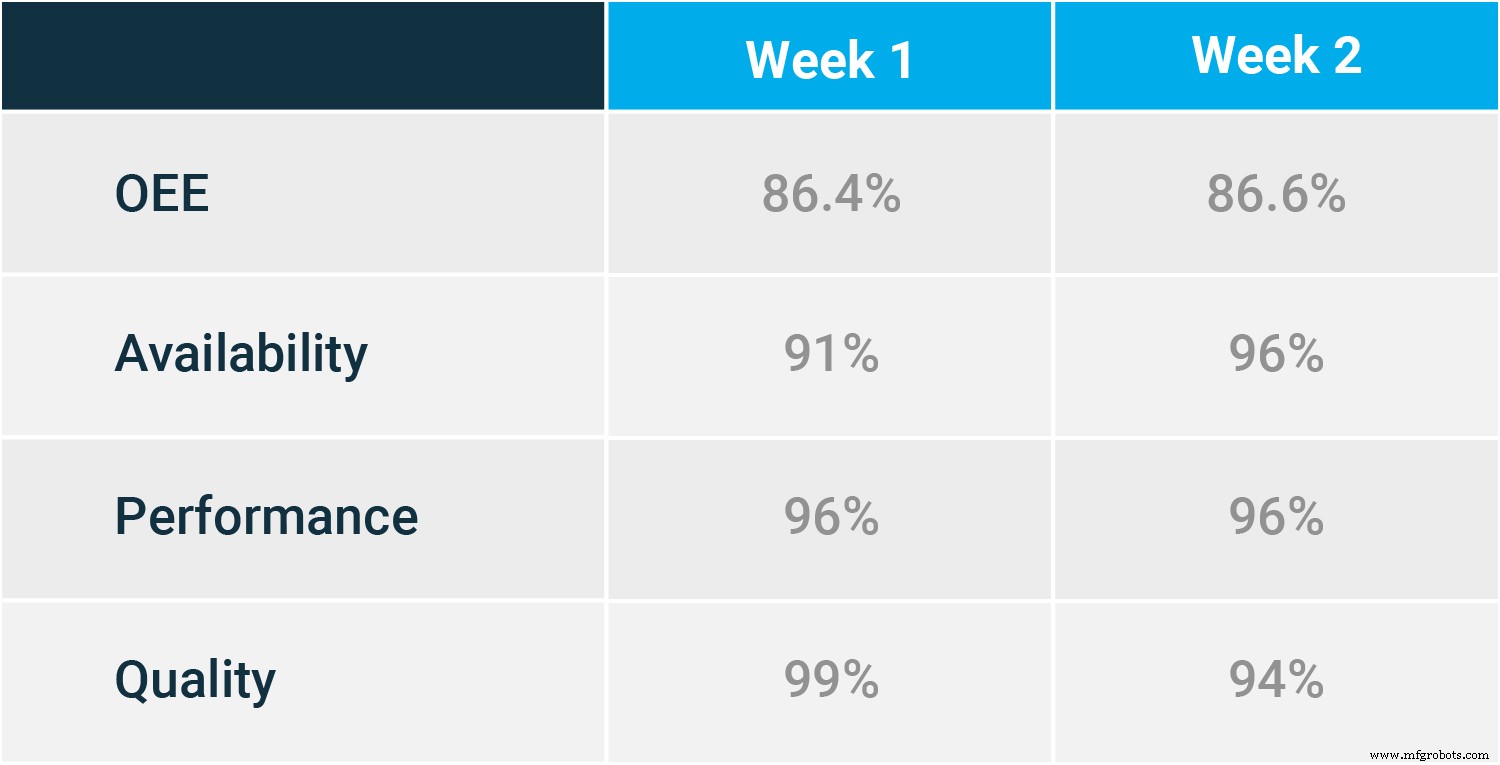
Quand vous connaissez les facteurs de perte, vous voyez ce qui vous retient
Si la disponibilité tire l'OEE vers le bas, ça pourrait être parce que l'actif n'est pas sur le bon planning de maintenance préventive. Il tombe en panne trop souvent, vos bons de travail PM sont trop espacés. Un temps d'arrêt plus long peut aussi être lié au contrôle des stocks. Si les techniciens attendent des pièces critiques avant de pouvoir réparer, il faut monter les niveaux de stock (par levels) pour qu'ils aient les pièces quand ils en ont besoin. Un logiciel de bons de travail assure que vos PM sont planifiés à temps avec la bonne fréquence.
Si l'OEE a des soucis de performance, vous faites peut-être le mauvais type de maintenance ou le bon type mais mal. Exemple : vous inspectez et réalignez les courroies au bon planning temps ou compteur, mais vous ne les réalignez pas correctement. C'est comme prendre le petit-déj tous les matins à la même heure, la bonne heure 7h30, mais au lieu de café et toast, vous mangez de la glace. Bon planning, mauvaise tâche.
Les problèmes de qualité baissent aussi l'OEE, mais sont généralement pas quelque chose que le département maintenance peut corriger. L'actif pourrait être mal configuré, ou il y a erreur opérateur. Le problème pourrait même venir de la matière première.
L'OEE n'est qu'un des KPI importants pour la maintenance. Il y en a d'autres, mais ce n'est pas « plus il y en a, mieux c'est ». Il faut trouver ceux qui marchent le mieux pour vous, qui aident à atteindre vos objectifs en donnant de l'info utilisable. Imaginez un road trip. Utile de savoir vitesse moyenne et kilométrage. Vous pourriez aussi tracker le nombre de tours de pneus, mais quel serait l'intérêt ? Toute donnée n'a pas de valeur. Pour une bonne intro aux plus courants en fabrication, lisez What are MTTR, MTBF, and MTTF Metrics?.
Technologie industrielle
- Éliminer les goulets d'étranglement manufacturiers : guide data-driven pour booster la productivité
- Débit manufacturier : maîtriser les métriques clés pour l'excellence opérationnelle
- Fabrication rapide : Accélérer la production de pièces personnalisées et basse série
- Drew Troyer sur la maximisation de la fiabilité d'usine via l'OEE (Efficacité Globale des Équipements)
- Nouveau livre : The OEE Primer — Maîtriser l'efficacité, la fiabilité et la maintenabilité des équipements
- Maîtriser l'Efficacité Globale des Équipements (OEE) pour l'excellence de production
- Pourquoi la maintenance proactive des équipements booste l'efficacité et les économies dans l'industrie
- Quand mettre à niveau l'équipement de travail : décisions business intelligentes
- Construire un programme de maintenance d'équipement robuste pour réduire les temps d'arrêt