



Comment teinter rapidement et en toute sécurité les pièces nylon imprimées 3D
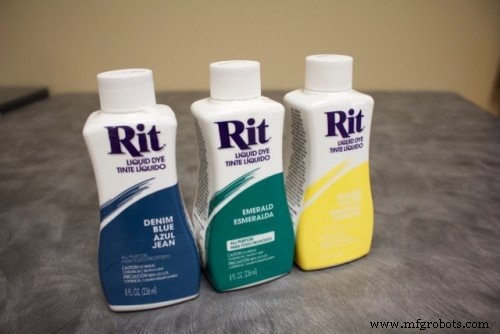
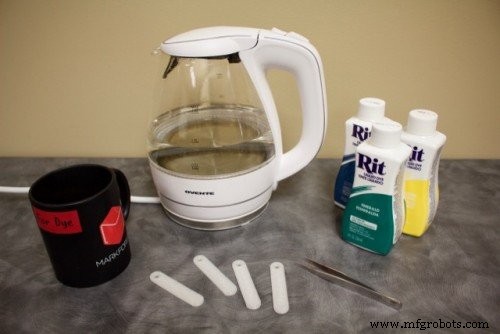
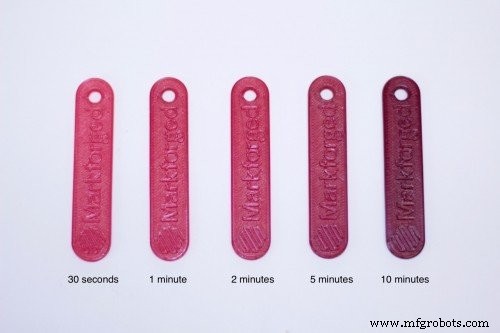
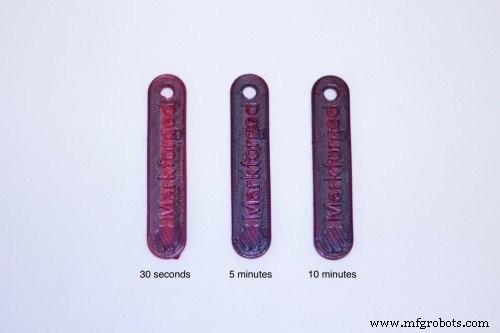
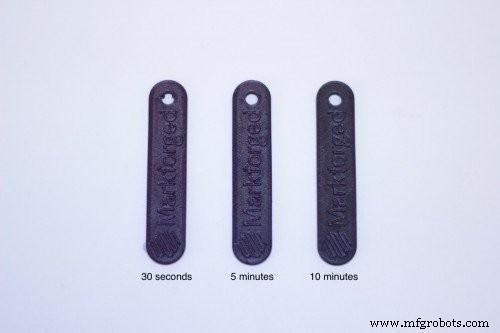
Bien que la gamme de matériaux Markforged n'offre actuellement que deux couleurs de base — blanc translucide et noir mat — de nombreux utilisateurs veulent une palette plus large pour l'esthétique ou le branding. La technique de teinture décrite ici vous permet de transformer des pièces nylon en pratiquement n'importe quelle couleur en utilisant juste une bouilloire et quelques fournitures peu coûteuses. Nous recommandons le colorant liquide RIT, un colorant pour tissu formulé pour les fibres de nylon. Sa haute solubilité et sa large gamme de couleurs le rendent idéal pour le nylon imprimé 3D. Si vous préférez une autre marque, assurez-vous qu'elle est hydrosoluble et prouvée pour fonctionner sur le nylon. Vous pouvez acheter le colorant liquide RIT ici. Retirez tout matériau de support et nettoyez tout résidu d'adhésif de la face inférieure de la pièce. Cette surface doit être exempte de débris pour une absorption optimale du colorant. Dans l'exemple ci-dessous, nous avons utilisé une pièce de test nylon standard Markforged. Au-delà du colorant et de l'impression, vous aurez besoin d'une bouilloire ou micro-ondes, d'un récipient résistant à la chaleur (ex: tasse ou bol) qui accueille entièrement la pièce, d'une pince ou pince à épiler pour la manipulation, et d'essuie-tout pour le séchage. Étiquetez clairement le récipient et utilisez-le uniquement pour la teinture. Mélangez le colorant dans l'eau chaude à un ratio 5:1 eau-colorant pour les couleurs standard. Pour des teintes plus claires ou des pièces plus grandes, augmentez la concentration à un ratio 3:1. Faites bouillir le volume d'eau requis, puis versez-le soigneusement dans le récipient avec le colorant. Avec la pince, plongez la pièce immédiatement après avoir versé la solution chaude. Le colorant pénètre le plus efficacement entre 60 °C et 80 °C. En dessous de 60 °C, l'absorption est faible ; au-dessus de 80 °C, la pièce peut se déformer ou buller. Gardez la pièce dedans pendant environ une minute — une submersion plus longue donne une couleur plus foncée. Surveillez la température avec un thermomètre si disponible. Par exemple, un colorant rouge a été laissé dans la solution pendant 15 s, 30 s et 60 s pour illustrer l'assombrissement progressif. Rincez la pièce sous l'eau courante pour éliminer l'excès de colorant, puis séchez par tamponnement sur essuie-tout. Laissez sécher à l'air quelques minutes avant de manipuler. Réutiliser le colorant – L'efficacité du colorant diminue en refroidissant. Si vous devez colorer plusieurs pièces, réchauffez simplement la solution au micro-ondes jusqu'à frémissement avant d'ajouter la prochaine impression. Maintenir la température – Pour les grandes pièces, une plaque chauffante de laboratoire peut maintenir la solution dans la plage optimale tout au long du processus. Méthode micro-ondes – Si une bouilloire n'est pas disponible, combinez colorant et eau dans un récipient et chauffez au micro-ondes jusqu'à frémissement, puis procédez comme à l'étape 5. Visibilité des fibres – Les fibres internes du nylon restent visibles une fois teintées. Une finition plus foncée aide à les masquer, mais des motifs de fibres peuvent subsister, comme montré avec la fibre de carbone. Teindre l'Onyx – L'Onyx, déjà d'un noir mat profond, n'absorbe pas le colorant de la même façon. Après une exposition prolongée, il peut acquérir une légère teinte, mais il est rarement nécessaire de teindre ce matériau. Avec cette méthode simplifiée, vous pouvez produire en confiance des pièces nylon colorées en quelques minutes. Essayez avec un échantillon d'impression et explorez le spectre complet de teintes que vos projets méritent.1. Choisir le bon colorant
2. Préparer l'impression
3. Matériaux essentiels
4. Préparer la solution de colorant

5. Teindre la pièce

6. Rincer et sécher
Astuces supplémentaires
impression en 3D
- Maîtriser l'empaquetage volumique et l'orientation des pièces pour une fabrication additive plus rapide et rentable
- Les trois piliers du succès de l'impression 3D : Matériel, Matériaux et Logiciels
- Inspection en cours de processus : élever la qualité pièces 3D imprimées
- Conception d'un amortisseur entièrement imprimé en 3D avec l'Onyx industriel
- Réinventer le karting : pièces en carbone 3D pour une performance inégalée
- Hyperconvergence edge : VMware et Eurotech pilotent l'IIoT efficace
- Brochage rotatif : perçage rapide et précis de trous carrés
- Garantir la précision dimensionnelle des pièces imprimées 3D
- Renforcer la résistance des pièces imprimées en 3D : techniques éprouvées