



Guide pro : teindre pièces 3D en polyamide pour couleurs vives et durables
Le Nylon ou polyamide (PA) est l'un des polymères les plus utilisés en impression 3D professionnelle grâce à ses excellentes propriétés mécaniques : résistance aux chocs, flexibilité, résistance chimique et thermique.
Le matériau s'utilise en granulés, filament ou poudre selon technologie (FDM ou SLS).
Malgré les différences technologiques, les pièces en polyamide imprimées 3D sont incroyablement robustes, permettant prototypes fonctionnels ou pièces finales.
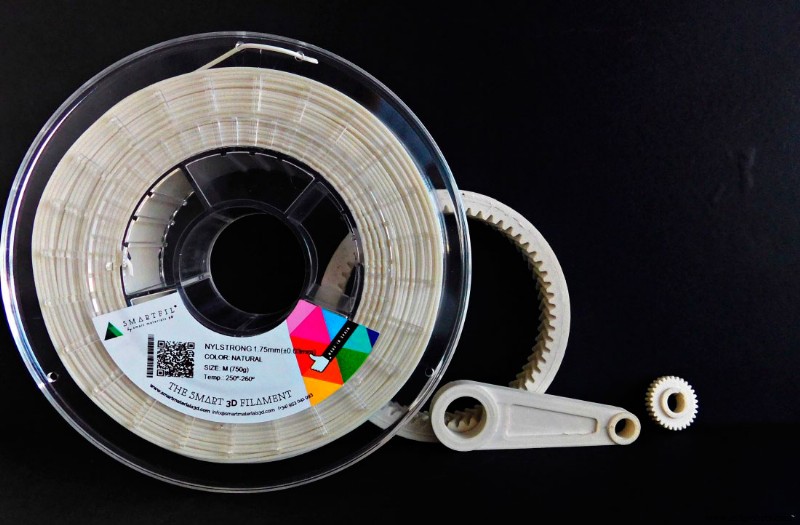
Comme beaucoup de matériaux techniques, ils s'achètent généralement en version « naturelle », sans colorants. Ces filaments/poudres ont souvent une teinte blanche/blanchâtre parfois inadaptée à l'application. Le besoin de finitions colorées peut se présenter.
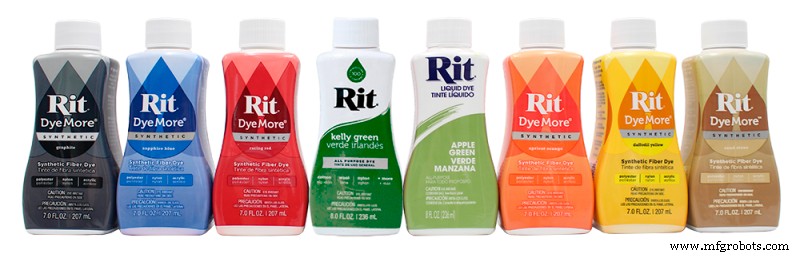
Pour teindre des pièces en polyamide, il faut utiliser un colorant pour matériaux synthétiques (ex: teinture RIT synthétique, large gamme de couleurs).
Autre point crucial : l'hygroscopie du nylon. Il absorbe l'humidité ambiante, handicap pour stockage et process (humidité = défauts impression, échecs). Teindre uniquement les pièces finales, jamais le matériau brut.
Préparation selon technologie
- FDM : retirer supports, post-traiter les pièces avant teinture. Bien nettoyer la face inférieure, surtout si adhésif utilisé.
- SLS : retirer excès poudre (manuellement puis pistolet air comprimé). Puis laver pièces à l'eau tiède.
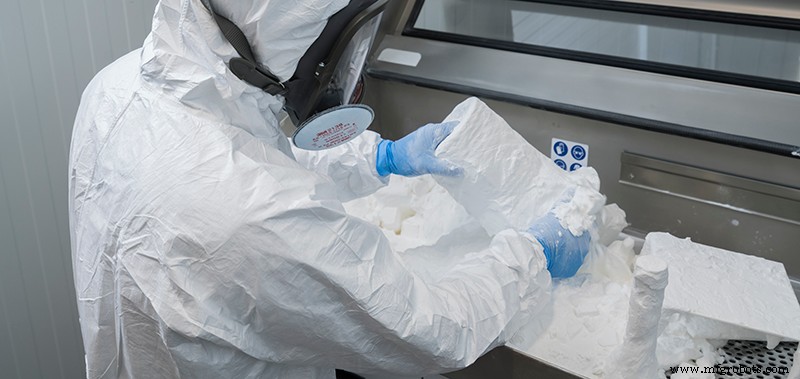
Procédé de teinture : 6 étapes
1. Choisir le colorant
Le colorant doit convenir aux matériaux synthétiques (nylon). Un colorant fibres naturelles ne donnera pas les résultats souhaités.
Chez Filament2print, nous recommandons les teintures RIT : excellents résultats depuis des ans, large gamme coloris, mélange possible pour nuances personnalisées.
2. Diluer le colorant
Préparer la solution eau/colorant. Ratio donnant généralement de bons résultats : 5:1 (eau:colorant). Cette proportion affecte directement le résultat. Teinte plus saturée = réduire eau ; moins saturée = augmenter eau.
Calculer le volume nécessaire pour immerger complètement la pièce.
3. Chauffer la solution
La température est décisive pour la finition. Dépend de la couleur, mais idéalement 60-80 °C. < 60 °C : colorant pénètre mal. > 80 °C : risque déformation pièce.
Utiliser un récipient isolant pour maintenir la chaleur stable pendant le processus.
4. Immerger les pièces
Une fois température atteinte, plonger les pièces dans la solution.
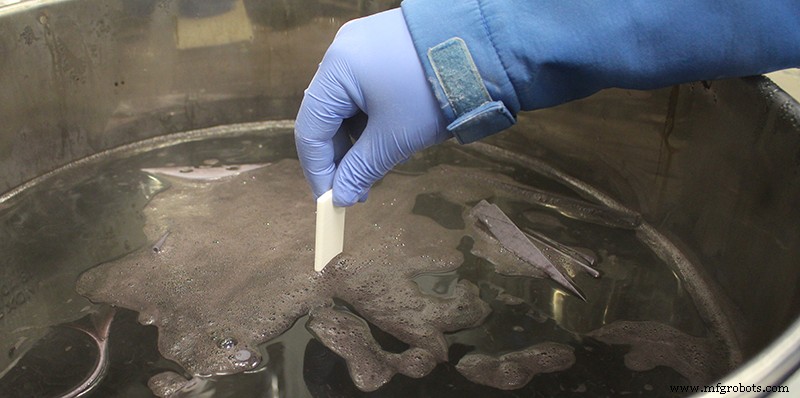
Pièces totalement immergées, ne doivent pas flotter (zone non teintée = nuance irrégulière). Même problème si plusieurs pièces se touchent.
5. Temps de teinture
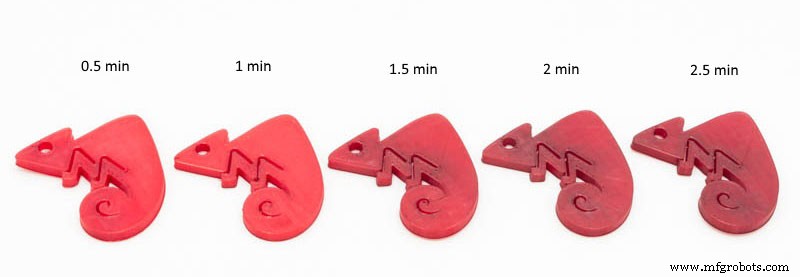
Variable selon couleur et saturation désirées. Retirer pièces régulièrement pour contrôler l'évolution, les sortir définitivement quand la finition est atteinte.
Plus longtemps = couleur plus foncée. Exemple visuel :
6. Rinçage et séchage
Une fois sorties, rincer à l'eau courante pour éliminer l'excès de colorant. Poser sur papier absorbant, laisser sécher quelques minutes.
Si le processus est bien réalisé, on obtient des pièces uniformément teintées. Proportion colorant, température, temps affectent directement la finition : faire des tests jusqu'au résultat souhaité.
Grâce aux teintures synthétiques, on peut obtenir une multitude de finitions personnalisées sur pièces en polyamide imprimées 3D, offrant aux entreprises grande liberté de design et différenciation.
impression en 3D
- Colorier des pièces imprimées en 3D avec des crayons de cire : une technique de post-traitement novatrice
- Comment démarrer l'impression 3D pour un impact business maximal
- Production Interne : La Fuse 1 Imprime ses Propres Pièces
- PrintParts développe l'impression 3D à Manhattan avec Formlabs Fuse 1, devenant le plus grand fournisseur SLS de NYC
- Drone imprimé 3D permet collecte de données rapide et rentable en Antarctique
- Garantir la précision dimensionnelle des pièces imprimées 3D
- Améliorer les pièces avec des structures en treillis imprimées en 3D
- Comprendre la Précision Dimensionnelle des Pièces Imprimées en 3D
- Renforcer la résistance des pièces imprimées en 3D : techniques éprouvées