



La chaîne d'approvisionnement en nanomatériaux mûrit, permettant les technologies composites avancées
La promesse des nanomatériaux de fournir des propriétés mécaniques sans précédent, ainsi qu'une conductivité électrique et thermique ajustable pour les composites, est vantée depuis des décennies. En raison de leurs propriétés uniques et de leur surface spécifique tremendous, les nanomatériaux ont le potentiel de pousser la performance des produits au-delà des composites macroscopiques actuels. Bien que des nanomatériaux comme le graphène et les nanotubes de carbone (NTC) soient commercialement disponibles auprès de nombreuses entreprises et sites web, leur application généralisée dans les composites n'est pas aussi apparente.
Pendant ce temps, les matériaux et la terminologie évoluent rapidement ; CW fournit un aperçu des nanomatériaux actuels, ainsi que des développements significatifs dans les nouveaux matériaux et la chaîne d'approvisionnement.
Paysage nano pour les composites
Les nanomatériaux peuvent être métalliques, céramiques, polymères, à base de carbone ou provenir de sources naturelles comme la cellulose. Les nanomatériaux forment un composite lorsqu'ils sont utilisés pour renforcer une matrice polymère, céramique ou métallique, et ils sont généralement classés par forme (morphologie) comme particules, fibres ou plaquettes (voir « Types et définitions des nanomatériaux », ci-dessous). À mesure que la taille du matériau diminue du micromètre (10-6 mètre) au nanomètre (10-9 mètre), la surface spécifique augmente de sorte que l'interface nanomatériau-matrice comprend plus du volume du composite. C'est pourquoi des améliorations de propriétés du produit fini de 20 à 50 % peuvent être atteintes avec un à deux ordres de grandeur moins de charge vs. les micromatériaux comme le noir de carbone et les fibres broyées. C'est aussi pourquoi, tout comme les propriétés d'un macrocomposite dépendent de la mécanique à l'interface fibre-résine, comprendre et contrôler les interfaces d'un nanocomposite est encore plus important pour gérer les propriétés et la performance du matériau.
Cependant, la promesse des nanomatériaux a été entravée par les difficultés à mettre à l'échelle des procédés de fabrication rentables de matériaux de haute qualité avec des défauts minimes. De plus, atteindre une dispersion homogène des nanomatériaux dans les matrices a été un défi en raison de la tendance des nanomatériaux à s'agglomérer. Ce dernier peut être surmonté par la fonctionnalisation de la surface du nanomatériau. Les techniques courantes, souvent combinées, incluent la modification de la charge électrique du nanomatériau ou de la matrice, la modification du pH ou l'ajout d'un surfactant.
L'industrie des composites pense typiquement d'un nanocomposite comme toute matrice avec un nanomatériau dispersé dedans. Cependant, les microcomposites peuvent être distingués des nanocomposites basé sur l'échelle primaire des interfaces. La Fig. 1 fournit des exemples de diverses combinaisons micro/nano composites et interfaces. Une matrice à l'échelle micro (micronique) est renforcée avec des nanoparticules, nanofibres ou nanoplaquettes, comme vu en A, B et C respectivement, tandis qu'un nanocomposite est différencié comme une phase matrice mélangée à la même échelle que le nanomatériau, comme montré en E et F.
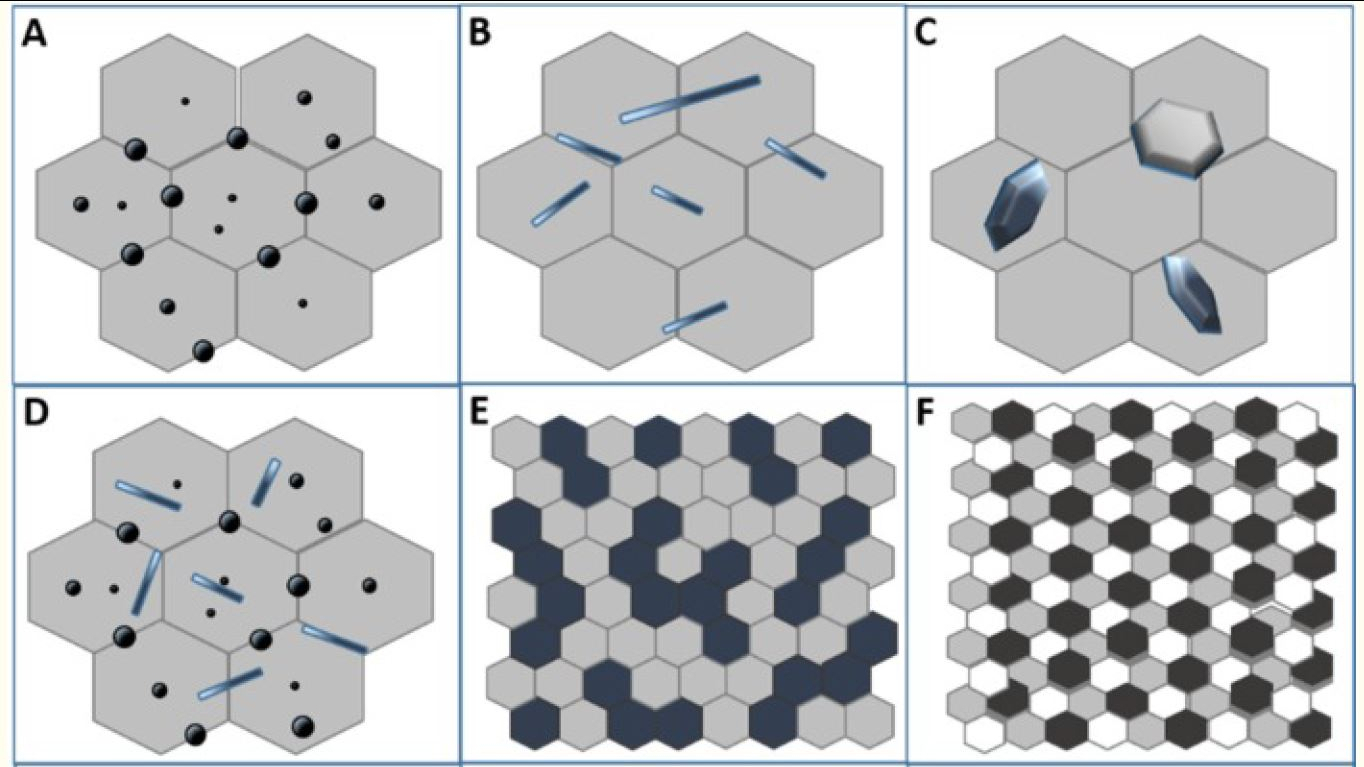
Fig. 1 Structures micro/nano composites courantes pour matériaux céramiques. Micro/nano composite comprenant matrice micronique avec (A) nanoparticules arrondies, (B) nanorenforts à haut rapport d'aspect, (C) nanorenforts plaquettaires et (D) nanorenforts arrondis et allongés ; (E) composite biphasique fait de deux phases ultrafines immiscibles ; (F) composite multiphasique fait de trois (ou plus) nanophases immiscibles. Source | « Structural Ceramic Nanocomposites: A Review of Properties and Powders' Synthesis Methods » par Paola Palmero, Nanomaterials (Basel). Juin 2015
Du nano 2D aux composites multifonctionnels 3D
Dans le paysage nano, la région peut-être la plus active est celle comprenant les nanomatériaux 2D. Le plus populaire d'entre eux est le graphène, qui a gagné une popularité substantielle grâce à ses propriétés extraordinaires. Le graphène est le matériau le plus léger (0,77 mg/m²) et le plus résistant connu (100-300 fois l'acier), plus dur que le diamant yet plus élastique que le caoutchouc, avec une mobilité électronique 100 fois plus rapide que le silicium, une conductivité électrique 13 fois meilleure que le cuivre et une surface spécifique très élevée. Le graphène semble capable de combler certains écarts dans les contraintes de propriétés conventionnelles. Par exemple, quand il est ajouté au caoutchouc, le graphène peut simultanément augmenter l'adhérence des pneus et réduire l'usure. Les fans de Formule 1 savent en regardant les voitures de course changer entre pneus tendres (haute adhérence, moins de résistance à l'usure) et pneus durs (moins d'adhérence, plus de résistance à l'usure), que ces deux propriétés ne coexistent normalement pas. « Le noir de carbone a été le chargeur normal pour le caoutchouc dans les pneus, mais le graphène offre une performance bien plus élevée à un facteur de charge bien plus faible, remplaçant 1-2 % de noir de carbone avec seulement 0,01 % de graphène », explique Terrance Barkan, directeur exécutif du Graphene Council (New Bern, Caroline du Nord, États-Unis), une organisation de ressources et soutien pour l'industrie.
Les chercheurs ont été intent sur l'évolution de ces matériaux, synthétisant des centaines de nanomatériaux 2D en couches sur la dernière décennie à partir de polymères, métaux et allotropes de carbone comme le graphène (voir « Types et définitions des nanomatériaux »). Ces nanomatériaux 2D peuvent ensuite être combinés, cousus ensemble, empilés et/ou arrangés pour former une variété presque infinie d'architectures 3D pour créer de nouveaux matériaux multifonctionnels. Le graphène et autres nanomatériaux 2D ont été combinés en architectures 3D avec grands volumes de pores, faible densité, propriétés mécaniques accrues, surfaces spécifiques élevées, transport rapide d'électrons et de masse (utilisé pour refroidir des surfaces très chaudes) ainsi que des propriétés optiques uniques et capacités photoniques.
Les premiers entrants avancent
Les produits de film de NTC alignés verticalement NanoStitch ont été introduits par N12 Technologies (Somerville, Massachusetts, États-Unis) en 2015. Lorsqu'ils sont intercalés dans des stratifiés composites, NanoStitch augmente la résistance au cisaillement interlaminaire (ILSS) de >30 % et la compression après impact (CAI) de 15 %. CW a rapporté en 2018 que N12 Technologies a accepté d'incorporer la ligne de production de film NTC continu de 152 cm de large à l'Institut de recherche de l'Université de Dayton (UDRI, Dayton, Ohio, États-Unis) comme seconde installation de fabrication. « Nous avons maintenant entièrement validé les opérations de production dans l'installation de Kettering, Ohio », dit Christopher Gouldstone, directeur du développement de production de N12, notant que l'entreprise maintient toujours son siège social et applications à Somerville. Il dit que l'un des plus grands faits d'application pour NanoStitch en 2019 est de devenir le partenaire technologique composites officiel de l'équipe Santa Cruz Syndicate World Cup Mountain Bike. « Après un processus de développement collaboratif pour implémenter NanoStitch dans les designs Santa Cruz Bicycle, le Syndicate court cette saison sur des roues renforcées NanoStitch résistantes à l'impact », dit Gouldstone. « N12 continue d'appliquer NanoStitch pour améliorer les propriétés d'impact, compression, cisaillement et fatigue des composites pour de multiples marchés incluant l'aérospatial et les biens de consommation. Nous avons aussi intensifié le développement pour la multifonctionnalité, utilisant la haute conductivité des NTC alignés verticalement pour la mise à la terre électrostatique, la sensibilité à la déformation et le chauffage de surface. »
Nanocomposite thermoplastique remplace l'aluminium
Pendant ce temps, l'un des premiers nanocomposites thermoplastiques commerciaux a été lancé plus tôt en 2019 par Alpine Advanced Materials LLC (Dallas, Texas, États-Unis). HX5 est un matériau haute performance conçu pour remplacer l'aluminium aérospatial 6061 T6, améliorant la performance tout en réduisant le poids jusqu'à 50 %. HX5 est commercialisé via une licence exclusive de Lockheed Martin Corp. (Bethesda, Maryland, États-Unis), où le produit a été développé sous le nom APEX (Advanced Polymers Engineered for the Extreme) et testé et prouvé dans des pièces pour avions, hélicoptères, véhicules de transport amphibies, missiles, fusées et satellites.
« Alpine Advanced Materials a un accès complet et des droits mondiaux sur la technologie APEX pour applications militaires et commerciales », dit Jon Bennett, vice-président du développement corporate pour Alpine Advanced Materials. « HX5 peut être usiné, revêtu, peint, soudé et collé adhésivement comme le métal, yet peut être traité par moulage par injection. » Comme Alpine n'est pas actuellement autorisé à partager beaucoup de détails, CW a compilé un historique du développement du matériau à partir d'informations publiquement disponibles.
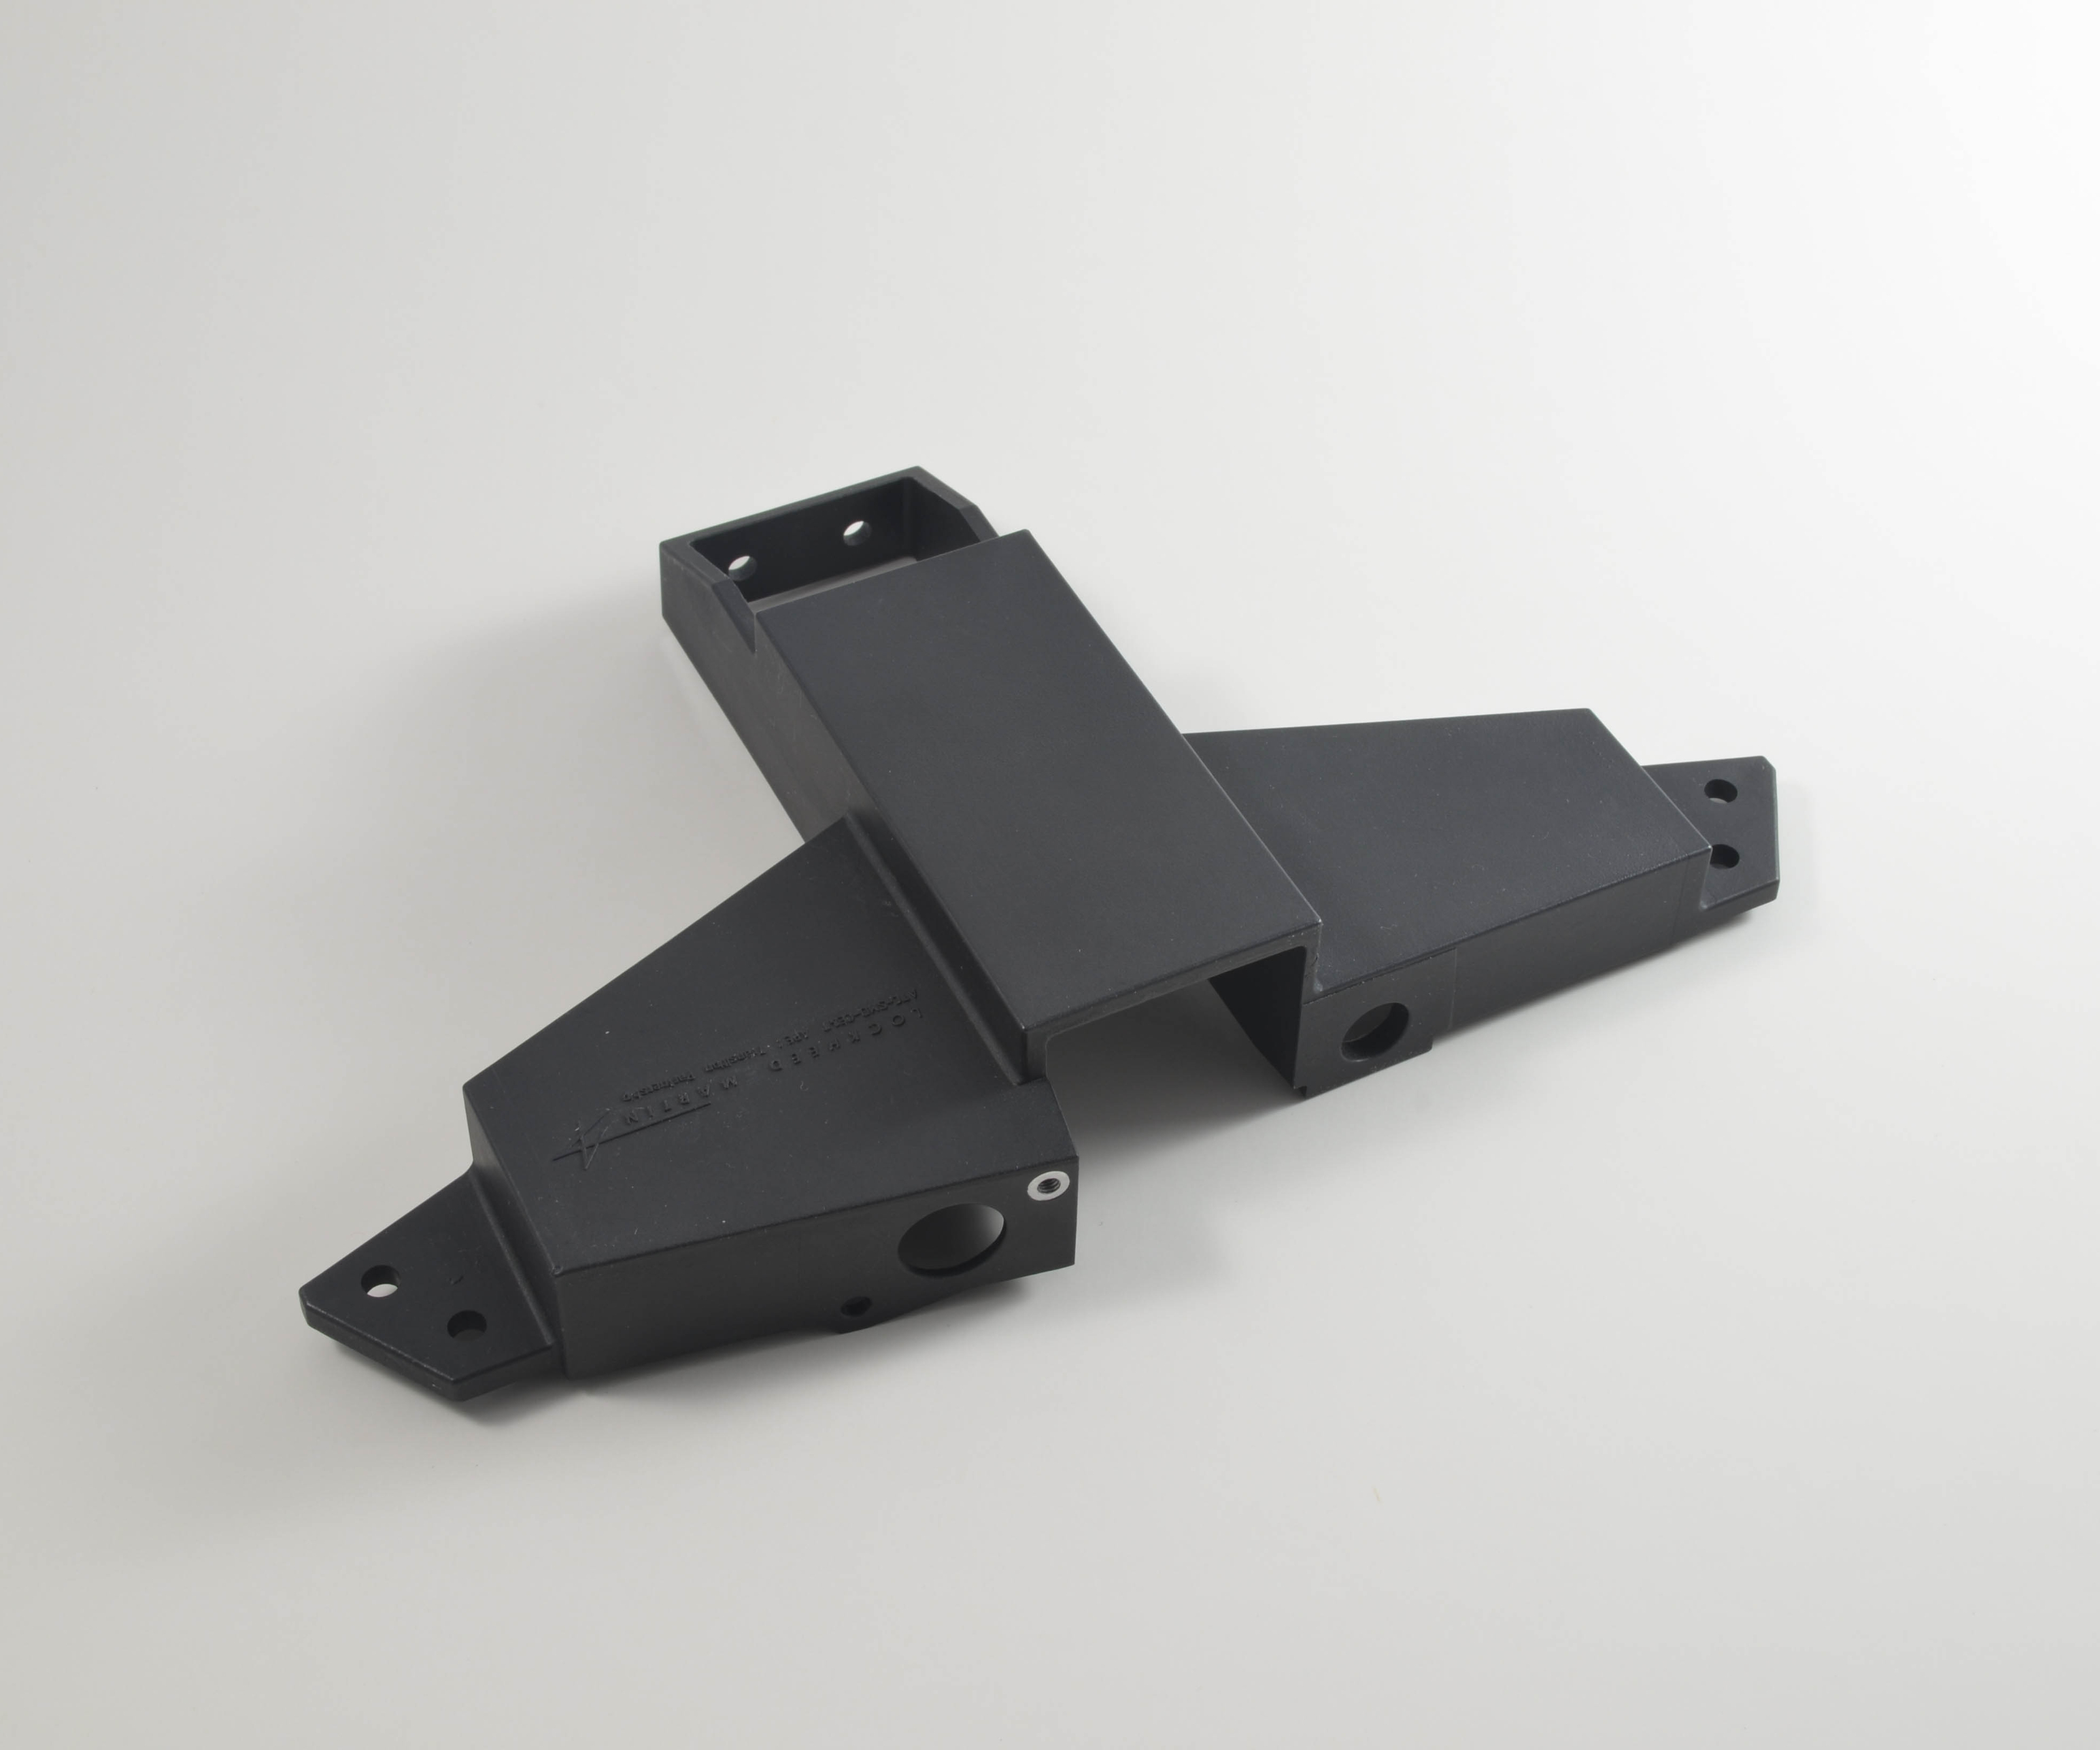
Fig. 2 Supports en nanocomposite thermoplastique. Cette vue de face d'un support de destruction avant de missile montre l'avantage du moulage par injection avec le nanocomposite thermoplastique HX5, réduisant le coût de 93 % et le poids de 15 % par rapport à la référence aluminium. Source | Alpine Advanced Materials LLC
Selon la brochure APEX 2013 de Lockheed Martin, HX5 est compatible avec la palette complète des procédés composites thermoplastiques incluant moulage par compression, extrusion, thermoformage, placement automatisé de fibres, enroulement filamentaire et impression 3D. Il permet aussi des méthodes d'assemblage comme le soudage et le surmoulage. Selon des articles publiés de 2011-2016, le développement du nanocomposite thermoplastique a été supervisé par le Dr Slade Gardner, maintenant conseiller technologique en chef pour Alpine Advanced Materials et précédemment fellow Lockheed Martin en Fabrication Avancée et Matériaux pour la Space Systems Co. de Lockheed. Gardner a assemblé une équipe de chercheurs qui a développé la formulation pour APEX d'ici 2008 et prototypait des pièces pour clients d'ici 2009. L'équipe a commencé à produire du matériel spatial prototype en 2010, incluant un support de destruction avant pour missiles qui était 93 % moins cher et 15 % plus léger que la référence aluminium (Fig. 2). « La pièce en aluminium avait un délai de production de 28 jours ; inversement, nous avons moulé 300 pièces APEX en une seule journée de travail », a dit Gardner dans un article Lockheed de 2014.
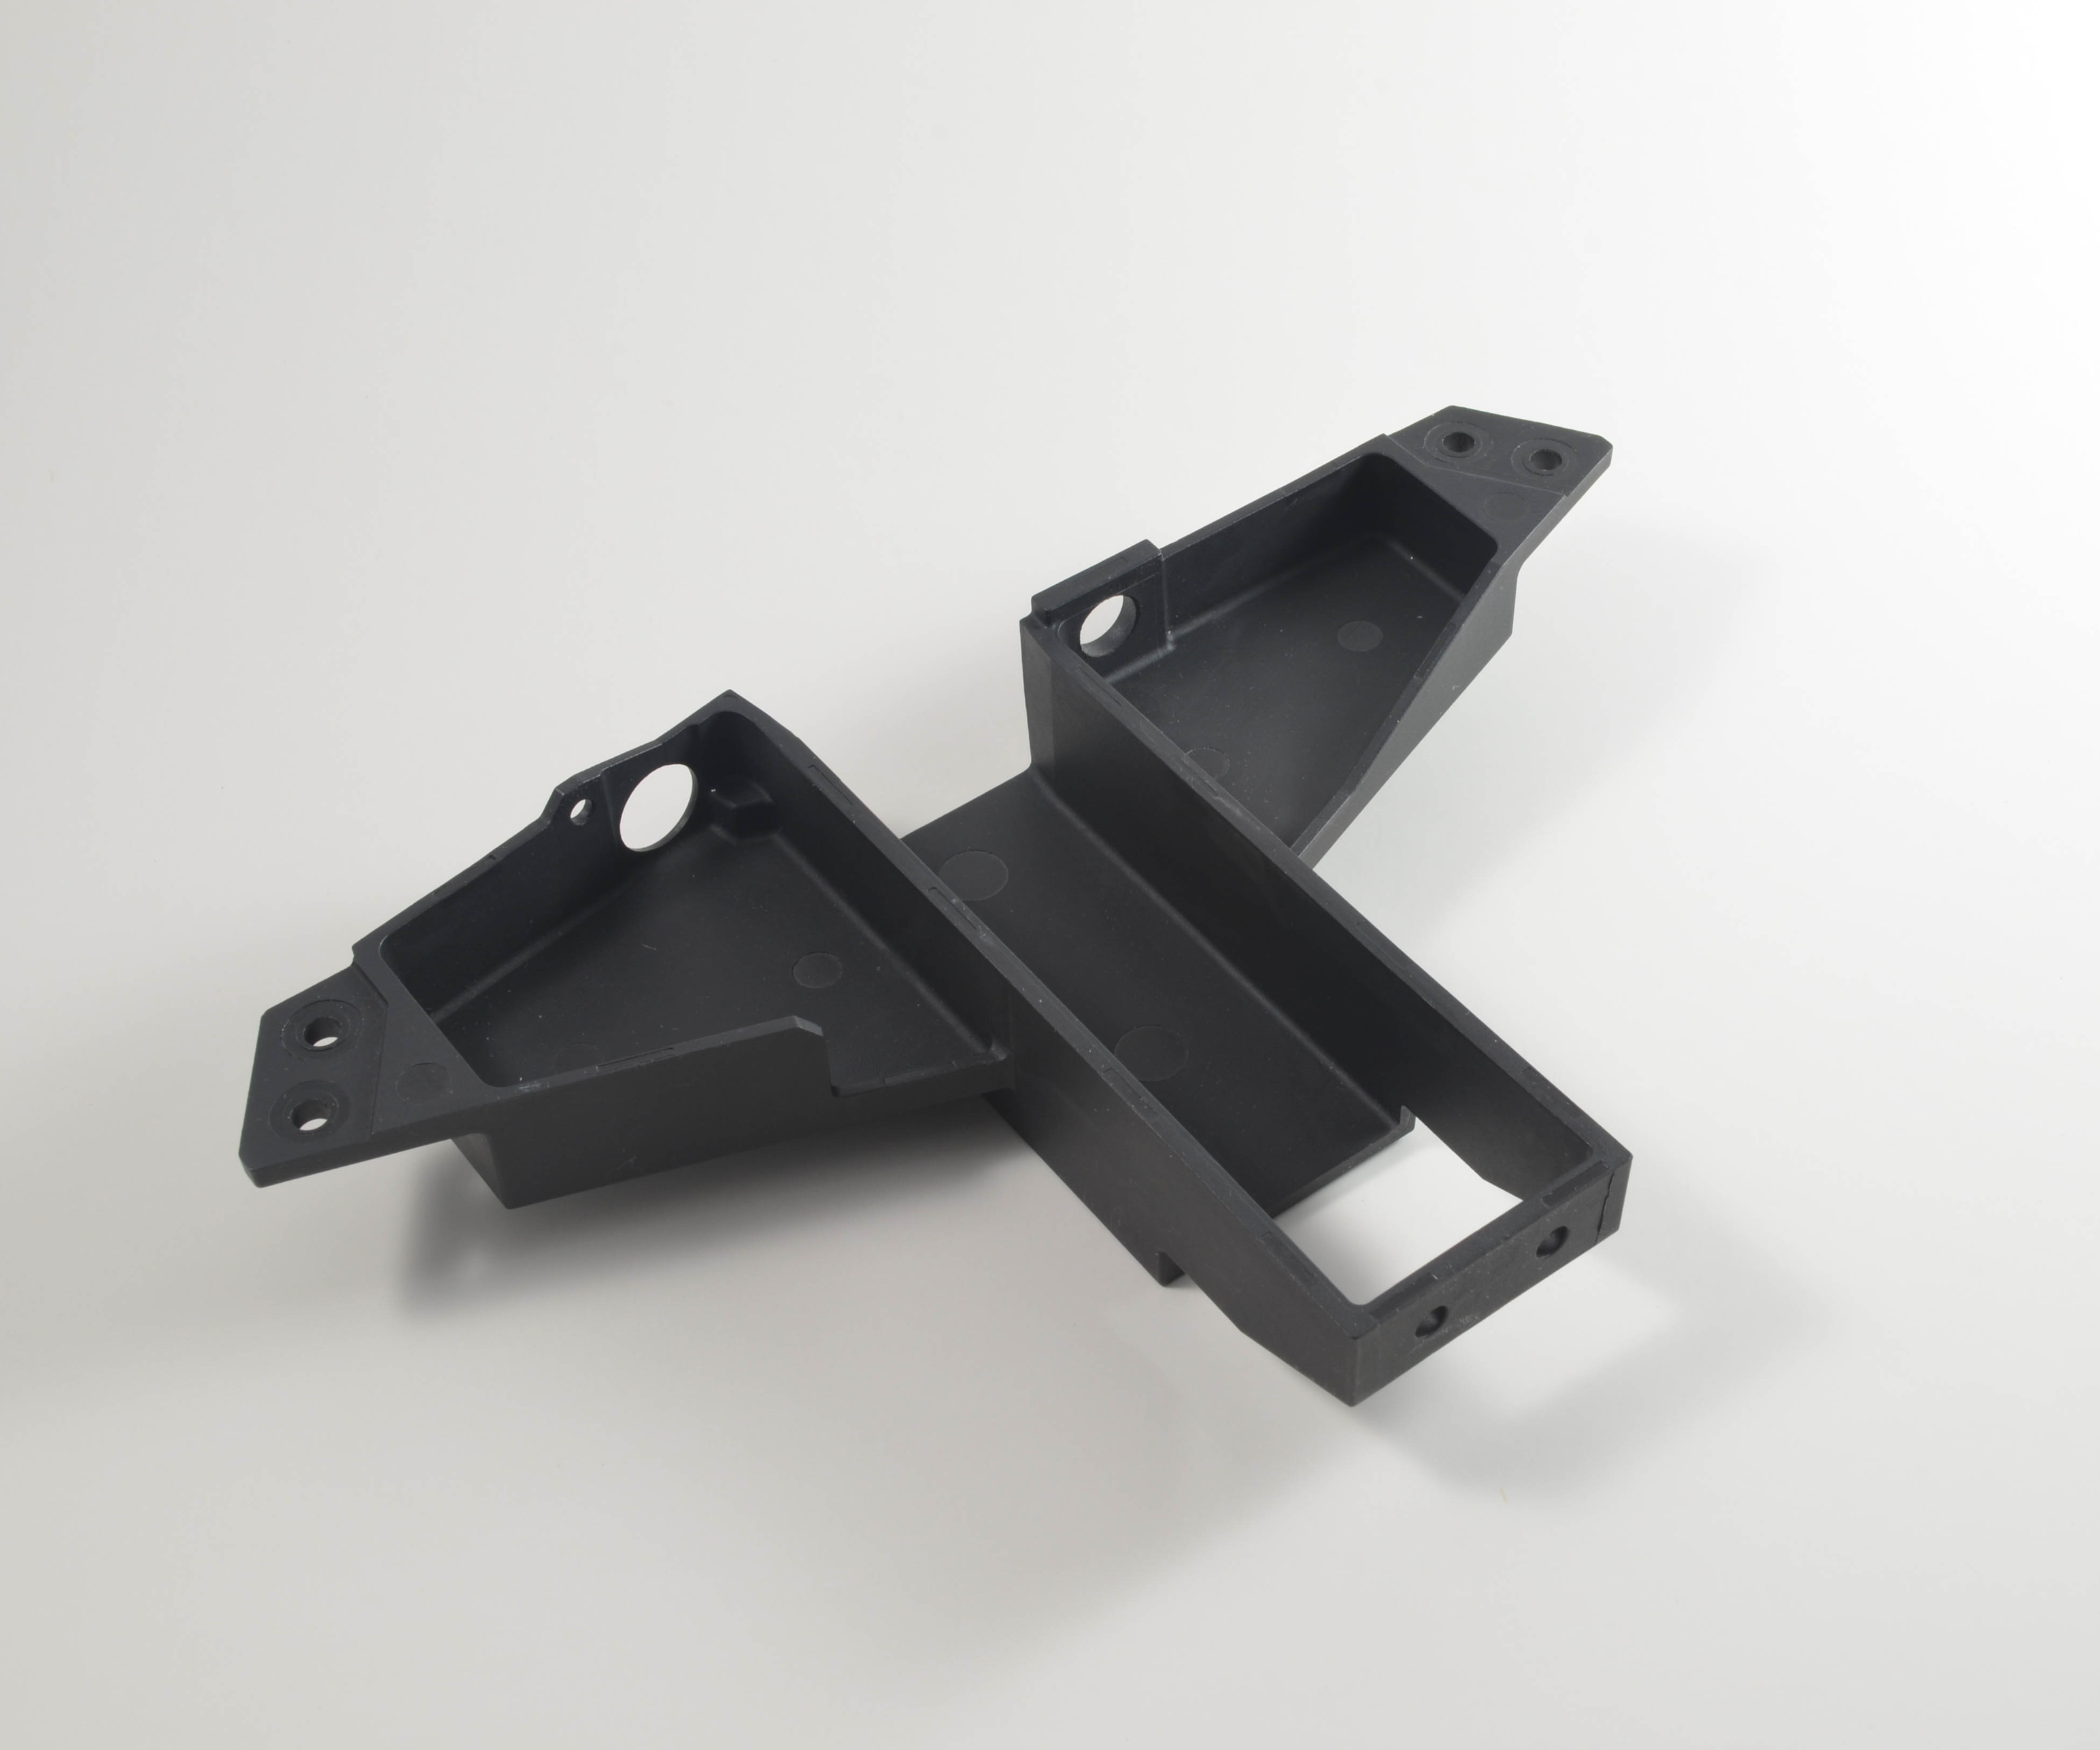
Vue arrière du support en nanocomposite thermoplastique. Source | Alpine Advanced Materials LLC
L'équipe a commencé à travailler pour combiner l'APEX moulé par injection avec des composites à fibres longues pour fabriquer des structures hybrides offrant abordabilité maximale et haute performance. Dans une application — un corps de moteur-fusée solide de nouvelle génération à faible coût — 40 cônes de nez de fusée ont été moulés par injection en deux quarts de travail pour démontrer la capacité de grandes pièces. « Nos cônes de nez représentent une économie de 98 % des coûts et une amélioration de 99 % du délai », a dit Gardner. En 2011, APEX a été approuvé pour remplacer un composite à fibres continues plus cher dans les extrémités d'aile du chasseur F-35. Le matériau a aussi été utilisé dans plus de 1 000 clips qui stabilisent la structure principale du satellite A2100, et pour des clips, supports et chemins de câbles dans d'autres produits de défense antimissile de Lockheed.
Gardner a décrit le matériau APEX comme un mélange d'« ultrapolymère » renforcé de fibres courtes et nanofibres. Il est aussi expliqué comme une plateforme non limitée à un seul polymère, permettant ainsi des formulations personnalisables et fabricables, incluant l'utilisation avec des renforts de fibres tissées et unidirectionnelles continues. HX5 a passé les tests feu, fumée et toxicité (FST) pour intérieurs d'avions et tests de performance haute température à 270 °C/520 °F.
« Alpine a des plans pour commercialiser une variété de matériaux de spécialité, mais HX5 est notre produit phare pour le futur prévisible », dit Bennett. L'entreprise ne vend pas le matériau HX5 mais conçoit et fabrique des pièces sur mesure. « Nous prototypons des pièces HX5 qui seront déployées dans de nombreuses industries », ajoute-t-il, notant le remplacement de l'aluminium dans l'aviation commerciale et les rotorcraft avec un focus spécifique sur les intérieurs et pièces unitaires pour l'allègement, ce qui à son tour réduit les émissions de carbone. HX5 est bien adapté pour redessiner des assemblages en aluminium ou composites conventionnels pour réduire le nombre de pièces.
Bien que les premières pièces HX5 seront moulées par injection, Alpine prévoit d'exploiter d'autres procédés de fabrication avancés, comme le surmoulage. « Alpine reste aussi engagée à améliorer la position concurrentielle des États-Unis par la participation à de nombreux programmes de développement de défense », dit Bennett.
Nano-CMC pour l'hypersonique
Plus loin du sol et à des vitesses bien plus élevées se trouve un autre domaine d'application émergent pour les nanomatériaux : les composites à matrice céramique nano (CMC) pour l'hypersonique. L'hypersonique est un terme aérodynamique pour des vitesses bien supérieures à la vitesse du son, typiquement moins de Mach 5. Plus largement, l'hypersonique est une catégorie d'armes et véhicules militaires conçus pour voyager à des vitesses hypersoniques. Une telle technologie est en développement à travers le monde, incluant aux États-Unis.
Des vitesses au-delà de Mach 5 exigent des matériaux structurels légers qui peuvent supporter des températures de 2 480 °C sans fondre ni se déformer, tout en résistant à l'érosion et aux projectiles. Cela signifie qu'ils doivent être durs, mécaniquement tenaces et résistants à la fracture. Ces véhicules requièrent aussi des propriétés électriques et thermiques spécifiques pour conduire l'électricité et/ou protéger les composants enfermés. Même les dernières technologies métalliques peinent à répondre à toutes ces demandes.
Les céramiques réfractaires — incluant carbures métalliques, nitrures métalliques et borures métalliques — ont la durabilité légère pour gérer de tels environnements extrêmes, mais leur synthèse et densification requièrent des hautes pressions et températures au-dessus de 1 980 °C, les rendant énergivores et chères. Les céramiques réfractaires pures sont aussi trop fragiles.
Le Laboratoire de recherche naval américain (NRL, Washington, D.C., États-Unis) utilise son expertise dans le développement de nouvelles résines phthalonitrile haute température et résistantes au feu pour avancer une méthode potentiellement peu coûteuse pour la fabrication directe de céramiques réfractaires nanocristallines formées. La technologie utilise de nouveaux composés polymères pour synthétiser et densifier ces céramiques in-situ, en une étape sans besoin de frittage de poudres céramiques à hautes pressions et températures. Ce développement est mené par le Dr Matthew Laskoski, chimiste de recherche NRL et chef par intérim de la section matériaux avancés, et décrit dans son article de 2018 « Naval Research Lab designs composites for new platforms », publié dans Vol. 5, No. 2 du magazine Naval Science and Technology Future Force.
Dans ce processus, une nouvelle résine riche en carbone avec chimie de type polyphénol est mélangée avec des poudres métalliques via broyage à billes, une technique courante utilisée dans le traitement des nanomatériaux. Le précurseur céramique résultant peut être compacté en disques, cônes, sphères ou autres formes spécifiques à l'application. Un processus d'infiltration réactive par fusion — de tels processus sont couramment utilisés pour produire des (CMC) — produit des carbures densifiés dans un four argon à 1 370 °C sans pression. Les carbures denses sont ainsi formés en une réaction en une étape à température plus basse que et sans la pression des techniques conventionnelles de frittage et pressage à chaud. Parce que la taille des cristaux des carbures est inférieure à 40 nanomètres, les nanocéramiques résultantes ne sont pas aussi fragiles que les matériaux à grains plus gros.
Un autre avantage est que le polymère thermodurcissable agit comme une source de carbone fusible qui réagit avec les particules de poudre métallique. Il facilite aussi le renforcement des céramiques avec des métaux, fibres de carbone et céramiques secondaires. (Un exemple de céramiques secondaires peut être vu Fig. 1 (E) où le composite biphasique comprend une matrice céramique primaire et un renfort céramique secondaire.) Les CMC résultants fournissent une voie pour un contrôle plus poussé des propriétés mécaniques, thermiques, électriques et ablatives.
Selon Laskoski, les carbures réfractaires comme le carbure de zirconium et le carbure de titane sont insensibles aux températures extrêmes et imperméables au feu, plasma ou chauffage atmosphérique pendant le voyage hypervélocité. Cependant, les nanocéramiques polymère-dérivées de NRL s'étendent au-delà des carbures pour inclure des résines riches en azote qui peuvent réagir avec les métaux pour former des nitrures métalliques. NRL a développé des composites nitrure de silicium, nitrure de zirconium et diborure de titane ainsi que des méthodes pour renforcer les CMC résultants avec des fibres tenaces. Ces céramiques réfractaires exhibent une haute résistance, stabilité thermique et conductivités électriques et thermiques variables qui leur permettent de répondre aux demandes des composants de véhicules hypersoniques.
Les moteurs pour de tels véhicules absorbent de grandes quantités de chaleur et doivent la dissiper efficacement, ce que même les alliages métalliques les plus avancés ne peuvent faire sans perte de résistance et d'intégrité structurelle. Laskoski affirme que les composants nitrure et borure métalliques sont plus aptes à résoudre ce défi, tandis que les composites nitrure de silicium offrent un potentiel pour des radomes de communications haute résistance, résistants à l'oxydation. NRL développe une technologie de fabrication additive qui incorporera des nanostructures dans ces matériaux et affinera davantage les propriétés diélectriques, thermiques et de blindage électromagnétique à une résolution plus élevée que possible avec les matériaux actuellement disponibles.
Toxicité des nanocomposites et manipulation sûre
Puisque les nanomatériaux sont plus petits que les cellules du corps humain et les globules, il y a des préoccupations sur leur toxicité, pas seulement de l'exposition des travailleurs pendant la fabrication et le traitement des matériaux, mais aussi quand les pièces sont usinées, poncées et recyclées. Le Graphene Council a récemment publié un webinaire où l'Institut national pour la sécurité et la santé au travail (NIOSH, Washington, D.C., États-Unis) a discuté de ces problèmes et listé ses ressources, incluant trois publications 2018 : « Protecting Workers during Nanomaterial Reactor Operations », « Protecting Workers during the Handling of Nanomaterials » et « Protecting Workers during Intermediate and Downstream Processing of Nanomaterials ».
NIOSH déclare avoir complété des études toxicologiques approfondies sur seulement quelques nanomatériaux, incluant les nanotubes de carbone (NTC). Parce que des rats et souris exposés aux NTC et nanofibres de carbone (NFC) ont montré une inflammation pulmonaire persistante, tumeurs et fibrose (cicatrisation pulmonaire progressive qui rend la respiration difficile), NIOSH souligne qu'il est important de contrôler l'exposition des travailleurs tout au long de la production de nanomatériaux. La récolte de nanomatériaux depuis les réacteurs et le nettoyage des réacteurs résultent en expositions potentiellement élevées. Les travailleurs peuvent aussi être exposés pendant la pulvérisation et l'usinage (par exemple, broyage à billes) ainsi que la manipulation de nanomatériaux pour pesage, emballage et mélange/composition. NIOSH déclare que le contrôle des expositions des travailleurs semble faisable avec des techniques standards incluant l'enceinte de source, ventilation locale d'extraction, équipement de protection individuelle (EPI) et meilleures pratiques de nettoyage et maintenance pour particules fines.
La limite d'exposition recommandée (REL) du NIOSH pour NTC/NFC est en dessous de 1 µg/m³ comme moyenne pondérée dans le temps (TWA) sur 8 heures. Des techniques analytiques comme la microscopie électronique à balayage et transmission (MEB, MET) peuvent être utilisées pour s'assurer que ce seuil est maintenu. NIOSH déconseille spécifiquement d'utiliser la limite d'exposition permise (PEL) d'OSHA pour le graphite (5 000 µg/m³) ou le noir de carbone (3 500 µg/m³), et aussi que plus de recherche est nécessaire pour caractériser pleinement les risques sanitaires des NTC et NFC, incluant études animales à long terme et études épidémiologiques chez les travailleurs.
« Les NTC ont été assez bien étudiés », dit Jo Anne Shatkin, présidente de Vireo Advisors LLC (Boston, Massachusetts, États-Unis), un cabinet de conseil en santé et sécurité au travail. « Il y a dix ans, on ne savait pas, mais maintenant les études montrent que la toxicité drastique qu'on craignait ne s'est pas vraiment matérialisée. » Elle note que la préoccupation sur les nanomatériaux à haut rapport d'aspect comme les NTC est qu'ils se comportent comme des fibres de silice et d'amiante cancérigènes. « Mais très peu des matériaux NTC étudiés répondent à ce paradigme de fibre à ce stade », explique-t-elle. « Cependant, il reste encore beaucoup de défis. Nous avons mostly testé des nanomatériaux purs, pas fonctionnalisés, comme ils le sont en utilisation. L'incertitude reste parce que les nanomatériaux sont si variés en composition, forme et fonctionnalisation. » Tous ces facteurs peuvent affecter la toxicité, incluant la méthode et la chimie de fonctionnalisation utilisée. « Vous créez des propriétés qui font que le NTC réagit mieux avec un polymère, mais on ne sait pas comment cela affecte les interactions du matériel avec le sang ou les cellules du corps », dit-elle. « Nous ne sommes pas encore à un stade prédictif. C'est ce qu'on explore maintenant. Peut-on trouver un modèle standardisé pour évaluer l'exposition et la toxicité qui prend en compte toutes ces variables ? »
Shatkin décrit le travail en cours et un certain nombre de méthodes d'essai standard en développement à l'American Society for Testing and Materials (ASTM, Conshohocken, Pennsylvanie, États-Unis) et à l'American National Standards Institute (ANSI, Washington, D.C., États-Unis). « Le groupe de développement de normes ISO/ANSI TC 229 Nanotechnologie a des douzaines de normes pour tester les nanomatériaux », dit-elle, « ainsi que des méthodes de santé et sécurité au travail, comme comment conduire MEB et MET pour mesures de distribution de particules relatives aux PEL et REL. » Shatkin note que tanto l'ISO que l'ASTM ont une norme en développement qui examine le risque de libération de nanomatériaux depuis les composites via usinage, ponçage et autres opérations secondaires. Ici, au moins, un feu vert préliminaire a été donné. Shatkin dit que le travail complété par les consortiums industriels NanoRelease montre que le ponçage et l'usinage de pièces contenant des nanomatériaux ne posent pas de nouvelles menaces pour la santé et la sécurité. « Vous obtenez une libération de nanomatériaux, mais ils sont liés au polymère, pas des particules nanoscopiques libres », explique-t-elle. « Donc, nos directives actuelles pour les particules issues de l'usinage de composites sont suffisantes. » Cependant, les entreprises — surtout celles avec des travailleurs et ressources limités — peuvent ne pas voir la poussière d'usinage comme une menace sérieuse pour la santé. Ainsi, elles ne suivent pas toujours les directives et meilleures pratiques pour EPI et respirateurs, sans parler des enceintes et équipements de ventilation. Mais parce qu'il reste de l'incertitude, une telle complaisance n'est pas une option quand on travaille avec des nanomatériaux.
Les nanocomposites permettent en effet une performance plus élevée, des capacités multifonctionnelles plus grandes et potentiellement des structures à coût moindre et plus légères pour de nombreuses applications et marchés. « Il y a une énorme opportunité de bénéfice avec les nanomatériaux, et nous avons beaucoup appris », dit Shatkin, « mais il y a encore beaucoup d'incertitude. Notre meilleure voie à suivre est d'être prudents, minimiser l'exposition et s'assurer, autant que possible, qu'on rende la fabrication, la manipulation et l'utilisation aussi sûres que possible. »
Vérifier les producteurs et soutenir les développeurs
L'un des défis face à une technologie dynamique, en rapide maturation, est de construire la confiance dans la chaîne d'approvisionnement. À cette fin, le Graphene Council travaille à mûrir la chaîne d'approvisionnement mondiale par son programme Verified Graphene Producer. Versarien plc (Cheltenham, Royaume-Uni) est le premier fournisseur de graphène à compléter avec succès ce système de vérification indépendant par tierce partie qui implique une inspection physique des installations de production et une revue de tout le processus de production et des procédures de sécurité. « Nous prenons aussi des échantillons aléatoires de leurs produits et les soumettons à des tests à l'aveugle pour être rigoureusement caractérisés au Laboratoire national de physique (NPL, Teddington, Royaume-Uni), une institution de classe mondiale qui suit l'ISO/TR 19733:2019 pour les Nanotechnologies », dit Barkan du Graphene Council. NADCAP est un programme d'audit analogue longtemps utilisé par l'industrie aérospatiale pour le même but. « Sans ce type de programme, les clients n'ont aucune idée de ce qu'ils obtiennent quand ils achètent et reçoivent des produits graphène », dit Barkan. « Notre programme Verified Graphene Producer est une étape importante pour fournir un niveau de confiance dans les produits et producteurs mondiaux. »
Le Graphene Council travaille aussi à améliorer le développement d'applications graphène. « Nous connectons les entreprises avec des ressources pour les aider à naviguer rapidement produits, producteurs, science des matériaux et tests pour un développement plus rapide et plus réussi », dit Barkan. « Nous fournissons aussi des services de conseil indépendants par tierce partie pour aider les entreprises qui veulent utiliser le graphène, mais ne savent pas par où commencer. Nous n'avons pas seulement une portée dans nos membres formels, mais suivons aussi plus de 200 entreprises impliquées avec le graphène dans le monde. Nous surveillons ce qui est développé et les derniers résultats scientifiques et de recherche, aidant à comprendre quel type de graphène utiliser, comment le fonctionnaliser et le disperser et comment tester la performance. » Il note une relation étroite avec le Graphene Engineering & Innovation Center (GEIC) à l'Université de Manchester (Manchester, Royaume-Uni), où le graphène a été découvert pour la première fois. « C'est un centre de prototypage rapide », dit Barkan, « et nous aide à exploiter ce que le graphène peut faire. »
Résine
- Nous sommes au bord d'une percée majeure dans la visibilité de la supply chain
- Trois bonnes raisons de construire une chaîne d'approvisionnement flexible
- La blockchain est-elle la solution idéale pour la gestion de la supply chain ?
- La blockchain est-elle prête à révolutionner la gestion de la chaîne d'approvisionnement ?
- Renforcer Supply Chains et Logistique pour une Résilience Long Terme
- Construire des chaînes d'approvisionnement résilientes pour les défis de demain
- Transformer votre supply chain : accélérer la livraison et la satisfaction client avec l'Industrie 4.0
- Stratégies proactives pour naviguer les perturbations à venir de la chaîne d'approvisionnement
- Préparez votre entreprise aux alertes de conformité de la chaîne d'approvisionnement