



Hytech : Innovations leaders en thermoformage et plastiques minces
Hytech fournit des solutions pour le thermoformage, le gaufrage et le découpage de films plastiques minces. Leur focus est principalement sur les pièces en film plastique mince nécessitant un enregistrement graphique précis. Il existe également des applications non graphiques où les procédés de formage Hytech offrent des avantages par rapport aux autres procédés de formage traditionnels. Leurs technologies brevetées sont utilisées par des OEM dans les industries automobile, électroménager, médicale, aérospatiale et militaire.
Développement de procédés brevetés & avancement du thermoformage et des matrices de découpage match-metal
Aujourd'hui, Hytech dispose d'installations de fabrication offrant des services de production et d'outillage aux États-Unis et en Europe et fournit le développement de procédés et d'équipements depuis son siège américain à Phoenix, AZ.
Hytech a demandé à Rogers pourquoi le dôme n'était pas en plastique. Ils ont découvert que personne ne fabriquait le dôme en plastique. La première chose qu'ils ont faite a été d'inventer une technologie de thermoformage spécialisée pour gaufrer un dôme en polyester et ont procédé à la vente de millions de ces dômes à la Rogers Corporation, puis ont vendu des dizaines de millions à Hewlett Packard pour leur gamme de calculatrices financières ou scientifiques. Les avantages de production (par rapport aux dômes métalliques) sur des pièces comme les commutateurs à membrane, c'est qu'on pouvait déposer 100 dômes en plastique sur une seule feuille, alors qu'avec les dômes métalliques, il fallait les prendre et les placer un par un dans leur emplacement.
Lorsque Hytech a commencé à vendre ces couches de dômes aux fabricants de commutateurs à membrane, ceux-ci ont dit : « C'est vraiment super, mais j'ai des problèmes pour gaufrer mes overlays qui vont par-dessus vos dômes. » Alors, les fondateurs de Hytech ont inventé une autre technologie de formage appelée hydroformage où ils gaufrent les overlays. À ce stade, ils avaient une technologie pour gaufrer l'overlay d'un commutateur à membrane et une technologie pour gaufrer la couche tactile qui se trouve sous l'overlay.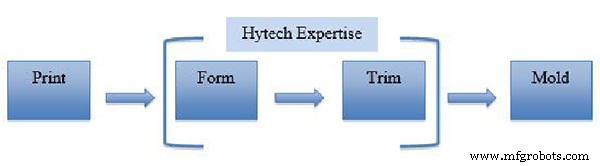
Procédé de matrice de découpage Match Metal : Le développement continu et l'avancement de la technologie brevetée par Hytech en ont fait un expert mondial pour les matrices de découpage match-metal 3D pour films plastiques minces.
Au milieu des années 90, la technologie de la décoration dans le moule (IMD) ou de l'étiquetage dans le moule (IML) ou du moulage par insertion de film (FIM) est arrivée, qui prend un plastique imprimé en sérigraphie à plat (généralement du polycarbonate) et le forme dans la forme 3D d'un moule d'injection. Le film décoratif est placé dans le moule, le moule est injecté, et quand le moule s'ouvre, la pièce est décorée.
Cela a coïncidé avec l'époque où Hytech avait les procédés d'hydroformage et de polydôme. Les clients sont venus vers eux et leur ont demandé de gaufrer du plastique pour cette nouvelle technologie de moulage par insertion de film. Ils ont rapidement découvert que ni l'un ni l'autre de leurs procédés n'étaient adaptés pour faire quelque chose de plus profond que 1 mm. L'avantage de la décoration dans le moule est qu'on peut faire des pièces 3D complexes avec des graphiques enregistrés. Alors, les fondateurs, avec un ingénieur nouvellement embauché, ont développé Accuform – une technologie de formage par air à haute pression qui leur permet d'atteindre jusqu'à 50 mm de profondeur de tirage avec des graphiques enregistrés. Maintenant, ils peuvent maintenir la position, l'emplacement et la taille de différents graphiques sur des surfaces 3D complexes.
Cela a abouti à la fabrication de pièces par Hytech pour l'industrie IMD. Ils ont rapidement découvert que même s'ils pouvaient facilement et continuellement construire les outils de formage, ils avaient du mal à construire des matrices de découpage match-metal. À l'époque, personne au monde ne construisait d'outils de coupe match-metal 3D pour les plastiques en film mince. Hytech a donc dû développer cette technologie eux-mêmes.
Au début, ils sous-traitaient les composants en acier trempé à des fournisseurs qui les produisaient par électroérosion par enfonçage. Cela a conduit Hytech à croire qu'ils devaient investir dans une électroérosion par enfonçage et ramener le travail en interne. Alors, avec l'électroérosion par enfonçage, ils ont également investi dans une électroérosion par fil et tous les nouveaux logiciels et ont commencé à construire leurs propres outils de découpage. Aussi bons qu'ils soient devenus dans le processus, ils savaient que ce serait bien mieux s'ils pouvaient enlever un dixième de plus sur le périmètre de l'acier trempé. Ils savaient qu'ils ne pouvaient pas le faire sur leurs centres d'usinage actuels car ils ne pouvaient pas maintenir ce genre de tolérance. Le PDG de Hytech, Fred Himmelein, explique : « Au fil des ans, nous nous sommes améliorés de plus en plus et avons atteint le maximum de ce que nous pouvions améliorer. Nous n'arrivions tout simplement pas à obtenir la précision, les dixièmes que nous voulions. Nous voulions avoir un jeu entre les composants en acier trempé accouplés de +/- 0,0003 pouce (0,0076 mm) mais nous n'y arrivions pas avec l'électroérosion par enfonçage et l'équipement VMC que nous avions. C'est ce qui nous a menés à DATRON. »
Recherche de technologies avancées pour le thermoformage et la finition de surface parfaite
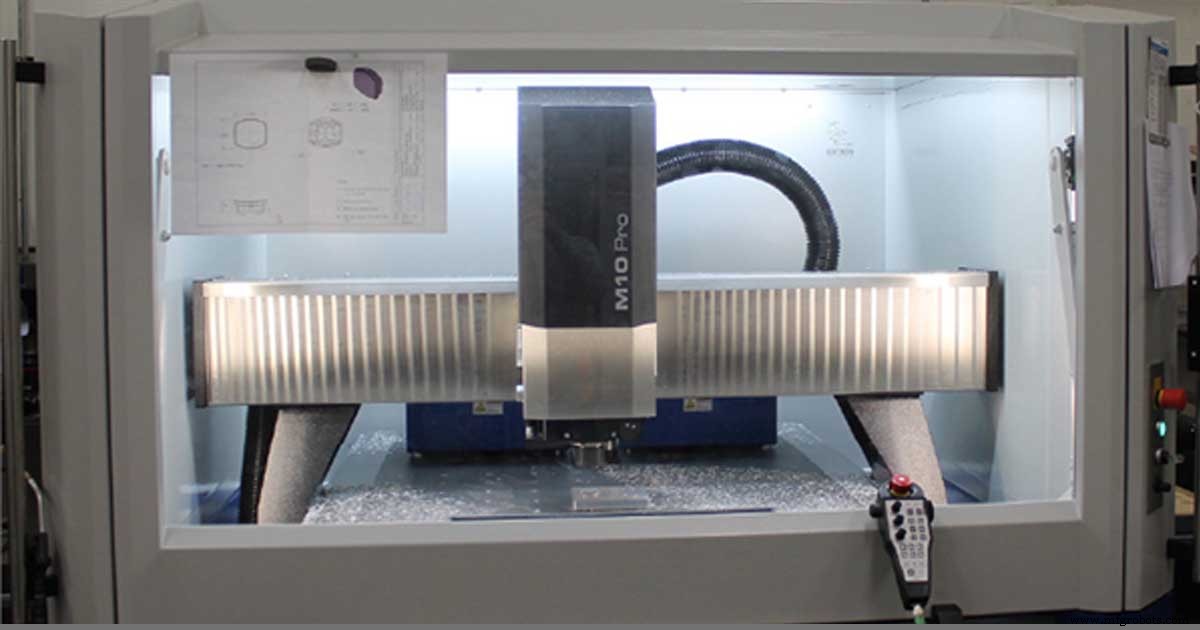
Le responsable de l'atelier d'outillage de Hytech, Dave Blandino, a fait des recherches et une analyse très approfondies des centres d'usinage disponibles et a présenté plusieurs solutions leaders du secteur à l'équipe de direction. Finalement, il a été décidé d'acheter un centre d'usinage grande vitesse DATRON M10 Pro. Himmelein réfléchit : « Pour une combinaison de raisons comme la précision, le logiciel de commande (programmation CN), le coût de maintenance de la broche, le support et l'emplacement du support, Dave l'a décomposé en une matrice d'environ 10 ou 12 éléments, et cela nous a clairement montré que DATRON était le bon choix. »
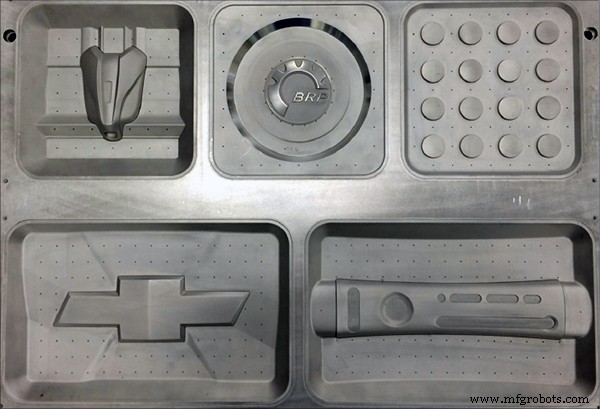
Mais le choix d'acheter le DATRON n'était pas basé seulement sur cette matrice. Il y avait aussi un processus de test comparatif ou de benchmarking que chaque fabricant de machines devait réaliser – chacun produisant la pièce exacte pour une comparaison concurrentielle. Bien que la capacité à fraiser des applications IMD en acier était l'un des paramètres, la finition de surface pour le côté formage de leur activité était d'une importance primordiale dans ce test. C'est parce que leur technologie de formage par haute pression est si précise que les moindres marques d'outil seront visibles dans la feuille de formage même si elles ont été sablées par-dessus. Himmelein explique : « Vous pouvez regarder un noyau de formage sur lequel nous allons former, il a été sablé et il a l'air magnifique et la finition semble superbe, mais quand nous le formons, vous verrez une marque d'outil que vous ne pouvez pas croire. » À l'époque, beaucoup du travail qu'ils faisaient concernait des logos d'entreprises 3D très précis sur le dessus d'une pièce formée. Clairement, l'apparence de chaque logo était d'une grande importance pour le client qui les contractait pour le travail. Himmelein élaborant : « Cette pièce de formage est l'insert qui va dans le moule d'injection. C'est un appliqué ou film formé qui va dans le moule d'injection et se fait remouler pour que quand le moule s'ouvre, la pièce est décorée. Les exigences cosmétiques sur ces pièces sont absolument critiques et c'est une exigence cosmétique aussi stricte qu'il en existe dans la fabrication. »
Le responsable outillage de Hytech, Dave Blandino, explique davantage leur expérience avec les fournisseurs CNC et le test de benchmarking concurrentiel : « Nous avons fait des recherches approfondies et donné à plusieurs fabricants de machines CNC l'opportunité de couper une pièce pour nous. Je leur ai demandé de me mettre une pièce devant moi qui vendrait leur machine et personne n'est arrivé près de la pièce que DATRON a produite. J'ai reçu des pièces d'autres fabricants de machines-outils, et la qualité ne répondait pas à mes attentes. Mais dans les 2 semaines suivant l'envoi du modèle à DATRON, je suis allé en Allemagne, et non seulement l'accueil était formidable, mais DATRON a mis une pièce devant moi que je n'attendais vraiment pas compte tenu du court délai. C'était de loin la meilleure de ce que tous les fournisseurs CNC ont produit. Quand je suis revenu aux États-Unis et que j'ai montré l'échantillon DATRON aux autres fournisseurs, ils ont dit : 'Oh, ils ont poli ça.' et j'ai dit : 'Non, ils ne l'ont pas fait, c'est directement sorti de la machine !' mais ils ne me croyaient pas. Le fait est que nous avons méticuleusement inspecté chaque pièce sur un comparateur optique RAM avec un grossissement de 200x, donc ce n'est pas juste ce que vous voyez avec vos yeux ou une loupe. Notre processus montre tout et n'importe quoi. En thermoformage, si vous avez la moindre marque d'outil, elle va apparaître dans le film. Donc, c'est extrêmement critique d'avoir la finition de surface que le DATRON nous donne. »
Outre la qualité, il y a une économie de coûts correspondante associée à l'élimination des opérations secondaires comme le travail manuel, le ponçage et le polissage, et Himmelein crédite DATRON d'une réduction de 90 % du temps manuel. Il y a aussi des limites au ponçage, comme l'explique Blandino : « Vous pouvez toujours faire du travail manuel avec du papier de verre, mais quand vous avez un outil qui est multi-cavité, vous n'allez pas poncer la pièce de la même façon deux fois. Si vous avez 15 à 20 cavités, vous allez obtenir de la variation et cette variation se traduit en formage, découpage et moulage. Ce que nous faisons essentiellement, c'est retirer la pièce du DATRON et ne pas la toucher, et c'est notre objectif. Les pièces sont prêtes à être assemblées dans nos assemblages d'outillage directement sorties de la machine. Parfois, une légère texture par grenaillage est une exigence client, mais aucun ponçage ou polissage n'est nécessaire. »
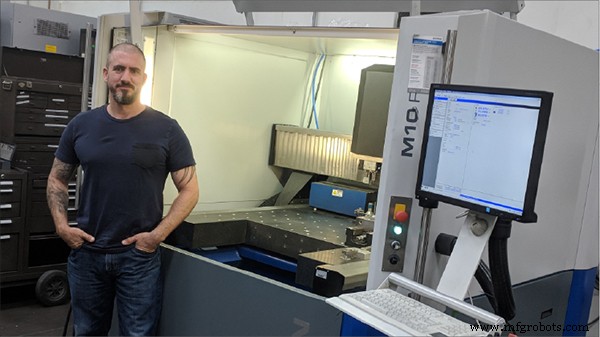
Haute tolérance requise pour la production de matrices de découpage match-metal (matrices d'estampage)
Alors maintenant, Hytech utilise leur électroérosion par fil pour fabriquer le composant en acier trempé côté A qui représente leur tolérance fixe. Ensuite, ils fabriquent le composant en acier trempé côté B qui est le composant d'accouplement de la pièce côté A. Ils laissent généralement le noyau de matrice entre 0,0005 pouce et 0,0008 pouce (0,0127 - 0,0203 mm) épais et ils utilisent la DATRON M10 Pro pour enlever un dixième à la fois jusqu'à ce que ça s'ajuste. Himmelein dit : « C'est là que le DATRON brille vraiment car nous pouvons faire un dixième à la fois relativement rapidement, ouvrir la porte en laissant tout monté et tester notre ajustement et si ce n'est pas là, nous fermons la porte et passons un autre dixième. »
La combinaison de l'électroérosion par fil et de la machine DATRON a vraiment fait la différence pour Hytech Forming et ils sont devenus l'expert mondial pour les matrices de découpage match-metal 3D pour films plastiques minces.
Blandino explique : « Nous devions auparavant sous-traiter ces composants à des ateliers qui avaient l'équipement pour pouvoir gérer cela et depuis que nous avons acheté le DATRON, nous avons ramené tout ce travail en interne. Nous faisons des passes de finition légères pour maintenir des tolérances serrées sur nos pièces en acier A2 traitées thermiquement. Ce sont des composants d'outillage que nous concevons et fabriquons ici. Une des visions de notre entreprise est le découpage. Nous sommes dans le thermoformage de films plastiques minces, mais l'autre côté de cela est que nous devons découper le plastique une fois qu'il est formé et ces formes découpées doivent s'adapter exactement dans le moule avec des tolérances serrées de +/- quelques millièmes de pouce. Mais, pour que le découpage se produise réellement, les tolérances des composants que nous usinons doivent être de +/- quelques dixièmes de pouce. Ce sont les composants que nous utilisons pour construire nos matrices de découpage. »
Blandino crédite également la technologie DATRON d'avoir ajouté de la flexibilité à leur processus de conception. « Cela nous a aussi permis de concevoir notre outillage beaucoup plus efficacement. Avant, le seul équipement que nous pouvions utiliser pour maintenir ces tolérances serrées était notre électroérosion par fil. Bien sûr, le problème avec l'électroérosion par fil, c'est que tout n'est pas une poche traversante. Donc, cela limitait notre flexibilité de conception parce que nous devions concevoir autour de cette limitation. Avec le DATRON, nous sommes capables de concevoir plus librement et de faire les choses comme nous voulions les faire. »
La DATRON M10 Pro est devenue si critique pour la qualité de leur produit final et Blandino dit qu'ils en sont rappelés chaque fois que la DATRON a du retard de travail et qu'ils sont forcés de déplacer le travail vers d'autres équipements CNC. « Même avec le travail manuel, vous ne pouvez pas vous approcher de la finition de surface que nous obtenons sur le DATRON. De plus, nous sommes limités en vitesse de broche à 15k, 12k et 10k sur les autres équipements CNC, donc nous devons réduire nos avances d'un bon 100 %. À cause des vibrations de la broche et du jeu sur la vis à billes avec nos autres centres d'usinage, la finition que nous devons faire est un ponçage lourd. C'est pour ça que je pousse vraiment pour une deuxième machine DATRON. Nous utilisons les autres centres d'usinage comme notre 'machine Op One' où nous ébauchons toute la viande à l'arrière et toutes les surfaces non critiques. Ces machines gèrent bien cette tâche. »
Ouverture des portes vers un nouveau flux de revenus et une augmentation de 25 % du chiffre d'affaires annuel
Le PDG, Fred Himmelein, crédite DATRON pour la qualité qu'il a aidé Hytech à livrer à une large gamme d'industries, y compris l'automobile et l'aérospatiale. Himmelein est également impressionné par la flexibilité du DATRON et les autres procédés annexes qu'il a impactés et améliorés depuis son installation. Par exemple, ils ont un projet qu'ils font pour un client depuis une décennie où ils coupent de l'acrylique de 0,25 pouce (6,35 mm) avec un laser CO2 qui fait un excellent travail en produisant un bord poli magnifique. Mais, après une décennie, le client a décidé qu'il voulait changer de matériau et utiliser du polycarbonate pour réduire le risque de dommage aux pièces tout au long de leur cycle de vie. Puisque le polycarbonate de 0,25 pouce ne peut pas être coupé au laser sans brûler et présenter un danger pour la santé, ils ont dû trouver un procédé alternatif. Alors, ils ont fait un test de coupe sur la DATRON M10 Pro en utilisant une fraise DATRON spécifiquement conçue pour le fraisage de l'acrylique. Le résultat a été une grande victoire pour Hytech et leur client. Le DATRON a en fait découpé les pièces en polycarbonate plus rapidement que le laser ne les avait découpées en acrylique, la finition de surface était comparable, et le client a pu passer au matériau préféré.
La DATRON M10 Pro est compatible avec une large gamme de logiciels FAO et Hytech en a investi plusieurs et a fait des tests approfondis pour maximiser la performance et la finition de surface. Blandino dit : « Nous avons probablement fait plus de tests de logiciels que la plupart des ateliers. Nous utilisons le lissage de contour du logiciel DATRON, mais c'est aussi une combinaison de la dynamique et des stratégies de programmation qui contribuent toutes à une finition de surface parfaite. Nous avons fait des tests avec différents logiciels de programmation, notamment SolidCam, SOLIDWORKS, FeatureCAM, Fusion 360 et PowerMill, et nous comparons des pommes avec des pommes avec différents outils, vitesses et avances. Donc, nous utilisons une combinaison de ce que le logiciel a à offrir combiné avec ce que DATRON a à offrir, et nous avons trouvé une formule pour la meilleure finition de surface qu'on peut obtenir avec du fraisage 3 axes. Fusion a un très bon post pour DATRON et fournit d'excellentes finitions de surface en conjonction avec la Dynamique et le Lissage de Contour que la M10 offre. Actuellement, notre solution FAO principale se trouve chez Autodesk. Les tests sont faits en continu, et le DATRON complète extrêmement bien les post-processeurs de tous les logiciels. »
Ils doivent rester discrets à ce sujet, mais Hytech pourrait nous dire qu'ils entrent juste dans une industrie existante avec une nouvelle façon de fabriquer des composants qui nécessite un usinage extrêmement précis. Les fabricants de cette industrie sont réellement venus vers Hytech parce qu'ils ont une photo de leur DATRON M10 Pro sur leur site web. Lors du dernier cycle de tests de coupe pour cette industrie, la pièce a tourné pendant plus de 200 heures. C'est parce que la pièce nécessite de très petits outils prenant un pas très petit pour faire du contour 3D et peut même aller des dizaines d'heures sans changement d'outil. Avec la machine tournant actuellement 24/7, l'ajout d'une M10 Pro supplémentaire est imminent. Cette nouvelle activité devrait entraîner une augmentation de 25 % du chiffre d'affaires de l'entreprise.
commande numérique par ordinateur
- De CM à EMS à MSP : tracer l'évolution de la fabrication électronique
- Renforcer les chaînes d'approvisionnement alimentaires : un plan de résilience pour 2024
- Industrie 4.0 : comprendre les attentes modernes des clients
- L'Importance de l'Honnêteté avec les Clients : Construire la Confiance et le Succès
- Usinage CNC : Solutions de Précision pour l'Industrie Automobile
- Industrie 4.0 et durabilité : naviguer les défis environnementaux
- Industrie 5.0 : redéfinir la fabrication pour l'avenir
- Projecteur sur l'Industrie Minière : Des Racines Coloniales à l'Innovation Moderne
- Le Quadrant des Opportunités : 4 piliers clés pour réussir l'Industrie 4.0