



Maîtriser les études de temps sur le terrain de production : guide pratique
Des forces armées modernes aux start-ups de la Silicon Valley, de nombreux leaders se tournent vers les principes de gestion scientifique de Frederick Winslow Taylor pour réduire le gaspillage et améliorer la performance. Une pierre angulaire de cette approche est l'étude de temps, une méthode qui identifie la durée exacte de chaque tâche sur le terrain de l'usine.
Les études de temps et de mouvements ne sont pas des expériences occasionnelles – elles exigent une planification minutieuse et une exécution disciplinée. Cet article décrit un processus étape par étape et met en lumière les pièges clés à éviter pour obtenir des résultats fiables dès la première tentative.
Qu'est-ce qu'une étude de temps ?
L'Institution Britannique de Normalisation (BSI) définit une étude de temps comme : « L'observation, l'enregistrement et l'évaluation du travail humain pour établir les temps requis par un travailleur qualifié pour effectuer un travail spécifié dans des conditions données à un rythme de travail défini. »
En pratique, une étude de temps examine chaque activité qui contribue à la production – qu'elle implique du travail manuel, l'opération de machines ou la prise de décision en temps réel. Elle est plus efficace pour les tâches prévisibles et répétitives courantes dans la fabrication.
En mesurant la durée d'une tâche effectuée par plusieurs travailleurs, vous calculez le temps standard, qui représente le temps moyen qu'un opérateur bien formé aurait besoin pour accomplir cette tâche.
Les observateurs utilisent généralement un chronomètre et un presse-papiers pour les études de base, mais les usines modernes peuvent tirer parti de la vidéo, de la vision par ordinateur et de logiciels spécialisés pour une plus grande précision.
Pourquoi mener une étude de temps ?
Lorsqu'elle est correctement exécutée, une étude de temps offre une vue granulaire de l'efficacité de l'usine. Le temps standard est une métrique essentielle pour les managers cherchant à :
- Planifier des plannings de production réalistes
- Allouer la main-d'œuvre et l'équipement de manière optimale
- Établir des benchmarks par rapport aux standards de l'industrie
- Équilibrer les charges de travail entre les employés
- Définir des temps cibles et des salaires incitatifs
- Éliminer les mouvements inutiles et réduire l'effort des travailleurs
- Améliorer la planification de la maintenance pour les tâches de routine
Au-delà des économies de coûts, les études de temps améliorent le bien-être des travailleurs en identifiant les mouvements dangereux ou inefficaces, permettant des espaces de travail plus sûrs et plus ergonomiques.
Exigences essentielles pour une étude réussie
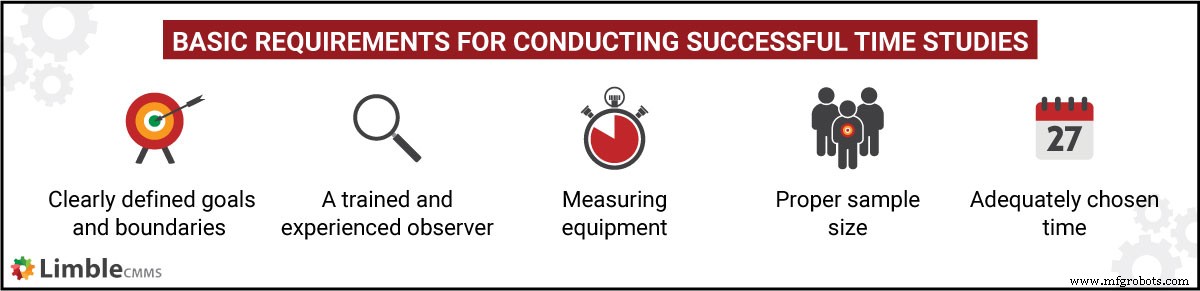
Quelle que soit l'industrie, les études de temps efficaces partagent cinq prérequis fondamentaux :
1. Objectifs et limites clairement définis
Spécifiez les objectifs – accélérer la production, éliminer le gaspillage, ou les deux – et sélectionnez les processus sur lesquels se concentrer. Vérifiez si des temps standards existants sont disponibles pour comparaison.
2. Observateur formé et expérimenté
Privilégiez les ingénieurs industriels avec certification en optimisation du lieu de travail. Un observateur compétent peut maintenir une position neutre et non intrusive pour éviter d'influencer le comportement des travailleurs.
3. Équipement approprié
Les outils de base incluent un chronomètre et un presse-papiers, mais les approches modernes utilisent la vidéosurveillance, des capteurs ou des logiciels dédiés pour capturer les données temporelles à distance, atténuant l'effet Hawthorne.
4. Taille d'échantillon représentative
Choisissez un groupe équilibré de travailleurs bien formés à performance moyenne plutôt que les meilleurs performeurs, pour garantir des temps standards réalistes.
5. Période d'observation appropriée
Enregistrez pendant des cycles de production typiques – pas pendant les périodes de pointe – pour réduire la marge d'erreur et capturer les conditions normales de flux de travail.
Processus étape par étape
- Sélectionner les tâches : Aligner avec les objectifs de l'étude et les priorités de production.
- Analyser les tâches : Comparer aux standards de l'industrie ; s'il n'en existe pas, s'appuyer sur le jugement d'experts pour établir une base.
- Choisir les travailleurs : Utiliser un échantillon représentatif d'opérateurs formés.
- Déterminer la taille d'échantillon : Équilibrer la précision des données avec les contraintes de temps et de budget.
- Communiquer au personnel : Expliquer le but et rassurer que l'étude vise à améliorer l'efficacité, pas à évaluer les performances.
- Observer et enregistrer : Utiliser les méthodes de chronométrage continu, snap-back ou cumulé ; les outils avancés peuvent automatiser la capture de données.
- Calculer le temps standard : Appliquer les formules détaillées ci-dessous.
Avec les résultats, l'entreprise peut tirer des insights actionnables alignés avec ses objectifs initiaux.
Calcul du temps standard
Le calcul suit trois étapes :
- Temps moyen : Moyenne des temps enregistrés après exclusion des valeurs aberrantes.
- Temps normal : Ajusté pour la performance du travailleur en utilisant des facteurs d'évaluation.
- Temps standard : Temps normal modifié par des allocations pour les conditions réelles.
1. Temps moyen
Calculez la moyenne arithmétique de tous les temps observés, en écartant les valeurs anormales.
2. Facteurs d'évaluation (Rating Factors)
Évaluez la performance de chaque travailleur par rapport à l'idéal de 100 % en utilisant des systèmes tels que :
- Évaluation du rythme/vitesse
- Système Westinghouse
- Évaluation objective
- Évaluation synthétique
Appliquez le facteur d'évaluation (ex: 90 % ou 120 %) au temps moyen pour estimer le temps normal.
3. Temps normal
Temps Normal = Temps Moyen × (Facteur d'évaluation ÷ 100)
Exemple d'image : 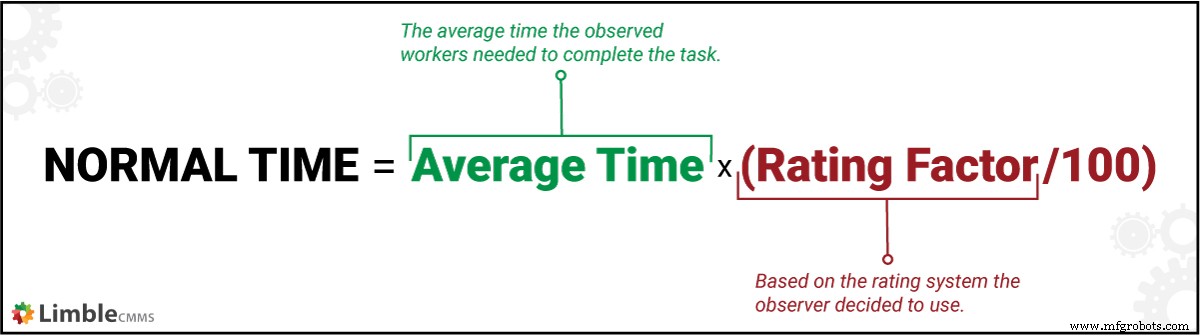
4. Allocations (Allowances)
Ajustez pour les perturbations inévitables en utilisant les catégories suivantes, exprimées en pourcentages :
- Allocation de détente : Pauses personnelles, fatigue, facteurs environnementaux.
- Allocation d'interférence : Temps d'arrêt dus à l'utilisation simultanée de machines.
- Allocation de processus : Temps d'arrêt planifiés, pannes de machine, coupures d'électricité.
- Allocation de contingence : Pauses imprévues ou maintenance d'urgence.
- Allocation spéciale : Démarrage, arrêt, nettoyage ou activités de changement de série.
5. Temps standard
Temps Standard = Temps Normal ÷ (1 – % Allocation)
Exemple d'image : 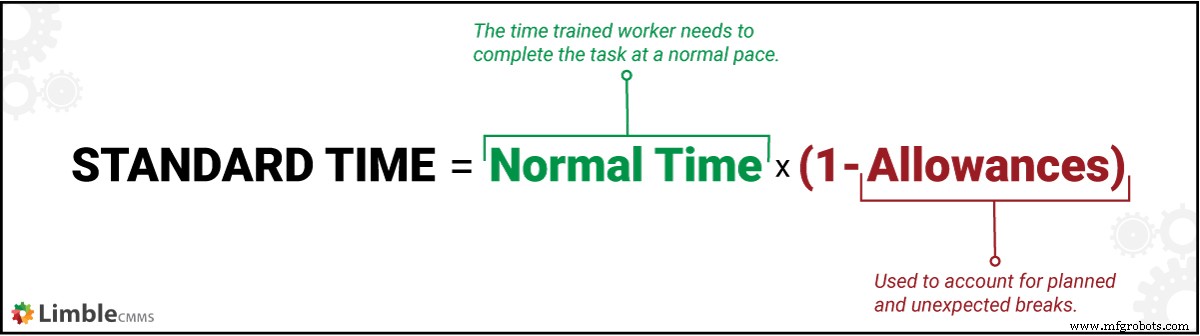
Exemple d'étude de temps en fabrication
Considérez une nouvelle usine produisant des plaques de support pour plaquettes de frein de voiture. Les travailleurs font une moyenne de 33 minutes par lot. Le benchmark industriel est de 30 minutes.
Les observations révèlent que les travailleurs sont 10 % plus lents que le benchmark, donc l'évaluation de vitesse est fixée à 90 %.
Allocations appliquées : détente 7 %, interférence 5 %, spéciale 8 % (total 20 %).
- Temps Moyen : 33 min
- Évaluation de Vitesse : 90 %
- Allocations : 20 %
Temps Normal = 33 min × 0,90 = 29,7 min (≈30 min).
Temps Standard = 30 min ÷ (1 – 0,20) = 37,5 min.
L'étude met en évidence un écart de 4,5 minutes entre les temps observés et standards, indiquant une marge pour des améliorations de processus et l'optimisation des allocations. Par exemple, réduire les allocations d'interférence ou spéciales – tout en respectant les droits des employés – peut augmenter la productivité.
La défaillance d'équipement est une source courante d'interruption. Le déploiement d'un GMAO moderne favorise la maintenance proactive et réduit les temps d'arrêt.
Amélioration continue : la clé du succès à long terme
L'élimination du gaspillage nécessite une maintenance lean et une culture d'amélioration continue. Les études de temps fournissent les données granulaires nécessaires pour établir des benchmarks, identifier les goulots d'étranglement et valider l'impact des changements. Avec les capteurs et l'analytique modernes, vous pouvez automatiser la capture de données et vous concentrer sur les décisions stratégiques. Pourtant, même un simple chronomètre et un presse-papiers peuvent produire des insights précieux s'ils sont appliqués avec rigueur.
Entretien et réparation d'équipement
- Usine Bosch Blaichach : Mettre l'humain au cœur de l'Industrie 4.0
- Mise en service virtuelle : accélérer l'intégration d'usine et réduire les temps d'arrêt
- Transformer les tensions commerciales en opportunités : comment la guerre commerciale sino-américaine peut stimuler les PME
- Réparation urgente d'automate PLC : solutions réelles pour contrôleurs Festo sur le terrain
- Optimiser l'efficience du terrain de production avec la technologie Cloud
- Maîtriser l'Analyse des Goulots d'Étranglement : Identifier, Évaluer et Résoudre les Contraintes de Production
- Maîtriser les Gemba Walks : booster l'efficacité industrielle et résoudre les problèmes sur le terrain
- Optimiser la production : réduire les temps de changement de série pour booster l'efficacité
- Première assurance auto : guide pas à pas pour une couverture abordable