



Essais non destructifs (END) : principes, applications et avantages industriels
Les tests sont une pierre angulaire de la maintenance fiable des équipements. En examinant le matériau, la géométrie ou la performance d'un composant, les techniciens peuvent vérifier qu'il répond à l'intention de conception et aux normes de sécurité. Selon que le test altère la pièce, la procédure est classée comme destructive ou essais non destructifs (END).
Les méthodes destructives consomment le composant pour révéler les défauts, tandis que les END préservent l'intégrité de l'article, lui permettant de continuer le service par la suite. Cet article se concentre sur les diverses applications des END, pourquoi ils sont importants et les techniques les plus couramment employées dans les industries.
Qu'est-ce que les essais non destructifs ?
Les END désignent toute inspection qui ne compromet pas l'intégrité structurelle ou fonctionnelle de la pièce examinée. Ces techniques – aussi appelées évaluation non destructive (END) ou inspection non destructive (IND) – utilisent des principes de physique, chimie et mathématiques pour détecter les défauts, mesurer les dimensions ou évaluer les propriétés des matériaux.
Considérez un piston à l'intérieur d'un moteur. Le couper révélerait son état mais le rendrait inutilisable – c'est une approche destructive. En revanche, une inspection radiographique aux rayons X ou gamma peut localiser les défauts internes tout en laissant le piston apte au fonctionnement, illustrant un véritable processus END.
Où les END sont-ils utilisés ?
Les END soutiennent le contrôle qualité et la surveillance d'état dans un large éventail de secteurs, notamment :
- Aérospatial – inspection des fonderies et composants critiques
- Automobile – tests de durabilité des têtes de piston et pièces structurelles
- Fabrication – assurance qualité pré-production
- Dispositifs médicaux – vérification de la composition et intégrité des stents
- Militaire et Défense – tests balistiques et de matériaux
- Emballage – détection de fuites et intégrité structurelle
- Maritime – identification de la corrosion sur coques et raccords
- Production d'énergie – détection de défauts de soudure dans turbines et chaudières
- Gestion des déchets – tri et récupération des métaux dans les flux de déchets
- Pétrochimie – évaluation de l'intégrité des pipelines
Pourquoi les END sont-ils utilisés ?
Les END offrent plusieurs avantages stratégiques :
- Longévité des actifs – La détection précoce de l'usure ou de la corrosion réduit les temps d'arrêt imprévus et prolonge la durée de vie.
- Assurance sécurité – L'identification des défauts cachés prévient les défaillances catastrophiques dans les systèmes critiques.
- Contrôle qualité – Vérification rapide des pièces de production assure la conformité aux spécifications de tolérance.
- Maintenance prédictive – Les données des END alimentent les systèmes de surveillance d'état, permettant des réparations proactives.
Ces avantages rendent les END indispensables dans les stratégies de maintenance modernes.
Méthodes courantes d'essais non destructifs
Le choix de la technique END dépend du matériau, de la géométrie du composant et du type de défaut recherché. Voici les méthodes les plus fréquemment appliquées.
1) Inspection visuelle
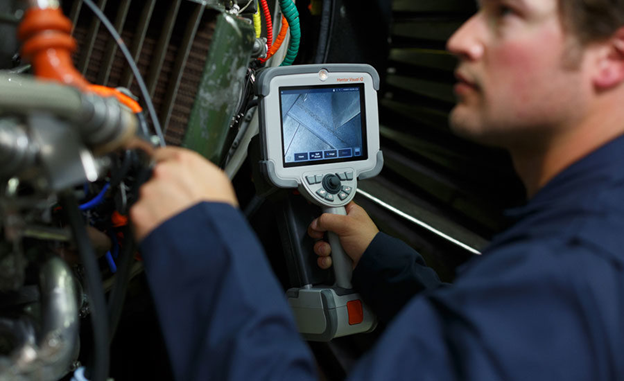
L'inspection visuelle reste l'approche END la plus simple et accessible. Des techniciens qualifiés examinent les surfaces pour détecter fissures, corrosion ou discontinuités de surface, utilisant souvent des outils de grossissement ou des endoscopes. Lorsque l'accès direct est impossible, des bras robotiques ou des drones équipés de caméras haute résolution permettent l'évaluation à distance. En production de grande série, les systèmes de vision artificielle couplés à l'apprentissage profond peuvent automatiser la détection de défauts, augmentant considérablement le débit et la cohérence.
2) Essais par ultrasons (UT)
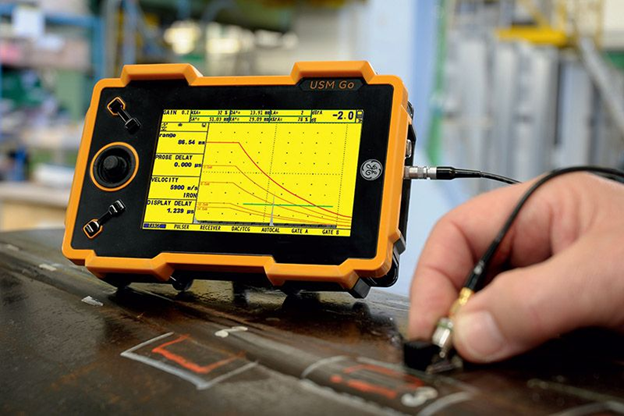
Les UT emploient des ondes sonores de haute fréquence pour sonder l'intérieur d'un matériau. En mesurant le temps entre l'émission et l'écho, les techniciens peuvent localiser les fissures, mesurer l'épaisseur de paroi et évaluer l'homogénéité du matériau. Divers modes UT – tels que écho-impulsion, transmission traversante et réseau phasé – permettent une détection ciblée de défauts dans des géométries complexes. Les inspections de roues et essieux ferroviaires, par exemple, utilisent couramment les UT pour assurer l'intégrité structurelle sous charges lourdes.
3) Analyse vibratoire
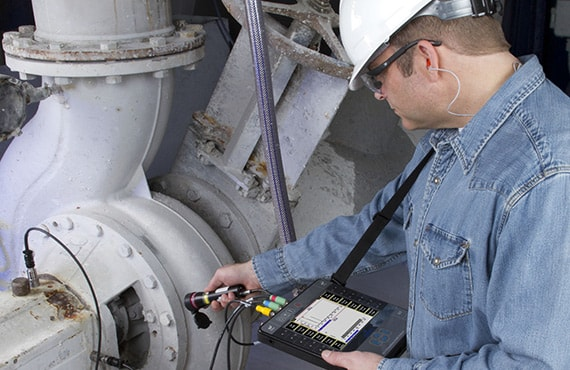
Les équipements rotatifs émettent des signatures vibratoires caractéristiques. Des capteurs mesurant le déplacement, la vitesse ou l'accélération capturent ces signaux. L'analyse des spectres de fréquences révèle désalignements, déséquilibres, usure des roulements ou desserrage, permettant des actions de maintenance prédictive avant qu'une défaillance catastrophique ne survienne.
4) Essais par particules magnétiques (MT)
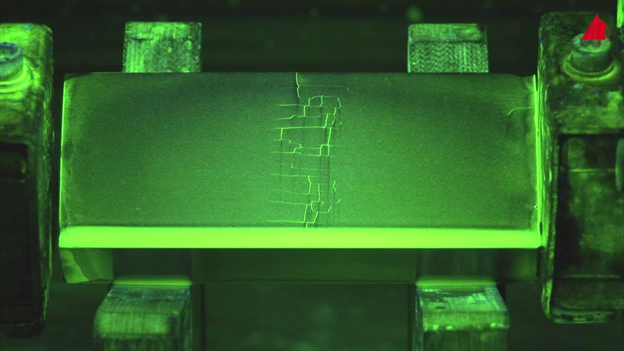
Les MT détectent les fissures de surface et sous-surface dans les matériaux ferromagnétiques. En aimantant la pièce et en appliquant une suspension de particules magnétiques, les défauts attirent les particules, se révélant sous forme de grappes visibles. L'illumination ultraviolette améliore la visibilité. Le Code National d'Inspection (NBIC) liste les applications des MT, des inspections de chaudières aux réparations de soudure sur vaisseaux sous pression.
5) Essais par ressuage (PT)
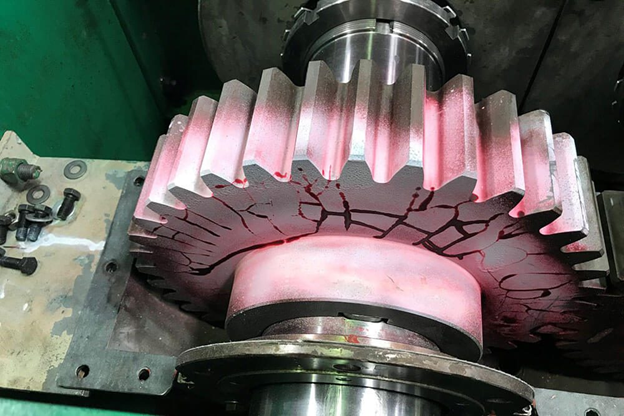
Le PT est idéal pour les métaux non ferreux et les situations où les MT sont inadaptés. Un colorant liquide pénètre les fissures de surface pendant un temps d'attente, puis est éliminé et révélé pour exposer les défauts cachés par action capillaire. Couramment utilisé pour les surfaces soudées, le PT est une méthode rapide et rentable pour l'assurance qualité.
6) Essais par courants de Foucault (ECT)
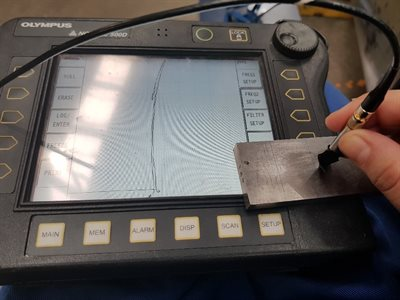
L'ECT repose sur l'induction électromagnétique. Le champ magnétique alternatif d'une bobine induit des courants de Foucault dans une pièce d'essai conductrice. Les défauts perturbent le flux de courant, modifiant l'impédance. Des sondes portables et conductimètres capturent ces variations, permettant la détection de fissures de surface, corrosion ou discontinuités de matériau. L'ECT est largement utilisé pour le balayage de surface, l'inspection de soudures et les vérifications d'intégrité de tubes.
7) Rayons X et Tomodensitométrie (CT)
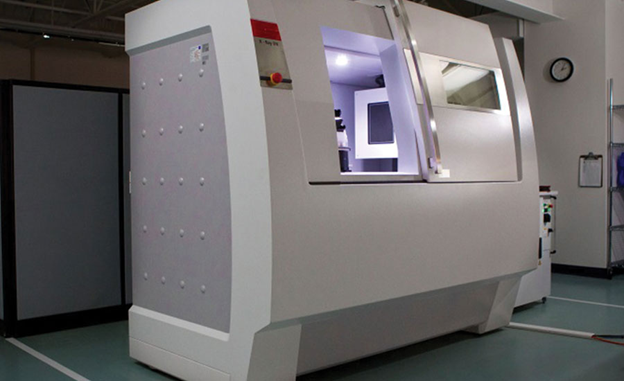
Les méthodes radiographiques – incluant rayons X et CT – fournissent des images en coupe transversale de l'intérieur d'un composant. Les rayons X traversent la pièce et sont capturés sur film ou détecteurs numériques, révélant les défauts de soudure cachés, vides ou corrosion interne. La CT étend cette capacité en faisant tourner la source et le détecteur, produisant des reconstructions 3D détaillées qui peuvent être codées par couleur selon la composition du matériau.
8) Mentions honorables
Au-delà des sept techniques de base, les praticiens de l'industrie utilisent des outils END spécialisés, tels que :
- Essais par ondes guidées – propagation d'ultrasons le long de structures longues pour détecter des défauts distants.
- Techniques laser – holographie, shearography et profilométrie pour le cartographie de surface et détection de défauts.
- Essais d'étanchéité – méthodes à bulles, changement de pression, diode halogène ou spectromètre de masse pour identifier les fuites de fluide.
- Fuite de flux magnétique – analyse des variations de flux magnétique dans les composants ferreux.
- Radiographie neutronique – faisceaux de neutrons à basse énergie pour l'imagerie de matériaux denses ou composites.
- Imagerie thermique/infrarouge – cartographie de la température de surface pour détecter les points chauds ou défaillances d'isolation.
Pour une liste complète des techniques de surveillance d'état, consultez la ressource dédiée du magazine MRO.
Qui effectue les essais non destructifs ?
La compétence varie selon la méthode. Les vérifications visuelles de routine peuvent être effectuées par des techniciens débutants, tandis que les techniques avancées – comme la tomodensitométrie – nécessitent une formation spécialisée en radiologie et instrumentation. La partie responsable s'aligne souvent avec l'objectif du test : les contrôles qualité en ligne de production sont gérés par les équipes QA ; la surveillance d'état en service relève de la maintenance, les OEM effectuant parfois des inspections planifiées. De nombreuses organisations intègrent les plannings END dans des plateformes GMAO, journalisant automatiquement les données, générant des alertes et déclenchant des actions de maintenance.
Les certifications de l'American Society for Nondestructive Testing (ASNT) valident la compétence des techniciens. L'ASNT offre formation, examens et accréditation pour les individus et entreprises.
L'avenir des essais non destructifs
À mesure que l'analytique prédictive et prescriptive mûrit, la valeur des données d'état précises et en temps réel grandit. Les END, couplés à la surveillance par capteurs, fournissent les ensembles de données de haute qualité nécessaires pour des modèles robustes de prédiction de défaillance. Par conséquent, l'adoption des END devrait s'accélérer dans tous les secteurs qui privilégient la fiabilité et la sécurité.
Entretien et réparation d'équipement
- Codes de panne GMAO : ce qu'ils sont et comment les utiliser efficacement
- Explorer la 6G : le futur de la connectivité ultra-rapide
- Qu'est-ce que l'automatisation marketing ? Comment elle transforme les campagnes modernes
- Comprendre les tests de décharges partielles : protéger les équipements haute tension
- Brasage du Cuivre Expliqué : Techniques et Astuces pour Connexions Solides et Fiables
- Essai non destructif (END) : méthodes complètes et applications
- Compacteurs dans la construction : types, fonctions et rôle crucial dans la stabilité des fondations
- Bronze Aluminium-Silicium : Composition, Avantages et Applications Industrielles
- Blocs 1-2-3 expliqués : outils indispensables pour l'usinage de précision