



Trois techniques éprouvées de filetage sur centres d'usinage CNC
3 méthodes de filetage sur centre d'usinage CNC
Tout le monde connaît bien les avantages d'utiliser un centre d'usinage CNC pour usiner les pièces. Aujourd'hui, je partage les méthodes de filetage. Il y a 3 méthodes pour le filetage par centre d'usinage CNC : fraisage de filets, taraudage, et filetage par tournage (picking).
1. Méthode de fraisage de filets
Le fraisage de filets utilise des fraises à fileter pour l'usinage de filets de grands trous, ainsi que pour les trous filetés de matériaux difficiles. Il a les caractéristiques suivantes :
- L'outil est généralement en carbure, avec haute vitesse, haute précision de fraisage de filets et haute efficacité.
- Avec le même pas, qu'il s'agisse de filet gauche ou droit, un seul outil suffit, réduisant le coût d'outillage.
- Le fraisage de filets est particulièrement adapté au filetage de l'acier inoxydable, cuivre et autres matériaux difficiles. Évacuation des copeaux et refroidissement faciles, garantissant qualité et sécurité.
- Pas de guide avant de l'outil, plus pratique pour usiner les trous aveugles à fond de filet court ou trous sans sous-coupe.
Les fraises à fileter se divisent en deux types : fraises à plaquettes carbure mécaniques et fraises carbure monobloc. Les outils à plaquettes peuvent usiner des trous avec profondeur de filet inférieure à la longueur de la plaquette, et aussi des trous avec profondeur supérieure. La fraise carbure monobloc sert pour les trous dont la profondeur de filet est inférieure à la longueur de l'outil.
Notes pour la programmation CNC de fraisage de filets : pour éviter d'endommager l'outil ou causer des erreurs.
- Après usinage du trou de fond fileté, utiliser une perceuse pour petit diamètre, et l'alésage pour grand diamètre, pour garantir la précision du trou de fond.
- L'outil utilise généralement un chemin d'arc de 1/2 cercle pour l'entrée et la sortie afin d'assurer la forme du filet, et la valeur de compensation du rayon de l'outil doit être appliquée.
2. Méthode de taraudage
Convient aux trous filetés de petits diamètres ou avec faibles exigences de précision de position. Généralement, le diamètre du foret de trou de fond est proche de la limite supérieure de la tolérance du trou de fond, ce qui réduit l'enlèvement de matière du taraud et sa charge, améliorant sa durée de vie.
Il faut choisir le taraud approprié selon le matériau. Comparé aux fraises et alésoirs, le taraud est très sensible au matériau. Les tarauds se divisent en tarauds pour trous débouchants et trous aveugles. Le bout du taraud débouchant est long, c'est l'évacuation par l'avant. En usinant un trou aveugle, la profondeur de filet ne peut pas être garantie. Attention à la différence. Avec un mandrin de taraudage flexible, le diamètre de la queue du taraud et la largeur du carré doivent correspondre au mandrin. Pour le taraudage rigide, le diamètre de la queue doit correspondre au diamètre du porte-outil à ressort.
La programmation du taraudage est relativement simple, tout est en cycle fixe, il suffit d'ajouter les valeurs de paramètres. Noter que le format du sous-programme diffère selon les systèmes CNC, et la signification des paramètres aussi.
3. Méthode de filetage par tournage (picking)
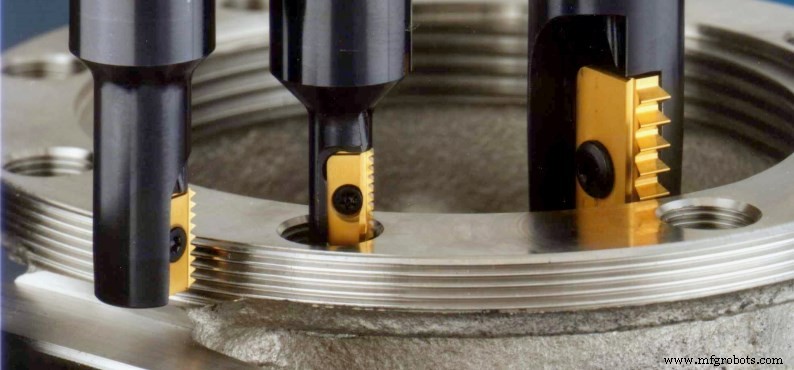
La méthode de picking convient à l'usinage de grands trous filetés sur pièces boîtiers, ou quand il n'y a pas de taraud ni fraise à fileter. On installe un outil à fileter sur la barre d'alésage pour faire du filetage par alésage. Précautions pour la méthode picking :
- Il doit y avoir un temps de retard au démarrage de la broche pour qu'elle atteigne la vitesse nominale.
- L'affûtage manuel des outils à fileter ne peut pas être symétrique, et la rétraction inverse ne peut pas être utilisée. La broche doit orienter l'outil pour qu'il se déplace radialement puis se rétracte.
- Le porte-outil doit être précis et cohérent avec la position de la rainure, sinon plusieurs porte-outils ne peuvent pas être utilisés, causant des accrochages aléatoires.
- En picking, ne pas faire d'une seule passe, même pour un filet très fin, sinon cela cause perte de dents et mauvaise rugosité. Il faut diviser en plusieurs passes.
- La méthode picking ne convient qu'aux pièces unitaires, petites séries, filets à pas spéciaux et sans outils correspondants, l'efficacité est faible.
La méthode de filetage par picking sur centre d'usinage n'est qu'une méthode d'urgence temporaire. Il est recommandé d'utiliser la méthode de fraisage de filets pour améliorer efficacement l'efficacité et la qualité, réduire les coûts et améliorer l'efficacité du centre.
Processus de fabrication
- Centres d'usinage verticaux expliqués : caractéristiques, avantages et applications
- Techniques courantes d'usinage de filetage CNC expliquées
- Centre d'usinage CNC haute vitesse : configurations clés et exigences
- Usinage CNC : Comparatif 3, 4 et 5 Axes pour Précision Optimale
- Solutions efficaces aux défis courants des centres d'usinage CNC
- Maîtriser le filetage sur centres d'usinage CNC : techniques éprouvées et bonnes pratiques
- Usinage CNC : Problèmes Courants et Solutions Efficaces pour l'Optimisation de la Vitesse, l'Avance et la Profondeur
- Découvrir la puissance des centres d'usinage CNC à double colonne pour la production de précision
- Centres d'usinage CNC avancés : précision pour l'aérospatial et au-delà