



Centre d'usinage CNC haute vitesse : configurations clés et exigences
Dans les services d'usinage CNC, l'usinage CNC haute vitesse est un processus très important, qui peut usiner rapidement les pièces avec précision, améliorer l'efficacité de traitement correspondante.
Il y a encore beaucoup de différences entre les centres d'usinage CNC haute vitesse et les centres d'usinage ordinaires, comme les broches, magasins d'outils, outils, systèmes CNC, etc., principalement dans la vitesse de broche et l'avance de coupe. Un centre d'usinage CNC haute vitesse standard doit répondre aux exigences d'un centre d'usinage CNC haute vitesse standard.
1. La broche spéciale supporte un centre d'usinage CNC haute vitesse
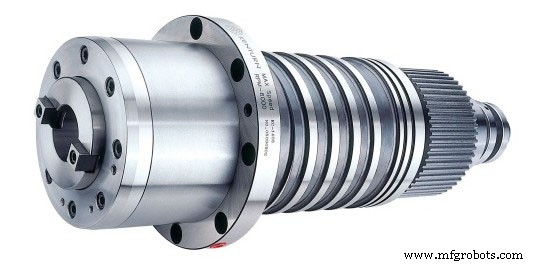
La broche haute vitesse du centre d'usinage haute vitesse devrait avoir les caractéristiques de haute précision, bonne rigidité, fonctionnement stable, et faible déformation thermique. Plusieurs types de broches sont plus populaires dans les centres d'usinage : type courroie, type engrenage, type entraînement direct, et broche électrique. Les centres d'usinage CNC haute vitesse peuvent utiliser des broches à entraînement direct et des broches électriques, et les broches restantes ne peuvent essentiellement pas répondre aux exigences de vitesse de base des centres d'usinage CNC haute vitesse. La vitesse de broche du centre d'usinage CNC haute vitesse ne peut pas être inférieure à 10 000 tr/min. Une telle vitesse élevée peut essentiellement seulement être atteinte par des broches à entraînement direct et des broches électriques.
La vitesse maximale d'une broche à entraînement direct n'est pas aussi élevée que celle d'une broche électrique. Plus la vitesse de broche est élevée, moins la force de coupe est grande, donc la force de coupe de la broche à entraînement direct est bien meilleure que celle de la broche électrique.
2. Avance de coupe du centre d'usinage CNC haute vitesse
Dans les machines-outils CNC, on peut dire qu'augmenter l'avance de coupe de la machine est équivalent à augmenter l'efficacité d'usinage. C'est le cas pour les centres d'usinage CNC haute vitesse. L'avance de coupe des centres d'usinage CNC haute vitesse est généralement de 20-40 m/min. Bien sûr, l'avance de coupe est la plus rapide.
L'utilisation mature des moteurs linéaires a donné un saut qualitatif aux centres d'usinage CNC haute vitesse et a amélioré l'efficacité d'usinage et la précision d'usinage dans toutes les directions. Le mode d'entraînement du moteur linéaire est un mode d'entraînement direct sans contact, avec peu de pièces mobiles et pas de problèmes de distorsion. Avec cette technologie, la fabrication de machines-outils a atteint un niveau qui ne peut pas être atteint par une vis à billes traditionnelle. Le moteur linéaire a des caractéristiques d'accélération et décélération élevées, l'accélération peut atteindre 2g, ce qui est 10-20 fois celui du dispositif d'entraînement traditionnel, et la vitesse d'avance est 4-5 fois celle du traditionnel.
3. Système CNC du centre d'usinage CNC haute vitesse
Le système CNC du centre d'usinage CNC haute vitesse a des exigences plus élevées que le système CNC général du centre d'usinage. Le système de commande numérique du centre d'usinage CNC haute vitesse doit avoir la capacité de traitement de données la plus rapide et les caractéristiques fonctionnelles les plus élevées. C'est vrai pour un centre d'usinage CNC haute vitesse à quatre axes ou cinq axes. Le système de commande numérique avec un processeur 32 bits ou 64 bits est préféré. Ces deux systèmes de commande numérique sont très forts et ne peuvent pas être comparés avec les systèmes de commande numérique ordinaires.
4. Outil du centre d'usinage CNC haute vitesse
L'outil du centre d'usinage CNC haute vitesse n'est pas le type d'outil mais le matériau d'outil d'un centre d'usinage CNC haute vitesse. Les matériaux d'outils couramment utilisés pour les centres d'usinage CNC haute vitesse sont le diamant polycristallin, le nitrure de bore cubique, et les outils à revêtement dur. Un bon outil peut faire développer la vitesse de coupe à la plus haute hauteur.
Il est nécessaire d'équilibrer dynamiquement la structure de l'outil, surtout pour les outils avec des manches plus longs, qui doivent être équilibrés dynamiquement pour prévenir la force centrifuge haute vitesse de casser les porte-outils ou lames avec une faible résistance à la flexion et ténacité à la rupture, ce qui est très important pour les centres d'usinage CNC haute vitesse. Apporter du danger à l'opérateur. Le choix du système de porte-outil affectera aussi la répétabilité du changement d'outil automatique et la rigidité de coupe de l'outil. Actuellement, le système de porte-outil choisit généralement un système de porte-outil à cône 7:24 à serrage unilatéral.
5. Programmation CNC pour l'usinage haute vitesse
La programmation CNC pour l'usinage haute vitesse est différente de la programmation CNC pour l'usinage ordinaire. En usinage haute vitesse, en raison du taux d'avance rapide et de la vitesse de traitement, le programmeur doit être capable de prévoir comment l'outil de coupe coupe dans la pièce. En plus d'utiliser une avance faible et une faible profondeur de coupe pendant l'usinage, il est aussi très important d'éviter les changements brusques dans la direction d'usinage lors de la programmation des codes NC parce que les changements brusques dans la direction d'avance ne réduiront pas seulement la vitesse de coupe mais aussi pourront provoquer le phénomène de « rampage », qui réduira la qualité de la surface traitée, et même causera la surcoupe ou résidu, dommage d'outil et même dommage de broche. Surtout dans le processus de traitement de contour tridimensionnel, la partie de profil complexe ou de coin est traitée séparément. Il est bénéfique de traiter toutes les surfaces à la fois plutôt que d'utiliser la méthode de traitement « Zigzag », la méthode en ligne droite, ou d'autres méthodes de traitement générales.
Pendant l'usinage haute vitesse, il est recommandé que l'outil coupe dans la pièce lentement et essaie d'éviter que l'outil ne coupe dans la pièce à nouveau après avoir coupé hors. Par conséquent, il est mieux d'entrer d'une couche de coupe lentement dans une autre couche de coupe que d'entrer soudainement après avoir coupé hors. Deuxièmement, gardez autant que possible. Paramètres de coupe stables, y compris le maintien de la cohérence de l'épaisseur de coupe, du taux d'avance, et de la vitesse de coupe linéaire, quand on rencontre une certaine augmentation de la profondeur de coupe, le taux d'avance devrait être réduit car les changements de charge causeront la déviation d'outil, réduisant ainsi la précision d'usinage, la qualité de surface, et raccourcissant la durée de vie de l'outil.
Par conséquent, dans de nombreux cas, il est nécessaire de pré-traiter certaines parties complexes du contour de travail afin que les petits outils de finition haute vitesse ne soient pas laissés pour compte par les outils de plus grand diamètre utilisés dans le processus précédent. « Cela conduit à une augmentation soudaine de la charge de coupe. Actuellement, certains logiciels CAM ont la fonction d'« analyse de résidus d'usinage ». Cette fonction permet au système CAM de connaître avec précision l'emplacement des résidus d'usinage après chaque coupe. C'est la clé pour maintenir la charge d'outil constante, et cette clé est importante pour l'usinage haute vitesse. La réalisation réussie est aussi cruciale.
En résumé, plus le chemin d'outil est simple, mieux c'est. De cette façon, le processus d'usinage est possible d'atteindre le taux d'avance maximal sans avoir à ralentir à cause des grappes denses de points de données et des changements brusques dans la direction d'usinage. Dans le chemin de coupe « Zigzag », utiliser un « arc » (ou segment de ligne en forme d'arc similaire) pour connecter deux segments de ligne droite adjacents aidera à réduire la fréquence des appels et conversions fréquents des programmes d'accélération/décélération.
En usinage haute vitesse, la fonction de rétention automatique de surcoupe (résidus) du système CAM est indispensable en termes de précision d'usinage et de sécurité d'usinage. Parce que les dommages de surcoupe (résidus) à la pièce sont irréparables. Les dommages à l'outil sont aussi catastrophiques, ce qui nécessite l'établissement d'un modèle numérique précis et continu de la surface géométrique usinée et un algorithme de génération de chemin d'outil efficace pour assurer l'intégrité du contour d'usinage. Deuxièmement, la capacité du système CAM à vérifier le chemin d'outil est aussi très importante. D'une part, elle permet au programmeur de vérifier la correction du programme avant d'envoyer le code de traitement à l'atelier. D'autre part, elle peut aussi optimiser le programme. Le chemin de traitement ajuste automatiquement le taux d'avance pour toujours maintenir le taux d'avance maximal sûr.
Technologie industrielle
- Usinage et gravure CNC : vue d'expert sur centres, fraisage et machines de précision
- Usinage CNC 2020 : Top Tendances et Innovations du Secteur
- Centres d'usinage CNC : évolution, impact et perspectives de développement
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure
- Centres d'usinage tour-fraisage : solutions doubles de fraisage et tournage
- Centre d'usinage vs centre de tournage : comparaison et guide d'expert
- Découvrir la puissance des centres d'usinage CNC à double colonne pour la production de précision
- Pourquoi l'acier domine l'usinage CNC de précision : avantages et utilisations
- Usinage CNC de précision : exploiter le potentiel du magnésium et métaux plats