



Analyse complète de l'usinage CNC : Structure, fabricabilité, précision et spécifications techniques
L'analyse de fabricabilité des pièces usinées CNC comprend principalement trois parties : analyse du dessin de la pièce, analyse de la fabricabilité structurelle, et analyse de la précision et des exigences techniques de la pièce.
(1) Analyse du dessin de pièce
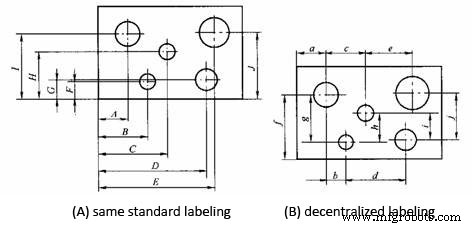
① La méthode de cotation sur le dessin doit être adaptée aux caractéristiques de l'usinage CNC. Comme le montre la figure (A), la cotation sur le dessin de pièce CNC doit utiliser la même référence ou donner directement la cote de coordonnées. Cette méthode facilite non seulement la programmation, mais aussi la coordination mutuelle entre cotes, et favorise l'unification des références de conception, de processus, de mesure et d'origine de programmation. Lors de la cotation, les concepteurs considèrent souvent plus l'assemblage et les caractéristiques d'utilisation, utilisant donc souvent la méthode de cotation dispersée partielle comme figure (B), ce qui apporte beaucoup d'inconvénients à l'arrangement du processus et à l'usinage numérique. Grâce à la haute précision et au repositionnement répété du CNC, les caractéristiques d'utilisation ne seront pas endommagées par de grandes erreurs cumulatives. On peut donc changer la méthode dispersée en cotation même référence ou cotation de coordonnées directe.
② Analyser les dessins de conception des pièces à usiner, diviser les surfaces usinées en surfaces importantes et mineures selon les tolérances dimensionnelles et géométriques marquées et autres informations, identifier les références de conception, puis suivre le principe de sélection de référence pour déterminer le référentiel de positionnement de la pièce, analyser si le brut est commode pour le positionnement et le serrage, si le choix de la méthode et des points de serrage gênera le mouvement de l'outil, si la déformation de serrage impacte la qualité d'usinage, etc. Fournir une base pour le positionnement, l'installation et la conception du dispositif.
③ Les conditions (tangence, intersection, perpendicularité, parallélisme) des éléments géométriques (points, lignes, surfaces) constituant le contour de la pièce sont une base importante pour la programmation CNC. En programmation manuelle, les coordonnées de chaque nœud doivent être calculées selon ces conditions ; en programmation automatique, tous les éléments géométriques doivent être définis selon ces conditions. Quelle que soit la condition floue, la programmation sera impossible. Il faut donc analyser si les conditions données des éléments géométriques sont suffisantes, et résoudre tout problème par consultation avec le concepteur.
(2) Analyse de la fabricabilité structurelle des pièces
① Les cavités internes et formes des pièces devraient adopter autant que possible des types et tailles géométriques uniformes, pour réduire les spécifications d'outils et le nombre de changements d'outil, faciliter la programmation, et améliorer l'efficacité de production.
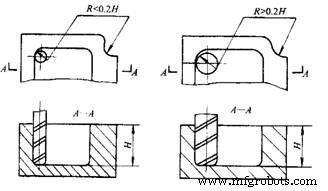
② La taille du rayon de congée du fond de rainure détermine le diamètre de l'outil, donc le rayon de congée ne doit pas être trop petit. Pour les pièces de la figure ci-dessous, la qualité de sa structure et fabricabilité est liée à des facteurs comme la hauteur du contour usiné et la taille du rayon d'angle. Figure (b) comparée à (a) : le rayon d'angle R est grand, on peut utiliser une fraise à bout de plus grand diamètre ; en usinant un plan, le nombre de passes est aussi réduit, et la qualité de surface sera meilleure, donc la fabricabilité est meilleure. Inversement, la fabricabilité est mauvaise. Généralement, quand R < 0,2H (H = hauteur maximale de la surface de contour à usiner), on peut juger que la fabricabilité de cette partie n'est pas bonne.
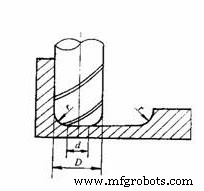
③ Lors du fraisage du fond de rainure, le rayon de congée r du fond ne doit pas être trop grand. Comme le montre la figure, le diamètre de contact maximal entre la face de la fraise et le plan de fraisage est d = D - 2r (D = diamètre de la fraise). D étant constant, plus r est grand, plus la surface du plan de fraisage de la face de la fraise sera petite. Plus la capacité de fraisage planaire est pauvre, plus l'efficacité est faible, et plus la fabricabilité est mauvaise. Quand r atteint un certain niveau, il faut même utiliser une fraise hémisphérique, ce qu'il faut éviter autant que possible.
④ Autant que possible, l'usinage de toutes les surfaces usinables devrait être terminé en un seul serrage. Pour cela, il faut choisir une méthode de positionnement facilitant l'usinage de chaque surface ; si un second serrage est nécessaire, un positionnement par référence unifiée doit être adopté. Sans référence de positionnement unifiée en usinage CNC, des erreurs de positionnement surviendront à cause de la réinstallation de la pièce, rendant les positions et dimensions de contour sur les deux faces incohérentes après usinage. Pour garantir la précision de position relative après le second serrage, une référence de positionnement unifiée doit être utilisée.
(3) Analyse de la précision et des exigences techniques des pièces
1) Analyser si la précision des pièces et les diverses exigences techniques sont complètes et raisonnables. Pour les surfaces usinées par tournage CNC, les exigences de précision devraient être aussi cohérentes que possible, pour que le dernier outil puisse usiner en continu.
2) Analyser si la précision d'usinage CNC dans le processus peut répondre aux exigences du dessin. Attention à laisser une surépaisseur d'usinage suffisante pour les opérations ultérieures.
3) Identifier les surfaces avec une haute précision de position sur le dessin, et déterminer si elles peuvent être réalisées en une seule installation.
4) Pour les surfaces ou surfaces symétriques exigeant une haute rugosité de surface, déterminer l'utilisation de la fonction de vitesse de coupe constante pour la coupe.
Processus de fabrication
- Usinage CNC de Précision pour l'Aérospatiale : Fabrication de Pièces en Titane et Aluminium Légers
- Améliorer la précision et l'efficacité de l'usinage CNC : 4 stratégies éprouvées
- Excellence en usinage CNC : 4 techniques d'inspection et 3 solutions clés
- Centre d'usinage CNC haute vitesse : configurations clés et exigences
- Réduire les coûts d'usinage CNC : conseils d'experts pour pièces de précision
- Usinage CNC : maîtriser la précision, l'exactitude et la tolérance en fabrication
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure
- Composants clés des systèmes CNC : guide complet des pièces et éléments
- Services de finition pour pièces et composants de précision