



Usinage CNC : stratégies éprouvées pour atteindre les tolérances serrées
Dans l'usinage de précision CNC, les opérateurs visent des tolérances comme « ±0,005 mm », gage d'exigences strictes en usinage de pièces de précision CNC. Les tolérances serrées sont vitales pour pièces haute performance. Santé, aéronautique, défense dépendent de pièces d'une précision extrême. Certaines exigent 0,0005 pouce (≈ 0,0127 mm) — l'épaisseur d'un cheveu. (Ce qu'il faut savoir sur les tolérances d'usinage) Atteindre ces tolérances est un défi, mais réalisable. Voici des méthodes pour réussir vos pièces CNC à tolérance serrée.
1. Préchauffage de la broche pour maintenir les tolérances
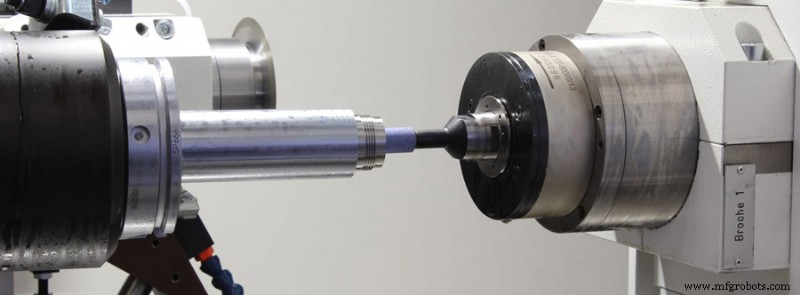 Les machines CNC nécessitent leur propre routine de préchauffage pour performer. Si l'opérateur préchauffe souvent la broche avant le projet, c'est insuffisant pour tolérances très serrées. Cette méthode ne prévient que l'usure prématurée des roulements. Avant le fraisage réel, laissez la machine tourner 15–20 min : tous les organes atteignent leur température de travail, réduisant le risque de dilatation thermique en amont et garantissant la stabilité dimensionnelle.
Astuce : N'oubliez pas de mesurer l'outil après préchauffage. Tout écart en bout d'outil compromet le résultat.
2. Sélection rigoureuse des outils pour tolérances serrées
Il faut des outillages distincts pour l'ébauche et la finition : outils d'ébauche résistants à l'usure, outils de finition dédiés à une seule passe pour garantir la répétabilité. L'usinage « sur cote » (espérer que la cote absolue soit inférieure à la nominale) est le cauchemar du décolleteur.
Les jauges (gauge pins) sont précieuses pour tenir les tolérances : usiner un élément sous-côté, puis l'ajuster à la cote exacte.
Les jauges permettent de mesurer un alésage sous-côté avant de l'usiner à sa cote finale.
3. Compensation d'outil pour tolérances serrées
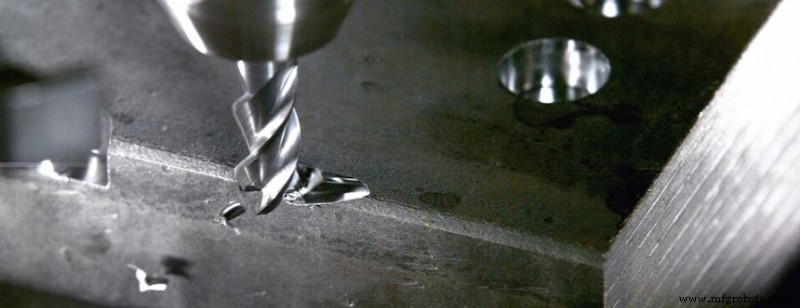 Compensez vos outils — les fabricants d'outils ne sont pas parfaits, leurs cotes ont des tolérances. Ils savent que vous préférez un outil qui coupe « un peu petit » plutôt que « trop grand ». Première action pour un travail précis : entrer le diamètre réel de l'outil. Méthode préférée : fraiser l'élément, puis vérifier sa cote avec un outil de mesure précis (jauge ou cale). Exemple : fraise 6 mm (0,236") pour alésage 6,35 mm (0,250"). Seule une jauge 6,30 mm (0,248") passe → l'outil coupe 0,025 mm (0,001") trop petit (rayon). Compensez à 5,975 mm (0,235") via logiciel FAO ou commande de compensation dans le programme.
4. Température pour tolérances serrées
La température est le facteur le plus critique : elle provoque des variations insoupçonnées. Un léger décalage thermique affecte machine et pièce différemment. Même des détails négligés (emplacement machine) peuvent tout compromettre. Durant l'usinage, dilatation/retrait de la machine ou de la matière diffèrent.
Exemples : machine près d'une fenêtre, soleil direct par moments. Climatisation démarrant l'après-midi soufflant air froid. Matières stockées au chaud puis entrées en atelier à 20 °C (68 °F). Solution : environnement thermostaté pour machine et matières, éviter le soleil direct. Facteur souvent négligé mais crucial pour la constance.
Ci-dessus : vision globale du maintien des tolérances. Ci-dessous : techniques opérationnelles par type d'opération.
Maintien des tolérances en opérations de perçage/alésage
Les trous exigent souvent les tolérances les plus strictes (emboîtement parfait avec pièces complémentaires). Première étape : tester le battement (runout) machine et outils. Simple mais souvent omis, cela évite bien des pertes de temps.
Perçage de repérage (Spot Drilling)
Le perçage de repérage donne au foret un point de départ précis, éliminant la dérive. Crucial sur surfaces irrégulières où localiser le centre exact du trou est difficile.
Alésage (Reaming)
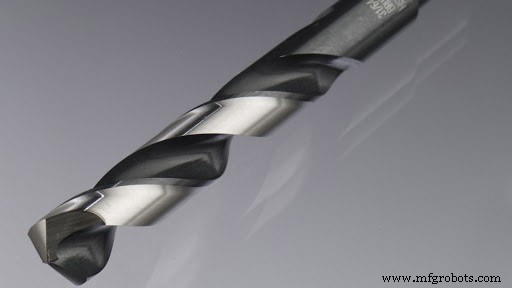
L'alésage est idéal pour tolérances extrêmes : les alésoirs miniatures ont des tolérances bien plus serrées que les forets. L'alésoir coupe sur le chanfrein, enlevant le minimum de matière pour porter la cote à la hausse. Tranchant réduit = cœur d'outil plus gros = outil plus rigide.
Maintien des tolérances serrées en usinage de parois
Quand la déflexion complique l'usinage de parois, il faut maintenir les tolérances sous peine de courbure de l'outil sous effort. Si un angle apparaît sur la paroi par déflexion, choisir un outil à portée adaptée pour réduire la déflexion au collet. Augmenter les passes axiales (ap) et finir progressivement pour moins solliciter l'outil. Pour tolérances d'état de surface, envisager outils à longue portée pour minimiser les marques de trajectoire résiduelles.
Fraise hémisphérique à rayon de coin (Corner Radius End Mill)
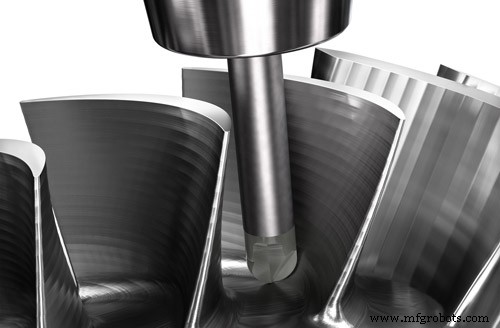
Les fraises à rayon de coin (sans arête vive) s'usent moins vite que les fraises carrées. Elles minimisent les micro-fissures sur le tranchant, répartissant uniformément la pression sur chaque arête. Les arêtes vives des fraises carrées, moins durables, concentrent les contraintes et fissurent plus facilement. Les fraises à rayon de coin sont plus robustes, limitant les dérives de tolérance.
Recommandé : ébauche avec fraises à rayon de coin, finition avec fraises carrées pour optimiser les tolérances d'arêtes. En conception : si un rayon de coin plus grand est possible vs arête vive, il simplifie l'usinabilité et réduit les changements d'outil.
Maintien des tolérances serrées en filetage
La tolérance du filetage ne dépend que de l'évacuation des copeaux. Problème souvent négligé : si les copeaux ne sont pas évacués avant le filetage, ils interfèrent avec la pointe de l'outil, causant vibrations et chatter. Cela dégrade la continuité du filet et modifie le point de contact. Discontinuité du filet = différence entre pièce conforme et rebut. Le filetage étant souvent la dernière opération (pour éviter d'endommager le filet), le risque de copeaux résiduels des opérations précédentes est maximal.
Comme vous le voyez, tenir des tolérances serrées est exigeant mais accessible. Appliquez ces astuces simples pour obtenir la cote du premier coup ! Besoin d'usinage à tolérance serrée ? Contactez-nous, SANS Machining sera votre meilleur partenaire pour projets sur mesure.
Processus de fabrication
- Maîtriser les tolérances serrées : stratégies éprouvées pour une fabrication précise
- Maîtriser les Tolérances Serrées : 6 Conseils d'Experts pour l'Usinage de Précision
- Guide complet des finitions de surface pour l'usinage CNC
- Maîtriser l'usinage CNC : Stratégies de conception éprouvées pour des pièces optimales
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Usinage CNC sur mesure pour pièces moto : précision et durabilité
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés
- Les 5 éléments essentiels pour des devis d'usinage CNC précis