



Guide expert des modèles de fonderie et de la fabrication de modèles
Les fonderies conçoivent et utilisent des modèles comme références pour les pièces en métal coulé
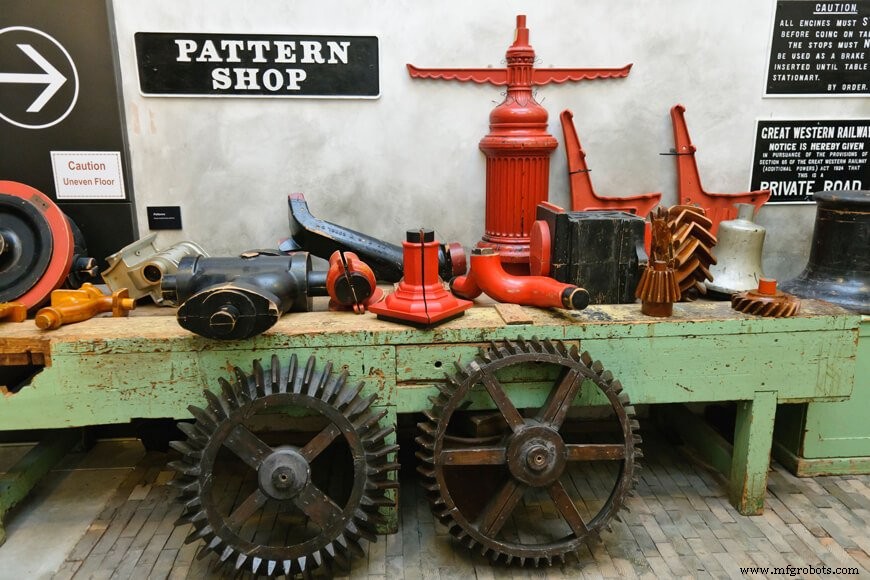
La fonderie consiste à verser du métal liquide dans un moule, où il se solidifie en refroidissant. Ce procédé permet de produire aussi bien des pièces artistiques que des composants moteurs. La forme finale est déterminée par l'empreinte du moule, mais il faut d'abord façonner cette empreinte : c'est le rôle du modèle.
Le modèle est la réplique de la pièce à couler. Il laisse une empreinte dans le moule, le métal en fusion y est versé, et après solidification, la pièce reprend la forme du modèle original.
La fabrication de modèles est bien plus complexe qu'il n'y paraît. Outre la création de l'empreinte, le modèle doit garantir des dimensions précises, permettre son retrait sans endommager le moule, compenser le retrait et les déformations lors de la solidification, et intégrer un système d'alimentation (canaux d'entrée et évents) pour acheminer le métal liquide. La moindre imperfection peut entraîner un rebut de coulée.
Maîtriser tous ces paramètres exige une grande précision et de nombreux calculs. Chaque modèle est soigneusement conçu et construit.
Les modèles intègrent des tolérances
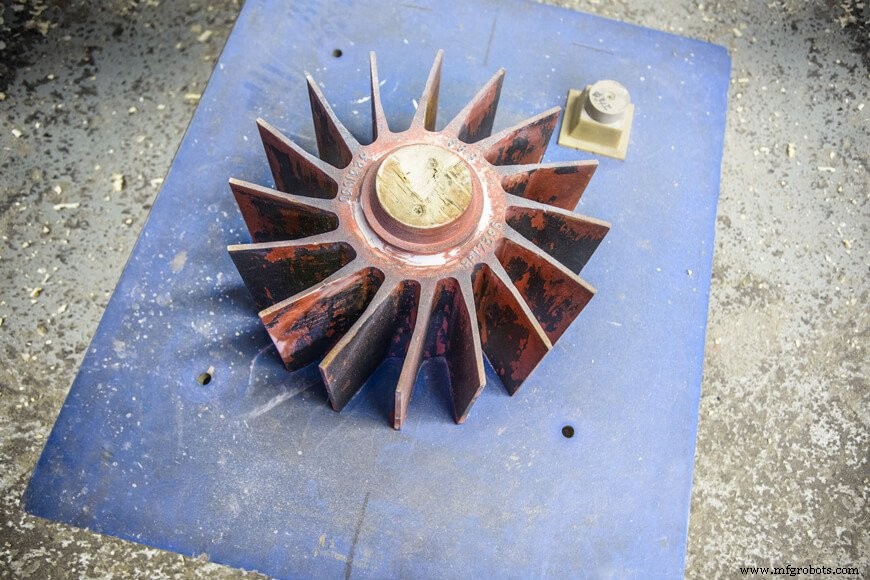
La modélisation est l'art de concevoir les modèles. C'est la première étape, et la plus cruciale, du processus de fonderie.
Il ne suffit pas de reproduire exactement la forme souhaitée : le modeleur doit tenir compte du type de moule et des caractéristiques du métal d'alliage. Ces tolérances sont intégrées au modèle :
-
Dépouille
Le modèle doit pouvoir être retiré du moule sans le casser ni le déformer. La dépouille est un conique qui facilite ce démoulage. L'angle exact dépend de la complexité du modèle, du type de moule et de la surface.
-
Tolérance de retrait
Comme tout matériau, le métal se contracte en refroidissant. Si le modèle était aux dimensions exactes de la pièce finale, la coulée serait trop petite. La tolérance de retrait compense cette contraction. Sa valeur précise dépend du métal coulé.
-
Tolérance de déformation
Les modèles peuvent être volontairement déformés pour compenser les déformations prévisibles lors du refroidissement.
-
Tolérance d'usinage
Certaines pièces sont finies par usinage. Les modèles pour ces pièces incluent intentionnellement un surplus de matière pour compenser l'enlèvement lors de la finition.
Tout modèle nécessite un système d'alimentation
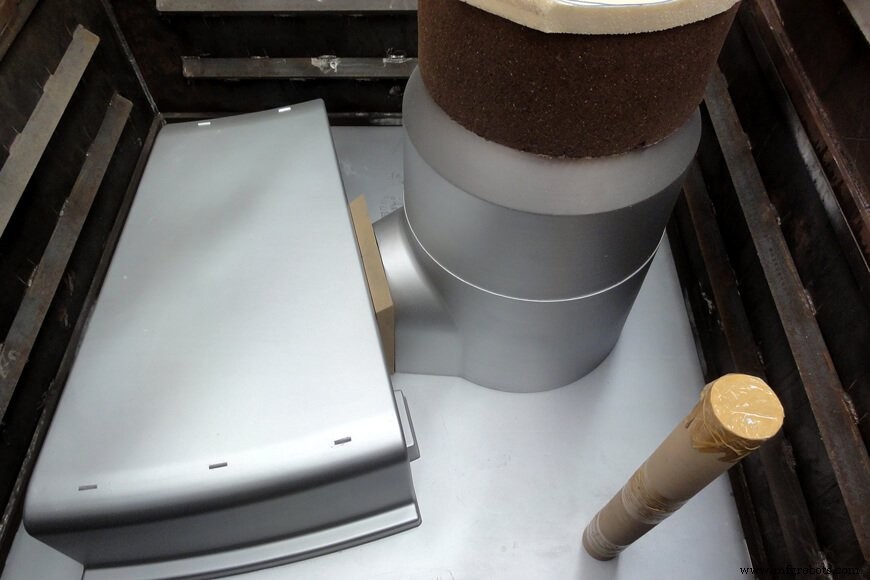
Chaque modèle intègre un système d'alimentation qui dirige le métal liquide vers l'empreinte du moule. Ce système régule aussi la vitesse de remplissage : trop rapide, le métal turbulent érode le moule ; trop lent, il risque de se solidifier avant de remplir complètement la cavité.
Le système comprend plusieurs éléments interconnectés :
-
Bassin de coulée
Le métal liquide est versé directement dans le bassin de coulée. Il permet de séparer les scories du métal, réduit la turbulence et maintient le débit adéquat.
-
Chenal d'alimentation et canal de distribution
Le métal s'écoule du bassin vers le chenal conique, puis par le canal de distribution qui alimente les portes de coulée.
-
Portes de coulée
Le métal passe par les portes pour remplir l'empreinte. De petites portes conviennent aux pièces à solidification lente, tandis que de plus grandes sont utilisées pour une solidification rapide. Leur placement doit favoriser une solidification directionnelle.
-
Évent / Masselotte
L'évent est un réservoir qui évite les cavités de retrait. Pour fonctionner correctement, il doit se solidifier plus lentement que la pièce.
Modèles à système d'alimentation intégré incorporent ce système dans le corps principal du modèle. Alternativement, le système peut être ajouté par découpe manuelle ou avec des éléments de modèle séparés.
Différents types de modèles
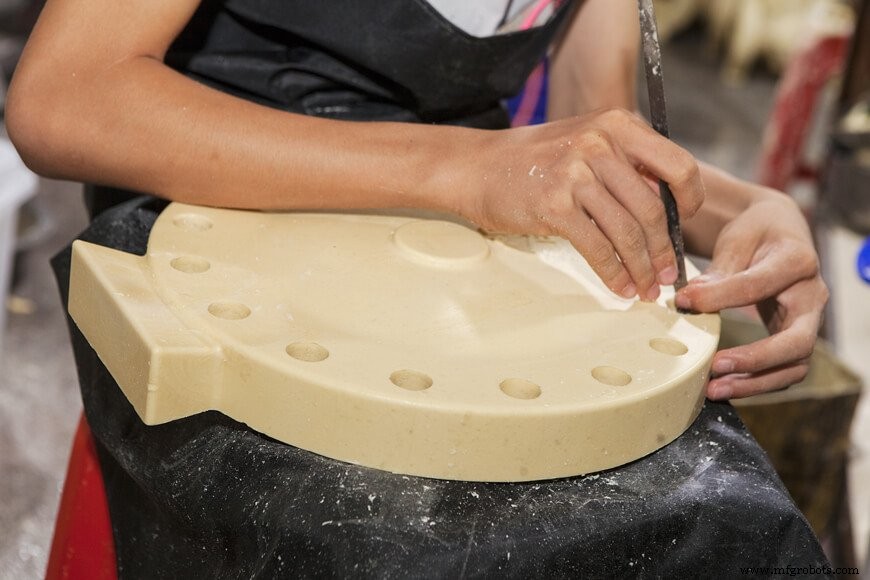
Les modèles existent en divers matériaux : bois, métal, plastiques, cire. Le choix dépend du volume de production et du procédé de fonderie. Le bois et le métal sont couramment utilisés pour la fonderie en sable, tandis que la cire est réservée quasi exclusivement à la fonderie à cire perdue.
La complexité des modèles varie selon la taille, la forme et le nombre de pièces à produire. On trouve de nombreux types de modèles en fonderie ; les plus courants sont :
-
Modèles libres
Généralement en bois, ce sont des représentations unitaires de la pièce à couler, utilisées pour de petites séries où la productivité n'est pas critique. Lors du moulage avec modèles libres, le système d'alimentation (portes, évents, etc.) est habituellement taillé à la main dans le sable. Certains modèles libres peuvent être bipartis pour faciliter le moulage.
-
Modèles à système d'alimentation intégré
Plus complexes que les modèles libres, ces modèles « montés » intègrent le système d'alimentation et de distribution pour améliorer la productivité (en supprimant la découpe manuelle et d'autres opérations de moulage) et la reproductibilité des moules, ce qui améliore la qualité globale des pièces.
-
Modèles sur plaque d'assemblage
Souvent en bois, ces modèles comportent les parties supérieure (châssis) et inférieure (bâti) montées sur les faces opposées d'une plaque pour accélérer le moulage. Les systèmes d'alimentation sont généralement intégrés à la plaque, ainsi que les fixations pour monter ces modèles sur des machines de moulage spéciales. Ils sont employés pour les grandes séries justifiant leur coût plus élevé, et lorsque la constance de production est primordiale.
-
Outillages pour fonderie à cire perdue
Les empreintes en cire perdue sont les modèles réels utilisés pour créer les moules en fonderie à cire perdue. Mais d'où viennent ces empreintes ? Les outillages de fonderie à cire perdue servent à produire les modèles en cire qui formeront ensuite les moules. Comme chaque modèle en cire est détruit lors du procédé, un modèle est nécessaire pour chaque pièce coulée. Ces modèles en cire sont produits dans des outillages, souvent des outils métalliques complexes à au moins deux parties, dont la cavité intérieure est usinée pour reproduire la forme du modèle en cire souhaité. La cire y est injectée, puis après refroidissement, l'outillage s'ouvre et le modèle en cire monobloc est extrait. Comme pour le moulage en sable, des noyaux métalliques et d'autres éléments peuvent être assemblés dans ces outillages pour former des cavités internes et d'autres parties complexes de la pièce finale.
Processus de fabrication
- 10 types de modèles de fonderie essentiels pour une production métallique optimale
- La fonderie métallique : définition, types et processus
- Guide complet du moulage des métaux : définitions, types et procédés
- Moulage métallique rapide : Avantages clés et applications industrielles
- Optimisez la coupe métal et bois avec une scie à ruban haute performance
- Comprendre la fonderie à cire perdue : techniques et histoire
- Les 4 principaux procédés de moulage métallique expliqués
- Maîtriser le moulage en sable : techniques, étapes et bonnes pratiques
- Moulage par modèle évaporatif : définition, applications, avantages et inconvénients