



Guide expert pour spécifier et commander des moulages métalliques sur mesure
9 considérations importantes pour assurer le succès de vos projets de moulage métallique sur mesure
Le moulage métallique est un processus qui produit des formes (moulages) en remplissant des vides dans des moules avec du métal liquide. Les produits en métal moulé offrent une résistance et durabilité exceptionnelles, les rendant utiles pour des applications de machines lourdes dans les industries liées à l'agriculture, l'automobile, le ferroviaire, l'électroménager, l'architecture, la construction navale, l'extraction pétrolière et gazière, le traitement de l'eau, la foresterie et l'exploitation minière — pour n'en nommer que quelques-unes.
Qualifier une fonderie fournisseur et commander des moulages métalliques peut être une épreuve chronophage, mais ce n'est pas une fatalité. Des erreurs coûteuses peuvent être évitées en comprenant le processus de devis et de moulage. Une communication claire et approfondie avec la fonderie fournisseur aboutira à un produit final bien conçu et économique.
Demander un devis
Le but de demander un devis pour un moulage est d'établir l'équilibre optimal entre coût d'achat du moulage, qualité, et délai de livraison. Bien qu'il puisse être tentant de sélectionner automatiquement le prix le plus bas, cela peut mener à une livraison retardée ou un moulage de qualité inférieure — les deux pouvant être plus chers à long terme.
Un client avisé doit peser toutes les dispositions du devis reçu, incluant les exigences d'outillage, tolérances, et surplus d'usinage, ainsi que toute exception prise aux dessins, spécifications, et exigences de traitement. D'autres facteurs, comme la réduction du travail d'usinage, l'amélioration des conditions de livraison, et l'expérience et la fiabilité de la fonderie fournisseur, sont particulièrement importants pour déterminer le coût réel versus la valeur du moulage.
Il y a au moins neuf considérations importantes à aborder lors de la demande de prix de moulage métallique à une fonderie fournisseur :
- Design préliminaire du moulage
- Quantité
- Spécifications
- Solidité (Soundness)
- Tests et inspection
- Poids
- Modèles (Patterns)
- Usinage
- Calendriers de production et livraison
1. Design préliminaire du moulage
Une pièce en métal moulé devrait être conçue pour tirer plein parti du processus de moulage. Pour une production efficace et sensible aux coûts, le design de moulage devrait sélectionner les méthodes de production les plus simples qui résulteront dans les propriétés physiques désirées, les exigences de forme nette (net shape), et l'apparence cosmétique.
Des dessins détaillant les dimensions exactes de la pièce requise devraient être inclus avec toute demande de devis.
Il y a plusieurs composants clés du design où une compréhension des processus de fonderie et/ou communications avec les fonderies fournisseurs aideront à déterminer les designs les plus rentables du point de vue d'une fonderie.
Épaisseur minimale de section
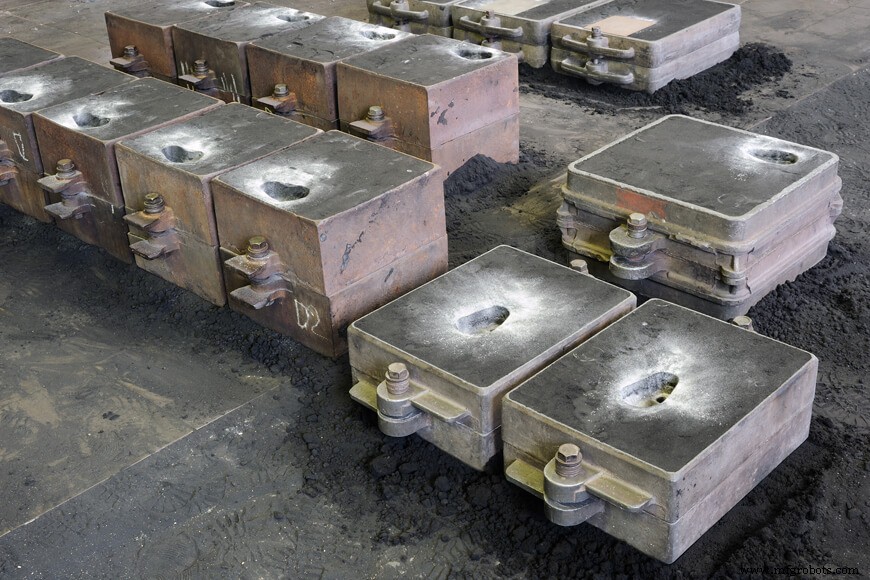
Chaque moulage a une épaisseur minimale déterminée par sa résistance et rigidité. Des designs plus fins que les spécifications peuvent rendre le projet non moulable. Pour réussir, le design d'un moulage doit permettre au métal liquéfié de remplir le moule dans les sections plus fines.
Le métal liquéfié (en fusion) refroidit à un taux exceptionnellement rapide. Il peut refroidir trop vite pour entrer dans les sections fines qui sont loin de la porte du moule. Comme règle, les designs ne devraient pas avoir de zones plus fines que 0,25 po (6 mm) quand les processus conventionnels sont utilisés. Le moulage à cire perdue (investment casting) permet une plus grande liberté et l'épaisseur de paroi peut descendre jusqu'à 0,030 po (0,76 mm).
Démoulage (Draft) et noyaux (Core)
Le terme « démoulage » (draft) fait référence à l'effilement des faces verticales d'un modèle. Un démoulage est nécessaire pour extraire le modèle du moule sans perturber les parois du moule. Ignorer les limitations de ces angles causera la déchirure du moule quand il est retiré de la pièce.
Plusieurs facteurs affecteront combien de démoulage est requis pour chaque moulage : le processus de fabrication, la taille du moulage, et si le moulage est effectué à la main ou machine changeront tous le degré de démoulage requis. Moins de démoulage est requis pour les moulages machine-moulés. Les moulages produits avec des moules en sable vert, cependant, nécessiteront plus de démoulage que d'habitude. La règle générale est de prévoir 3/16 po de démoulage par pied (environ 1,5 degrés).
Un noyau est un espace creux créé dans un moulage par un morceau de sable de moulage. Les noyaux sont nécessaires quand les espaces ou cavités ne peuvent pas être créés avec le modèle seul. L'utilisation de noyaux peut éliminer le besoin de démoulage, cependant leur usage devrait être limité car ils ajoutent au coût du moulage.
Trois facteurs affectent le diamètre minimum d'un noyau qui peut être placé dans un moulage :
- L'épaisseur ou profondeur de la zone dans laquelle le noyau sera placé,
- La longueur du noyau, et
- La méthode de moulage que la fonderie fournisseur emploiera.
Ligne de joint (Parting line)
Le joint dans un plan facilite la production des modèles ainsi que la production du moule. Les modèles avec lignes de joint droites (avec lignes de joint dans un plan) peuvent être produits plus facilement et à moindre coût que ceux avec lignes de joint irrégulières. Les formes de moulage symétriques suggèrent aisément la ligne de joint. Un tel design de moulage simplifie le moulage et le noyautage, et devrait être utilisé partout où possible. Ils devraient toujours être faits comme « modèles divisés » (split patterns - cope et drag séparés) qui requièrent un minimum de travail manuel dans le moule, améliorent la finition du moulage, et réduisent les coûts.
Noyaux (Cores)
Un noyau est une pièce séparée (souvent faite de sable de moulage) placée à l'intérieur du moule pour créer des ouvertures et cavités qui ne peuvent pas être faites par le modèle seul. Pour réduire le coût final du moulage, chaque tentative devrait être faite par le design pour éliminer ou réduire le nombre de noyaux nécessaires.
Le diamètre minimum d'un noyau qui peut être utilisé avec succès dans les moulages en acier dépend de trois facteurs :
L'épaisseur de la section de métal entourant le noyau,
La longueur du noyau, et
Les précautions et procédures spéciales utilisées par la fonderie fournisseur.
Les conditions thermiques adverses auxquelles le noyau est soumis augmentent en sévérité à mesure que l'épaisseur de la section de métal entourant le noyau augmente et que le diamètre du noyau diminue. Ces quantités croissantes de chaleur de la section lourde doivent être dissipées à travers le noyau. À mesure que la sévérité des conditions thermiques augmente, le nettoyage des moulages et le retrait du noyau deviennent beaucoup plus difficiles et coûteux.
L'épaisseur de la section de métal entourant le noyau, et la longueur du noyau, affectent toutes deux les contraintes de flexion induites dans le noyau par les forces de flottabilité, et donc la capacité de la fonderie fournisseur à obtenir les tolérances requises. Si la taille du noyau est assez grande, des tiges peuvent souvent être utilisées pour renforcer le noyau. Naturellement, à mesure que l'épaisseur du métal et la longueur du noyau augmentent, la quantité de renforcement requise pour résister aux contraintes de flexion augmente aussi. Donc, le diamètre minimum du noyau doit aussi augmenter pour accommoder le renforcement supplémentaire.
Le coût du retrait des noyaux des cavités de moulage peut devenir prohibitif quand les zones à nettoyer sont inaccessibles. Le design de moulage devrait prévoir des ouvertures suffisamment grandes pour permettre le retrait du noyau.
Les zones moins accessibles dans le moulage rendent plus difficile le retrait des noyaux et affectent la faisabilité économique des projets. Les moulages devraient toujours être conçus avec des ouvertures assez grandes pour permettre le retrait des noyaux.
Les moulages sont normalement expédiés avec des surfaces brutes de moulage (as-cast) sauf spécification contraire. Pour tirer parti du processus de moulage, la fonderie fournisseur devrait savoir quelles surfaces seront éventuellement usinées (voir « 8. Usinage » ci-dessous pour plus de détails) et où se trouvent les points de référence. Les tolérances dimensionnelles acceptables doivent être indiquées quand un dessin est fourni. Les tolérances sont normalement convenues entre la fonderie fournisseur et le client.
Une coopération étroite entre les ingénieurs de design du client et la fonderie fournisseur est essentielle pour optimiser le design de moulage. Tous les designs de moulage devraient être vérifiés par un professionnel de fonderie avant production pour déterminer la faisabilité du projet de moulage.
2. Quantité
Le nombre de moulages à produire, ou la longueur de série, devrait être clairement énoncé. La quantité de commande aura un impact significatif sur le prix, avec des séries plus longues correspondant à un coût par moulage plus bas.
La quantité de pièces requises n'est pas une considération mineure ; non seulement la consommation du projet de la partie déterminera les types d'outillage requis, mais elle définira aussi la capacité de fonderies spécifiques à répondre aux besoins de volume de production.
De nombreuses fonderies se spécialisent dans la production de travaux courts, de courte série « jobbing », tandis que d'autres se concentrent sur la production de gros volume. Définir vos besoins tôt aidera à vous assurer que vous communiquez avec les bonnes installations de production.
3. Spécifications
Les spécifications standards de l'industrie fournissent au client de moulage les outils nécessaires pour établir des critères pour presque toute application de moulage. Ces spécifications n'excluent pas les exigences spéciales que le personnel technique du client peut exiger. Des variations par rapport aux spécifications standards peuvent résulter en malentendus, coûts plus élevés, et disqualification de fonderies fournisseurs potentielles. Si une exception est prise à une disposition dans le corps principal d'une exigence de spécification (par opposition à prendre exception à une exigence supplémentaire d'une spécification), le moulage résultant ne peut pas être tenu pour conforme à ces spécifications.
L'alliage métallique exact à mouler devrait être spécifié en utilisant une norme internationalement reconnue comme ASTM. Les moulages sont produits à partir de deux catégories de métaux : ferreux (base fer) et non-ferreux (non base fer).
L'acier moulé (cast steel) est le métal de moulage ferreux le plus commun, cependant d'autres métaux peuvent être utilisés selon les propriétés physiques désirées, incluant l'acier inoxydable, la fonte malléable, et la fonte ductile. L'aluminium et le cuivre sont les métaux non-ferreux les plus communs utilisés en moulage.
Les propriétés mécaniques peuvent être vérifiées par l'utilisation de barres d'essai, soit coulées séparément soit attachées aux moulages. Les propriétés mécaniques obtenues représentent la qualité du métal, mais ne représentent pas nécessairement les propriétés des moulages eux-mêmes, qui sont affectées par les conditions de solidification et le taux de refroidissement pendant le traitement thermique — qui à leur tour sont influencés par l'épaisseur, taille, et forme du moulage. La capacité de durcissement de certains grades peut restreindre la taille maximale à laquelle les propriétés mécaniques requises sont obtenables.
Traitement thermique (Heat treating)
Le traitement thermique est utilisé pour standardiser, homogénéiser, et améliorer les propriétés d'alliages spécifiques. Pour de nombreux alliages, le traitement thermique est un processus routinier employé pour assurer que les propriétés physiques minimales spécifiées sont atteintes dans les produits moulés finaux. Des dispositifs de contrôle de température et même des équipements d'enregistrement de température avancés sont routinièrement trouvés sur les fours de traitement thermique modernes pour assurer la constance et la qualité des étapes de traitement thermique.
Dans certains cas, un traitement thermique spécialisé (comme la trempe de surface, la cémentation, etc.) peut être spécifié comme un processus additionnel à être conduit par la fonderie fournisseur.
4. Solidité (Soundness)
La solidité des composants métalliques fait référence au niveau de liberté vis-à-vis des impuretés et/ou discontinuïtés, telles que inclusions de sable, inclusions de scories, macro-porosité, et retrait. Il est impossible de produire un moulage sans défaut — seulement des moulages avec des défauts de degrés variables. L'acceptation ou le rejet des moulages est déterminé par l'examen des pièces (conformément aux normes internationalement reconnues comme ASTM) basé sur les exigences d'ingénierie formelles du client ; les critères d'acceptation et de rejet sont définis par un accord entre la fonderie fournisseur et le client avant production. Ces critères affectent à la fois le coût du moulage et les processus de production utilisés.
5. Tests et inspection
Après production, tous les moulages devraient être testés pour s'assurer qu'ils répondent aux exigences des spécifications. Les moulages sont aussi inspectés pour la précision dimensionnelle, condition de finition de surface, propriétés physiques, solidité interne, et fissures. Dans de nombreuses applications, les tests sont obligatoires ; des tests additionnels pourraient être requis pour assurer que les spécifications de matériau ou autres exigences générales sont rencontrées.
Les critères de test et d'acceptation doivent être clairement communiqués et convenus avant production. Des termes de test plus rigoureux augmenteront le coût global. Pour rester rentable, les termes de test et d'acceptation devraient être basés sur les exigences précises de chaque application.
Il y a deux types de tests utilisés pour inspecter les moulages : tests destructifs et tests non destructifs.
Tests destructifs
Les tests destructifs requièrent un moulage d'essai séparé à couler en plus de la pièce requise. Le moulage d'essai est alors soumis à la destruction pour déterminer visuellement la solidité interne (volume d'inclusions, retrait, ou gaz présent). Les tests destructifs ne disent que la condition de la pièce testée, et n'assurent pas que les autres pièces non testées seront solides, mais ils sont largement utilisés en pratique. Si le moulage d'essai est acceptable, la production peut se poursuivre sous l'hypothèse que les moulages produits de la même manière exhiberont le même niveau de solidité.
Tests non destructifs
Les méthodes de test non destructif sont employées sur le moulage lui-même pour vérifier la solidité interne et externe sans endommager le produit. Les méthodes incluent l'inspection visuelle, inspection dimensionnelle, inspection par pénétration de colorant liquide (LPI), inspection par particules magnétiques (MPI), test par ultrasons (UT), et inspection radiographique (Rayons X).
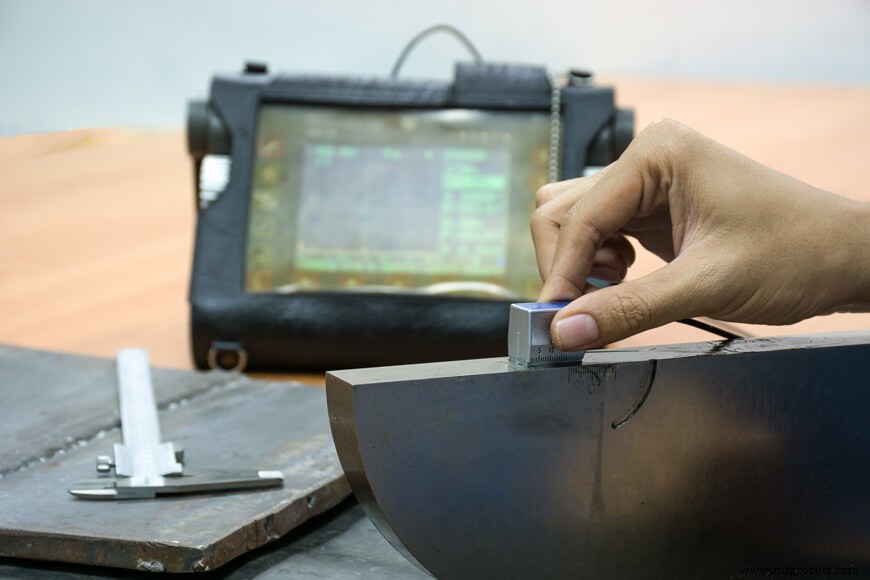
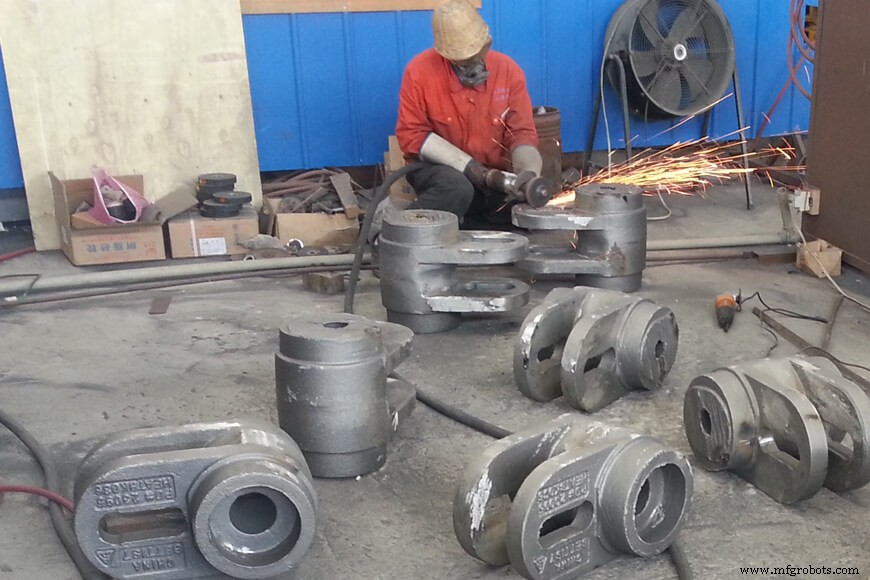
Après que les inspections sont complétées, les moulages inspectés et acceptés sont parfois utilisés tels quels et expédiés aux clients, mais plus souvent ils sont soumis à un traitement ultérieur. Cela peut inclure traitement thermique spécialisé, peinture, huiles antirouille, autre traitement de surface (comme galvanisation à chaud), et usinage.
6. Poids
Un composant de coût significatif pour tout moulage est le matériau. Plus le poids du moulage est élevé, plus le coût matériau sera élevé pour ledit moulage. Plus les données de poids détaillées qui peuvent être fournies à une fonderie sur les pièces en question, plus les calculs de prix précis et fiables peuvent être faits.
Les fonderies ne s'inquiètent pas seulement du poids net (résultant) d'un moulage ; elles s'inquiètent mostly du poids brut du moulage. Le poids brut est mesuré par le poids de métal en fusion requis pour remplir un moule composé du moulage résultant, et tout matériel d'alimentation (portes, réserves, etc.) requis pour assurer qu'un moulage solide résulte du processus de moulage. Le prix de moulage d'une fonderie sera significativement affecté par le rendement de moulage (l'efficacité du processus de moulage et le poids du moulage résultant divisé par le poids du métal d'alimentation versé dans le moule) qu'ils atteignent.
7. Modèles (Patterns)
Les modèles sont requis pour faire des moules, et le modelage (patternmaking) est le processus et le métier pour produire des modèles. Puisque les modèles sont les formes pour les moulages, le moulage ne peut pas être meilleur que les modèles d'où il est fait. Là où des tolérances serrées ou des finitions de moulage lisses sont désirées, il est particulièrement important que les modèles soient soigneusement conçus, construits, et finis.
Le design de l'équipement de modèle et les coûts résultants peuvent constituer une source majeure de malentendu entre le client et la fonderie fournisseur. Le besoin de construire un nouvel équipement de modèle pour convenir à la machinerie de production d'une fonderie même si un équipement existant/vieux est disponible, une exigence pour une boîte à noyau divisée complète à la place d'une demi-boîte à noyau, un besoin pour des modèles en métal à être produits au lieu de modèles en bois, et/ou besoins de modèles montés plutôt que modèles libres sont quelques-unes des nombreuses zones de discussion qui affectent le coût de l'équipement. Invariablement, le coût de moulage le plus bas et la qualité de moulage la plus haute évoluent de l'équipement de modèle le plus sophistiqué, qui génère le coût de modèle le plus haut.
8. Usinage (Machining)
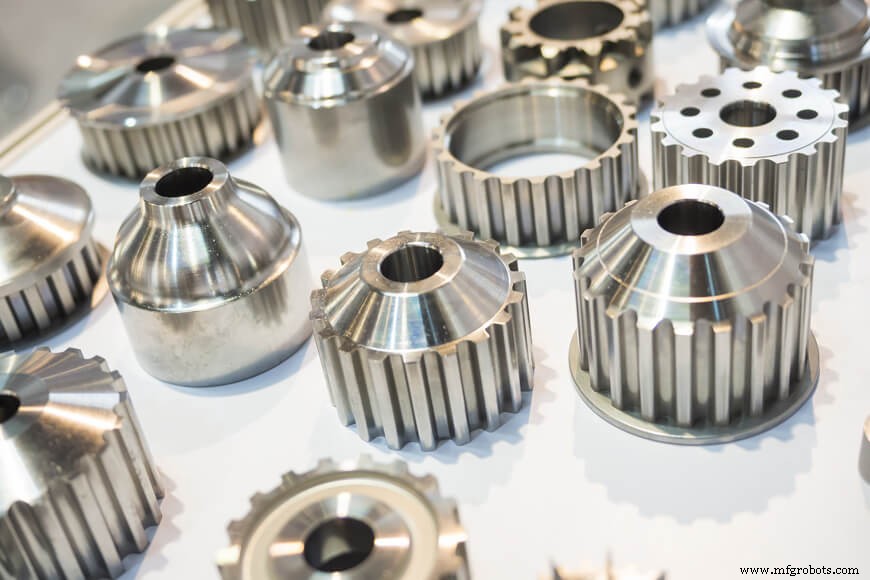
Le processus d'enlèvement mécanique de matériel excédentaire non nécessaire s'appelle l'usinage, et est un processus vital quand un haut niveau de précision dimensionnelle est nécessaire. Comme tel, une certaine quantité de matériel additionnel devrait être allouée pour le surplus d'usinage (machining allowance) quand nécessaire, surtout quand la pièce ou produit moulé a une tolérance serrée.
La tolérance fait référence à la précision dimensionnelle achievable pour une méthode de production donnée. L'expansion du moule, le retrait de solidification, et la contraction thermique influencent tous la tolérance de la pièce finie dans le processus de moulage en sable vert. Conséquemment, il y a des limites pour les tolérances dans une pièce brute de moulage. L'usinage subséquent est communément employé quand une tolérance plus serrée est requise.
Tous les fournisseurs fonderies n'offrent pas l'usinage en interne, mais ils sont responsables de produire un produit moulé capable d'être transformé par usinage pour rencontrer ses exigences spécifiques pour la partie. Pour accomplir cet objectif, une relation étroite doit être maintenue entre le personnel d'ingénierie et d'achat du client et le producteur de moulage. Avec une approche coopérative, les points suivants doivent être considérés :
- Le processus de moulage, avec ses avantages et limitations,
- Surplus d'usinage (quantité de matériel laissé pour finition après coupe brute) pour assurer le nettoyage sur toutes les surfaces usinées,
- Design du produit par rapport à l'application des dispositifs de serrage et fixation qui sécurisent la pièce pendant l'usinage,
- Sélection de spécification de matériel et traitement thermique, et
- Quantité de pièces à produire.
Chaque design de moulage quand produit pour la première fois devrait être vérifié pour déterminer si toutes les exigences d'usinage sont atteignables. Une méthode pour accomplir ceci est de créer une mise en page complète du moulage d'échantillon et vérifier si un surplus d'usinage adéquat existe sur toutes les surfaces requérant la procédure d'usinage.
Pour des designs plus simples, une mise en page complète du moulage peut ne pas être nécessaire. Mais dans d'autres cas où les dimensions d'usinage sont plus compliquées, il est conseillé que le moulage soit vérifié minutieusement. Cela peut être fait en concevant des points cibles et marquant des lignes pour indiquer toutes les surfaces usinées, assurant la constance à travers tous les stades de production.
9. Calendriers de production et livraison
La communication des exigences de livraison et demande est essentielle pour trouver le bon atelier pour répondre aux besoins à court et long terme.
En plus de toutes les autres considérations ci-dessus, il est impératif pour les clients et fournisseurs d'être conscients des besoins de calendrier de production. Par exemple, si un client requiert la livraison de pièces de production dans six semaines, cela limiterait significativement le nombre de fonderies disposées ou capables de même faire un devis sur un tel travail — sans parler de faire tourner la production de façon fiable dans un tel délai serré. Inversement, si un client cherche des fonderies intéressées pour examiner leurs besoins détaillés à long terme (par exemple, 600 pièces par an de la pièce « x », produites en lots de 150 pièces par commande, avec des séries de production initiales requises pas avant six mois), alors ils trouveront beaucoup plus de parties intéressées et capables d'adresser leurs besoins.
Une demande de devis devrait être faite bien avant la date de livraison requise. En raison de la complexité du processus de moulage métallique, les délais de projet peuvent facilement aller jusqu'à 24 semaines menant à la production complète et livraison une fois les moulages commandés. Ce temps peut inclure considérations commerciales (administration financière), construction de modèles et outillage, échantillonnage, inspections, changements de modèles, mise en place (complète) de production, production, processus post-production, et plus.
Commander des moulages
Un effort coopératif est essentiel pour la sous-traitance réussie d'un projet de moulage métallique — la fonderie fournisseur devrait être impliquée des premières étapes de design jusqu'à la fabrication et livraison du produit.
Une fois que la fonderie fournisseur examine une demande de devis, ils travailleront aux côtés des clients pour évaluer tous les coûts et déterminer les objectifs de produit. Une bonne planification paye pour la fonderie et le client, car les experts de fonderie évaluent le projet avant production et recommanderont les meilleurs matériaux et méthodes pour atteindre la solution la plus économique.
En fournissant aux fonderies l'information la plus précise et détaillée possible sur leurs besoins de moulage, les clients peuvent s'attendre à recevoir beaucoup de retours, questions, et — une fois les détails confirmés — des prix de la part des parties intéressées. Une bonne préparation rationalise le processus de commande, économisant du temps et réduisant la probabilité d'erreurs de produit.
Processus de fabrication
- Moulage en Sable : Procédé, Caractéristiques et Applications Industrielles
- La fonderie métallique : définition, types et processus
- Guide complet du moulage des métaux : définitions, types et procédés
- Moulage métallique rapide : Avantages clés et applications industrielles
- Guide ultime de la fonderie de précision : techniques et applications
- Jauges et conversions tôle : référence pratique
- Transformer ferraille et restes en alliages personnalisés : solution rentable et fiable
- Optimisez la coupe métal et bois avec une scie à ruban haute performance
- Comprendre la fonderie à cire perdue : techniques et histoire