



Laminage continu de barres et fils machine : technologie de pointe pour produits longs supérieurs
Laminage sans fin des barres et fils machine
La technologie de laminage sans fin est la méthode de processus la plus avancée pour le laminage des barres et fils machine (également connus sous le nom de produits longs) à partir des brames. Elle consiste en un dispositif de soudage conçu pour assembler sans fin les brames ensemble afin de fournir un approvisionnement continu de matériau au train de laminage. Elle est rendue possible par le soudage des brames provenant d'un four de réchauffage du côté amont des cages du train de laminage. En fait, l'assemblage de l'extrémité arrière de la brame en cours de laminage et de l'extrémité avant de la brame à laminer est l'un des aspects clés de la technologie de laminage sans fin.
Bien que le laminage sans fin soit en exploitation commerciale depuis la fin des années 1990, il a fallu beaucoup de temps pour atteindre un certain niveau de maturité technique. Les principales raisons en sont : (i) difficulté dans le développement de la technologie de soudage de brames chaudes d'une grande section transversale en peu de temps, (ii) obtention de la haute qualité de joint nécessaire pour améliorer le rendement, (iii) difficulté dans le développement de la technologie pour l'ébavurage complet et lisse du joint soudé en peu de temps pour éviter tout défaut de surface ainsi que la déformation des brames, et (iv) pour atteindre la différence entre la qualité du joint soudé et le reste de la brame dans des limites acceptables car cela limite la gamme de produits du laminoir puisque le joint pendant le processus de laminage est laminé sur une grande longueur, et réduit l'uniformité de la composition chimique et la stabilité mécanique du produit laminé fini.
Concept de laminage sans fin
Le concept de processus de laminage sans fin a entraîné un changement dans la méthode de laminage globale qui était auparavant basée sur le principe de prise en compte des brames individuelles, ce qui a abouti à un cycle d'entrée de bout avant, laminage, sortie de bout arrière et espaces entre brames. Ce cycle a dicté la conception des équipements existants et des systèmes de contrôle dans les laminoirs à barres et fils machine actuels.
La calamine de surface sur la brame provenant du four de réchauffage est éliminée par jet d'eau à haute pression lorsqu'elle passe par la boîte de décapage. Après cela, l'extrémité avant de la brame doit être soudée avec l'extrémité arrière de la brame qui est entrée dans le groupe de cages de dégrossissage du laminoir. Le processus de soudage doit être terminé au fur et à mesure que la brame avance dans le laminoir. La machine à souder est soit fixée sur un chariot mobile entraîné par deux moteurs sans balais, soit a des jeux de rouleaux pincés sur ses deux côtés, ou les deux. La vitesse des deux brames doit être adaptée. Ensuite, les mors de serrage de la machine à souder, qui sont entraînés par pression hydraulique, serrent les deux extrémités. Cela garantit que les faces d'extrémité des deux brames à souder sont centrées. La première étape de l'ensemble du processus de soudage est de faire fondre la face d'extrémité, puis d'extruder (refoulement) les brames. Dans ce processus, les deux brames sont soudées. Cette méthode de soudage garantit que la structure physique de la ligne de soudure est conforme à celle des brames sources, donc la qualité de la ligne de soudure est maintenue.
La caractéristique de la technologie de laminage sans fin exige que le système d'entraînement réponde à certaines exigences spéciales. La première exigence est d'assurer la sécurité de l'équipement de la machine à souder et l'exactitude du processus de soudage. Pour cela, la vitesse de la brame à l'extrémité avant de la machine à souder doit être égale à la vitesse linéaire de laminage dans la première cage du laminage. La deuxième exigence est d'assurer que la vitesse de la brame qui est plus faible afin d'assurer l'effet de décapage lorsqu'elle passe par la boîte de décapage, est augmentée après que la brame soit décapée pour qu'elle rattrape la vitesse de la brame déjà dans le laminoir. Donc le système d'entraînement de la table à rouleaux du four de réchauffage au groupe de cages de dégrossissage du laminoir doit être un système d'entraînement à vitesse multiniveau. La troisième exigence qui doit être prise en charge survient en raison de l'influence de conditions aléatoires pendant le processus de laminage. En raison de ces conditions aléatoires, l'endroit où la brame à laminer rattrape la brame déjà en cours de laminage est différent à chaque fois. Donc le système d'entraînement qui répond pour la poursuite doit correspondre à un système de servo-position. La courbe de vitesse de la brame à assembler pour le laminage sans fin est montrée à la Fig. 1.
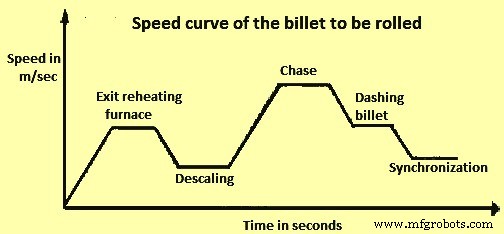
Fig. 1 : Courbe de vitesse de la brame à laminer
Processus de soudage
Le processus de soudage doit être terminé pendant que la brame avance. Il est réalisé en établissant un arc électrique contrôlé entre les deux extrémités de brame dans le but de fondre le matériau d'acier des deux côtés en volume suffisant pour être ensuite refoulé (compressé) et lié ensemble au moyen d'un dispositif de refoulement hydraulique. Une partie du matériau d'acier est en fait « étalée » (bavure) des deux extrémités de brame. Après la fin du soudage, la bavure produite à la section jointe par soudage est éliminée par une machine d'ébavurage et suivie pendant le laminage. La quantité totale de ce matériau de bavure éliminé doit être comptabilisée comme perte dans le rendement du laminoir (variant de 0,2 % à 0,3 % en poids d'une brame de 12 m de long) et elle dépend directement de la taille de la brame. L'ensemble de la série des opérations ci-dessus est automatisé et le laminage sans fin est réalisé sans augmenter la charge de travail des opérateurs du laminoir.
De plus, pour effectuer le soudage dans un espace confiné entre le four de réchauffage et le laminoir de dégrossissage, une méthode de soudage par refoulement (flash-butt welding) est normalement employée, et le soudage est réalisé dans le court temps disponible. La machine à souder est installée entre le four de réchauffage et le laminoir de dégrossissage, et des rouleaux pincés sont installés avant et après la machine à souder. Dans le laminage conventionnel, un espacement constant est toujours fourni entre les brames en ajustant le timing d'extraction des brames dans le contrôle séquentiel du four de réchauffage et/ou en ajustant la vitesse de transfert des rouleaux pincés avant et après la machine à souder dans le contrôle séquentiel du laminoir de dégrossissage. D'autre part, pour le soudage des brames dans le laminage sans fin, la vitesse de transfert de la brame est contrôlée par les rouleaux pincés avant et arrière. Ensuite, après cela, la vitesse de la machine à souder est synchronisée avec la vitesse de transfert de la brame, et le soudage et le refoulement sont appliqués aux extrémités des brames.
La méthode d'assemblage par soudage du laminage sans fin est le soudage par refoulement. Une grande quantité d'étincelles et de projections se produit pendant l'assemblage par soudage des brames. Ces étincelles et projections se produisent dans toutes les directions, y compris le haut et les deux côtés du joint ainsi que du côté inférieur de la zone soudée. Il y a une préoccupation quant aux projections causant des problèmes d'équipement et/ou de qualité sur les barres et fils machine laminés dans le brin adjacent. C'est l'un des principaux défis du processus de laminage sans fin et une containment efficace des étincelles et du matériau de projection généré pendant la phase de préchauffage et la phase d'éclair subséquente dans l'opération de soudage des brames est nécessaire. Ce matériau, chaque fois qu'il se propage de manière incontrôlée autour de la zone de soudage, colle au-dessus des composants de l'unité de soudage et du système de rouleaux disparaisant y compris les capteurs et encodeurs d'une manière potentiellement préjudiciable. Pour minimiser l'effet des projections dans la plus grande mesure possible, différentes méthodes ont été développées par différents fournisseurs d'équipements pour le laminage sans fin des barres et fils machine. La procédure de soudage des brames et l'opération d'ébavurage sont montrées à la Fig. 2.
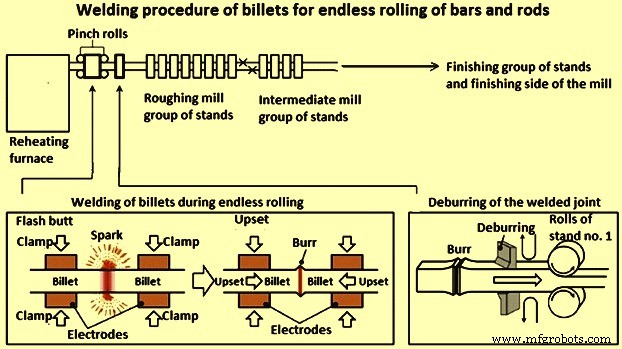
Fig. 2 : Procédure de soudage des brames et opération d'ébavurage
Dans des circonstances idéales, tout le matériau doit avoir le même cycle de chauffage et de laminage. Avec le soudage sans fin de brames dans un nouveau laminoir, il est possible de concevoir une disposition proche de cette condition. Cependant, dans les laminoirs existants, le temps entre la sortie du four de réchauffage et l'arrivée à la première cage de laminage peut être considérablement différent entre les extrémités avant et arrière de la brame. De plus, pendant le processus de laminage, une petite longueur de la brame voit sa température augmenter en raison de l'énergie communiquée lors de l'assemblage de deux brames, tandis que des températures plus basses prévalent des deux côtés sur les zones de surface où les mors refroidis à l'eau de la machine à souder ont été en contact avec le matériau.
Deux facteurs qui influencent principalement le processus de laminage continu sans fin sont : (i) l'usure des cylindres, et (ii) la différence de température. Pour la compensation de l'usure des cylindres, il est nécessaire d'effectuer de petits changements d'écartement des cylindres qui prennent en compte le changement d'étalement du matériau, l'exigence de maintenir la tension entre les cages liées, et la possibilité de surcharger une cage individuelle. Une température constante doit être obtenue en utilisant un contrôle statistique de la pression pour minimiser les écarts de température cycliques.
Il est nécessaire de rendre l'opération sans fin aussi stable que possible afin de fournir au laminoir de finition des conditions cohérentes qui résultent en des tolérances améliorées, une qualité métallurgique et une opération du laminoir. En pratique, certains des effets qui doivent être compensés sont : (i) le cycle de temps d'entrée peut ne pas fournir des températures de brame égales de la tête à la queue, (ii) le processus d'assemblage crée des différentiels de température, et (iii) l'ébavurage du joint soudé crée de petits différentiels de section transversale. De plus, comme le poids de la bobine finie (dans le cas où le produit laminé est bobiné) n'est plus lié au poids de la brame, le suivi doit être conçu à la fois pour permettre l'identification de la qualité et pour atteindre des poids de bobine précis.
Le processus de soudage doit être terminé pendant que la brame avance. Cela nécessite que le système de contrôle du laminage sans fin soit composé de contrôle d'entraînement, de contrôle de boucle et de contrôle séquentiel.
Automatisation du processus de soudage
Un système d'automatisation efficace est un composant clé pour le contrôle du processus de soudage car il assure l'atteinte du niveau de qualité requis et de la stabilité du processus. Un joint soudé réussi et bien exécuté doit présenter certaines caractéristiques primaires telles que : (i) robustesse et stabilité mécanique du joint soudé pendant le processus de laminage qui ne génère aucun défaut de surface sur le produit laminé, (ii) valeurs satisfaisantes et cohérentes de décarburation (dans la zone soudée) qui sont dans les limites acceptables de variation allant de 4 % à 8 % maximum pour tous les grades à faible et moyenne teneur en carbone (grades ayant une teneur en carbone jusqu'à 0,4 %), et (iii) déviation absolue dans les valeurs de limite d'élasticité et de résistance à la traction qui ne dépasse pas +/- 8 % de la valeur normale de la barre.
Ces exigences ci-dessus peuvent ne pas être respectées s'il y a une mauvaise homogénéité dans le matériau fondu et s'il y a présence de cavités et de bulles de gaz à l'intérieur de la zone soudée. Ces défauts sont causés soit en raison de l'instabilité de l'arc électrique, soit en raison d'une exécution insatisfaisante de la phase de refoulement, plus spécifiquement en termes de pression appliquée et d'obtention du « serrage » géométrique nécessaire entre les deux extrémités de brame. Donc, un système d'automatisation dédié est nécessaire qui doit assurer une surveillance stricte et ponctuelle en temps réel de divers paramètres tels que : (i) température des brames sortant du four, (ii) température des surfaces d'assemblage basée sur les caractéristiques de fusion de la brame, (iii) position des mors, la tension entre les mors et le courant passant à travers les mors, (iv) vitesse de combustion des surfaces d'assemblage, (v) longueur brûlée pendant l'éclair, (vi) profondeur de fusion et temps d'éclair, et (vii) pression et profondeur de « serrage » pendant la phase de refoulement.
Avantages du processus de laminage sans fin
Le processus de laminage sans fin présente plusieurs avantages comme indiqué ci-dessous.
- Il y a élimination du temps d'intervalle inter-brames. Cela se traduit par une augmentation de la capacité de production du laminoir dans une fourchette de 8 % à 12 % maximum, à condition qu'il y ait une capacité intégrée disponible dans le four de réchauffage car il n'y a pas de changements dans les paramètres d'exploitation du laminoir. En cas de non-disponibilité de capacité intégrée dans le four de réchauffage, alors la production du laminoir peut être atteinte avec une vitesse de laminage plus faible. Cela entraîne une économie dans la consommation d'énergie spécifique ainsi qu'une réduction de l'usure des pièces d'exploitation interchangeables.
- Il élimine la coupe des têtes et queues résultant en une augmentation du rendement dans une fourchette de 0,7 % à 0,9 % qui dépend de la conception spécifique de passe de laminage et de la disposition des cisailles de rognage.
- L'opération du laminoir a un niveau de stabilité plus élevé car il y a une cohérence de réglage due au laminage d'une seule brame sans fin.
- Le risque de générer des bourrages dans les laminoirs est grandement réduit.
- Il n'y a pratiquement pas de génération de barres courtes sur le lit de refroidissement à cause du laminage d'une seule brame sans fin. Cela se traduit par une augmentation du rendement qui peut aller jusqu'à 1 % selon la conception spécifique de passe de laminage, la taille du produit et le niveau d'automatisation dans le laminoir.
- La durée de vie des pièces interchangeables augmente en raison de la réduction drastique du nombre de morsures de tête dans les cages de laminage et guides avec la diminution consécutive des chocs mécaniques et l'amélioration de la stabilité de la température pendant l'opération de laminage.
Processus de fabrication
- Barres d'armature TMT – Trempées et revenues pour une résistance et une durabilité optimales
- Laminage : Types de laminoirs, procédés et applications
- Barres conductrices et systèmes pour grues professionnelles : distribution d'énergie fiable
- AMPCO® 8 Barres Extrudées et Étirées : Bronze d'Aluminium Haute Résistance pour Performances Supérieures
- AMPCO® 21 : Barres et Ronds Extrudés et Tirage Haute Performance
- AMPCO® 18 : Barres rondes et rectangulaires extrudées et étirées premium
- Laminage : types de laminoirs et défauts courants des métaux laminés
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux
- Comprendre le laminage : comment les procédés de laminoir façonnent le métal