



Four rotatif à réduction directe au charbon : Production de fer à faible coût, sans charbon cokéfiable
Procédé de four rotatif à réduction directe au charbon
Le procédé de four rotatif à réduction directe au charbon a été développé pour convertir le minerai de fer directement en fer métallique sans fusion des matériaux. Le procédé a l'avantage d'un faible investissement en capital et de l'absence de besoin de charbon cokéfiable. Le fer métallique est produit par la réduction de l'oxyde de fer en dessous de la température de fusion du minerai (1535 °C) en utilisant le matériau carboné présent dans le charbon non cokéfiable. Comme le minerai de fer est en contact direct avec le réducteur tout au long du processus de réduction, il est souvent appelé fer réduit direct (FRD). Le produit réduit à haut degré de métallisation présente une « structure en nid d'abeille », raison pour laquelle il est souvent appelé fer éponge.
Les usines FRD à base de charbon sont flexibles quant à leur emplacement puisque le charbon non cokéfiable est largement réparti en grands gisements et facile à transporter. La plupart des usines emploient un processus de réduction réalisé dans des fours rotatifs. Ces usines utilisent une grande variété de matières premières et de charbons non cokéfiables. La qualité de ces matériaux a un impact direct sur le procédé et le produit. Certaines usines n'utilisent pas le minerai de fer directement ; elles utilisent des pelletes de minerai dans le four rotatif. Un mélange de matières premières composé de minerai de fer, dolomie et charbon non cokéfiable est alimenté à une extrémité du four rotatif et chauffé par des brûleurs à charbon pour produire du FRD. Le produit FRD avec le char (parfois appelé dolo-char) est extrait de l'autre extrémité. En plus de cela, de l'air primaire et secondaire sont fournis au four pour initier la combustion et soutenir le processus de réaction.
Matières premières
Les principales matières premières pour la production de FRD par le procédé four rotatif sont : (i) minerai de fer calibré ou pelletes de minerai, (ii) charbon non cokéfiable, et (iii) dolomie en petites quantités pour piéger le soufre.
Le minerai de fer de bonne qualité est l'intrant de base pour le procédé de réduction directe au charbon. La plupart des usines utilisent du minerai en vrac. Les principales exigences de qualité sont : (i) haute teneur en Fe avec peu de gangue et éléments délétères (phosphore, soufre), (ii) bonnes propriétés de manutention (indices de tumbler et d'abrasion), (iii) calibré en taille avec peu de fines, (iv) haute réductibilité, (v) faible décrepitation pendant la réduction, et (vi) bonne compatibilité avec le charbon réducteur utilisé.
La qualité du minerai calibré doit répondre aux exigences physiques, métallurgiques et chimiques. Exigences physiques : résistance et granulométrie. Le minerai doit être dur, avec une haute résistance. L'indice de tumbler optimal est de 90 % minimum. Selon la réductibilité, du minerai calibré de 5-20 mm est généralement utilisé. Exigences métallurgiques : haute réductibilité, stabilité thermique, faible tendance au collage et à la désintégration pendant le chauffage et la réduction. Exigences chimiques : caractéristique importante car hormis l'élimination de l'oxygène, aucun autre changement chimique ne se produit. La gangue dans le FRD (silice, alumine, soufre, phosphore) affecte négativement l'économie de la fabrication d'acier ultérieure. Le minerai doit donc être riche en fer et pauvre en gangue. Spécifications physiques et chimiques souhaitées :
- Taille : 5-20 mm
- Surdimensionné et sous-dimensionné : < 5 % max chacun
- Indice de tumbler : > 90 %
- Contamination (latérite, etc.) : < 5 %
- Fe total : 65 % min
- Silice : < 3 %
- Silice + alumine : 5 % max
- Soufre : 0,01 % max
- Phosphore : 0,05 % max
- Humidité : 1 % max
Le charbon non cokéfiable utilisé dans le four rotatif a un double rôle : il fournit la chaleur pour le procédé et agit comme réducteur. Les principales exigences de qualité sont : (i) caractéristiques non cokéfiables, (ii) faible teneur en cendres, (iii) faible teneur en soufre, (iv) bonne réactivité, (v) haute température de fusion des cendres, et (vi) matières volatiles moyennes. Le caractère non cokéfiable est nécessaire car la réaction de cokéfaction mène à la formation d'anneaux à l'intérieur du four. La limite pratique d'indice de cokéfaction pour le procédé four rotatif est 3 maximum. La faible teneur en cendres est nécessaire car des cendres élevées sous-utilisent le volume du four disponible pour la réduction et augmentent la consommation de carbone fixe car une énergie additionnelle est consommée pour chauffer la masse inerte de cendres à la température de réaction. Une teneur en cendres de 20 % max est la limite pratique pour un fonctionnement efficace. La faible teneur en soufre est requise pour contrôler le soufre dans le FRD. Le soufre dans le charbon doit être < 0,01 % max. La bonne réactivité est nécessaire car une étape importante de la réduction à l'état solide est la réaction directe, où le CO₂ généré par la combustion du charbon réagit avec le charbon pour régénérer le CO (réaction de Boudouard). Le charbon doit donc avoir une réactivité suffisante pour que la réaction de Boudouard se déroule au taux désiré. Les charbons bitumineux et sous-bitumineux montrent généralement une bonne réactivité adaptée à la production de FRD. La température de fusion des cendres est une autre caractéristique importante. Les charbons à basse température de fusion des cendres mènent à une masse collante résultant en un fonctionnement instable du four par formation d'accrétions à l'intérieur, réduisant le taux de réduction par formation de couche de scorie sur la surface du minerai. Donc, des charbons avec température de fusion des cendres > 1400 °C sont souhaitables. Les matières volatiles du charbon doivent être optimales. Un charbon à très faibles volatiles donne une réactivité du char très faible, produisant un produit peu métallisé. Des charbons à très forts volatiles, bien que donnant un char très réactif, ne sont pas préférés car ils augmentent le volume de gaz dans le four. Normalement, pour le four rotatif, les matières volatiles doivent être de 25-30 %. Les charbons pour la réduction directe au four rotatif doivent avoir un faible indice de gonflement. Normalement, l'indice de gonflement < 1. Spécifications physiques et chimiques du charbon non cokéfiable :
- Taille des morceaux : 5-20 mm
- Taille des fines : < 5 mm
- Contamination (schiste, pierres, etc.) : < 3 %
- Carbone fixe : 45 % min
- Matières volatiles : 25-30 %
- Cendres : 20 % max
- Humidité : 8 % max
La dolomie est utilisée pour la désulfuration dans la production de FRD. Spécification typique : MgO 22 % min, CaO 28 % max, PCI = balance.
Réactions chimiques
Les réactions chimiques ont lieu à l'intérieur du four rotatif. La coupe transversale du four est à la figure 1.
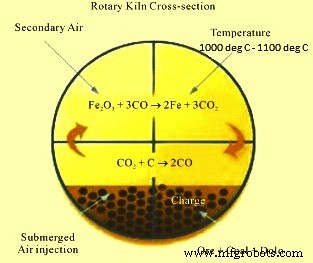
Figure 1 : Coupe transversale du four rotatif
Le procédé de réduction directe au charbon est basé sur l'agent réducteur solide qu'est le charbon non cokéfiable. La réaction a lieu à haute température (1000-1100 °C). Le charbon joue un double rôle dans le four. Une partie est utilisée comme combustible pour amener les matières premières à la température désirée. Mais le rôle principal est de fournir le carbone pour le processus de réduction. La dolomie est utilisée comme piège à soufre qui sort finalement avec le char. Le char contient les cendres du charbon et les autres impuretés du minerai. Les réactions à l'intérieur du four se produisent en plusieurs étapes pendant la réduction du minerai en FRD. Le minerai subit la réaction de réduction finale :
Fe₂O₃ + 3CO = 2Fe + 3CO₂
Cette réaction montre que le monoxyde de carbone (CO) est le gaz réducteur obtenu par combustion contrôlée du charbon, selon la réaction de Boudouard :
C + O₂ = CO₂
C + CO₂ = 2CO
Le monoxyde de carbone produit réduit l'oxyde de fer du minerai en fer métallique selon la réaction ci-dessus. Cependant, la réduction de l'oxyde au métal ne se fait pas en une étape, mais par élimination graduelle de l'oxygène, donnant lieu à divers oxydes intermédiaires. La séquence de réduction : Fe₂O₃ → Fe₃O₄ → FeO → Fe.
Les réactions à l'intérieur du lit de minerai et de charbon sont hétérogènes. Deux ensembles de réactions ont lieu. Le premier entre charbon, CO₂ et O₂ ; le second entre particules de minerai et CO. Comme l'oxygène du minerai s'enlève sous forme de CO₂, l'échappement du gaz CO₂ rend le produit FRD poreux. La réaction entre la particule de minerai et le réducteur gazeux peut être visualisée en cinq étapes successives :
- Diffusion du réactif gazeux à travers le film entourant la particule vers la surface du solide.
- Pénétration et diffusion du réactif à travers la couche externe réagie vers la surface du cœur non réagi.
- Réaction du réactif gazeux avec le solide à la surface de réaction.
- Diffusion des produits gazeux à travers la couche réagie vers la surface externe du solide.
- Diffusion des produits gazeux à travers le film gazeux vers le corps principal du gaz.
Comme la réaction se déroule en plusieurs étapes successives, l'étape au taux le plus lent contrôle la vitesse de la réaction. Le taux de diffusion et le taux de réaction sont principalement fonction de trois paramètres : (i) concentration des réactifs, (ii) température de l'interface active, et (iii) surface active de réaction.
Le processus de réduction directe
Le processus de réduction directe s'effectue dans un four rotatif où les températures d'exploitation sont maintenues entre 1000 et 1100 °C. Le produit du four (mélange FRD et char) est ensuite refroidi dans un refroidisseur rotatif avec système de refroidissement par eau externe. Les produits du four sont criblés et séparés magnétiquement. Le FRD, étant magnétique, est attiré et séparé du char non magnétique.
Le minerai de fer et le charbon concassés et criblés aux tailles respectives sont alimentés dans le four rotatif par un tube d'alimentation en ratio pré-déterminé. Le four est légèrement incliné à 2,5° et entraîné par un moteur à vitesse variable CA à 0,2-1,0 tr/min. Du fait de l'inclinaison et du mouvement rotatif, le matériau voyage de l'extrémité d'alimentation à l'extrémité de déchargement en environ 7-8 heures.
Les fines de charbon sont soufflées depuis l'extrémité de déchargement pour maintenir la température requise et la concentration en carbone dans le lit. Le four a plusieurs ventilateurs à air de sole montés sur le dessus qui soufflent de l'air dans les zones respectives pour maintenir le profil de température requis. Le matériau et les gaz chauds se déplacent en contre-courant, si bien que le minerai est préchauffé et graduellement réduit lorsqu'il atteint l'extrémité de déchargement.
Le four rotatif est divisé en deux zones principales : zone de préchauffage et zone de réduction (figure 2). La zone de préchauffage s'étend sur 40-50 % de la longueur du four. Dans cette zone, l'humidité de la charge est éliminée, et les matières volatiles du charbon, se libérant sur une plage de 600-800 °C, sont brûlées avec l'air de combustion fourni par les tubes à air dans l'espace libre au-dessus de la charge. La chaleur de la combustion élève la température du revêtement et de la surface du lit. Au fur et à mesure que le four tourne, le revêtement transfère la chaleur à la charge. La charge, préchauffée à ~950 °C, entre dans la zone de réduction. Une température de 1000-1100 °C y est maintenue, température appropriée pour la réduction à l'état solide de l'oxyde de fer en fer métallique. Des thermocouples installés le long de la coque du four déterminent le profil thermique. La température à l'intérieur est contrôlée en régulant la quantité d'air de combustion admise par des ouvertures avec l'aide de ventilateurs montés sur la coque et par injection contrôlée de charbon. L'oxyde de fer du minerai est réduit en fer métallique par le monoxyde de carbone généré dans le four à partir du charbon.
Le matériau réduit chaud du four passe ensuite au refroidisseur rotatif par une goulotte de transfert pour le refroidissement. Le refroidisseur est aussi incliné à 2,5° et tourne à vitesse variable de 0,3-1,2 tr/min entraîné par un moteur CA à vitesse variable. De l'eau est pulvérisée sur la coque pour refroidir indirectement le matériau chaud à l'intérieur. Le matériau est refroidi à ~100 °C et déchargé sur un convoyeur à bande par une double vanne pendulaire, qui agit comme joint et empêche l'air atmosphérique d'entrer dans le refroidisseur.
Le produit refroidi après décharge du four rotatif est envoyé à la zone de séparation où le FRD est séparé magnétiquement du char et criblé en diverses fractions de taille.
Les gaz s'écoulant en contre-courant par rapport au matériau dans le four vont vers la chambre de décantation des poussières (DSC) où les particules lourdes se déposent. Ces particules sont continuellement éliminées par un système de raclage humide. Les gaz passent ensuite à la chambre de post-combustion (ABC) où le carbone résiduel ou le CO est brûlé par l'air en excès. Après l'ABC, les gaz sont à haute température et ont beaucoup d'énergie thermique, normalement utilisée pour la génération de vapeur par une chaudière de récupération de chaleur fatale (WHRB). Cette vapeur est généralement utilisée pour la production d'électricité. Les gaz refroidis à ~200 °C à la sortie de la WHRB vont vers les équipements de contrôle de pollution : filtres à manches, laveur, ou précipitateur électrostatique (ESP) pour l'élimination des fines particules. Les gaz propres sont évacués dans l'atmosphère à ~80 °C par la cheminée.
Pour éviter la formation significative d'anneaux dans le four, les températures d'exploitation doivent être maintenues dans une limite de 1100 °C.
Comme le procédé four rotatif nécessite environ 7-8 heures de temps de réduction, la productivité est limitée, généralement entre 30 000 et 150 000 t/an selon la taille du four. Les étapes importantes et le concept du procédé sont montrés à la figure 2.
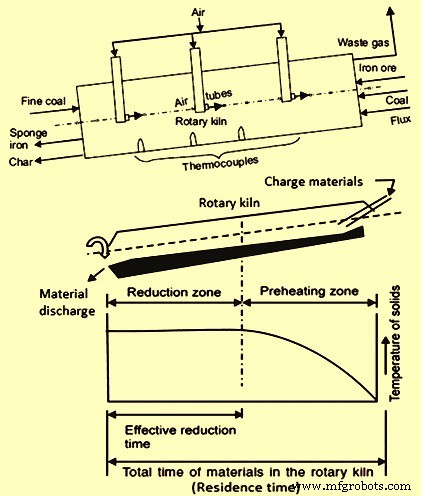
Figure 2 : Étapes importantes et concept du procédé four rotatif
Dans le procédé de réduction au four rotatif à base de charbon, environ 6 Gcal d'énergie de combustible sont requises. Plus de 2 Gcal d'énergie sortent du four comme gaz résiduels. Une partie de cette énergie est récupérée dans la WHRB.
Un diagramme de flux schématique typique du procédé de réduction directe au charbon est à la figure 3.
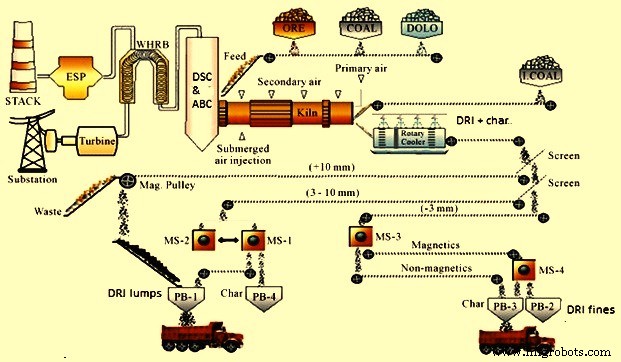
Figure 3 : Diagramme de flux schématique du procédé de réduction directe au charbon
Plusieurs procédés et concepts ont été développés dans ce domaine pendant la seconde moitié du XXe siècle. Certains ont survécu, d'autres non. Ceux qui ont survécu ont plusieurs caractéristiques communes ou légèrement différentes :
- Méthode d'étanchéité pour éviter l'entrée d'air dans le four rotatif.
- Méthode de projection ou lancement de charbon non cokéfiable depuis l'extrémité de déchargement.
- Méthode de pesée, proportionnement et chargement des matières premières.
- Méthode d'introduction de quantité contrôlée d'air à intervalles réguliers le long du four sans oxyder le produit réduit dans le lit.
- Méthode de mesure et d'enregistrement de la température à intervalles réguliers le long du four.
- Méthode de refroidissement indirect du mélange FRD-char dans une coque cylindrique en acier par pulvérisation d'eau sur la surface externe.
- Méthode de séparation du FRD du mélange FRD-char.
- Méthode de traitement des gaz résiduels et maintien du profil de débit souhaité par contrôle de pression.
- Méthode de récupération d'énergie des gaz résiduels.
Équipements et installations
Les équipements et installations nécessaires pour le procédé de réduction directe au four rotatif au charbon sont :
- Section préparation des matières premières : Alimentateurs vibrants, concasseurs, cribles. Le concassage du minerai n'est normalement pas nécessaire car du matériau calibré (5-20 mm) est généralement acheté. Le minerai est amené à la trémie au sol, puis convoyé au crible par alimentateur vibrant, où le surdimensionné (+20 mm) et sous-dimensionné (-5 mm) sont séparés. Le surdimensionné est convoyé au concasseur pour obtenir du matériau calibré. Pour le charbon non cokéfiable, la taille reçue est normalement -200 mm, concassé avec concasseurs primaire et secondaire en circuit fermé avec cribles primaire et secondaire. Les cribles séparent les deux fractions : morceaux de charbon pour charbon d'alimentation (5-20 mm) et fines de charbon (-5 mm) pour charbon d'injection. Le concassage et criblage de la dolomie n'est généralement pas nécessaire car le matériau calibré (3-8 mm) est acheté et directement alimenté au silo journalier par convoyeur. Toutes les matières premières de leurs points de déchargement sont alimentées aux silos journaliers par convoyeurs.
- Section stockage des matières premières : Silos (silos journaliers). Silos séparés pour chaque matière. Normalement dimensionnés pour un minimum d'un jour de consommation.
- Système d'alimentation des matières premières : Doseurs pondéraux sous chaque silo pour prélever les matières dans les proportions requises et les livrer aux convoyeurs pour l'alimentation du four.
- Four rotatif : Cœur du procédé de réduction au charbon car la réaction de réduction a lieu dans ce réacteur. Diamètre et longueur selon la capacité. Revêtu généralement de réfractaires coulables à haute teneur en alumine sur toute sa longueur avec des seuils aux extrémités d'alimentation et déchargement. Incliné à 2,5° pente descendante, reposant sur 2-4 stations d'appui selon la taille. Le taux de transport peut être contrôlé en variant la pente et la vitesse de rotation. Cônes d'entrée et sortie aux extrémités opposées, refroidis par leurs ventilateurs individuels. La coque du four a de petits ports d'échantillonnage. Le positionnement longitudinal sur ses bagues de roulement est contrôlé par systèmes hydrauliques. Le charbon et le minerai sont dosés dans l'extrémité haute du four incliné. Une partie du charbon est aussi injectée pneumatiquement depuis l'extrémité de déchargement. La charge passe d'abord par la zone de préchauffage où la dévitalisation du charbon a lieu et le minerai est chauffé à la température de préchauffage pour la réduction. Le contrôle de la température et du procédé dans le four se fait par installation de tubes d'injection d'air en acier résistant à la chaleur espacés régulièrement le long du four et en contre-courant du flux de minerai. Les embouts des tubes ont des tourbillonneurs internes spéciaux pour améliorer l'uniformité de la combustion. Un brûleur central à l'extrémité de déchargement est utilisé avec du fioul léger (LDO) pour chauffer le four à froid. Après le chauffage initial, l'alimentation en combustible est coupée et le brûleur sert à injecter de l'air pour la combustion du charbon. Les températures du four sont mesurées par thermocouples fixes et ports de « thermocouples à réponse rapide » (QRT). Les thermocouples fixes sont situés le long du four pour surveiller les températures des différentes sections. Ils peuvent donner des lectures erronées s'ils sont recouverts de cendres, minerai ou accrétions. Dans ce cas, les QRT sont utilisés.
- Refroidisseur rotatif : Le produit (FRD) avec cendres de charbon, dolomie calcinée et char résiduel est déchargé du four à ~1000 °C. Une goulotte fermée à l'extrémité de déchargement avec séparateur de grumeaux et porte d'accès pour les retirer transfère le FRD chaud au refroidisseur. Le refroidisseur est un cylindre tournant de taille appropriée incliné à 2,5°. Le FRD est refroidi indirectement par pulvérisation d'eau sur la surface supérieure. L'eau de refroidissement est collectée dans des auges sous le refroidisseur et pompée vers la tour de refroidissement pour recyclage avec appoint d'eau. Les solides déchargés par la goulotte fermée sont refroidis à ~100 °C sans contact avec l'air. Un grizzly dans la goulotte élimine les accrétions grosses (> 50 mm) qui pourraient boucher ou endommager les mécanismes de déchargement. Ces grumeaux sont évacués séparément par une porte. Le reste est déchargé sur un convoyeur via une double vanne à clapet. Le produit est ensuite convoyé vers le système de séparation par convoyeur.
- Section séparation des produits : Crible vibrant et séparateurs magnétiques. Le produit refroidi est convoyé par bandes. Les produits de la sortie du refroidisseur contiennent FRD, char et cendres de charbon. Dans le bâtiment de séparation, le produit est d'abord criblé sur un crible double étage avec mailles 3 mm et 20 mm. Le produit criblé est alimenté aux séparateurs magnétiques pour séparation des parties magnétique et non magnétique. Le produit est d'abord criblé pour éliminer le FRD +20 mm. Le sous-dimensionné (mélange FRD, char, cendres) est criblé en fractions ±3 mm. Chaque fraction passe par un séparateur magnétique. La partie non magnétique de la fraction +3 mm est mostly char, recyclable au four si désiré ou utilisable comme combustible en chaudière. La partie non magnétique de la fraction -3 mm est mostly dolomie calcinée usagée, cendres et char fin, éliminée. La partie magnétique de chaque fraction est le FRD. La fraction +3 mm peut être utilisée directement pour la fabrication d'acier et la fraction fine peut être briquetée et mise en sacs.
- Section stockage des produits : Silos de stockage. FRD morceaux (3-20 mm) et FRD fines (-3 mm) stockés dans des silos différents. Silos dimensionnés pour minimum 1 jour de production. Char généré stocké séparément pour usage comme combustible en centrale.
- Système de gaz résiduels : Gaz à ~850-900 °C passent par une chambre de décantation où les poussières lourdes se déposent par diminution soudaine de la vitesse. Les fumées passent par une chambre de post-combustion où les combustibles non brûlés sont brûlés par soufflage d'air en excès. La température de la chambre est parfois contrôlée par pulvérisation d'eau. Les gaz brûlés passent par un conduit descendant dans un refroidisseur par évaporation où la température est abaissée et par équipements de contrôle de pollution : ESP / filtre à manches / laveur où les particules fines restantes sont séparées. Le gaz s'échappe dans l'atmosphère par la cheminée via ventilateur d'aspiration (ID). Cependant, il est souhaitable d'équiper le système de gaz résiduels d'une chaudière de récupération de chaleur (WHRB) pour récupérer l'énergie sensible des gaz. Dans ce cas, les fumées après la chambre de post-combustion passent par un conduit coudé vers la WHRB où la chaleur sensible est extraite. Le gaz est ensuite évacué après passage par équipements de contrôle de pollution (ESP / filtre à manches / laveur), ventilateur ID et cheminée.
- Fourniture des utilités : Air comprimé et eau de refroidissement. Compresseurs d'air normalement installés pour l'air comprimé ; système d'eau de refroidissement = maison de pompes + tour de refroidissement.
Formation d'accrétions dans le four rotatif
Le matériau à l'intérieur du four culbute et glisse, et une fine couche de poussière se forme inévitablement sur la surface du revêtement réfractaire. Certaines zones du four peuvent être spécifiquement sujettes à l'accumulation de particules, et l'effet combiné des conditions thermiques et d'écoulement entraîne la formation de dépôts cylindriques, ou anneaux (rings) du fait du mouvement rotatif. À mesure que l'anneau s'épaissit, l'ouverture disponible du four diminue, c'est-à-dire que le volume de travail diminue, entravant l'écoulement du produit et des gaz de combustion. Les anneaux sont généralement situés près de la zone de réduction ou du brûleur et sont causés par les températures très élevées dans cette zone, particulièrement quand le revêtement surchauffe par impingement direct de la flamme du brûleur. Ce sont les anneaux les plus courants et les plus problématiques.
La raison principale de la formation d'accrétions est la formation de composés complexes à bas point de fusion dans le système FeO-SiO₂-Al₂O₃ (wüstite, fayalite, cordiérite ferreuse, hercynite) et dans le système CaO-MgO-FeO-SiO₂-Al₂O₃ (mélilite, anorthite, akermanite, cordiérite ferromagnésienne, spinelle, silicate ferromagnésien). La coexistence de ces composés abaisse la température de fusion de la charge, qui adhère alors aux parois réfractaires. Certaines accrétions se forment aussi par agglomération de fines près de l'extrémité de chargement ou par frittage du FRD dû à une température excessive et/ou un ratio carbone/fer trop bas à l'extrémité de déchargement.
Comme ces anneaux ne peuvent être atteints de l'extérieur, ils sont impossibles à éliminer pendant le fonctionnement. Dans plusieurs cas, ils croissent rapidement et causent des arrêts non planifiés. On a observé que la majorité des arrêts du four est due uniquement à la formation d'accrétions.
Termes associés à la production de FRD
Quelques termes pour mesurer l'efficacité des réactions de réduction pour le FRD :
- Pourcentage de fer total (Fe T) : Fer total dans un échantillon, incluant fer métallique et fer chimiquement combiné (ex: oxygène). Fe T = (poids fer / poids échantillon) × 100.
- Pourcentage de fer métallique (Fe M) : Fer chimiquement non combiné et sous forme de cémentite (Fe₃C). Fe M = (poids fer métallique / poids échantillon) × 100.
- Oxydes de fer résiduels : Oxydes de fer restants dans le FRD (FeO, Fe₃O₄, Fe₂O₃), normalement FeO uniquement.
- Carbone total : Carbone total présent dans le FRD = carbone libre + carbone combiné (cémentite).
- Impuretés : Éléments/composés indésirables dans le FRD, soufre et phosphore étant les plus courants.
- Métallisation : Mesure de la conversion des oxydes de fer en fer métallique (libre ou combiné au carbone comme cémentite) par élimination de l'oxygène par l'action du réducteur.
- Degré de métallisation : Portion du fer total présente comme fer métallique. Degré = (poids fer métallique / poids fer total) × 100 = (Fe M / Fe T) × 100.
- Métallisation équivalente : La teneur en carbone dans le fer éponge à un degré de métallisation donné est importante car elle peut éliminer l'oxygène des oxydes de fer restants pendant la fabrication d'acier. Métallisation équivalente % = Degré de métallisation (%) + 5 × % carbone total dans FRD.
- Pourcentage de réduction : Oxygène éliminé dans la production du FRD par rapport au Fe initial en Fe₂O₃. % réduction = {[(%O/%Fe T) dans Fe₂O₃ – (%O/%Fe M) dans FRD] / (%O/%Fe T) dans Fe₂O₃} × 100 = [1 - 2,327 × (%O/%Fe T) dans FRD] × 100. Cette définition donne l'état du fer contenu dans le FRD. Confusion possible car certains définissent le % de réduction par rapport à l'état d'oxyde initial du minerai qui peut inclure Fe₃O₄ et FeO.
- Pourcentage de gangue : Composés non-fer (SiO₂, Al₂O₃, CaO, MgO, etc.) dans le FRD. Gangue = 100 – %O avec Fe – %Fe M – %C.
- Basicité quaternaire : Ratio CaO, MgO, Al₂O₃, SiO₂, exprimé comme (%CaO + %MgO) / (%Al₂O₃ + %SiO₂).
Processus de fabrication
- Frittage laser direct de métal : guide professionnel de l'impression 3D métal
- Comprendre les colorants textiles et le processus de teinture
- Construire un aéroglisseur RC Arduino : Conception 3D imprimée et guide programmation
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Gazéification du charbon : conversion du charbon en gaz de synthèse propre
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Comprendre les pompes hydrauliques à entraînement direct : caractéristiques clés et applications
- Réduction du minerai de fer expliquée : processus, principes et production
- Comprendre le processus d'extrusion : applications, matériaux et techniques