



Le procédé Corex : Alternative propre et rentable à la production de fer traditionnelle
Procédé Corex pour la production de fer
À la fin du XXe siècle, plusieurs nouvelles initiatives ont été prises pour le développement de la technologie de fusion-réduction pouvant devenir une voie alternative pour la production de fer liquide (fonte) puisque la production de fer par haut-fourneau (BF) conventionnel dépend du charbon métallurgique, nécessaire pour produire le coke de BF requis pour la production de fonte dans le haut-fourneau. Le charbon métallurgique n'est pas seulement coûteux mais est associé à des problèmes environnementaux lors de sa conversion en coke de BF dans les batteries de fours à coke. Le procédé de fusion-réduction est un procédé basé sur la technologie de fusion-réduction où la production de fonte est réalisée sans l'utilisation de coke métallurgique. Le procédé Corex est l'une de ces initiatives. C'est le premier et le seul procédé de fusion-réduction commercialement établi basé sur le charbon non cokéfiable, disponible comme voie alternative au haut-fourneau pour la production de fonte.
Le procédé Corex a été développé par le fournisseur technologique autrichien VOEST à la fin des années 1970, et sa faisabilité a été confirmée durant les années 1980. La première usine pilote a été installée à Kehl, Allemagne, en 1981. La commercialisation a cependant été atteinte avec le sidérurgiste sud-africain ISCOR où le module C-1000 (C – 0,5 M) a été mis en service en novembre 1989 à son usine de Pretoria. Ce réacteur de première génération, appelé méltér-gazéificateur, avait un diamètre de sole de 5,5 m et un taux de production de fonte de 40 à 60 t/h. La capacité nominale de l'usine était de 300 000 t/an. L'applicabilité générale de ce procédé de première génération était limitée et de nombreux problèmes techniques ont dû être résolus. Néanmoins, il a permis de franchir l'étape critique de démonstration pour cette technologie de fusion-réduction.
Évolution des modules Corex
Après le succès de la technologie de fusion-réduction obtenu par l'exploitation du module C-1000, le module C-2000 (C-0,8 M) a été introduit par le développeur. Ce module a un diamètre de sole de 7,3 m et un taux de production de 80 à 100 t/h. La capacité nominale varie de 600 000 à 800 000 t/an. La première usine avec ce module a été mise en service en 1995 aux aciéries de Pohang de POSCO. Depuis, un module C-2000 a été mis en service chez ArcelorMittal Afrique du Sud – Usine de Saldanha (décembre 1998), deux modules à l'usine JSW de Bellary en Inde (août 1999 et avril 2000), et deux modules à l'usine ESSAR de Hazira, Inde.
Après le succès commercial du module C-2000, le développeur a commencé à proposer des modules de capacité supérieure : (i) module C-1,0 M (diamètre 7,8 m, 100-125 t/h, 800 000-1 Mt/an), (ii) module C-1,3 M (diamètre 9,4 m, 125-160 t/h, 1-1,3 Mt/an), (iii) module C-3000 (C-1,5 M) (diamètre 9,6 m, 160-180 t/h, 1,3-1,5 Mt/an), et (iv) module C-2,0 M (diamètre 11,5 m, 210-240 t/h, 1,7-2,0 Mt/an). Parmi ces modules de plus grande capacité, deux modules C-3000 (C-1,5 M) ont été mis en service par le groupe Baosteel Chine à leur usine de Luojing à Shanghai, l'un en novembre 2007 et le second en mars 2011.
Aujourd'hui, la technologie Corex est un procédé reconnu pour produire de la fonte liquide d'une qualité identique à celle produite dans un haut-fourneau. C'est un procédé de fusion-réduction directe industriellement et commercialement prouvé, permettant une production de fonte rentable et écologiquement compatible directement à partir de minerai de fer et de charbon non cokéfiable. Le procédé est la seule alternative à la voie conventionnelle du haut-fourneau consistant en usine d'agglomération, four à coke et haut-fourneau.
Le procédé Corex se distingue de la voie haut-fourneau par : (i) l'utilisation directe de charbon non cokéfiable comme réducteur et source d'énergie, (ii) le minerai de fer peut être chargé directement et de façon réalisable sous forme de minerai en vrac et de pelletes, et (iii) l'utilisation d'oxygène pur au lieu de vent chaud riche en azote. L'utilisation directe de charbon non cokéfiable est possible car le charbon est carbonisé à l'intérieur du méltér-gazéificateur. La température élevée du dôme dépasse 1000 °C, ce qui entraîne le craquage complet des hydrocarbures libérés par le charbon non cokéfiable et évite la formation de goudron. La charge ferreuse typique pour Corex est 30 % minerai en vrac et 70 % pelletes. Les résultats d'exploitation ont montré qu'un fonctionnement stable est possible même avec une fraction de minerai en vrac jusqu'à 80 %. L'utilisation d'oxygène de haute pureté dans le procédé Corex génère un gaz de tête sans azote. En raison de sa haute valeur calorifique, ce gaz peut être recyclé pour le travail de réduction ou utilisé pour la production de chaleur ou d'énergie.
L'attractivité du procédé Corex est due à : (i) qualité de la fonte adaptée à la fabrication d'acier, (ii) faibles coûts d'investissement et d'exploitation grâce à l'élimination des fours à coke et de l'usine de sous-produits, (iii) faibles taux d'émissions liées au procédé, (iv) utilisation d'une grande variété de minerais de fer et surtout de charbons non cokéfiables, et (v) génération d'un gaz d'exportation hautement précieux utilisable pour divers usages : production d'électricité, production de FRD, ou substitution au gaz naturel.
Description du procédé
La caractéristique la plus innovante du procédé Corex est la séparation des opérations de réduction du fer et de fusion en deux réacteurs distincts : le fourneau à réduction (réduction shaft) et le méltér-gazéificateur (melter-gasifier). Dans l'opération en deux étapes, le FRD produit dans un fourneau à cuve est chargé dans un méltér-gazéificateur pour la fusion. Dans le méltér-gazéificateur, le charbon non cokéfiable est gazéifié en injectant de l'oxygène et le minerai de fer/pelletes pré-réduits sont fondus. Le gaz sortant est utilisé pour la réduction du minerai de fer/pelletes dans le fourneau à cuve en amont. Le diagramme de flux schématique est montré à la figure 1 et la vue schématique des sections principales de l'usine Corex à la figure 2.
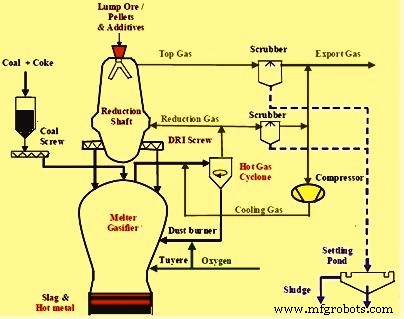
Figure 1 : Diagramme de flux schématique du procédé Corex
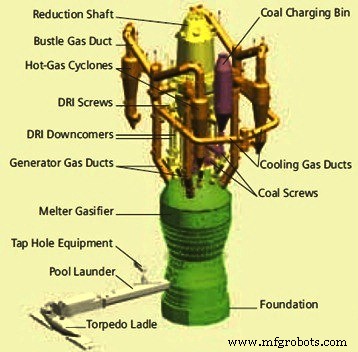
Figure 2 : Vue schématique des sections principales de l'usine Corex
Le minerai de fer (minerai en vrac, pelletes, ou mélange) est chargé dans le fourneau à réduction, où il est réduit en fer réduit direct (FRD) par le gaz de réduction en contre-courant. Les matériaux descendent dans le fourneau à réduction par gravité. Le gaz de réduction à environ 800-850 °C et à plus de 3 kg/cm² se déplace en contre-courant vers le sommet du fourneau et en sort à environ 250-300 °C. Le matériau ferreux est directement réduit à plus de 90 % de métallisation dans le fourneau, et est appelé FRD. Le degré de métallisation du FRD et la calcination des additifs dépendent fortement de quatre paramètres : (i) quantité et qualité du gaz de réduction, (ii) température du gaz de réduction, (iii) réductibilité de la charge ferreuse, et (iv) taille moyenne des particules et distribution des solides chargés. Ensuite, le FRD chaud (~800 °C) et le calcaire et la dolomie partiellement calcinés sont déchargés dans le méltér-gazéificateur depuis le fourneau à réduction via des vis de déchargement à vitesse contrôlée.
Le méltér-gazéificateur peut être divisé en trois zones de réaction : (i) zone de freeboard gazeux (partie supérieure ou dôme), (ii) zone de lit de char (partie moyenne au-dessus des tuyères à oxygène), et (iii) zone de sole (partie inférieure sous les tuyères à oxygène). En raison du flux continu de gaz à travers le lit de char, il existe aussi un lit fluidisé dans la zone de transition entre le lit de char et le freeboard. Le méltér-gazéificateur fonctionne à une pression de 3 à 5 kg/cm² et comprend une zone de lit fluidisé supérieur à ~1500 °C et une zone inférieure de fusion et collecte des liquides à ~1550 °C. Le charbon non cokéfiable, le calcaire et le quartzite sont chargés par un système de sas dans le freeboard au-dessus de la zone de lit fluidisé où ils sont rapidement chauffés à 1000-1200 °C. Une certaine quantité de coke est aussi ajoutée au fourneau pour éviter l'agglomération de la charge due au collage des pelletes/minerai et maintenir une perméabilité de lit adéquate.
La matière volatile est chassée et les particules de carbone fixe brisées tombent dans la zone de gazéification où l'oxygène est injecté par des tuyères type haut-fourneau pour brûler le carbone en monoxyde de carbone (CO). L'oxygène injecté gazéifie le char de charbon et génère du CO. La chaleur sensible des gaz chauds est transférée au lit de char, utilisée pour la fusion du fer et du laitier et les autres réactions métallurgiques. La combustion exothermique fournit l'énergie pour compléter la réduction du FRD chaud et fondre le laitier et le fer. Outre la réduction finale et la fusion, toutes les autres réactions métallurgiques ont lieu dans le méltér-gazéificateur. La fonte et le laitier sont écoulés comme dans la pratique conventionnelle du haut-fourneau.
Le gaz réducteur pour le fourneau à cuve est produit par combustion partielle du charbon avec l'oxygène dans le lit fluidisé du méltér-gazéificateur. Le gaz à 1050-1100 °C du méltér-gazéificateur est refroidi à la température du gaz de réduction (800-850 °C) par addition de gaz de refroidissement. Le gaz est nettoyé dans un cyclone chaud pour recycler les fines entraînées. Une partie du gaz propre est ensuite introduite dans le fourneau à cuve comme gaz de réduction contenant plus de 94 % CO + H₂. Le gaz restant est mélangé au gaz d'échappement nettoyé du fourneau à cuve et le mélange est utilisé comme gaz combustible d'exportation, aussi appelé gaz Corex.
La valeur calorifique du gaz Corex est d'environ 2000 kcal/Nm³. Les composants majeurs du gaz Corex en volume sont : CO ~44 %, CO₂ ~30 %, H₂ ~21 %, humidité ~1 %, N₂ ~2 %, CH₄ ~1,5 %, poussières < 5 mg/Nm³. La pression du gaz Corex fourni aux consommateurs est normalement d'environ 700 mm de colonne d'eau.
Le calcul du bilan chaleur et masse pour un procédé de production de fer joue un rôle important pendant l'exploitation du procédé Corex.
Un système de recyclage comprenant une station de compression et une élimination de CO₂ permet d'utiliser plus de gaz d'exportation pour le travail métallurgique. Cela élève l'utilisation du gaz d'exportation à un niveau supérieur et améliore l'économie globale du procédé tout en le rendant plus respectueux de l'environnement. Grâce à cette utilisation accrue du gaz basée sur le recyclage, la production de gaz dans le méltér-gazéificateur peut être significativement réduite, ce qui se reflète directement dans une consommation de combustible et d'oxygène plus faible. Avec cela, la production de laitier est aussi réduite de plus de 20 %.
Chimie du procédé
Dans un procédé Corex, le concept du haut-fourneau est utilisé mais le haut-fourneau est virtuellement scindé en deux moitiés à l'interface de la zone cohésive (figure 3). Le procédé a trois étapes. La première se déroule dans le fourneau à réduction, où la charge de minerai est réduite par les gaz émanant du méltér-gazéificateur et convertie en FRD chaud. Le FRD chaud est mécaniquement transféré au méltér-gazéificateur où les deuxième et troisième étapes ont lieu. La deuxième étape consiste en la fusion et la carburisation du FRD chaud par le charbon et l'oxygène ajoutés dans le méltér-gazéificateur. La troisième étape, dans la partie supérieure du méltér-gazéificateur, maintient un lit fluidisé de char de charbon. Ici, le CO₂ et l'humidité (H₂O) sont convertis en CO et H₂. Comme il n'y a pratiquement pas de CO₂ ou H₂O dans le gaz quittant le méltér-gazéificateur, le degré de post-combustion du gaz Corex est nul, résultant en un gaz riche en énergie chimique.
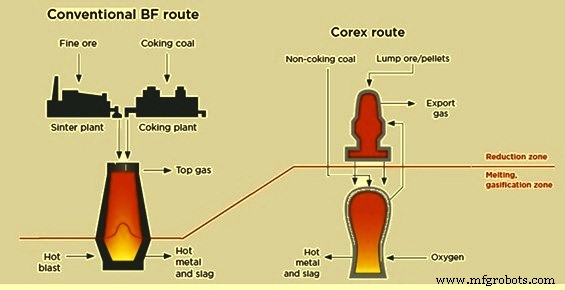
Figure 3 : Comparaison des concepts de la voie haut-fourneau et de la voie Corex
Les réactions dans le fourneau à réduction sont :
- Réduction de la charge ferreuse par CO et H₂ et métallisation en plusieurs étapes : Fe₂O₃ → Fe₃O₄ → FeO → Fe.
- Calcination du calcaire et de la dolomie : CaCO₃ = CaO + CO₂ et CaCO₃·MgCO₃ = CaO·MgO + 2CO₂.
- Réaction de dépôt de carbone et formation de carbure de fer (Fe₃C) : 2CO = CO₂ + C et 3Fe + 2CO = Fe₃C + CO₂.
Parmi ces réactions, la réduction de l'oxyde de fer par l'hydrogène et la calcination sont endothermiques, tandis que la réduction par CO et le dépôt de carbone sont exothermiques. Le gaz de réduction est presque entièrement désulfuré dans le fourneau grâce à la présence de chaux vive et de dolomie selon les réactions : CaO + H₂S = CaS + H₂O et MgO + H₂S = MgS + H₂O. La faible teneur en sulfure d'hydrogène du gaz de tête est importante pour l'utilisation ultérieure du gaz Corex.
Les réactions dans le méltér-gazéificateur sont :
- Séchage du charbon à 100 °C.
- Dévitalisation du charbon à 200-950 °C avec libération de méthane (CH₄) et hydrocarbures supérieurs (CₙHₘ).
- Décomposition de la matière volatile due à la haute température dans la zone de freeboard. Les hydrocarbures sont craqués en hydrogène et carbone élémentaire (CₙHₘ = n C + (m/2) H₂). Il est souhaitable que tous les hydrocarbures supérieurs soient craqués dans la zone de freeboard pour assurer la génération d'un gaz de réduction de bonne qualité. Cela est réalisé en maintenant la température du dôme entre 1050-1100 °C. Autres réactions dans le freeboard : (i) CO₂ + C = 2CO (réaction de Boudouard), (ii) H₂O + C = CO + H₂ (réaction gaz d'eau), (iii) CO + H₂O = CO₂ + H₂ (réaction de conversion).
- Calcination du calcaire et de la dolomie non calcinés.
- Réduction de l'oxyde de fer résiduel dans le fer éponge.
- Réduction directe du FeO dans le FRD par le carbone dans le lit de char.
- Combustion du char de charbon par l'oxygène près des tuyères (température maximale). Réactions de gazéification du carbone : (i) 2C + O₂ = 2CO, (ii) 2CO + O₂ = 2CO₂, (iii) C + CO₂ = 2CO.
- Fusion du fer et du laitier et séparation de la fonte et du laitier liquide.
Caractéristiques des produits et consommations spécifiques
Analyse typique de la fonte du procédé Corex : carbone 4,5 %, silicium 0,5 %, manganèse 0,08 %, soufre 0,03 %, phosphore 0,1 %. Température de la fonte : ~1470-1500 °C.
Analyse typique du laitier : CaO 35 %, MgO 13 %, SiO₂ 31 %, Al₂O₃ 15 %, FeO 0,4 %, TiO₂ 0,5 %, S 1,2 %. Température du laitier liquide : ~1520-1580 °C.
Analyse typique du gaz de tête Corex : CO ~42 %, H₂ ~19 %, CO₂ ~31 %, CH₄ ~1,9 %. Analyse typique du gaz de réduction : CO ~62 %, H₂ ~23 %, CO₂ ~9 %, CH₄ ~2 %. Analyse typique du gaz d'exportation : CO ~44 %, H₂ ~21 %, CO₂ ~30 %, humidité ~1 %, N₂ ~2 %, CH₄ ~1,5 %, poussières < 5 mg/Nm³.
Consommations spécifiques typiques par tonne de fonte : ~940 kg charbon non cokéfiable sec, 265 kg additifs, 520 Nm³ oxygène. Avec recyclage du gaz d'exportation : ~770 kg charbon, 185 kg additifs, 455 Nm³ oxygène. Générations typiques par tonne de fonte : ~340 kg laitier liquide, ~16 500 Nm³ gaz d'exportation (PCI ~1910 kcal/Nm³). Avec recyclage : ~265 kg laitier, ~14 100 Nm³ gaz d'exportation (PCI ~1790 kcal/Nm³).
Dans le procédé Corex, environ 45 % de l'énergie totale fournie est utilisée pour la production de fer, le reste va au gaz combustible d'exportation. La fonte produite a des teneurs en carbone et silicium similaires à la fonte de BF. Cependant, presque tout le soufre du charbon non cokéfiable entre dans le laitier et la fonte. Le soufre organique du charbon se gazéifie et est absorbé par le FRD, retournant au méltér-gazéificateur comme sulfure de fer.
Aspects environnementaux du procédé
Le procédé Corex capture la plupart des polluants sous forme inerte dans le laitier et les hydrocarbures libérés sont détruits dans le dôme du méltér-gazéificateur. De plus, grâce à la cokéfaction in situ du charbon dans le méltér-gazéificateur, une grande partie du soufre est capturée dans le laitier, diminuant dramatiquement les émissions gazeuses de SO₂ ou H₂S. Aussi, comme de l'oxygène pur est utilisé au lieu de vent chaud, le procédé Corex réduit significativement les émissions d'azote sous forme de NOx et offre des avantages pour les émissions de poussières. Les niveaux d'émission avec Corex sont bien inférieurs à la voie BF consistant en haut-fourneau, usine d'agglomération et fours à coke.
Le procédé Corex émet au moins 15 % moins de CO₂ comparé à la voie BF pour la production de fonte. Les émissions atmosphériques sont aussi plus faibles que les unités BF conventionnelles. Émission CO₂ : ~1420 kg/tHM vs ~1900 kg/tHM pour BF. Émission SO₂ : ~55 kg/tHM vs ~1400 kg/tHM pour BF. Particules et NOx : ~10 % de la voie BF. Phénols : ~0,04 g/tHM vs 100 g/tHM pour BF. Sulfures : ~0,01 g/tHM vs 180 g/tHM pour BF. Ammoniac : 60 g/tHM vs 900 g/tHM pour BF. Cyanures dans les eaux usées : complètement éliminés dans la voie Corex.
Avantages et limitations du procédé Corex
Avantages : (i) réduction du coût d'investissement spécifique vs voie BF conventionnelle, (ii) coût de production inférieur, (iii) meilleure performance environnementale grâce à des émissions et rejets plus faibles, (iv) haute valeur calorifique du gaz d'exportation le rendant utilisable dans de nombreuses applications, (v) flexibilité quant aux matières premières : grande variété de minerais et charbons utilisables, (vi) bonne flexibilité opérationnelle : capacité de production, arrêts, changements de matières premières.
Limitations : (i) distribution optimisée du charbon et du FRD nécessaire dans le méltér-gazéificateur pour éviter l'écoulement périphérique des gaz chauds, (ii) absence de post-combustion entraînant perte de l'énergie chimique dans les gaz d'exportation et donc forte consommation de charbon, (iii) nombreux équipements (ex: compresseur gaz de refroidissement) orientés maintenance, (iv) transfert de FRD chaud et recyclage du gaz chaud dangereux surtout pendant les périodes de maintenance, (v) méltér-gazéificateur soumis à de fréquents pics de pression dus à l'utilisation de charbon brut avec de mauvaises conditions de lit de char, entraînant blocage des systèmes de recyclage des poussières et de nettoyage des gaz, (vi) sensibilité aux paramètres de qualité des intrants : granulométrie, % de fines, décrepitation, comportement de dégradation du charbon, minerai et pelletes à haute température.
Processus de fabrication
- Production d'alliage tungstène-nickel-fer : du mélange de poudre au frittage final
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Techniques optimisées de laminage fendu pour une production de barres efficace
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Maîtriser le Processus de Conception en Ingénierie : Conseils Prouvés pour le Succès en Production