



Amélioration de l'homogénéité de l'acier par rinçage à l'argon
Le processus de rinçage au gaz est une méthode où le rinçage de l'acier liquide dans la poche de coulée est effectué par injection de gaz inerte dans le bain d'acier. Le gaz argon (Ar) est privilégié pour le rinçage car il est non seulement inerte, mais sa solubilité dans l'acier est également très faible. Le rinçage résulte de l'expansion du gaz due au chauffage et à la diminution de pression à mesure que le gaz remonte.
Objectifs du rinçage à l'argon
Le rinçage à l'argon de l'acier liquide est réalisé pour obtenir une température et une composition homogènes, et favoriser les réactions d'affinage laitier-métal. Le rinçage à l'argon de l'acier liquide est reconnu comme un excellent processus pour la flottation et la séparation des inclusions non métalliques.
Principe et variables
L'acier liquide après le transfert est stratifié dans la poche de coulée en raison des ajouts de ferro-alliages et de carburant dans la poche au moment du transfert. Cet acier stratifié est agité par le purging de gaz Ar à la station de rinçage à l'argon. Le purging de gaz Ar à travers le bain d'acier liquide génère suffisamment de turbulence pour effectuer une homogénéisation thermique rapide. Le brassage à l'Ar améliore également le taux de mélange pour les ajouts chimiques. Les différentes variables du rinçage à l'argon incluent le débit de purging de gaz, la quantité d'acier liquide (taille de la coulée), la quantité de surchauffe disponible dans l'acier liquide, la quantité de laitier de report, la quantité de laitier synthétique ou de composé de couverture de poche ajoutée, et la quantité de mélange nécessaire pour les ajouts chimiques.
Les opérateurs et métallurgistes expérimentés reconnaissent l'importance d'un rinçage à l'argon précis et constant dans la poche de coulée. Un acier propre et une bonne aptitude au moulage en machine de coulée continue (CCM) dépendent d'un brassage de rinçage constant et doux. Un bon système de contrôle du rinçage à l'argon à la station de rinçage facilite des débits et des durées de rinçage à l'argon reproductibles et précis.
Méthodes d'injection de l'argon
Le gaz Ar peut être introduit dans la poche de coulée soit par une lance réfractaire profondément insérée par le haut dans le bain d'acier fondu, soit par un bouchon de purge au fond. La lance réfractaire supérieure peut être de type « T », « Y » ou à alésage droit. L'introduction de gaz Ar via un bouchon de purge au fond est la méthode de rinçage au gaz plus efficace qu'un goutte-à-goutte d'Ar sur le dessus du bain par la lance supérieure. Normalement, l'opération de rinçage est effectuée en faisant percoler le gaz Ar à travers l'arrangement de bouchon de purge poreux au fond de la poche de coulée, et le mécanisme de lance supérieure sert de moyen de secours pour le rinçage du bain d'acier liquide dans le cas où le circuit du bouchon dans la poche est temporairement inopérant. La connexion d'alimentation en gaz à la poche de coulée peut être soit effectuée manuellement avec un système de raccordement rapide, soit automatiquement lorsque le chariot de transfert avec la poche de coulée placée dessus arrive à la station de rinçage. De nos jours, la plupart des poches sont équipées de bouchons au fond pour le bullage à l'argon. Les données avec le brassage par le haut à l'argon entraînent une performance légèrement diminuée de la poche à ciel ouvert.
Une illustration schématique d'un assemblage de bouchon poreux au fond de la poche et différents types de bouchons de purge poreux sont présentés à la Fig 1.
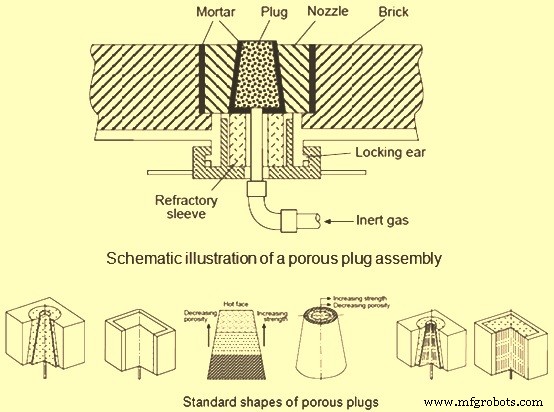
Fig 1 Assemblage de bouchon poreux et différents types de bouchons poreux
La Fig 1 montre les formes standard de 6 types de bouchons poreux. De gauche à droite, ce sont des bouchons isotropes (nos 1 et 2), des bouchons composites constitués de tranchés (no 3) et concentriques (no 4) et des bouchons capillaires constitués de coniques (no 5) et rectangulaires (no 6).
Comme on peut le voir sur la figure, les bouchons poreux ont soit une forme conique, soit une forme rectangulaire. Le bouchon de forme conique est plus facile à changer en cas d'usure du bouchon avant le revêtement. Les bouchons rectangulaires sont géométriquement compatibles avec les briques environnantes et peuvent être utilisés avec avantage dans les cas où la durée de vie du bouchon est comparable à celle du revêtement. La performance et la durée de vie des bouchons isotropes peuvent être améliorées en produisant l'élément en deux ou trois composants empilés ensemble avec des inserts métalliques. L'avantage principal de la porosité directionnelle ou bouchon capillaire est que le bouchon peut être fait du même réfractaire dense que la brique de revêtement, ou même plus dense. Cela résulte en une résistance à la compression à chaud accrue, une plus grande résistance à l'érosion et une durée de vie plus longue. Les inconvénients des bouchons capillaires sont qu'ils sont plus sujets à l'infiltration d'acier liquide en cas de perte de pression du gaz argon.
Mécanisme de nettoyage
Un rinçage Ar doux fait flotter les inclusions non métalliques car les bulles de gaz Ar à haute pression deviennent les agents porteurs qui entraînent les inclusions non métalliques vers la surface du laitier et aident au nettoyage de l'acier liquide.
Problèmes potentiels et effets négatifs
Dans le rinçage Ar utilisant un bouchon de purge au fond, les conditions suivantes peuvent entraver la capacité d'atteindre et de maintenir l'énergie de brassage correcte dans la poche de coulée :
- Canalisation du gaz Ar entraînant un taux de rinçage inférieur aux prévisions
- Fuites dans le système d'alimentation en Ar
- Existence d'une contre-pression variable due à l'évolution de l'état du bouchon
- Erreur possible dans l'évaluation du taux de brassage due à l'épaisseur et à la consistance variables du laitier
- Absence d'historique de rinçage en temps réel sur chaque poche de coulée
Ces conditions peuvent être coûteuses avec les effets négatifs suivants :
- Consommation excessive de gaz Ar
- Mauvaise aptitude au moulage de l'acier (colmatage de la buse) en CCM
- Élimination inadéquate des inclusions de laitier
- Absence des résultats des ajouts d'aluminium (Al)
- Usure du réfractaire de la ligne de laitier de la poche
- Objectifs du rinçage Ar non atteints
- Teneur en oxygène total plus élevée dans l'acier rincé
Fondamentaux théoriques
Pour obtenir une température et une composition de bain homogènes, l'acier dans la poche est le plus souvent brassé par bullage de gaz argon à des débits modérés, par exemple inférieurs à 0,6 Nm³/minute.
Les fondamentaux du rinçage Ar, comme les autres procédés de fabrication d'acier, sont basés sur le contrôle du transport de masse. Pour le contrôle du transport de masse, un courant de convection dans le système est nécessaire. Le courant de convection est généré en raison de la flottabilité du gaz inerte introduit dans le système qui est un système à haute température (environ 1600 °C).
Pour la plupart des réactions laitier-métal, les taux sont contrôlés principalement par le transfert de masse des réactifs et des produits à travers l'interface laitier-métal. Dans les systèmes rincés tels qu'un bain d'acier dans une poche rincée par Ar, la zone interfaciale laitier-métal est affectée par le degré d'agitation dans le bain d'acier qui, à son tour, est déterminé par la puissance de rinçage.
L'homogénéisation de la température et de la composition du bain par bullage de gaz est principalement causée par la dissipation de l'énergie de flottabilité du gaz injecté. La relation thermodynamique décrivant la puissance de brassage efficace d'un gaz a été dérivée par Pluschkell. L'équation suivante pour la puissance de brassage est dérivée de la relation de Pluschkell :
e = 14,23 (VT/M) log [(1+H)/1,48 P?]
Où :
- e est la puissance de rinçage en W/tonne
- V est le débit de gaz en Nm³/minute
- T est la température du bain en Kelvin
- M est le poids du bain en tonnes
- H est la profondeur d'injection de gaz en mètres
- P? est la pression du gaz à la surface du bain en atm
Le temps de brassage pour atteindre 95 % d'homogénéisation est défini comme le temps de mélange t.
De nombreuses études expérimentales et théoriques ont traité des phénomènes de mélange dans les systèmes brassés par gaz. La relation suivante exprimant le temps de mélange, t (s), en fonction de la puissance de brassage, e (W/tonne), du diamètre de la poche, D (m), et de la profondeur d'injection, H (m), a été obtenue à partir des travaux de Mazumdar et Guthrie :
t (s) = 116 (e)⁻¹ᐟ³ (D²ᐟ³H⁻¹)
Emplacement du bouchon de rinçage
L'emplacement du bouchon de rinçage au fond a un effet sur les temps de mélange. Le temps de mélange est diminué en plaçant le bouchon de fond hors centre, par exemple au milieu du rayon. Un bouchon de rinçage placé au centre du fond de la poche génère un anneau toroïdal de flux de métal dans la partie supérieure du bain tandis qu'une zone morte est créée dans la partie inférieure, résultant en des temps de mélange plus longs. Les bouchons de fond excentrés donnent lieu à une circulation extensive de métal dans tout le bain, évitant les zones mortes et conduisant à des temps de mélange plus courts.
Il est intéressant de noter que le transfert de masse entre le métal et le laitier est entravé lorsque le bouchon de rinçage au fond de la poche est situé hors centre. Un bouchon de rinçage situé au centre entraîne une émulsification accrue laitier-métal avec l'augmentation du débit de gaz. Un bouchon de rinçage excentré crée une zone sans laitier, connue sous le nom d'« œil », près de la paroi de la poche de coulée. Cela affecte le détachement des particules de laitier de la phase de laitier principale et entraîne une diminution de l'émulsification. Le choix final de l'emplacement du bouchon de rinçage au fond de la poche semble donc déterminé par l'aspect du brassage qui est le plus important pour une opération donnée. Normalement, une solution de compromis est adoptée.
Processus de fabrication
- Guide expert matériaux impression 3D métal : aciers, superalliages, titane, cuivre, aluminium
- Inconel vs Acier Inoxydable : Choisir le Bon Alliage pour Applications Haute Température et Résistance à la Corrosion
- Comprendre les nuances d'acier à outils : types, propriétés et applications
- Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
- Sélection Stratégique des Matériaux : Protéger la Conception, les Coûts et la Longévité
- Acier à outils résistant aux chocs : Caractéristiques clés et applications
- Acier à outils expliqué : propriétés clés et applications dans la construction et la fabrication
- Facteurs clés pour sélectionner la bonne nuance d'acier à outils
- Acier à outils : types, propriétés et applications industrielles clés