



Maîtriser le soudage de l'acier inoxydable : Techniques et conseils
Introduction à l'acier inoxydable
Les aciers inoxydables sont des alliages ferreux résistant à la rouille et la corrosion grâce au chrome (≥10,5 %) formant une couche passive de Cr₂O₃ protectrice. « Acier inoxydable » désigne une vaste famille, non un métal unique : identification précise indispensable pour achat et soudage.
Trois classes métallurgiques principales
Classées selon leur microstructure (microscope/diffraction RX) :
- Austénitiques (série 300 AISI/SAE)
- Ferritiques
- Martensitiques
Chaque classe influence différemment le soudage : identification préalable cruciale.
1. Aciers austénitiques (série 300) : les plus soudables
Sous-classe « 18/8 » : 18 % Cr, 8 % Ni. Caractéristiques :
- Non magnétiques ou faiblement
- Résistants à HNO₃ 10 % dans l'alcool
- Non durcissables par traitement thermique
- Écrouissage : ductiles, déformables, dureté/résistance ↑ par travail mécanique
- Facilement soudables (avec précautions)
- Conductivité thermique 1/3 à 1/2 des autres aciers
- Coefficient dilatation thermique 30-50 % supérieur
→ Distorsions importantes lors du soudage.
Attention : sensibilisation (400-900 °C)
Précipitation de carbures de chrome aux joints de grains → appauvrissement en chrome matrice → perte protection corrosion. Zone affectée thermiquement (ZAT) = bandes de chaque côté du cordon.
Trois stratégies anti-sensibilisation :
- Version bas carbone (ex: 304L) : moins de carbone pour carbures Cr
- Ajout Ti (321) ou Nb (347) : carbures Ti/Nb piègent le carbone, libèrent le chrome. Métal d'apport : toujours niobium (Nb) (Ti réactif, mal récupéré ; Nb stable).
- Traitement de mise en solution (1050 °C / 1900 °F) : redissout carbures Cr. Risque oxydation si pas sous vide/atmosphère protectrice.
Types 309, 310 (haute T°), 316/316L (corrosion) : peu sensibles, fils d'apport similaires.
2. Aciers ferritiques
Ferromagnétiques, non durcissables par traitement thermique. Utilisés pots d'échappement. Structure ferritique limitée dans austénitique = bénéfique (réduit fissuration à chaud). Soudage arc possible (apport ferritique ou austénitique). Traitement thermique post-soudage souvent nécessaire.
3. Aciers martensitiques
Magnétiques, durcissables par traitement thermique. Soudage déconseillé (fissures si carbone pas très bas). Pré/post-chauffage nécessaires. Techniques spéciales requises.
4. Aciers à durcissement par précipitation (PH)
Quatrième classe : assez facilement soudables. Respecter strictement les traitements thermiques pour obtenir les propriétés requises.
Procédés de soudage pour inox
Chaque procédé a avantages/inconvénients, instructions spécifiques pour soudure forte.
Soudage par friction
Quasiment sans problème sauf aciers à coupe libre (soufre/sélénium) = non soudables. Soudage inox/inox et inox/métaux différents (cuivre, aluminium). Attention type/état matériau et effets chaleur près joint.
Soudage par résistance
Utilisable sur la plupart inox. Série 300 et ferritiques : aisé. Martensitiques : problème fragilité sans revenu post-soudage. Adaptations : résistance électrique, conductivité thermique faible, dilatation élevée, T° fusion élevée, résistance à haute T°. Force électrode ↑, temps/courant ↓ vs aciers bas carbone. Nettoyage impératif : saletés + couche Cr₂O₃ naturelle (brosse inox).
Soudage à l'arc
Possible avec flux approprié. Moins viable que TIG sauf contrainte. TIG : élimination résidus flux obligatoire → temps/coût ↑. Arc : attention classe/état matériau, sensibilisation, déformations. SMAW (électrode enrobée) très utilisé (flexibilité). Électrodes : deux types selon composition enrobage → influence courant. Métaux d'apport : norme AWS A5.9/A5.9M:2006.
Soudage faisceau d'électrons (EBW)
Résultats excellents, même pénétration profonde. Ratio profondeur/largeur remarquable → assemblages impossibles autrement. Apport chaleur faible, ZAT limitée → propriétés mécaniques préservées, pas de traitement thermique requis.
Soudage laser
Possible avec protection atmosphère (gaz inerte) et limitation dégradation par chauffage.
Conclusion
Soudage inox pas complexe : rigueur sur matériaux pièces, métaux d'apport, procédé choisi. Succès garanti si tout respecté.
RobotWorx : vos robots de soudage inox
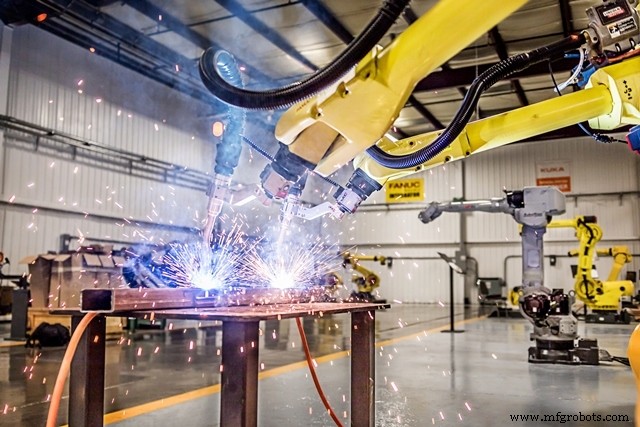
RobotWorx propose solutions Fanuc, Motoman, KUKA, Universal Robots, ABB pour soudage inox. Contactez-nous en ligne ou au 877-762-6881.
Robot industriel
- Comment l'acier inoxydable est produit : de la fusion aux produits finis
- Acier inoxydable austénitique : structure, avantages et applications
- Acier inoxydable expliqué : composition, production et impact mondial
- Créer un aspect patiné : guide sûr pour faire rouiller le métal
- Comprendre l'acier inoxydable : Propriétés, avantages et applications
- Fabrication de l'Acier Inoxydable : Des Matières Premières aux Produits Finis
- Comment Maintenir l'Acier Inoxydable Propre et Sans Corrosion : Guide Pratique
- Acier Inoxydable : Le Matériau Durable Qui Mène vers un Avenir Plus Vert
- Acier doux vs acier inoxydable : différences clés expliquées