



Gilet pare-balles : histoire, matériaux et processus de fabrication
Contexte historique
Les gilets pare-balles sont des armures légères conçues pour protéger les organes vitaux des projectiles d'armes à feu. Historiquement, l'armure a évolué du lin multicouche dans les sociétés mycéniennes et perses antiques aux cottes de mailles et armures à écailles à travers l'Europe, l'Asie et les Amériques. Aux XVIe et XVIIe siècles, les jaques brigandines — vestes matelassées légères à plaques métalliques imbriquées — servaient de précurseurs aux gilets d'aujourd'hui.
Avec l'apparition des armes à feu, les armuriers renforcèrent les cuirasses avec des plaques d'acier plus épaisses, mais le poids et l'encombrement limitèrent l'usage sur le terrain. La révolution des plastiques au milieu du XXe siècle produisit enfin des équipements de protection efficaces pour police et militaires.
Dans les années 1940, le nylon balistique domina jusqu'en 1965, quand la chimiste Stephanie Kwolek chez Du Pont inventa le Kevlar, une fibre aramide haute résistance. Le Kevlar remplaça rapidement le nylon dans les gilets. En 1989, Allied Signal introduisit le Spectra, une fibre de polyéthylène offrant une protection plus légère et plus forte. Les deux matériaux restent la colonne vertébrale des armures balistiques modernes.
Matières premières
Le panneau central d'un gilet est composé de multiples couches de Kevlar tissé, Spectra Shield, ou, sur certains marchés, Twaron ou Bynema. Les fibres tissées sont cousues avec du fil Kevlar, tandis que le Spectra non-tissé est lié avec des résines comme Kraton et sandwiché entre des films de polyéthylène.
Le panneau loge dans une enveloppe respirante — généralement un mélange polyester/coton ou nylon. La face intérieure est doublée d'une couche absorbante (ex. Kumax) pour le confort, et certains gilets incluent un rembourrage nylon pour une résistance aux chocs accrue. Les modèles à haut risque comportent des poches pour plaques métalliques ou céramiques interchangeables et une protection supplémentaire contre les coups de couteau ou impacts de véhicules.
Les systèmes de fermeture varient : sangles élastiques, sangles en tissu, ou fermetures velcro sécurisent le gilet, avec boucles métalliques pour une durabilité accrue.
Processus de fabrication
Fabrication des panneaux
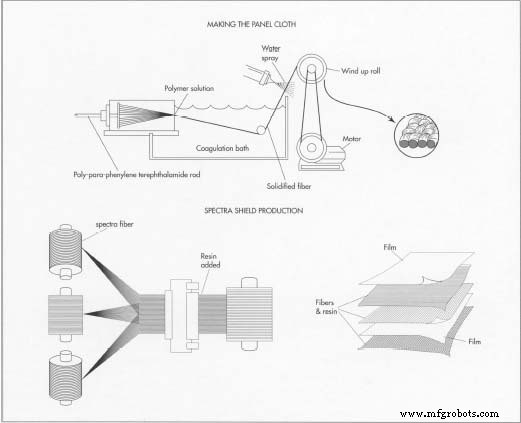
- Production Kevlar : Le poly-para-phénylène téréphtalamide est polymérisé, extrudé par une filière, refroidi, étiré, et bobiné en fil. Le fil est ensuite tissé en toile simple (tabby) et teint.
- Fabrication Spectra : Des filaments de polyéthylène sont filés, posés parallèles, enduits de résine, et superposés pour former une feuille non-tissée. Deux feuilles sont croisées, collées, et encapsulées dans un film de polyéthylène pour créer le panneau en forme de gilet.
Découpage des panneaux
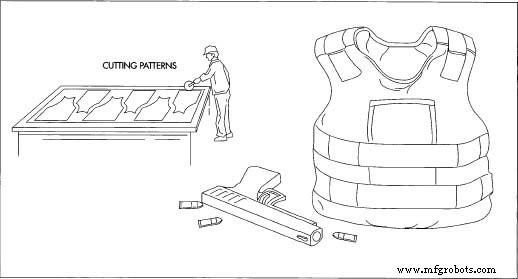
- De grands rouleaux de tissu Kevlar ou Spectra sont déroulés sur des tables de découpe jusqu'à 30 m (32,79 yd) de long.
- Les pièces de patron sont superposées sur le tissu ; une mise en page assistée par ordinateur maximise l'utilisation du matériau.
- Les panneaux sont découpés avec une fraise à disque de 15 cm (5,91 pouces), puis empilés précisément pour la couture.
Couture et assemblage
- Les panneaux Kevlar peuvent être matelassés (quilt-stitched) ou cousus en boîte (box-stitched). Le matelassage offre rigidité mais est laborieux ; la couture en boîte est plus rapide et permet plus de flexibilité.
- Pour les panneaux Spectra, la couture est généralement inutile ; les panneaux sont simplement superposés dans des inserts de poche rigide.
- Des pochoirs et marques à la craie guident le placement des coutures. Après couture, étiquettes de taille et d'identification sont apposées.
Finition
- Les enveloppes sont cousues sur machines industrielles ; les panneaux sont insérés, et les sangles attachées.
- Le gilet terminé est mis en boîte, étiqueté, et expédié au client.
Contrôle qualité
Les fabricants effectuent des tests de traction sur fibres, fils et tissus finis, assurant que chaque matériau respecte les limites de résistance spécifiées. Les gilets subissent la certification de l'Institut National de la Justice (NIJ), les classant de I à IV selon le calibre et la vitesse des balles qu'ils peuvent arrêter. Les étiquettes de taille doivent inclure le niveau de protection, le numéro de lot, la date, le numéro de série, et un avertissement que les gilets de niveau inférieur ne protègent pas contre les objets tranchants ou les tirs de fusil.
Les tests consistent à tirer sur un mannequin calibré en six points — trois à 0° et trois à 30° — et vérifier qu'aucune perforation ne se produit. Une pénétration supérieure à 4,4 cm (1,7 pouce) indique un échec. Les modèles approuvés sont archivés pour référence future, et les données de performance terrain confirment que les agents portant des gilets conformes sauvent des centaines de vies chaque année.
Pour plus de détails techniques sur les normes NIJ, visitez NIJ.gov.
Processus de fabrication
- L'ambre : de la résine antique au trésor scientifique — histoire, propriétés et usages modernes
- La soupe condensée : de l'innovation de Dorrance en 1899 aux marchés mondiaux
- L'évolution du masque de gardien : du cuir à la protection haute technologie
- La guillotine : histoire, conception et héritage
- Sac de frappe : histoire, conception et innovations de pointe
- Pyrex : l'évolution, la composition et la fabrication du verre borosilicate
- Silicium : Propriétés, production et perspectives de marché
- La vodka : de la distillation ancienne à la production moderne
- Fer : propriétés, histoire et applications quotidiennes