



Atteindre une Tolérance de 0,05 mm en Usinage CNC Aéronautique Ti-6Al-4V : Une Approche de Précision en Boucle Fermée
Dans la fabrication aéronautique, l'usinage de composants structurels en Ti-6Al-4V exige une expertise dépassant les pratiques CNC conventionnelles. Lorsque les plans imposent une tolérance dimensionnelle de ±0,005 mm (±5 µm), le flux de travail habituel ne suffit plus. Le faible module d'élasticité du titane, sa mauvaise conductivité thermique, sa réactivité chimique élevée à température élevée et son fort écrouissage génèrent des forces de coupe excessives, un échauffement localisé et une déformation de la pièce.
L'usinage CNC aéronautique repose sur un système intégré en boucle fermée fusionnant contrôle environnemental, cinématique machine, géométrie d'outils avancée, bridage spécialisé et métrologie en cours de process pour atteindre une précision micronique reproductible.
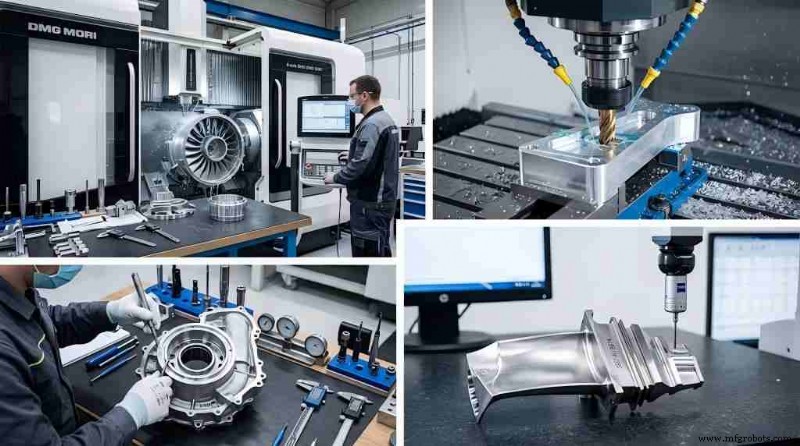
Éliminer les Variables Physiques : Contrôle Environnemental & Rigidité Machine
Pour une tolérance de ±5 µm, les fluctuations de température ambiante sont la première source d'erreur volumique. Les coefficients de dilatation thermique font que même de légers changements de température déplacent à la fois la pièce et la structure machine.
1. Micro-Climat et Stabilisation du Lubrifiant
Les cellules de précision doivent résider dans un atelier dédié, climatisé par CVC maintenant une température ambiante de 20 °C ± 0,5 °C (68 °F ± 0,9 °F). Le système d'apport de lubrifiant doit être couplé à un groupe froid industriel capable de maintenir le fluide à ±0,1 °C de la température de base du banc machine, évitant dilatation ou contraction locale du titane pendant l'enlèvement de matière.
2. Cinématique Machine et Précision Volumétrique
Des centres d'usinage 5 axes ultra-précis, conçus pour une rigidité statique et dynamique élevée, sont indispensables. Caractéristiques clés :
- Symétrie Thermique : fontes symétriques assurant une croissance thermique uniforme, l'éloignant de l'interface outil-pièce.
- Moteurs Directs & Guides Linéaires : élimine le jeu pour une actuation d'axes sans faille.
- Boucle Fermée : échelles optiques linéaires absolues à résolution nanométrique (ex. encodeurs Heidenhain) offrent un suivi de position temps réel, exempt d'erreurs de vis à billes.
Outillage Avancé & Stratégies de Coupe pour Pièces Aéronautiques
La faible conductivité thermique du titane signifie que ~90 % de la chaleur de coupe reste au tranchant, accélérant l'usure outil et causant des défauts de surface.
1. Cycles de Détente et Gestion du Surépaisseur
Les contraintes résiduelles du brut ou d'un ébauche agressif peuvent déformer la pièce au débridage. Notre process sépare ébauche et finition :
Ébauche → Recuit de Détente sous Vide → Semi-Finition → Micro-Finition Finale
En finition finale, la profondeur de passe (ap) est limitée à 0,02 mm – 0,05 mm pour réduire les forces de coupe et éliminer la déformation élastique.
2. Sélection et Géométrie d'Outil
Nous utilisons des substrats carbure micro-grain à haute dureté à chaud et ténacité.
- Revêtements : éviter les revêtements contenant du Ti (TiN, TiAlN) pour prévenir l'usure adhésive et le BUE. Privilégier outils polis non revêtus ou revêtements CrN/DLC.
- Géométrie : angles de dépouille positifs aigus (10°–15°) et angles d'hélice élevés cisaillent proprement, réduisant la charge.
- Dynamique : fraises à pas et hélice variables perturbent les fréquences harmoniques, supprimant le chatter dégradant finition et constance dimensionnelle.
3. Gestion Fluide Haute Pression
L'arrosage classique n'évacue pas les copeaux ni ne contrôle la température en zones de haute tolérance. Nous utilisons un système Arrosage par Broche (TSC) à pression minimale de 70 bar (1 015 psi) pour tremper instantanément le tranchant, briser les copeaux ductiles du titane et les évacuer de la zone de coupe.
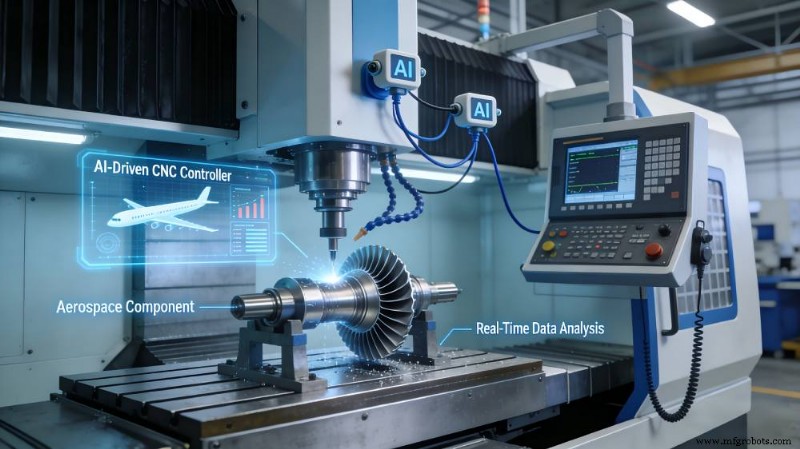
Gestion de la Déformation Élastique : Solutions de Bridage Intelligentes
Le module d'élasticité du titane (~110 GPa) est environ la moitié de l'acier de structure, doublant la déformation sous forces de bridage identiques. Les étaux mécaniques ou mors durs conventionnels déforment les géométries à parois minces, provoquant un retour élastique violant la fenêtre de ±0,005 mm.
1. Méthodologies de Bridage Avancées
Nous répartissons les charges uniformément avec des mandrins à vide sur mesure ou des dispositifs hydrauliques à faible distorsion adaptés à chaque pièce. Pour caractéristiques complexes ou parois minces, le bridage par changement de phase — cryogénique ou par gel — enrobe le composant dans la glace, offrant un support uniforme sans pression localisée.
2. Cohérence des Repères
Systèmes de bridage zéro-point avec douilles de traction intégrées atteignent une répétabilité mécanique de <2 µm, isolant le montage des erreurs humaines lors du transfert de pièce.
Métrologie en Processus et Boucle de Rétroaction Fermée
La programmation prédictive seule ne compense pas l micro-usure outil ou mouvements localisés machine sur longs cycles. L'usinage CNC aéronautique de haute valeur exige une validation in-situ temps réel.
1. Cycles de Palpage sur Machine
Avant le passage de finition final, le programme CNC pause pour exécuter une routine de palpage sur machine avec une sonde à déclenchement par jauge de contrainte (ex. Renishaw OMP). La sonde échantillonne les repères critiques et surfaces semi-finies dans l'enveloppe machine.
2. Boucles de Compensation Adaptative
Les coordonnées mesurées reviennent au contrôleur CNC via variables macro. Le contrôleur compare les dimensions réelles au plan et met à jour automatiquement les corrections d'usure outil (valeurs D, H) pour corriger le profil micro-usure, éliminant l'intervention manuelle.
Vérification : Le Protocole MMT en Usinage CNC Aéronautique
Prouver qu'une dimension respecte l'exigence ±0,005 mm est aussi complexe que l'usinage lui-même. La métrologie dicte que l'incertitude de l'instrument doit être le cinquième au dixième de la bande de tolérance.
1. Protocoles de Conditionnement Pièce
Les pièces ne peuvent être mesurées immédiatement après usinage. Elles subissent une stabilisation en laboratoire métrologique dédié à 20 °C ± 0,1 °C pendant 12–24 h (selon masse) pour atteindre l'équilibre thermique et relâcher les contraintes résiduelles.
2. Équipement Métrologique Haute Précision
L'inspection dimensionnelle finale utilise des MMT haute précision à palpeurs à balayage analogique. L'erreur maximale admissible (MPEE) doit satisfaire :
MPEE ≤ 0,5 µm + L/1000
Cette résolution assure des données statistiquement valides, établissant la traçabilité pour la conformité aéronautique.
Matrice de Configuration Opérationnelle
Les différences techniques entre fraisage commercial standard et usinage de précision aéronautique optimisé :
| Variable Opérationnelle | Usinage Commercial Standard | Usinage de Précision Aéronautique Optimisé |
|---|---|---|
| Régulation Thermique Ambiante | Variance ±2,0 °C autorisée | Régulée à ±0,5 °C (Labo : ±0,1 °C) |
| Contrôle Température Lubrifiant | Arrosage non régulé | TSC stabilisé par groupe froid ≥70 bar |
| Retour Positionnement | Encodeur rotatif sur servomoteur | Échelles optiques linéaires directes (échelle nanométrique) |
| Mécanisme de Bridage | Bridage manuel/hydraulique mors durs | Systèmes vide, cryogéniques ou zéro-point |
| Compensation Dimensionnelle | Mises à jour micrométriques hors-ligne manuelles | Boucles de rétroaction palpage en processus automatisées |
| Inspection | Galbes manuels standards / MMT standard | Stabilisation thermique prolongée + vérification MMT sous-micronique |
En standardisant ces contrôles, une installation aéronautique peut produire fiablement des composants Ti-6Al-4V dans une fenêtre de conception ±0,005 mm, neutralisant les variables thermodynamiques et mécaniques tout au long du process.
Guides Connexes
Technologie industrielle
- Le podcast The New Possible : Vortic Watch Co – Innovation moderne dans l'horlogerie
- MilliporeSigma s'engage dans une initiative d'emballage vert sur quatre ans pour plus de 300 000 produits
- 5 raisons pour lesquelles la hausse du e-commerce due au COVID est là pour durer
- Maîtriser le Moulage par Injection des Plastiques Techniques Haute Température
- Fishbowl est-il la solution MRP idéale pour les fabricants ?
- Blockchain : la clé pour débloquer une collaboration fluide dans la chaîne d'approvisionnement
- Maîtriser l'usinage médical de précision : 8 techniques essentielles pour le titane, cobalt-chrome et acier inoxydable
- Missouri : 20 millions $ pour les fabricants d'EPI dans la lutte contre le COVID-19
- L'avenir des véhicules autonomes : technologies, défis et innovations