



Optimiser la Qualité de la Découpe Laser pour Réduire les Coûts de Finition Secondaire
Optimiser la Qualité de la Découpe Laser pour Réduire les Coûts de Finition Secondaire
La découpe laser reste la méthode de référence pour le travail de tôle haute précision. Son efficacité réelle repose cependant sur une qualité de coupe constante. Des bords médiocres imposent des opérations coûteuses d'ébavurage, meulage et reprise qui érodent les gains de temps et matière promis par le procédé.
Pour la plupart des travaux de tôle, les défauts de bord proviennent des réglages du process, non de la machine. Ce guide met en lumière les problèmes les plus fréquents, leurs causes racines et solutions pratiques pour réduire les efforts de post-traitement.
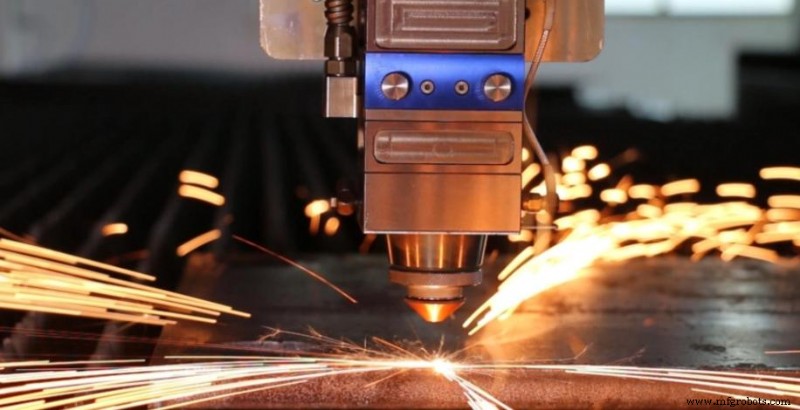
Le Coût Caché d'une Mauvaise Qualité de Bord en Découpe Laser
- Ébavurage Main-d'œuvre Intensive : l'enlèvement manuel des bavures laser est lent et coûteux. Quand il devient une étape du flux, vous payez deux fois : une pour la coupe, une pour le post-traitement. Les surcoûts s'accumulent vite sur une série.
- Gaspillage Matière & Rebuts : une géométrie de bord rugueuse peut compromettre la précision dimensionnelle et causer des problèmes d'assemblage, menant à pièces rejetées et retards de production.
- Esthétique et Ajustement Compromis : bords oxydés ou irréguliers nuisent au soudage et au revêtement poudre. Des surfaces propres et constantes sont essentielles pour joints de soudure solides et finition impeccable.
Défauts Courants de Découpe Laser et Leurs Causes
La plupart des défauts remontent à quelques facteurs de process déséquilibrés. Identifier la cause racine est le moyen le plus rapide de les résoudre.
Lutter contre les Scories et Bavures
Scories et bavures se forment quand la matière fondue n'est pas entièrement évacuée de la zone de coupe et se resolidifie le long du bord.
- Déséquilibre Thermique : sur épaisseurs importantes, la chaleur s'accumule au fond de la coupe, empêchant le métal fondu de s'écouler proprement. Vérifiez et ajustez d'abord la position focale et la puissance.
- Pression Gaz Inadaptée : le gaz d'assistance éjecte la matière fondue. Une pression insuffisante laisse le métal fondu en place, créant des bavures à meuler.
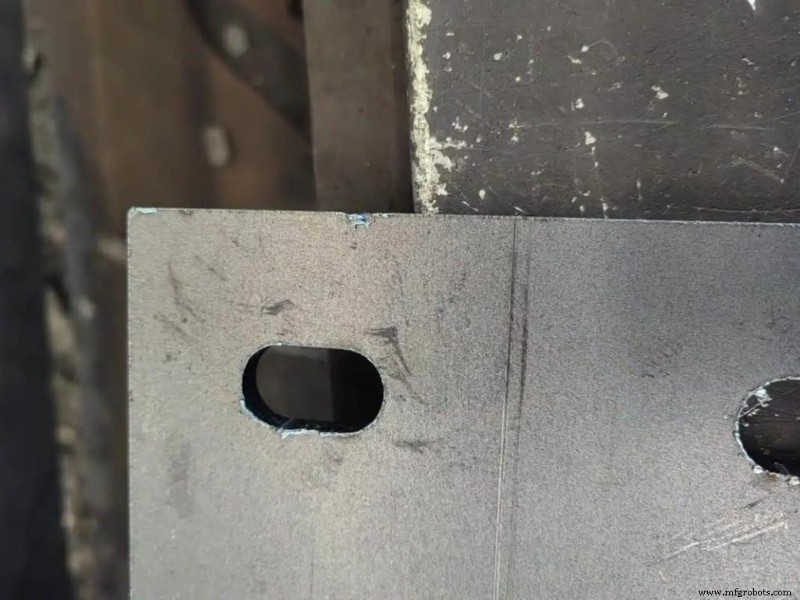
Stries et Fins de Surface Rugueux
Des stries verticales sur le bord de coupe indiquent souvent qu'un ou plusieurs paramètres de coupe nécessitent un ajustement.
- Qualité Faisceau et Stabilité Focale : une lentille contaminée ou un foyer légèrement décalé peut étaler le faisceau de manière inégale, produisant des stries irrégulières. L'inspection régulière de la lentille et une configuration focale correcte font une différence mesurable.
- Erreurs de Vitesse d'Avance : couper trop vite crée des lignes de traînée ; trop lent surchauffe la matière, élargit le trait et rugit la surface. La vitesse optimale varie selon matériau et épaisseur.
Ce tableau résume les défauts les plus fréquents, leurs causes principales et corrections recommandées :
| Défaut | Cause Principale | Correction |
|---|---|---|
| Bavures dures (Scories) | Pression gaz assistance trop basse / Foyer trop haut | Augmenter pression gaz ; abaisser point focal |
| Stries rugueuses | Vitesse de coupe trop rapide | Réduire avance ; vérifier état buse |
| Grande zone affectée thermique | Apport thermique excessif | Optimiser puissance et vitesse coupe |
| Oxydation excessive | Réaction oxygène trop agressive | Réduire pression O2 ou passer à l'azote |
4 Conseils pour Optimiser la Découpe Laser
Empêcher les défauts à la source est bien plus efficace que de les corriger après. Concentrez-vous sur ces quatre axes pour les meilleurs résultats.
- Optimiser la Position Focale
Pour matériaux épais, placez le foyer juste sous la surface supérieure au lieu de directement dessus. Ce léger ajustement laisse la matière fondue s'écouler plus aisément, réduisant scories et améliorant la rectitude du bord. - Maîtriser le Choix du Gaz d'Assistance
Le choix du gaz impacte la qualité de bord plus que la plupart des opérateurs ne le pensent. L'azote donne des bords propres, sans oxydes, sur inox et aluminium — idéal pour l'aspect ou l'adhérence de revêtement. L'oxygène, exothermique et efficace pour l'acier doux épais, laisse une finition légèrement oxydée. - Trouver la Vitesse de Coupe Idéale
La vitesse d'avance la plus rapide n'est pas toujours la meilleure. Effectuez des essais de vitesse sur coupes d'échantillon pour déterminer le débit produisant le bord le plus propre, pas seulement le temps de cycle le plus court. - Garder les Buses Propres et Centrées
Buses usées ou décentrées perturbent le flux de gaz d'assistance, causant turbulence, bords irréguliers et largeurs de trait inégales. L'inspection et le remplacement réguliers des buses offrent un fort retour pour un effort minimal.
Concevoir des Pièces pour une Découpe Laser Parfaite
Les réglages process comptent, mais la conception de la pièce aussi. Quelques ajustements CAO peuvent éviter beaucoup de travail de finition ultérieur.
- Éviter les Angles Rentrants Aigus : ajoutez de petits congés aux angles intérieurs pour empêcher le laser de s'attarder et de surchauffer la matière.
- Respecter le Ratio Diamètre/Épaisseur : en règle générale, le diamètre du trou doit être au moins égal à l'épaisseur du matériau. Tôle épaisse avec petits trous tend à éclater et produire une géométrie de bord médiocre.
- Maintenir un Espacement Suffisant (Ame) : découper des éléments trop proches accumule de la chaleur et déforme la tôle environnante. Laissez assez de matière entre coupes pour préserver planéité et précision dimensionnelle.
Construire un Flux de Travail Découpe Laser Rentable
Réduire la finition secondaire est souvent le moyen le plus rapide de baisser le coût réel des pièces découpées laser. En affinant les paramètres de coupe, sélectionnant le bon gaz d'assistance et concevant les pièces judicieusement, les fabricants obtiennent des bords plus propres, un débit plus élevé et des coûts de production plus prévisibles.
Le service découpe laser de JTR commence par un process livrant des pièces prêtes pour l'étape suivante — sans banc d'ébavurage nécessaire. Si vous luttez contre la qualité de bord ou voulez fluidifier votre flux tôle, contactez-nous pour discuter votre projet.
Guides Connexes
Technologie industrielle
- Innovation dans la main-d'œuvre : moteur de croissance dans la fabrication moderne
- Fabrication hybride : fusion des procédés additifs et soustractifs pour production avancée
- Comprendre la tension de claquage des isolants et la rigidité diélectrique
- Construire des chaînes d'approvisionnement résilientes : cinq actions clés pour surmonter la pénurie de semi-conducteurs
- Exploiter les logiciels RFx pour stimuler la croissance des ventes malgré les pénuries de main-d'œuvre
- Mintermes et maxtermes dans les cartes de Karnaugh : Notation claire et exemples pratiques
- Comprendre les Circuits Imprimés de Manette PS4 : Guide Complet
- Croissance manufacturière dans le Pacifique Nord-Ouest : Tendances, opportunités et impact économique
- Rigidité diélectrique des isolants — Données clés pour ingénieurs électriciens