



12 Pièges de Conception à Éviter pour un Moulage par Injection Réussi
Habituellement, nous aimons écrire sur les meilleures pratiques de conception à suivre pour aider à garantir que vos pièces sont parfaites. Dans l'esprit de toutes choses effrayantes et d'Halloween, couvrons quelques conseils spécifiques par ligne de service sur « ce qu'il ne faut pas faire » pour éviter des pièces tout simplement effroyablement mauvaises. Ayant fabriqué des centaines de milliers de pièces chaque année, nous en avons vu quelques-unes qui nous ont donné des frissons ! Voici ce qu'il faut éviter.
Écueils du Moulage par Injection
L'Appliquer Trop Épais
L'épaisseur de paroi est une considération clé pour les pièces moulées. Les parois trop épaisses sont sujettes au retrait, à la déformation et à la formation de vides internes (poches d'air). Pas de panique, nous avons ce qu'il vous faut. Le respect de nos directives d'épaisseur de paroi aidera à éviter ces problèmes. Note : Gardez à l'esprit que ceci n'est qu'une règle générale car toutes les pièces n'ont pas nécessairement des épaisseurs de paroi aux extrémités hautes et basses indiquées sur le tableau.
| RÉSINE | POUCES |
|---|---|
| ABS | 0.045 - 0.140 |
| Acétal | 0.030 - 0.120 |
| Acrylique | 0.025 - 0.500 |
| Polymère à Cristaux Liquides | 0.030 - 0.120 |
| Plastiques renforcés fibres longues | 0.075 - 1.000 |
| Nylon | 0.030 - 0.115 |
| Polycarbonate | 0.040 - 0.150 |
| Polyester | 0.025 - 0.125 |
| Polyéthylène | 0.030 - 0.200 |
| Polypropylène Sulfure | 0.020 - 0.180 |
| Polypropylène | 0.025 - 0.150 |
| Polystyrène | 0.035 - 0.150 |
| Polyuréthane | 0.080 - 0.750 |
Ne Pas Implémenter les Dépouilles et Rayons
Les dépouilles et rayons sont vitaux pour une pièce moulée par injection correctement conçue. La dépouille aide une pièce à se démouler avec moins de traction sur la surface de la pièce puisque le matériau se rétracte sur le noyau du moule. Une dépouille limitée nécessite une quantité excessive de pression sur le système d'éjection. Cela peut endommager les pièces et éventuellement le moule. Une bonne règle de base est d'appliquer 1 degré de dépouille par 1 pouce (25,4 mm) de profondeur de cavité, mais cela peut ne pas suffire selon le matériau sélectionné et les capacités du moule. Vérifiez toujours avec notre équipe de conception pour vous assurer que la dépouille que vous prévoyez pour votre pièce est suffisante.
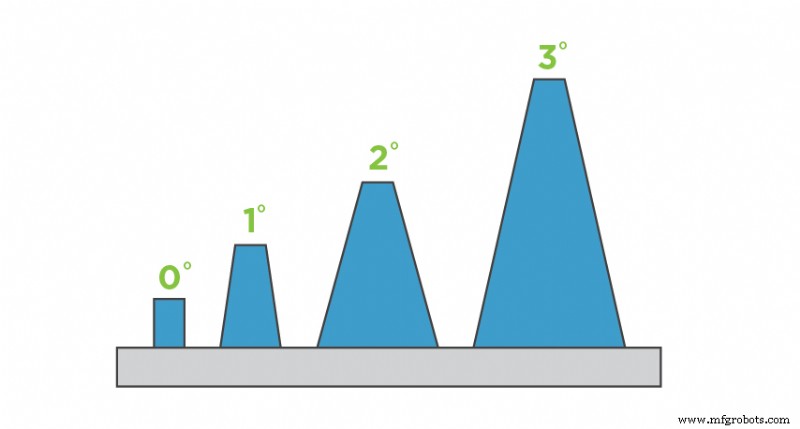
La dépouille aide une pièce à se démouler. Divers degrés de dépouille sont illustrés ici.
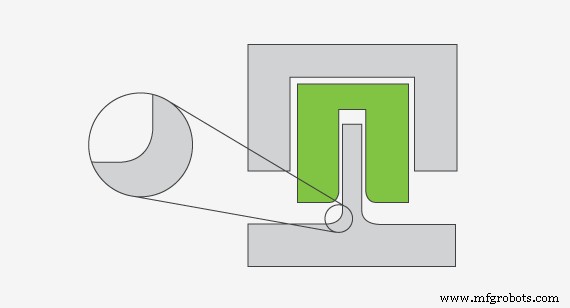
Les coins vifs ont une concentration de contrainte élevée et le flux de plastique est entravé. En revanche, les coins arrondis ont des concentrations de contrainte réduites et le flux de plastique est amélioré.
Les rayons, d'autre part, ne sont pas une nécessité pour le moulage par injection mais devraient être appliqués à votre pièce — éliminer les coins vifs sur votre pièce améliorera le flux de matériau ainsi que l'intégrité de la pièce. La résine remplissant la cavité du moule coule mieux autour des coins arrondis. La résine plastique veut prendre un chemin de moindre résistance pour minimiser la contrainte sur le matériau et le moule. L'intégration de rayons aide aussi à l'éjection de la pièce et réduit la probabilité que la pièce se déforme ou se casse quand elle est retirée du moule.
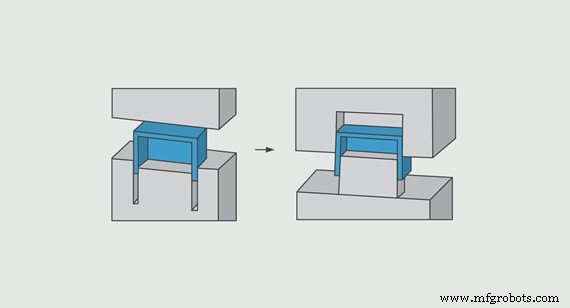
Approche Cotes Profondes : Boîte conçue avec parois comme nervures. Coût plus élevé pour usiner et polir la cavité. Approche Noyau-Cavité : Boîte conçue par méthode noyau-cavité. Accès aux caractéristiques avec fraise plus grande et plus rapide. Plus facile et rapide à polir.
Ne Pas Évider ou Nervurer
Le noyau et la cavité sont souvent référencés comme les côtés A et B (moitiés supérieure et inférieure) d'un moule. Une approche noyau-cavité pour la conception de pièce peut économiser du temps et de l'argent de fabrication et améliorer l'esthétique globale de la pièce. Cette technique de conception nécessite que les parois extérieures et intérieures soient dépouillées pour qu'elles soient parallèles l'une à l'autre. Cette méthode maintient une épaisseur de paroi constante, maintient l'intégrité de la pièce, améliore la résistance et la moulabilité, et diminue le coût global de fabrication.
Périls de l'Impression 3D
Beaucoup d'erreurs d'impression 3D sont spécifiques au processus de fabrication. Nos processus additifs sont différents les uns des autres et viennent avec des considérations uniques. Voici trois problèmes d'impression à essayer d'éviter.
Ne Pas Télécharger un Fichier STL Haute Résolution
Dans certains cas, nous recevons des fichiers STL à basse résolution, ce qui peut entraîner un facettage grossier (surfaces comme des pierres précieuses). Bien qu'un fichier à basse résolution ne nous empêchera pas de fabriquer la pièce, cela pourrait affecter son esthétique. La plupart des logiciels de CAO permettent d'ajuster la résolution dans vos paramètres d'exportation. Nous recommandons de vous assurer que vos STL sont haute résolution, mais pas si volumineux qu'ils ne peuvent pas être téléchargés ou manipulés, environ 100 Mo ou moins. Une autre option est de soumettre un fichier STP/STEP que nous pouvons convertir en STL de notre côté.
Au-delà des fichiers STL, nous acceptons les fichiers SolidWorks natifs (.sldprt) ou ProE (.prt) ainsi que des modèles CAO 3D solides d'autres systèmes CAO exportés en IGES (.igs), STEP (.stp), ACIS (.sat) ou Parasolid (.x_t ou .x_b).
Ne Pas Contourner le Retrait avec SLS et MJF
Le retrait différentiel peut se produire quand une pièce a une distribution inégale de matériau. Quand un côté d'une pièce est beaucoup plus épais comparé au reste, il refroidit à des taux différents. Les parties plus épaisses refroidissent à des taux plus lents que les zones minces, ce qui peut entraîner un retrait. Si une caractéristique épaisse est requise sur la pièce, nous recommandons de creuser la caractéristique en une coque d'environ 0,100 in. (2,54 mm) à 0,125 in. (3,175 mm). Si possible, faites correspondre l'épaisseur globale de votre pièce à l'épaisseur de la coque de la grande caractéristique.
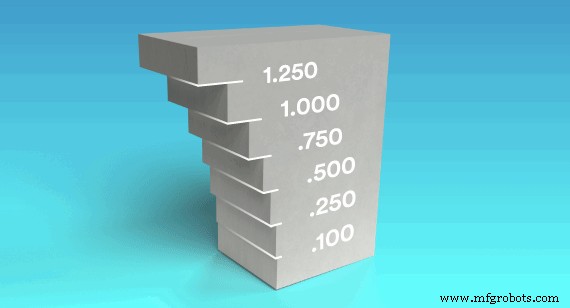
Lors de la conception pour DMLS, soyez prudent avec les porte-à-faux — changements brusques dans la géométrie d'une pièce. Comme vu dans cet exemple, si la couche suivante est plus grande que la précédente, cela créera un porte-à-faux.
Ne Pas Éviter les Grands Porte-à-Faux dans les Pièces Métalliques Imprimées en 3D
Différents des angles auto-supportés qui offrent une pente lisse à une conception de pièce, les porte-à-faux sont des changements brusques dans la géométrie d'une pièce. L'impression 3D métal DMLS est assez limitée dans son support des porte-à-faux comparée à d'autres technologies d'impression 3D telles que la stéréolithographie et le frittage sélectif par laser. Lors de la conception de porte-à-faux, il est sage de ne pas repousser les limites car de grands porte-à-faux peuvent entraîner une réduction du détail d'une pièce et pire, mener à l'échec complet de la construction. Consultez ce conseil de conception sur les pièces métalliques imprimées en 3D, qui offre plus de conseils sur comment DMLS peut créer des pièces métalliques complexes, durables et légères.
Erreurs d'Usinage CNC
Ne Pas Éviter les Caractéristiques Requérant un Usinage Inutile
Une erreur fréquente est de concevoir une pièce avec des zones qui n'ont pas besoin de coupe d'usinage. Un tel usinage inutile ajoute au temps d'exécution de votre pièce — le temps d'exécution qui est un facteur clé de votre coût de production final. Considérez cet exemple, où la conception spécifie une géométrie circulaire critique nécessaire pour l'application de la pièce (voir illustration côté gauche dans l'image à droite). Elle appelle à usiner les trous/caractéristiques carrés au milieu et puis couper le matériel environnant pour révéler la pièce finie. Cette approche, cependant, ajoute un temps d'exécution significatif pour usiner le matériel restant.
Dans une conception plus simple (voir illustration côté droit à droite), la machine coupe simplement la pièce du bloc, éliminant le besoin d'usinage supplémentaire, gaspilleur, de matériel excédentaire tout à fait. Le changement de conception dans cet exemple coupe le temps machine presque de moitié. Gardez votre conception simple pour éviter le temps d'exécution supplémentaire, l'usinage inutile — et le coût ajouté.
Incorporer des Parois Minces et Hautes dans Votre Conception
Les outils de coupe utilisés dans les machines CNC se déforment ou se plient légèrement sous les forces d'usinage, tout comme le matériau coupé. Cela peut entraîner des problèmes tels qu'une surface ondulée indésirable et des difficultés à respecter les tolérances de la pièce. De plus, la paroi pourrait s'écailler, se plier ou se casser. Plus votre paroi est haute — notre maximum est 2 in. (51 mm) — plus elle peut avoir besoin d'être épaisse pour augmenter la rigidité du matériau. Une bonne règle de base pour les parois est un rapport largeur/hauteur de 3:1. Ajouter de la dépouille à une paroi pour qu'elle s'effile plutôt que de se tenir verticale pourrait rendre l'usinage plus facile et laisser moins de matériel résiduel.
Ajouter du Texte Petit ou en Relief
Vos composants peuvent nécessiter un numéro de pièce fraisé, des descriptions ou un logo d'entreprise. L'ajout de texte ajoute aussi du coût. Et plus le texte est petit, plus le coût est élevé. C'est parce que les très petites fraises de bout qui coupent le texte fonctionnent à une vitesse relativement plus lente, augmentant le temps d'exécution sur votre pièce et donc votre coût final. D'un autre côté, couper du texte plus grand va significativement plus vite si votre pièce peut l'accueillir, réduisant votre coût. Astuce pro : Si possible, optez pour du texte en creux plutôt qu'en relief.
Problèmes de Tôlerie
Placer des Caractéristiques Trop Près des Lignes de Pliage
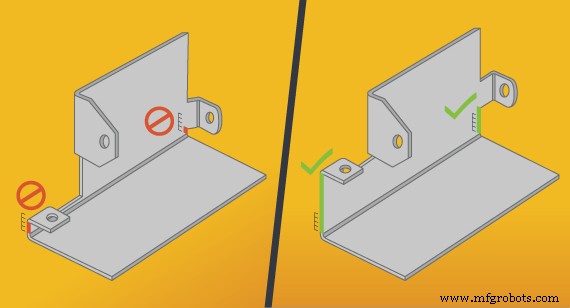
Assurez-vous d'être attentif à l'endroit où vous placerez les trous, onglets et autres caractéristiques et assurez-vous qu'ils ne sont pas placés trop près d'un pli, comme vu dans cet exemple.
Un moyen rapide de créer des difficultés pendant la fabrication est de placer des trous, onglets ou autres caractéristiques trop près d'un pli. Alors, à quelle distance pouvez-vous aller ? Suivez simplement la règle 4T. Gardez toutes les caractéristiques à au moins 4x l'épaisseur du matériau loin des lignes de pliage. Donc, si votre conception nous dit d'utiliser 0,050 in. (1,27 mm) de cuivre, donnez à votre caractéristique au moins 0,200 in. (5,08 mm) de dégagement. Si vous ne le faites pas, la pièce se déformera maladroitement dans la presse plieuse, et personne ne veut cela.
Concevoir des Coins Perpendiculaires en Tôlerie
Quand vous pliez de la tôle dans une presse plieuse, cela ne forme pas un angle parfait de 90 degrés. Au lieu de cela, parce que l'outil a un bout arrondi, il ajoutera un rayon au pli. Si vous mesurez la longueur de cette zone pliée et la divisez par deux, vous obtiendrez le rayon de pliage, un chiffre défini par l'outil qui l'a fait.
Le rayon de pliage interne le plus courant (et notre défaut) est 0,030 in. (0,762 mm). Une considération importante à retenir est que le rayon de pliage externe — celui formé du côté matrice de l'outillage de presse plieuse — est égal à l'épaisseur du matériau plus le rayon de pliage interne. Certains concepteurs aiment se compliquer et créer des rayons différents pour chaque pli dans une pièce, mais si réduire le coût est la priorité, optez pour utiliser le même rayon pour tous les plis.
Ne Pas Inclure les Spécifications de Quincaillerie
N'oubliez jamais de laisser votre fabricant savoir quel type de quincaillerie vous voulez utiliser en incluant les détails dans vos informations d'assemblage de haut niveau. Par exemple, disons que vous voudriez inclure un écrou auto-serrant. Assurez-vous de spécifier cela dans votre fichier de conception pour vous assurer d'obtenir ce que vous voulez placé à l'emplacement de la pièce où vous l'attendez. Prêter attention à ces 12 conseils « ce qu'il ne faut pas faire » est un excellent point de départ, mais alors que vous commencez le processus de fabrication, travaillez avec nos ingénieurs d'applications talentueux pour aider à conseiller sur la conception de pièce. Ils sont là à chaque étape pour s'assurer que vos pièces sortent impeccablement, peu importe le processus de fabrication que vous choisissez.
Technologie industrielle
- 5 pratiques manufacturières vouées à disparaître d'ici 2025
- L'essor permanent des EPI : Avantages pour la sécurité et l'économie
- Pénurie de châssis : comment le manque de mobilité paralyse les chaînes d'approvisionnement mondiales
- Quand une réparation n'en est pas une vraie : comment identifier les réparations authentiques
- 5 conseils d'experts pour prévenir la contrainte de tuyauterie et éviter des dommages coûteux
- Solutions PCB Avancées pour Applications Aérospatiales et Militaires
- Éliminer les bidouillages de porte-outils : Optimiser les flux de travail pour un usinage fiable
- L'IA est plus qu'une application — C'est une méthodologie puissante pour la réussite des entreprises
- Trois stratégies clés pour renforcer la sécurité des travailleurs en milieu industriel