



Améliorer la fiabilité du brasage SMT dans l'électronique automobile : étude sur les défis des modules multi-puces
La tendance à la miniaturisation des produits électroniques entraîne des structures plus complexes, favorisant l'adoption des modules multi-puces (MCM). L'arrivée des modules centraux (core modules) représente un nouveau défi pour le montage en surface (SMT). Cependant, des problèmes tels que les faux brasages (cold solder joints) et les dépôts d'étain continus apparaissent lors du chargement des nouveaux produits, en raison de la grande surface du substrat et des contraintes thermiques.
Recherche sur la fiabilité du brasage SMT des modules de circuit
Le faux brasage désigne une situation où la couche d'étain n'est pas entièrement déposée sur la surface des pièces à souder, qui ne sont pas fixées par l'étain ; aucun alliage métallique ne se forme entre la face de brasage du composant et le plot (PAD). Une contrainte mécanique peut rendre les composants lâches et provoquer de mauvais contacts. La hauteur minimale des points de brasage est inférieure à 25 % de la somme de la hauteur minimale des points de brasage plus la hauteur brasable.
Les causes courantes incluent : mauvaise qualité de la pâte à braser, composition du flux, couche d'oxydation sur les broches, finition de surface des plots défectueuse, réglage des paramètres de brasage et instabilité du four de refusion.
Analyse des causes des problèmes
a. Analyse du substrat du module central
Les principaux paramètres caractérisant le matériau du substrat sont : Tg (température de transition vitreuse), CTE (coefficient de dilatation thermique) et Td (température de délamination).
Au début du développement, un substrat FR-4 Tg150 (matériau >145 °C) était utilisé, avec un masque de soudure relativement épais sur la face inférieure. Lors du refusion, une légère déformation par flambage survient du fait du Tg bas, réduisant la fiabilité du second refusion et provoquant des faux brasages.
b. Analyse de la quantité de pâte à braser
Selon les exigences habituelles, l'épaisseur du pochoir (stencil) est de 0,13 mm, tout comme l'épaisseur de la pâte sur les plots du module central après impression. Comme le module se déforme pendant le brasage, des faux brasages et une faible fiabilité apparaissent, créant des risques qualité.
Expérimentation d'amélioration
a. Matériau du substrat et plan d'expérience
Le matériau du substrat est un facteur clé de la fiabilité. Le FR-4 Tg150 (matériau >145 °C), peu coûteux, était utilisé initialement. Au stade expérimental, il a été remplacé par du FR-4 Tg170 (matériau >175 °C) pour sa fiabilité supérieure.
Le masque de soudure sur la face inférieure du substrat a été redessiné : épaisseur réduite et qualité améliorée pour garantir la fiabilité du second refusion.
b. Expérimentation sur la découpe du pochoir
Initialement, l'épaisseur du pochoir était de 0,13 mm en raison de composants QFP à pas de 0,5 mm. Lors de la première fabrication, des faux brasages sont apparus avec cette épaisseur. Elle a été portée à 0,15 mm (épaisseur minimale courante), avec un rapport trou/agrandissement de 1:1,2, sans amélioration notable. Seul un pochoir à étages (cascade stencil) a permis d'augmenter l'épaisseur à 0,3 mm, assurant le volume de pâte nécessaire sur les plots de montage.
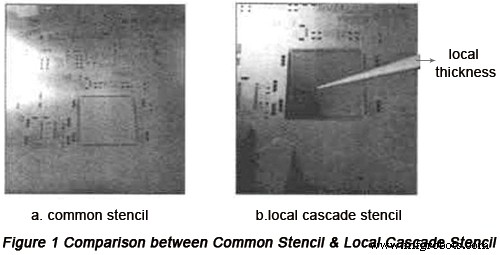
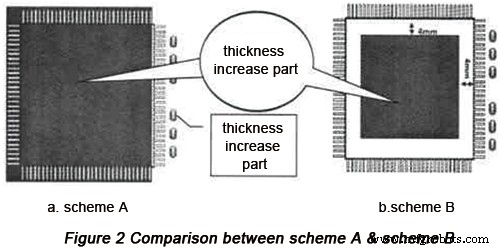
Deux schémas ont été testés avec le pochoir à étages :
• Schéma A : épaisseur majorée de 0,3 mm sur toute la zone du module, côté petits composants inchangé.
• Schéma B : zone majorée réduite de 4 mm par rapport au schéma A, épaisseur +0,3 mm, plots inchangés.
Après présérie et comparaison, des dépôts d'étain continus apparaissent au niveau du réseau de résistances avec le schéma A. Le schéma B s'avère supérieur.
c. Amélioration du processus de fabrication
Avant l'entrée au four de refusion, un dépôt de colle (gel dispensing) est effectué. La solidification et le retrait de la colle fixent le module, réduisant efficacement la déformation et le déplacement du substrat pendant le brasage.
Résultats expérimentaux
Grâce aux améliorations (conception du pochoir, nouveau matériau, processus), le volume de pâte et la hauteur de montée d'étain sur le module central respectent la norme IPC. Le taux de défaut du processus passe de 686 PPM à 23 PPM, assurant la fiabilité. Le tableau ci-dessous illustre les résultats.
| Résultat | Matériau substrat | Volume production | Points test | Type défaut | Nb défauts | Nb mauvais | Taux défaut (PPM) |
|---|---|---|---|---|---|---|---|
| Présérie initiale | Tg150 | 50 | 43 750 | Faux brasage module central | 20 | 20 | 457 |
| Dépôt étain continu module central | 0 | 0 | 0 | ||||
| Total | 20 | 20 | 457 | ||||
| Résultat 1ère amélioration (schéma A) | Tg170 | 50 | 43 750 | Faux brasage réseau résistances | 0 | 0 | 0 |
| Dépôt étain continu réseau résistances | 30 | 30 | 686 | ||||
| Total | 30 | 30 | 686 | ||||
| Résultat 2ème amélioration (schéma B) | Tg170 | 50 | 43 750 | Faux brasage module central | 1 | 1 | 23 |
| Dépôt étain continu module central | 0 | 0 | 0 | ||||
| Total | 1 | 1 | 23 |
Conclusion
L'utilisation de modules centraux accélère le développement et la mise à niveau des produits électroniques automobiles. Au stade des nouveaux produits, la transposition de designs existants réduit coûts et complexité. Toutefois, des défauts apparaissent en présérie du fait de la grande taille du module et des exigences de fabrication élevées, pouvant dégrader la fiabilité.
En tant que circuit imprimé, le module central subit plusieurs cycles : refusion haute température, stockage, second refusion. Ces étapes provoquent déformation, faux brasages et dépôts d'étain continus. Ces problèmes ont été résolus par expérimentation et présérie, ouvrant la voie à une application plus large des modules centraux et accélérant la modularisation de l'électronique automobile.
Ressources utiles :
• Facteurs influençant la qualité du brasage SMT et mesures d'amélioration
• Propriétés et considérations de conception des PCB automobiles
• 5 conseils pour la conception de circuits automobiles face aux EMI
• 5 méthodes éprouvées pour évaluer la fiabilité des fabricants de PCB automobiles
• Méthodes pratiques pour évaluer les capacités d'un assembleur SMT
• Service complet de fabrication PCB PCBCart — Options à valeur ajoutée multiples
• Service avancé d'assemblage PCB PCBCart — À partir de 1 pièce
Technologie industrielle
- L'avenir des tests automobiles : intégrer les systèmes HIL avec RTI DDS
- Comment l'Impression 3D Propulse Innovation, Efficacité et Personnalisation dans l'Industrie Automobile
- Logistique automobile : relever les défis du COVID-19 et stimuler la croissance future
- Usinage CNC : Solutions de Précision pour l'Industrie Automobile
- Piloter le futur : Comment la transformation digitale et l'IoT révolutionnent la fabrication automobile
- Vaincre les EMI dans les circuits automobiles : 5 conseils d'experts pour la conception
- Principes clés de conception PCB pour l'électronique automobile
- Comment l'impression 3D révolutionne l'industrie automobile
- Comment les pompes à eau électroniques révolutionnent le refroidissement automobile