



Comment la conception du lit de clous de sérigraphie influence l'uniformité de l'épaisseur du masque de soudure
Dans le processus de fabrication du masque de soudure (soldermask) pour circuits imprimés, la technique d'impression sérigraphique continue double face par lit de clous est largement adoptée. En raison des différences importantes entre les circuits imprimés en termes d'épaisseur, de distribution des motifs, de diamètre et de répartition des vias, la fabrication du lit de clous de sérigraphie s'avère extrêmement complexe. Si la répartition des clous de cuivre sur le lit n'est pas optimale, l'uniformité de l'épaisseur du masque de soudure en pâtit. Les conséquences sont alors des aberrations chromatiques, une mauvaise imagerie du masque ou des ponts de soudure avec résistance interrompue, entraînant des retouches ou des rebuts. Il est donc indispensable d'établir des directives précises concernant le soudage des clous lors de l'impression sérigraphique du masque de soudure afin de garantir la qualité du lit de clous.
Analyse théorique
L'impression sérigraphique double face du masque de soudure consiste à déposer le masque liquide sur une face du circuit imprimé, puis sur l'autre face à l'aide du lit de clous de sérigraphie. Cette impression continue des deux faces permet de réduire les temps d'attente et de chauffage, améliorant ainsi l'efficacité de la fabrication des circuits.
Pour fabriquer un lit de clous de sérigraphie, des clous de support doivent être placés aux emplacements compatibles avec les bords du circuit ou les positions des vias sur la plaque de base du lit. La complexité du processus impose des exigences techniques élevées, qui doivent être satisfaites par des opérateurs expérimentés. Pourtant, même ces derniers peuvent commettre des erreurs — manque de clous, densité de répartition insuffisante, déviation de position — surtout face à des cartes très complexes ou de nouveaux modèles.
Il est donc nécessaire d'analyser l'influence de la densité de répartition des clous sur l'impression du masque de soudure, afin d'établir des règles de répartition rationnelles qui augmentent l'efficacité de fabrication du lit de clous et la qualité de l'impression double face.
Conception de l'expérience
Facteurs et niveaux expérimentaux
L'expérience croise trois densités de répartition des clous (espacement 5,0 cm, 8,0 cm, 10,0 cm) et trois épaisseurs de circuit (0,8 mm, 1,5 mm, 2,0 mm), selon le plan du tableau 1.
| Essai n° | Carte n° | Épaisseur carte | Densité clous (espacement) |
|---|---|---|---|
| 1 | 1#, 2# | 0,8 mm | 5,0 cm |
| 2 | 3#, 4# | 8,0 cm | |
| 3 | 5#, 6# | 10,0 cm | |
| 4 | 7#, 8# | 1,5 mm | 5,0 cm |
| 5 | 9#, 10# | 8,0 cm | |
| 6 | 11#, 12# | 10,0 cm | |
| 7 | 13#, 14# | 2,0 mm | 5,0 cm |
| 8 | 15#, 16# | 8,0 cm | |
| 9 | 17#, 18# | 10,0 cm |
Fabrication du lit de clous
Une plaque de cuivre nue de 457 mm × 610 mm sert de base. Les clous de cuivre sont disposés en réseau régulier, fixés par des rubans transparents verts. Les espacements testés sont 5,0 cm, 8,0 cm et 10,0 cm. La distance entre les clous périphériques et le bord de la plaque est symétrique horizontalement et verticalement pour éviter des différences d'épaisseur dues à un mauvais positionnement.
Prenons l'espacement de 5 cm : le côté court (45,7 cm) reçoit 9 clous par rangée avec un jeu horizontal de 2,8 cm ; le côté long (61 cm) en reçoit 11. Soit 99 clous au total. Le tableau 2 compare le nombre de clous selon les trois densités.
| Dimensions plaque | Taille réseau | Espacement | Clous côté court | Clous côté long | Total clous |
|---|---|---|---|---|---|
| 457×610 mm | 40×50 cm | 5,0 cm | 9 | 11 | 99 |
| 40×48 cm | 8,0 cm | 6 | 7 | 42 | |
| 40×50 cm | 10,0 cm | 5 | 6 | 30 |
Fabrication des cartes de test
Des plaques de cuivre nue de 17″×23″ d'épaisseurs 0,8 mm, 1,5 mm et 2,0 mm sont utilisées (6 pièces par épaisseur), cuivre 1 oz avec filets. L'encre de masque verte courante (780H) est employée. Les paramètres d'impression sont récapitulés au tableau 3.
| Type de toile | 43T |
| Type d'encre | 780H |
| Viscosité encre | 140 dPa·s |
| Espacement toile | 5 mm |
| Pression impression | 0,49 MPa |
| Vitesse impression | 6 Hz |
| Nombre de lames | 2 |
Méthode de collecte des données
L'épaisseur du film humide est mesurée par un testeur d'épaisseur de film humide. Les points de test suivent la diagonale des clous ; leur nombre varie selon l'espacement. Pour 5 cm d'espacement, le tableau 4 détaille le calcul.
| Côté court | (17×25,4−15)/50 = 8,36 | 8 clous max | Réseau 8×8 clous |
| Côté long | (23×25,4−55)/50 = 10,54 | 10 clous max | |
| Points de test | 4×(8−1)+1 = 29 | 29 points par carte |
Le tableau 5 synthétise les réseaux maximaux mesurables et le nombre total de points pour les trois espacements.
| Espacement | Taille réseau test | Clous sur diagonale | Points par face | Points par carte | Somme points | Total points |
|---|---|---|---|---|---|---|
| 5,0 cm | 35×35 cm | 8 | 29 | 58 | 174 | 354 |
| 8,0 cm | 32×32 cm | 5 | 17 | 34 | 102 | |
| 10,0 cm | 30×30 cm | 4 | 13 | 26 | 78 |
Pour obtenir l'épaisseur d'encre sèche, un lit de 5,0 cm et une carte par épaisseur sont préparés. La méthode de collecte est résumée au tableau 6.
| Type de donnée | Méthode | Quantité | Note |
|---|---|---|---|
| Épaisseur film humide | Testeur film humide | 354 points | Mesure dans les 30 min après impression |
| Épaisseur encre sèche | Observation microscope | 5×3×3 = 45 | 5 points par espacement et épaisseur |
Analyse des résultats
Uniformité de l'encre selon l'espacement des clous
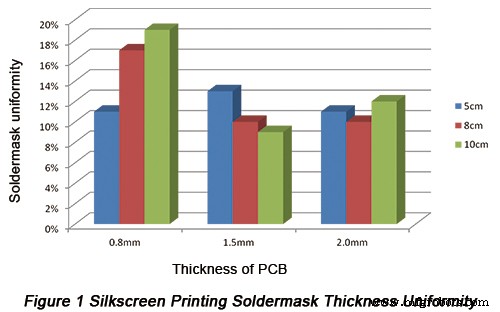
L'uniformité de l'épaisseur du masque est calculée selon la formule : 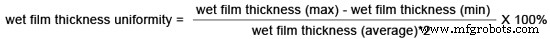 . Les résultats figurent au tableau ci-dessous et en figure.
| Espacement clous | Épaisseur film humide (µm) | Épaisseur carte | ||
|---|---|---|---|---|
| 0,8 mm | 1,5 mm | 2,0 mm | ||
| 5,0 cm | Max | 29 | 29 | 31 |
| Min | 36 | 38 | 39 | |
| Écart | 7 | 9 | 8 | |
| Moyenne | 32,7 | 34,3 | 36,1 | |
| Uniformité | 11 % | 13 % | 11 % | |
| 8,0 cm | Max | 30 | 32 | 32 |
| Min | 42 | 39 | 39 | |
| Écart | 12 | 7 | 7 | |
| Moyenne | 34,7 | 35,5 | 36,2 | |
| Uniformité | 17 % | 10 % | 10 % | |
| 10,0 cm | Max | 34 | 30 | 28 |
| Min | 48 | 36 | 36 | |
| Écart | 14 | 6 | 8 | |
| Moyenne | 36,9 | 33,7 | 34,4 | |
| Uniformité | 19 % | 9 % | 12 % | |
Conclusions :
a. Pour les cartes de 0,8 mm, l'uniformité atteint 11 % avec un espacement de 5,0 cm, meilleure qu'avec 8,0 cm ou 10,0 cm.
b. Pour 1,5 mm et 2,0 mm, l'uniformité est quasi identique pour les trois espacements.
c. Réduire l'espacement des clous améliore nettement l'uniformité sur les cartes minces.
Évolution de l'épaisseur du film humide selon les points de test
L'analyse des variations d'épaisseur selon les positions de test montre :
a. L'épaisseur fluctue selon la position. Aux points soutenus par un clou (ex. 1, 5, 9, 13, 21, 25, 29), l'épaisseur est minimale. Aux points éloignés (ex. 3, 7, 11, 15, 19), elle est maximale.
b. Là où les clous soutiennent, le film est plus fin sans affaissement visible du circuit ; ailleurs, il est plus épais.
c. Les cartes minces se déforment davantage pendant l'impression ; les cartes épaisses (1,5 mm, 2,0 mm) restent plus planes.
Relation entre épaisseur, position de mesure et point de support
On peut résumer :
a. Pour tout espacement, l'épaisseur d'encre augmente avec la distance au clou le plus proche.
b. Plus la carte est épaisse, plus cette variation est faible. La rigidité accrue permet un espacement plus large.
Variation de l'épaisseur d'encre sèche en surface
La tendance de l'épaisseur sèche suit celle du film humide, indiquant qu'on peut remplacer la mesure sèche par la mesure humide dans les mêmes conditions. Toutefois, la mesure du film humide est très sensible à la viscosité de l'encre ; elle doit être effectuée dans les 15 minutes suivant l'impression.
Conclusion
Avec des cartes cuivre nu de 0,8 mm, 1,5 mm et 2,0 mm et des lits de clous aux espacements 5,0 cm, 8,0 cm et 10,0 cm, les mesures d'épaisseur humide et sèche aboutissent aux conclusions suivantes :
a. L'uniformité de l'épaisseur d'encre s'améliore nettement sur les cartes minces (≤ 0,8 mm) en réduisant l'espacement des clous.
b. L'épaisseur du film humide et de l'encre sèche restent stables, validant la mesure en ligne par testeur de film humide et le suivi de l'épaisseur d'encre.
Ressources utiles :
• Exigences de conception pour PCB SMT Partie 2 : connexion pad-piste, vias, points de test, masque de soudure et sérigraphie
• Mesures efficaces pour améliorer la technologie de fabrication de vias bouchés par masque de soudure
• Service complet de fabrication PCB de PCBCart — Options à valeur ajoutée multiples
• Service avancé d'assemblage PCB de PCBCart — À partir de 1 pièce
Technologie industrielle
- Comment la CAO (CAD) alimente l'impression 3D moderne
- Révolutionner le design d'intérieur : comment l'impression 3D donne vie aux espaces
- Principes clés de conception pour optimiser les pièces métalliques imprimées en 3D
- Optimisation de l'impédance des vias pour une intégrité du signal supérieure en PCB haute fréquence
- Guide expert pour le montage de composants QFN : design et solutions d'impression pâte à souder
- Garantir la sécurité alimentaire en impression 3D : conseils de conception, matériaux et finitions
- Directives de conception pour l'impression 3D SLA : conseils pour des constructions de haute qualité
- Directives de conception HP MJF pour l'impression 3D – Optimisez vos pièces pour la précision
- Optimisez vos impressions 3D Polyjet : directives de conception pour la précision et le multi-matériau