



Maximiser la durée de vie de l'outil et la productivité avec des techniques expertes de gestion des copeaux
Une mauvaise gestion des copeaux peut entraîner des problèmes pour les machinistes, tels qu'une durée de vie d'outil plus courte, de mauvaises finitions de surface et des risques de sécurité. Ces problèmes coûtent aux entreprises d'innombrables heures de temps de production et des revenus perdus. Voici ce que vous pouvez faire.
L'empaquetage des copeaux pendant les opérations de taraudage entraîne des filets de mauvaise qualité, une durée de vie d'outil raccourcie et, tout à fait possiblement, une défaillance catastrophique. En supposant qu'une pièce puisse être sauvée du tout, le dernier de ces événements entraîne des dépenses supplémentaires et du temps perdu pendant que l'électroérosion par enfonçage ou des méthodes mécaniques sont utilisées pour extraire le taraud cassé.
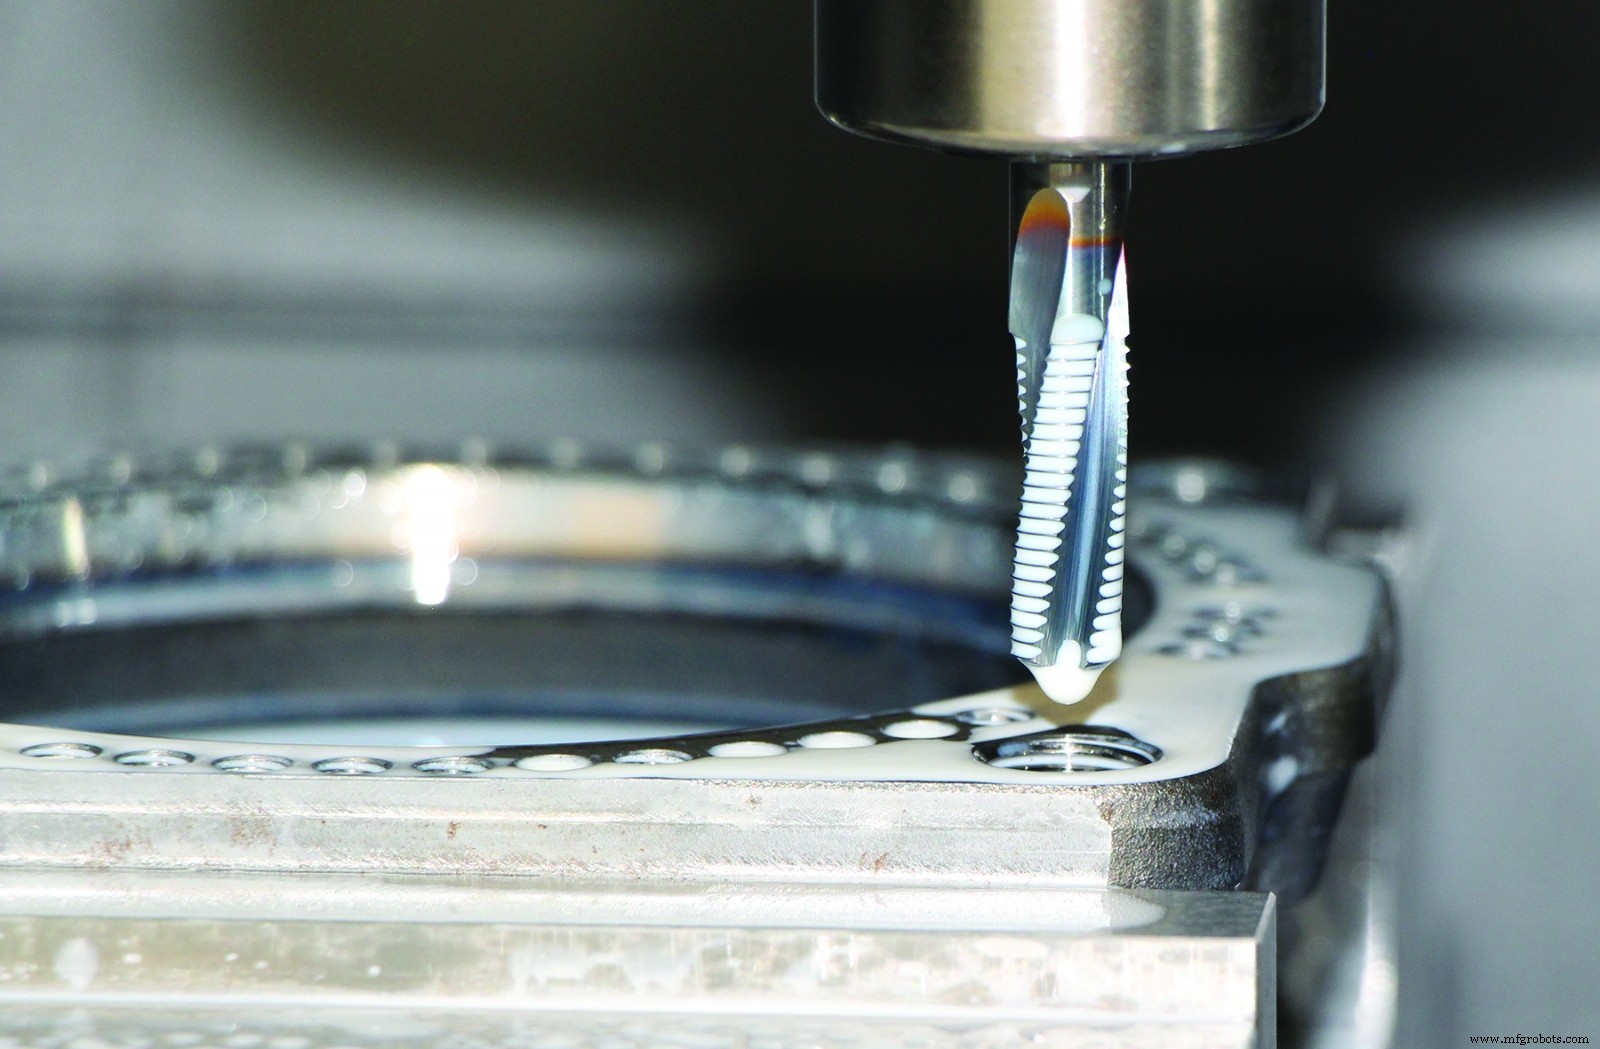
Le risque associé à ce scénario explique la popularité du filetage par fraisage, qui non seulement donne aux machinistes un contrôle bien plus grand sur le processus de filetage, mais élimine largement les problèmes de gestion des copeaux.
« Le fraisage de filets offre le contrôle ultime des copeaux lors de l'usinage de filets intérieurs », déclare Mark Hatch, directeur de produit chez Emuge Corp.
« Là où le taraudage est un processus d'usinage continu et crée donc des filets continus dans les matériaux ductiles, le fraisage de filets est un processus interrompu et brisera même le matériau le plus tenace en petits copeaux gérables », dit-il. « C'est pourquoi l'industrie aérospatiale et en effet tout atelier produisant des pièces de haute valeur préfère le fraisage au taraudage, car il offre à la fois précision et prévisibilité. »
Fraisage de filets et au-delà
Hatch note que ce processus important de filetage est devenu plus facile ces dernières années. Pratiquement toutes les machines-outils CNC aujourd'hui sont équipées de la fonction d'interpolation hélicoïdale nécessaire pour fraiser les filets, et la plupart offrent également le refroidissement par la broche — de préférence appliqué à haute pression — pour laver efficacement les copeaux hors du trou. Cela, et les systèmes FAO sont généralement plus conviviaux pour le fraisage de filets qu'ils ne l'étaient autrefois, éliminant les inquiétudes concernant la programmation manuelle des mouvements d'arc d'entrée et de sortie utilisés lors du fraisage de trous filetés.
Les outils de coupe sont devenus plus efficaces, aussi. Les fraises à fileter série ZGF d'Emuge, par exemple, sont disponibles en longueurs 3xD, étendant leur portée. La société propose également plusieurs autres gammes de fraises à fileter, dont une série indexable, couvrant tout, de l'UNC et UNF au Pipe, STI, miniature et filets « géants ». Grâce à la grande variété d'outils de haute qualité sur le marché aujourd'hui d'Emuge et de ses concurrents, il y a peu de choses qui ne peuvent pas être fraisées en filets, rendant les problèmes de contrôle des copeaux chose du passé.
Former des opinions
Malgré ses nombreuses qualités attrayantes, cependant, le fraisage de filets n'est pas une solution miracle. Son alternative — le taraudage — est à la fois plus rapide et plus simple, c'est pourquoi il reste le premier choix pour les applications à plus haut volume, sur machines manuelles, ou là où l'atelier souhaite pour une raison quelconque éviter le fraisage de filets. Hatch vous dira que la meilleure alternative suivante — certainement du point de vue du contrôle des copeaux — est le taraudage à froid ou par formage, qui déplace le matériau plutôt que de l'enlever.
« L'industrie automobile utilise le formage à froid de manière extensive pour le filetage de trous profonds des culasses et composants de transmission en raison de sa capacité à produire des filets forts, de haute qualité et d'éliminer les problèmes liés aux copeaux », dit-il. « La seule mise en garde est le fait que le formage laisse un très petit creux, presque en forme de U, au sommet du filet. Avec certains composants médicaux et équipements de transformation alimentaire, cette imperfection crée une zone de collecte pour les bactéries, donc les filets formés à froid sont souvent interdits dans ces applications. »
Tarauds formidables
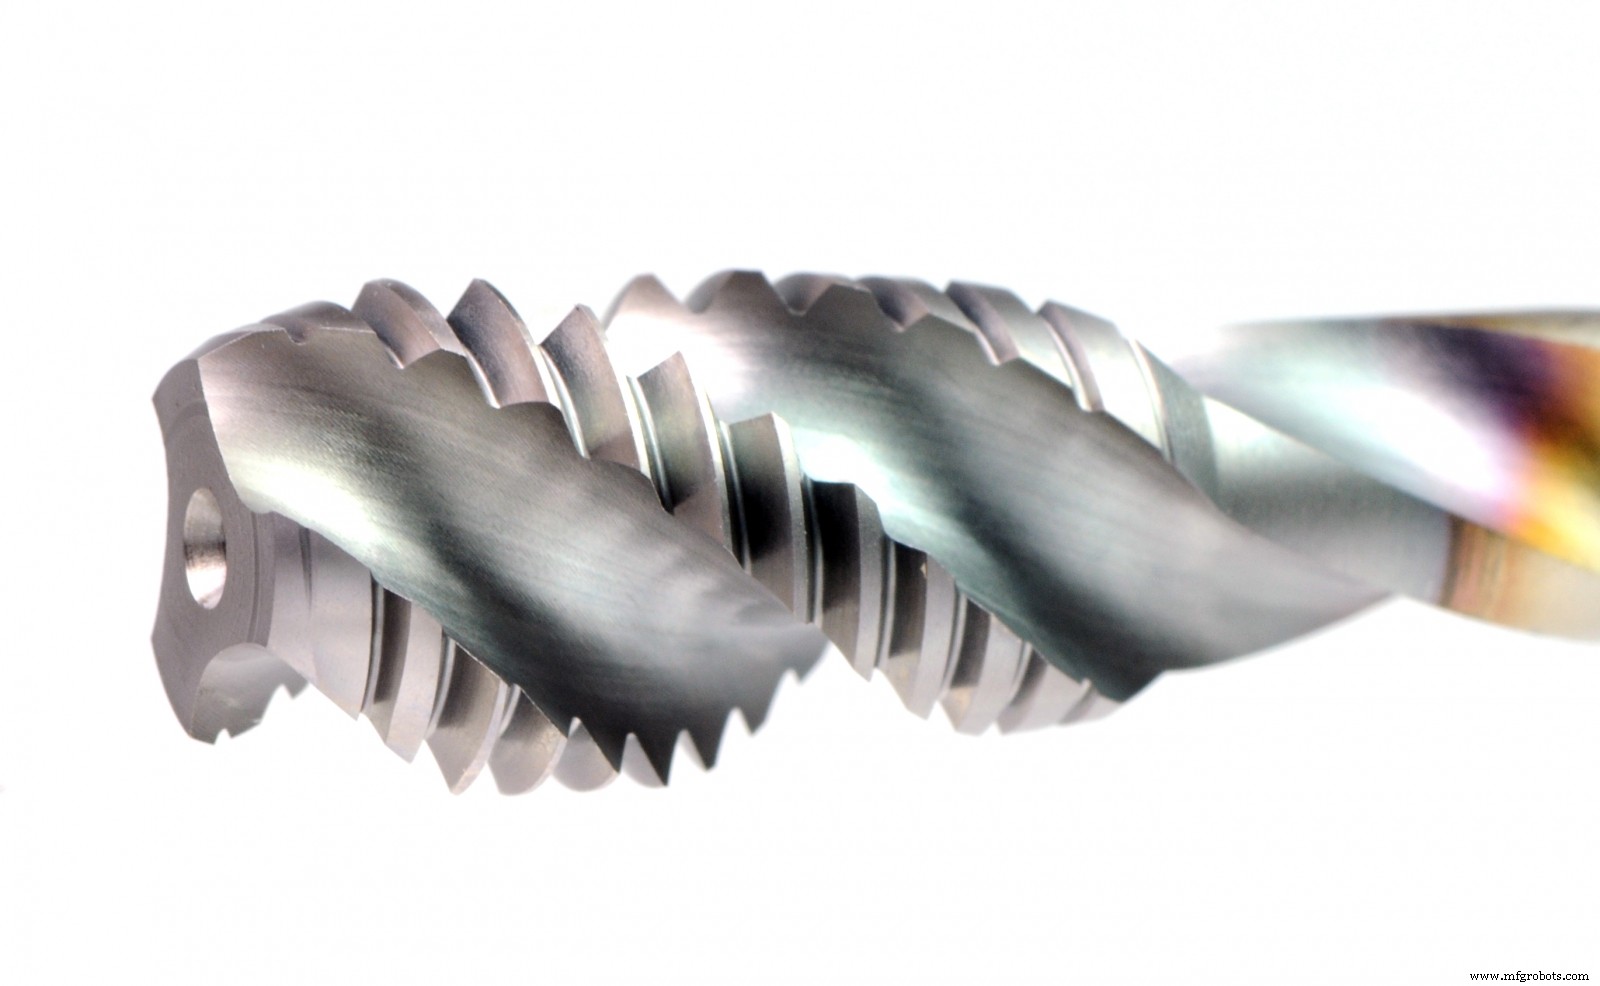
Si le fraisage de filets et les filets formés à froid sont exclus, il reste les tarauds à coupe. Heureusement, Emuge et d'autres fabricants d'outils de coupe ont développé une large offre de tarauds généraux et spécifiques aux matériaux qui font un excellent travail en tirant les copeaux vers le haut et hors de la pièce, même dans les trous borgnes. Kyle Matsumoto, chef de produit chez OSG USA Inc., suggère que le A-Tap est conçu pour faire exactement cela.
Le A-Tap, explique-t-il, utilise une goujure à pas variable pour une formation de copeau stable et pour accélérer l'évacuation. Le résultat est un copeau en spirale prévisible, bien différent du nid d'oiseau tordu qui interfère si souvent avec les opérations de taraudage. L'outil est également dit avoir un tranchant exceptionnellement vif, stabilisant davantage la forme du copeau et aidant à éliminer le grippage. Les deux servent à créer une surface de filet lisse qui est moins susceptible d'accrocher les copeaux passants, tout en améliorant la qualité de la pièce.
« L'utilisation d'une géométrie d'hélice variable nous permet de créer un angle plus vif juste au chanfrein du taraud, qui est là où toute la coupe a lieu », dit Matsumoto.
« Cela non seulement rend l'action de coupe plus douce mais aide à garder les copeaux beaux et compacts », ajoute-t-il. « Et puis vers la fin de la goujure, l'angle d'hélice diminue, accélérant la sortie du copeau. Le A-Tap est conçu pour les aciers et aciers inoxydables mais fonctionne aussi assez bien dans la fonte et même les matériaux plus durs jusqu'à environ 35 Rockwell. »
Faire des copeaux heureux !
Paul Motzel, chef de produit pour les outils de filetage chez Guhring Inc., a une solution similaire. Il dit que la gamme de tarauds Pionex de la société est disponible en formes de coupe et de formage. Selon l'outil, ceux-ci sont généralement traités avec les revêtements Sirius ou Slidur de la société pour réduire la friction et aider à l'évacuation des copeaux. Les tarauds Pionex sont également affûtés et polis après rectification, puis polis à nouveau après revêtement, tout cela pour fournir un tranchant lisse et fort et augmenter la durée de vie de l'outil. Il mentionne également que la version formage du taraud Pionex a moins de contact de surface et une rainure de lubrification qui réduit les forces de taraudage de 30 pour cent.
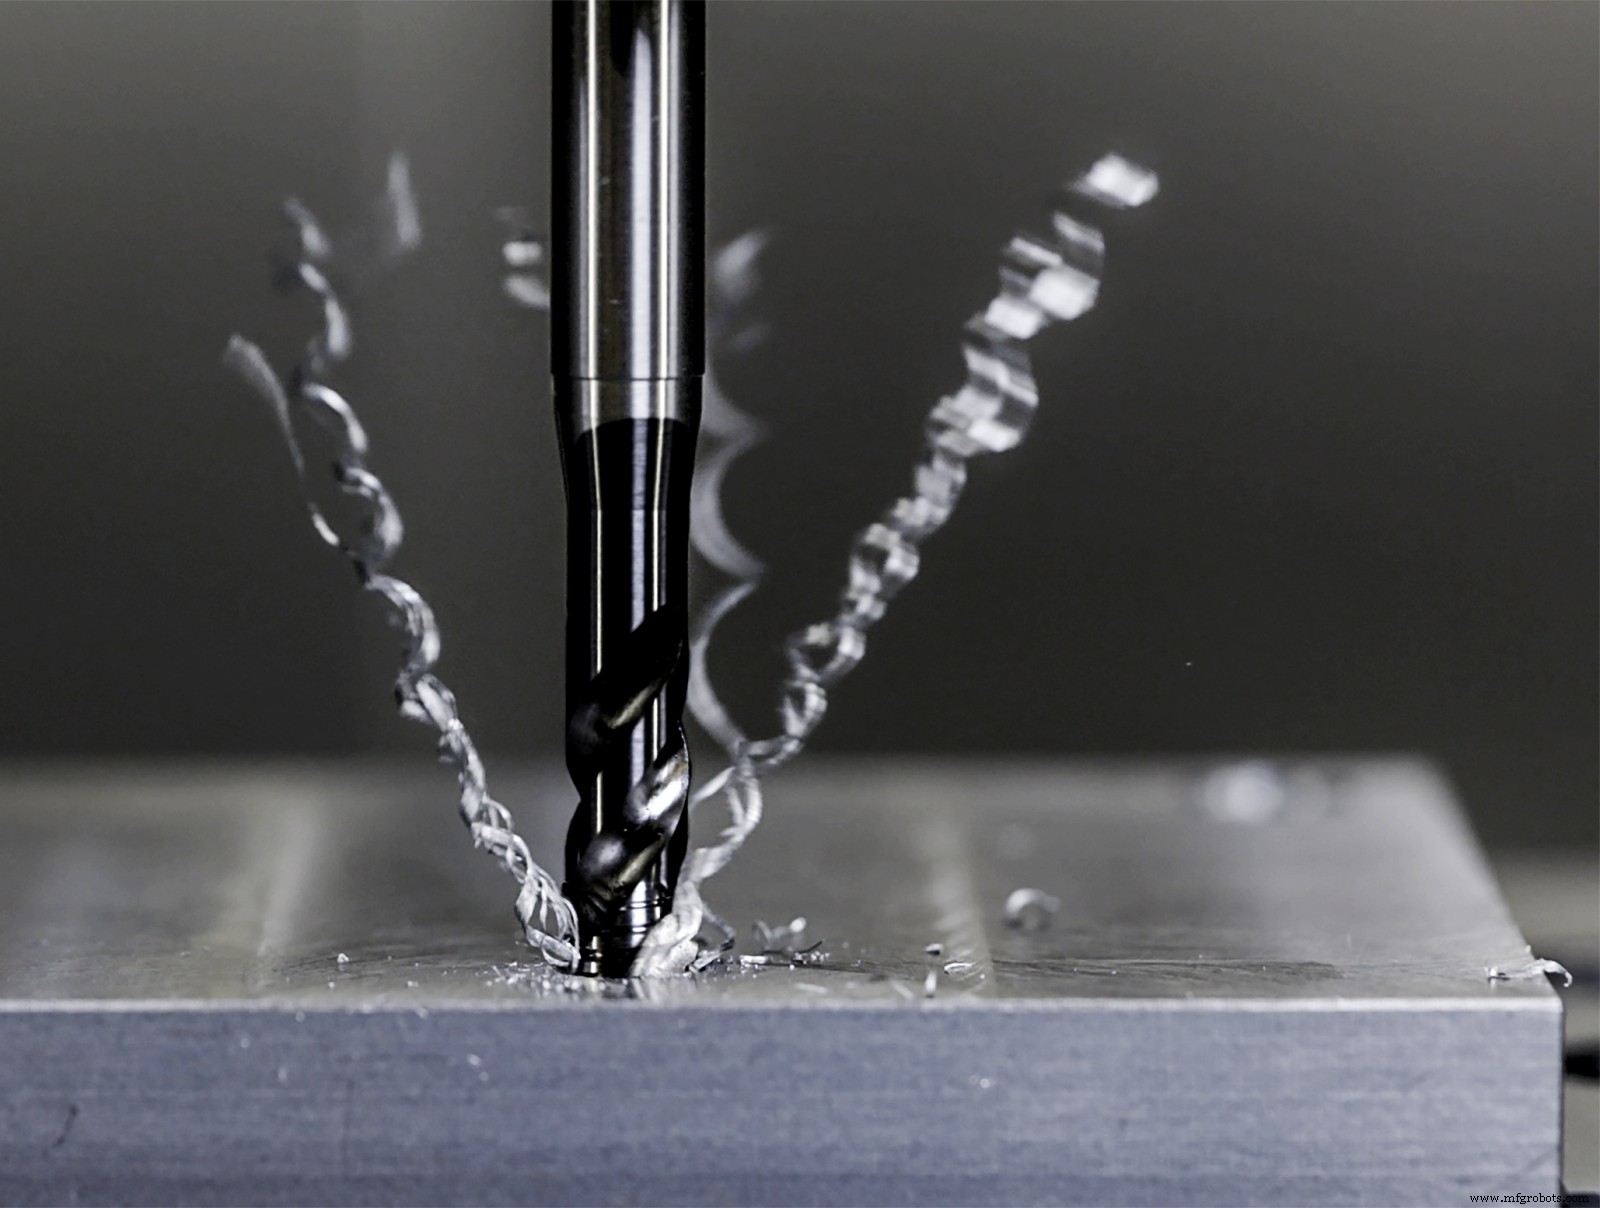
« Il y a de nombreuses années, l'un de mes collègues en Allemagne m'a dit qu'un bon copeau est un copeau heureux », dit Motzel. « Cela signifie qu'il a un endroit où aller et un moyen d'y arriver. Quand vous arrêtez pour considérer que peut-être 90 pour cent des problèmes de taraudage sont liés aux copeaux, vous comprendrez qu'il avait raison avec ses commentaires. »
Mis à part les revêtements avancés et les géométries d'outils, Motzel suggère que l'une des erreurs les plus courantes que font les ateliers est de sélectionner le mauvais style de taraud.
« Les tarauds à goujures hélicoïdales poussent le copeau vers l'avant et ne devraient donc jamais être utilisés dans un trou borgne, même s'il y a beaucoup d'espace au fond », dit-il. « Ils sont conçus pour aller tout le long de la pièce, et quand ils ne le font pas, les copeaux qui traînent peuvent se coincer derrière la face de dégagement, faisant potentiellement exploser le taraud. »
« La solution est d'utiliser toujours des tarauds à goujures hélicoïdales sur les trous borgnes, car leur angle d'hélice plus élevé aide à éjecter les copeaux hors de la pièce, et de réserver les tarauds à goujures droites pour les trous débouchants », ajoute-t-il.
Quels conseils, astuces et techniques pouvez-vous partager sur la gestion des copeaux ? Partagez vos réflexions dans les commentaires ci-dessous.
Technologie industrielle
- Améliorez votre efficacité en travail des métaux avec les fraises en bout TuffCut XT de M.A. Ford
- Maîtriser le contrôle des copeaux : 8 conseils d'experts pour un perçage plus propre et sûr
- Maximiser la durée de vie des outils et booster la productivité : 5 stratégies éprouvées
- Boostez la productivité machine avec les techniques expertes d'amincissement de copeau
- Boostez l'efficacité et la qualité du filetage : stratégies expertes et sélection d'outils
- Maximiser l'efficience de production avec le logiciel TRS : suivre et booster la productivité
- Maîtriser la disponibilité machine : calcul et stratégies d'amélioration
- Gestion efficace des accidents d'usine : Stratégies pour atténuer les risques et assurer la continuité
- Réduire les temps d'arrêt, augmenter la productivité : stratégies éprouvées