



Maximiser l'efficacité de l'usinage de l'aluminium dans la fabrication automobile
Avec le secteur automobile augmentant son utilisation de moteurs, groupes motopropulseurs, pompes à eau et pièces de système de freinage fabriqués en aluminium, le défi pour les OEM et leurs partenaires de la chaîne d'approvisionnement est de fournir des opérations de fraisage plus productives. La sélection de l'outillage est la clé pour une véritable différenciation sur le marché dans ce segment, où l'application correcte de fraises optimisées sur toute la gamme des opérations d'usinage des composants moteurs peut rapporter des dividendes significatifs.
Il y a une augmentation année après année du nombre de moteurs en aluminium produits, tant pour les voitures de tourisme conventionnelles qu'hybrides. En fait, près de 100 millions sont maintenant fabriqués chaque année. Ces moteurs abritent des pièces souvent complexes en forme et, après coulée, exigent une séquence d'opérations de fraisage variées mais essentielles.
Sandvik Coromant dispose maintenant d'une offre complète pour l'usinage de l'aluminium dans l'industrie automobile, du cubage de première étape, en passant par l'ébauche, la semi-finition et la finition. Chaque outil de fraisage conçu, cinq au total, est conçu pour offrir une qualité optimisée et un coût par pièce. Pour aider à atteindre ce dernier, certains outils de la gamme remplissent une combinaison de tâches, comme effectuer à la fois l'ébauche et la finition en une seule opération pour réduire les temps de cycle.
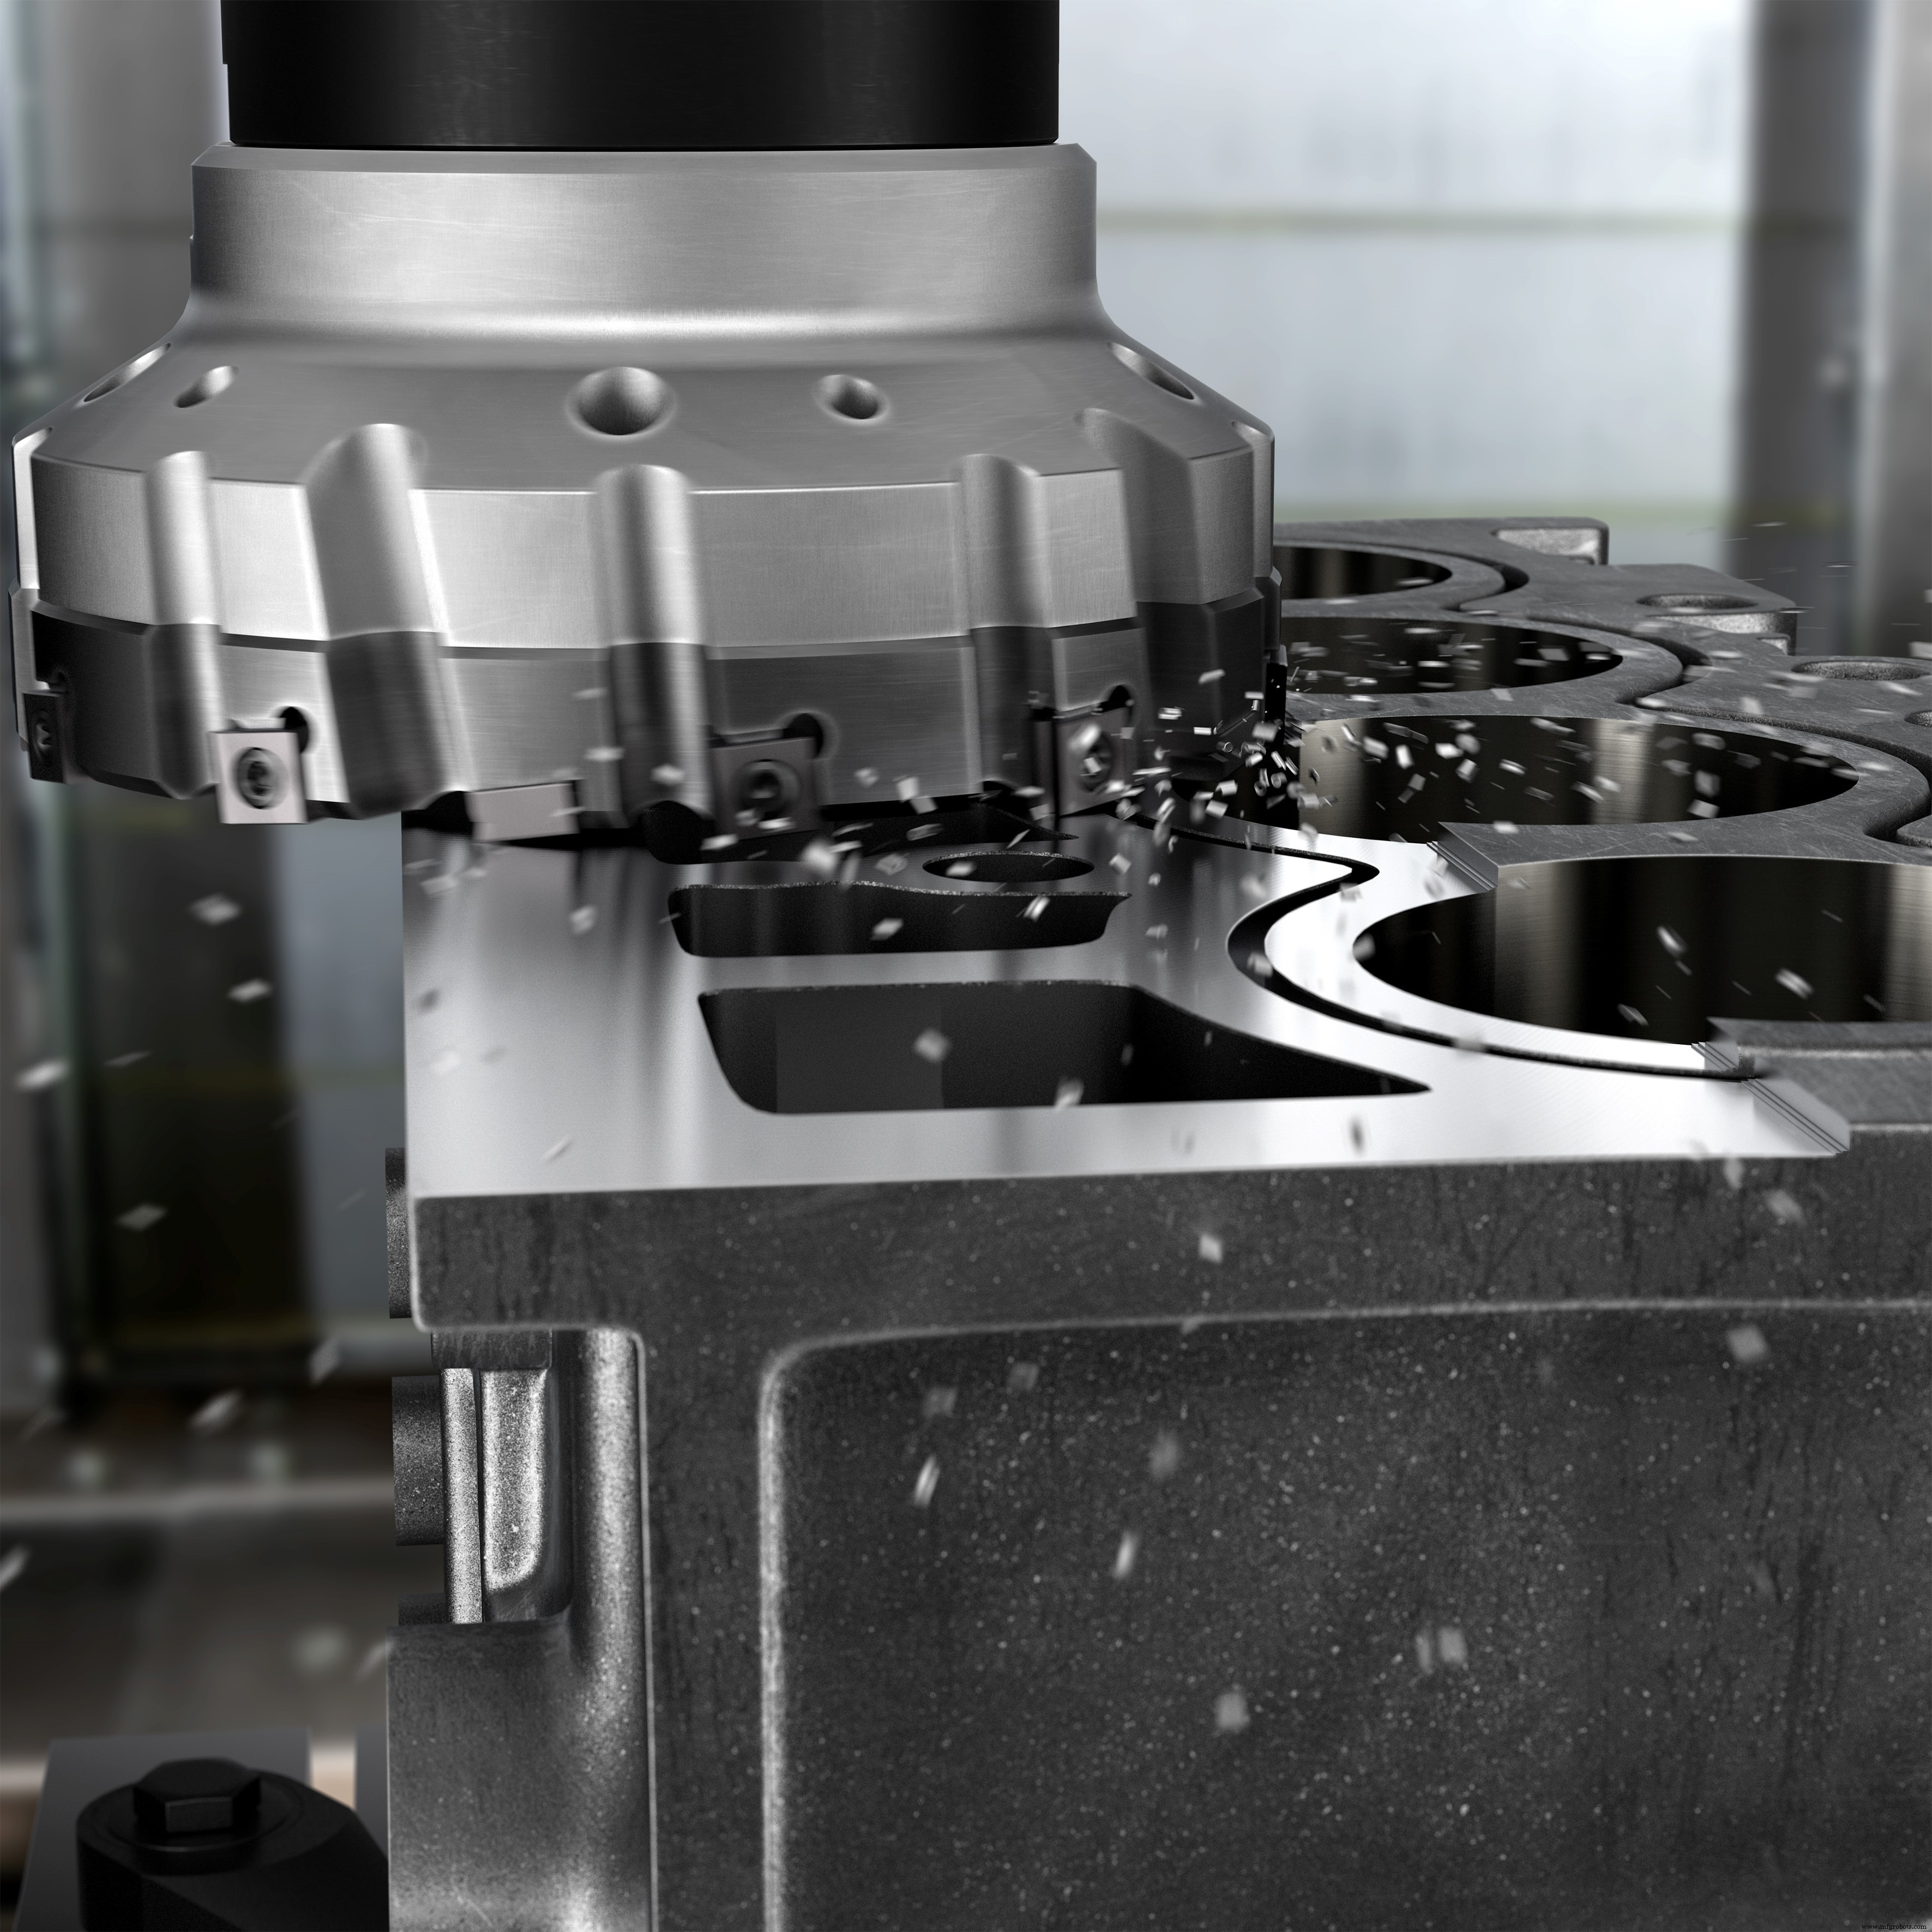
Un exemple est le M5C90, une fraise innovante qui combine ébauche et semi-finition en un seul outil. Le M5C90 est un outil de surfaçage à grande vitesse qui est fabriqué sur mesure pour éliminer les longs temps de mise en place chez le client. Le M5C90 fonctionne avec un nombre réduit de dents par rapport aux fraises conventionnelles, principalement en raison du positionnement radial et axial unique de ses inserts sur sa rangée de finition/diamètre intérieur (aucun réglage d'insert n'est requis). Ce positionnement assure un fraisage sans bavure et une finition de surface optimale sur les culasses, blocs-cylindres, pièces de système de frein et tous les composants en aluminium où un engagement large de la fraise peut être atteint (non applicable sur les pièces à parois minces).
Pour donner un exemple des gains potentiels offerts par l'utilisation du M5C90, considérons un essai client en cours impliquant un corps de vanne de système de frein en AlSi12Cu1. Doté d'un réseau de diamètre extérieur de 10 inserts carbure et d'un diamètre intérieur de quatre inserts (plus un insert essuie-glace), l'outil est déployé à une vitesse de broche de 8000 tr/min, une vitesse de coupe de 4021 m/min (13 192 pi/min) et un avancement de 0,25 mm/dent (0,009 po/dent). De plus, la profondeur de passe axiale est de 2 mm (0,078 po) avec une profondeur de passe radiale de 140 mm (5,51 po), produisant un taux d'enlèvement de matière de 5600 cm³/min (342 po³/min). Bien que la durée de vie totale de l'outil reste à déterminer, le même outil est toujours dans la machine après 18 mois de service.
Pour ceux qui nécessitent une fraise capable de finir également des pièces en aluminium à parois minces telles que les carters de boîte de vitesses et les boîtiers, Sandvik Coromant a une autre fraise tout aussi efficace, la M5F90. La M5F90 est un autre outil d'ébauche et de finition en un seul passage. Dédiée à l'usinage de pièces en aluminium à parois minces et aux opérations de surfacage, le corps de la fraise (25-80 mm, 0,98-3,15 pouce de diamètre) abrite des plaquettes PCD brasées. Chaque plaquette contient à la fois un tranchant d'ébauche et un tranchant de finition. La zone d'ébauche fonctionne comme un outil de fraisage conventionnel, avec tous les tranchants sur le même diamètre et la même hauteur, tandis que la zone de finition consiste en des tranchants décalés radialement et axialement. Ce concept permet un pas serré pour offrir un usinage sans bavure et une finition de surface exceptionnelle. Dans la courte vidéo ci-dessous, Sandvik présente les fraises de la série M5 pour l'usinage de l'aluminium automobile.
Des économies de temps impressionnantes sont possibles, comme on le voit dans un essai client qui impliquait le surfaçage d'une culasse en aluminium (teneur élevée en Si). Ici, l'utilisation de la M5F90 contre une fraise PCD spéciale fabriquée par un concurrent a non seulement permis une économie de temps de cycle de 150 %, mais a éliminé la génération de bavures. Données de coupe : 15 915 tr/min vitesse de broche ; 2000 m/min (6562 pi/min) vitesse de coupe ; un avancement de 0,16 mm/dent (0,006 po/dent) ; et 1,5 mm (0,06 po) profondeur de passe.
Dans un autre exemple de M5F90, des réductions de temps de cycle de 44 % ont été obtenues sur un carter de chaîne en aluminium par rapport à l'utilisation d'une fraise indexable de 63 mm (2,48 po) de diamètre d'un concurrent avec six inserts PCD. De plus, la solution a éliminé une opération de débavurage au brossage précédemment requise.
Un autre outil conçu récemment est le M610, qui a été développé pour fraiser la face de pont / le dessus des blocs-cylindres moteurs avec des interfaces bimétalliques, généralement aluminium et fonte grise (CGI).
Une gamme de propriétés thermiques et mécaniques rend l'usinage difficile quand il s'agit de matériaux bimétalliques. Les fraises existantes pour cette application sont complexes et nécessitent des réglages, résultant en des taux de débit compromis. De plus, de tels outils causent souvent des éclatements sur les portions CGI du composant.
En revanche, le M610 ne nécessite ni mise en place ni réglage, et permet de déployer des avances élevées sans écaillage, bavure ou rayure des pièces. Cette capacité est importante car les imperfections de surface ont le potentiel de produire des fuites entre le bloc-cylindres et la culasse, ce qui compromet à son tour la puissance et la performance. Certains OEM automobiles mondiaux bénéficient déjà de l'adoption du M610.
Pour référencer un client particulier, un gain compétitif énorme a été réalisé lors de la finition de la face de combustion sur des blocs moteurs bimétalliques. Opposé à une fraise réglable d'un concurrent avec cartouches, le M610 a atteint une amélioration de la durée de vie de l'outil de 833 %, complétant plus de 4000 pièces, en comparaison avec les 480 de la fraise du concurrent. De plus, le M610 a performé à 10 fois la vitesse. Données de coupe pour le M610 à 15 inserts : 3000 m/min (9843 pi/min) vitesse de coupe ; une vitesse d'avance de 5720 mm/min (225 po/min) ; une vitesse de broche de 3820 tr/min ; un avancement de 0,15 mm/dent (0,006 po/dent) ; et une profondeur de passe sur aluminium de 0,5 mm (0,02 po) et sur fonte de 0,05 mm (0,002 po).
Les autres outils de la famille incluent la fraise d'ébauche tangentielle M5Q90, qui effectue le cubage de première étape (premier usinage des faces après coulée) en une seule opération sans bavure. L'outil est équipé d'inserts PCD tangentiels qui offrent une action de coupe lisse et stable pour réduire la consommation d'énergie et éliminer les vibrations.
Les culasses et blocs-cylindres en aluminium sont parmi les composants à bénéficier du M5Q90. À titre d'exemple, l'opération de cubage sur une culasse coulée impliquerait généralement l'usinage de la face d'arbre à cames, la face d'admission/échappement et la face de combustion. Dans une étude de cas client, le surfaçage d'ébauche de culasses coulées en alliage d'aluminium AS-9 sur un centre d'usinage horizontal a produit des résultats de durée de vie d'outil très impressionnants. À 3000 m/min (9843 po/min) vitesse de coupe, avancement par dent de 0,2 mm (0,008 po) et 2,0 mm (0,079 po) profondeur de passe axiale (entièrement engagé à 40 mm (1,57 po)), plus de 10 000 composants ont été complétés.
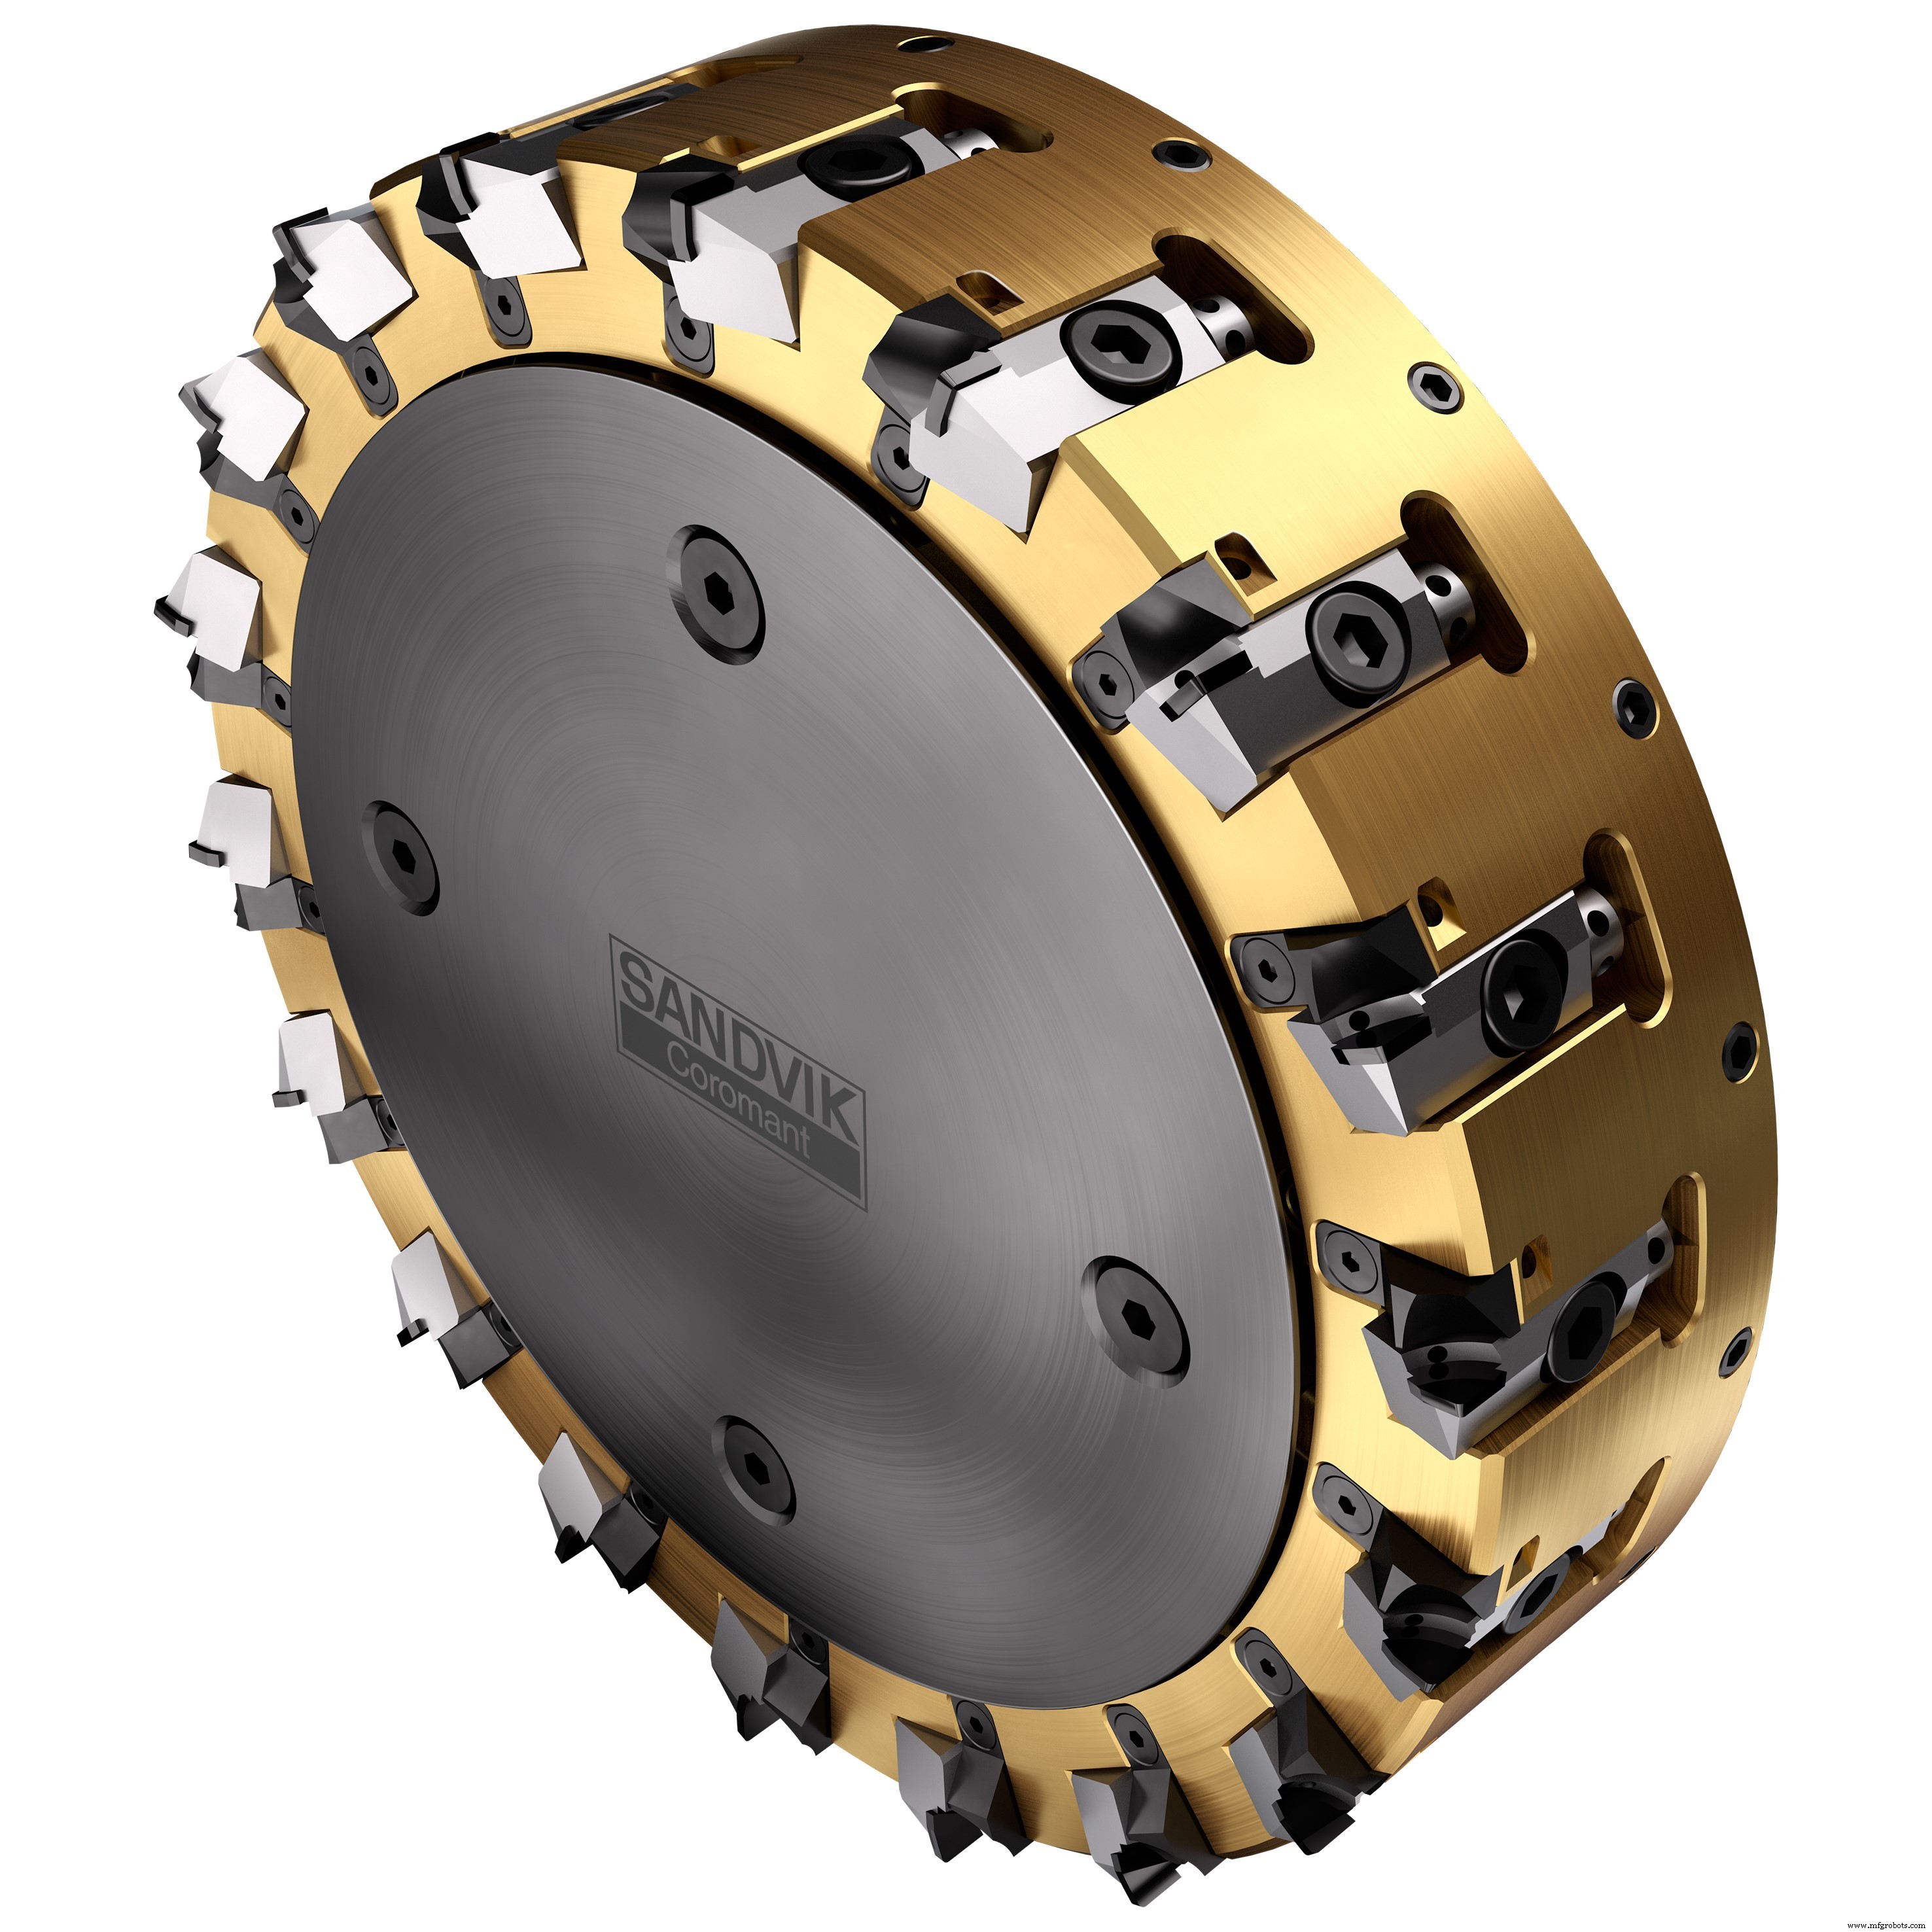
Un autre outil est le M5R90 pour l'ébauche de deuxième étape / semi-finition. Cette fraise standard fonctionne avec des cartouches réglables et supporte une profondeur de passe jusqu'à 8 mm (0,315 po) avec un rayon de 0,4 ou 0,8 mm (0,016 ou 0,031 po) selon la cartouche utilisée. Les cartouches faciles à régler sont bénéfiques dans de nombreuses applications automobiles, comme on a pu le voir dans un essai client récent impliquant le surfaçage d'un cache-moteur. Coulé en alliage d'aluminium MRHB Si12, le M5R90 a performé extrêmement favorablement contre la fraise du concurrent en place. Sur des données de coupe identiques, le M5R90 a prolongé la durée de vie de l'outil de 8000 à 10 000 pièces. De plus, la fraise du concurrent devait être réglée après chaque 1000 pièces en raison du mouvement de la cartouche qui compromettait la finition de surface. En revanche, le M5R90 a produit 8000 pièces avant qu'un quelconque réglage de la cartouche ne soit requis.
Également inclus dans la famille est la fraise de superfinition M5B90 avec son positionnement axial et radial unique des inserts. Cette configuration, ensemble avec l'insert essuie-glace, assure une coupe sans bavure avec une excellente qualité de surface, comme l'a découvert récemment un fabricant de culasses pour voitures de tourisme. L'entreprise rencontrait une instabilité de processus et des problèmes de bavures, tandis qu'un autre problème était la durée de vie imprévisible des inserts, qui dépendait des réglages de cartouches qui différaient d'une mise en place à l'autre. Le passage à la fraise M5B90 a fourni une opération de finition lisse avec une usure prévisible et sans bavure. L'outil ne produit que des copeaux très fins, qui sont facilement éliminés pendant le processus de coupe pour éviter tout dommage à la face du composant. De plus, le passage au M5B90 a prolongé la durée de vie de l'outil de 30 000 à 45 000 pièces en moyenne.
Les familles CoroDrill® et CoroTap® d'outils de perçage et taraudage peuvent également être offertes aux clients dans le cadre de la même famille de solutions pour l'usinage de composants automobiles en aluminium, tout comme la fraise de finition standard CoroMill® Century 590.
Dans tous les cas, le potentiel de réduire les temps de cycle et le coût par pièce, tout en améliorant simultanément la durée de vie de l'outil et la qualité, est très réel, comme on peut le voir par les exemples d'essais clients décrits. Dans l'industrie automobile, où la production à haut volume est prédominante, même une petite économie de temps de cycle peut équivaloir à des retours financiers significatifs. Avec cette idée à l'esprit, toute technologie qui peut démontrer la capacité de fournir des gains plus importants est difficile à ignorer.
Technologie industrielle
- Comment l'Impression 3D Propulse Innovation, Efficacité et Personnalisation dans l'Industrie Automobile
- Comment l'impression 3D révolutionne la production automobile — Perspectives 2021
- Logistique automobile : relever les défis du COVID-19 et stimuler la croissance future
- Révolutionner les opérations automobiles : comment l'IoT pilote efficacité et supervision
- Certification NADCAP : Garantir la Qualité et la Confiance en Usinage de Précision
- Usinage CNC : Solutions de Précision pour l'Industrie Automobile
- L'Aluminium dans la Construction Navale : Performance, Légèreté et Résistance à la Corrosion
- Comprendre l'aluminium 6061 : comment le revenu affecte la performance d'usinage
- Usinage laiton vs aluminium : l'avantage durable de la tradition