



Usinage de précision des ailes d'avion : techniques modernes pour une production performante
Qu'est-ce qu'il faut pour fabriquer des ailes d'avion dans l'industrie aérospatiale hyperproductive d'aujourd'hui ? Dans cette deuxième partie de notre série sur la fabrication aérospatiale et de défense, des fabricants d'outillage expliquent comment ils aident l'industrie à gagner toujours plus d'heures sur les processus.
Les ailes ne sont pas nécessairement la pièce la plus difficile à usiner sur un avion, mais elles sont volumineuses et nécessitent un usinage horizontal de grande envergure sur plusieurs jours. Comme pour toute la fabrication aérospatiale et de défense, les enjeux business portent sur la recherche d'efficacité tout en maintenant la plus haute qualité de production.
La demande est forte et les carnets de commandes pleins. Les grands constructeurs aéronautiques produisent entre 40 et 60 avions commerciaux par mois selon les modèles, selon les fabricants d'outillage interrogés.
La fabrication des ailes n'a pas fondamentalement changé au fil des ans, contrairement aux composants moteurs qui ont connu beaucoup de variations. Dans certains cas, les ingénieurs ont modifié les matériaux des ailes, utilisant parfois des titanes plus exotiques.
Globalement, les matériaux pour les ailes restent dans le camp du titane, comme le Ti-6AL-4V, ou dans celui de l'aluminium, où le 6061 prédomine — avec un peu de 7075. Certaines ailes sont également en polymère renforcé de fibres de carbone (PRFC) et en aluminium-lithium, matériaux qu'on trouve dans les fusées et engins spatiaux.
Better MRO s'est entretenu avec des ingénieurs de trois grands fabricants d'outillage — Kennametal, Sandvik Coromant et Seco Tools — sur les meilleures pratiques en outillage pour les ailes et les pièces qui y sont fixées, y compris les pylônes.
Conception d'aile d'avion : nervures, longerons, raidisseurs
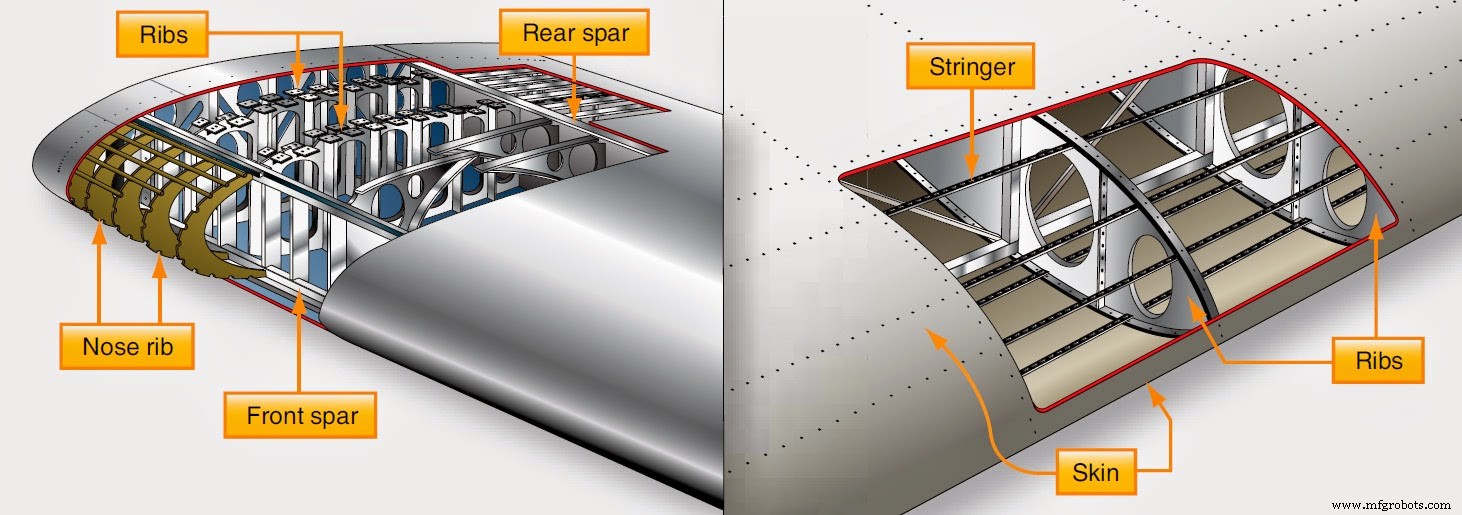
La structure d'une aile d'avion comprend un squelette et un revêtement extérieur. Le squelette de l'aile se compose de trois éléments principaux : les longerons, les nervures et les raidisseurs. Les longerons s'étendent sur l'envergure de l'aile et contrôlent la flexion, tandis que les nervures définissent la forme aérodynamique et vont du bord d'attaque au bord de fuite.
Les raidisseurs s'étendent entre les nervures, parallèlement aux longerons, et servent à rigidifier l'aile. Ensemble, ce squelette doit non seulement supporter les charges de vol, mais aussi supporter les moteurs, loger de nombreux composants internes et contenir un grand volume de carburant.
« Certains alliages d'aluminium plus durs, comme le 7075, nécessitent un grade de carbure très résistant pour usiner et maintenir une durée de vie d'outil acceptable », explique Mark Francis, ingénieur d'état-major pour l'aérospatiale et la défense, dans l'équipe d'ingénierie des solutions de Kennametal.
« Pour les revêtements d'aile, on utilise un outil type fraise à surfacer. Selon la taille de l'aile, on souhaite un outil de très grand diamètre pour couvrir plus de surface en moins de temps. Il y a aussi de nombreux détails à usiner à l'intérieur de l'aile pour les fixations », ajoute Francis.
L'objectif est de pouvoir usiner tous les éléments de fixation avec le moins d'outils possible afin de limiter les temps de changement d'outil. Lors de l'enlèvement de matière sur le revêtement, tout vise une finition de surface extrêmement lisse sur une machine de type portique de grande taille. Ce n'est pas du travail manuel : le processus doit être le plus automatisé et précis possible.
« Les détails de la géométrie des outils de coupe peuvent avoir un impact sur les taux d'enlèvement de matière (TEM) », précise Eric Gardner, spécialiste d'application pour l'Amérique du Nord chez Seco Tools. « Avec les bonnes géométries ajustables, les fabricants peuvent voir une augmentation de 30 % du TEM, ce qui se traduit souvent par un gain de productivité de 15 à 20 % sur la fabrication des pièces. »
« La finition doit être vraiment, vraiment lisse sur ces longerons et zones de fixation », insiste Francis. « On utilise généralement un outil type fraise à rainurer ou fraise de finition... Il ne doit pas y avoir de "lignes de reprise", ces lignes qui parcourent la longueur de la surface usinée et qui peuvent être causées par le décalage de quelques plaquettes sur la largeur de coupe. »
Les lignes de reprise sont des concentrateurs de contraintes — et il y a beaucoup de contraintes dans une aile. Si un concentrateur de contraintes ou une ligne de reprise existe, c'est une situation critique. L'aile sera rejetée et devra être ré-usinée ou mise au rebut. Pour une pièce aussi essentielle et volumineuse, la mise au rebut est une option terrible et coûteuse.
En savoir plus sur les panneaux d'aile : Regardez cette construction d'aile. Source : Airbus A380
Pour éliminer les lignes de reprise, les fabricants aérospatiaux utilisent souvent des fraises à molettes réglables de 10 à 12 pouces de diamètre, avec des plaquettes en carbure spécialement conçues pour les alliages d'aluminium aérospatiaux, offrant de multiples configurations pour les corps de fraise, explique Francis.
« Et la plaquette en carbure doit tourner parfaitement true par rapport à la suivante, donc le faux-rond doit être nul. La seule façon d'y parvenir est de rendre les outils réglables », poursuit Francis. « Le client règle chacune de ces plaquettes à un diamètre précis, de sorte que lorsque l'outil parcourt le longeron, les lignes de reprise sont éliminées. C'est une exigence absolue... On ne peut tolérer aucune incohérence. »
En savoir plus sur les tests de qualité nécessaires pour les ailes. Regardez « How Boeing Tests the Wing Spars of the 777X ». Source : Boeing
Zone de problème potentielle : évacuation des copeaux sur les revêtements d'aile
Lors de l'enlèvement de métal sur le revêtement d'aile, ce dernier peut mesurer plusieurs centaines de pieds de long pour les très gros avions. Il n'est pas parfaitement plat, mais il y a beaucoup de matière à enlever sur une grande surface plane — et à rendre lisse.
« Dans de nombreux cas, on utilise un système d'aspiration pour évacuer les copeaux de la face du revêtement d'aile », explique Francis. « Ces copeaux peuvent rester coincés lorsque la plaquette revient, être re-coupés et étalés dans la matière. C'est absolument à proscrire. »
Pour éviter cela, les fabricants d'outillage ajustent la géométrie pour permettre une évacuation rapide du copeau, aspiré sans être ramené dans la coupe. Sur ces grands plateaux, on utilise souvent une légère brumisation pour aider à l'évacuation des copeaux, ou de la coupe à sec — puisque c'est une zone si grande et ouverte pour ces grands revêtements d'aile.
Il y a tant à comprendre sur la fabrication d'avions. Approfondissez. Lisez « Built for Speed: Making Quality Aircraft Engines On Time. »
Le secteur de la défense entraîne des changements de matériaux dans la conception des ailes
« Dans le domaine militaire, par exemple, nous avons vu des changements sur les ailes d'avions atterrissant sur porte-avions », indique Bill Durow, responsable ingénierie mondial spécialisé aérospatiale chez Sandvik Coromant. « Les sollicitations sur les ailes à l'atterrissage sont plus fortes. On a donc modifié et testé les matériaux pour obtenir quelque chose de plus résistant. »
Ces matériaux plus résistants incluent des options en titane comme le Ti-5553 et le Ti-1033, plus difficiles à usiner, selon Durow. Ces matériaux peuvent poser des problèmes de durée de vie d'outil et doivent être usinés à des vitesses plus basses, ce qui peut impacter la productivité.
« Un matériau titane 5553, qui est un titane bêta, donnera généralement environ 50 % de durée de vie d'outil en moins qu'un titane alpha-bêta typique comme le 6AL-4V », précise Durow.
La plupart de l'outillage pour ces applications comprend des outils cylindriques, des fraises en carbure monobloc à longues arêtes et beaucoup de fraises à épaulement carré.
« De par la nature des géométries usinées, on obtient fréquemment de l'usure en encoche sur les outils, il existe donc différentes techniques pour tenter d'y remédier », ajoute Durow.
Nouveaux alliages d'aluminium hybrides gagnent du terrain : l'aluminium-lithium
Comparé aux aluminiums de la série 7000, l'aluminium-lithium réduit la durée de vie d'outil de 50 à 70 %, selon Gardner chez Seco Tools.
« Il est plus résistant et plus léger que les autres aluminiums, ce qui le rend idéal pour l'aérospatiale et la défense — ainsi que pour les fusées et engins spatiaux », explique Gardner.
Alors que la technologie des broches continue d'évoluer, le débit augmente et certains systèmes atteignent 30 000 tr/min à 120 kilowatts avec une forte accélération et le bon outillage.
« C'est relativement abrasif, donc il nécessite un outillage tranchant, à géométrie positive, avec des revêtements résistants à l'abrasion comme le DLC — « diamond-like coating » (revêtement type diamant) », précise Gardner.
 Vous avez une question technique ? Posez-la à l'équipe technique Métal de MSC sur le forum.
Comment la réduction des opérations sur plusieurs machines fait gagner du temps et améliore la précision
Un domaine où les fabricants d'outillage aident les industriels de l'aérospatiale et de la défense à gagner en efficacité est la réduction des opérations et changements de machine lors du déplacement des pièces. Sandvik Coromant a un exemple marquant avec un pylône, pièce fixée sur l'aile, qui était déplacé sur trois machines différentes et nécessitait quatre opérations.
Le défi ? Convaincre le client d'utiliser une seule machine 5 axes et d'éliminer toutes ces opérations. Une fois optimisé sur une seule machine, la précision peut être contrôlée plus étroitement tout en récupérant un temps considérable sur le débit.
« Le plus grand défi est de convaincre ce client, dans ce cas, de laisser la pièce sur une seule machine », explique Durow. « Usinons un maximum de faces. Vous ne perdez pas en précision, car la pièce est bloquée et tout est relatif au point de départ. Puis on la retourne, on finit le dessous et c'est fini. »
Au final, ils ont pu réduire l'usinage de cette pièce de pylône de 22 heures à 6 heures simplement en la gardant sur un seul système — et en utilisant moins d'outillage au total. Ce temps ne tient pas compte des déplacements de pièce d'une machine à l'autre — seulement l'aspect usinage.
Avez-vous déjà réalisé une analyse vibratoire de machine ? Qu'en avez-vous pensé ? Rejoignez la conversation sur le forum usinage. [inscription requise]
Technologie industrielle
- Pérenniser les chaînes d'approvisionnement : stratégies pour la résilience et la croissance
- Construire la Résilience dans l'Épine Dorsale Mondiale de la Chaîne d'Approvisionnement
- Renforcer les chaînes d'approvisionnement alimentaires : construire la résilience post-pandémie
- Litige sur les subventions aéronautiques entre les États-Unis et l'UE : l'industrie du vin en fait les frais
- De l'obsolète à l'avancé : Maîtriser la transformation de la supply chain pour la croissance de l'entreprise
- Construire l'infrastructure IoT idéale
- Fondations de précision : Le chef-d'œuvre de béton de 30 pieds de Metalex Manufacturing
- Pourquoi l'usinage manuel reste vital dans la fabrication moderne
- Comment l'IA transforme les logiciels d'imagerie médicale avancée