



Tours à métaux expliqués : types, fonctions et guide PDF
Le tour est défini comme l'outil machine utilisé pour diverses opérations d'usinage : tournage, dressage, filetage, etc.
Tour à métaux et types
Un tour à métaux maintient la pièce sur un mandrin et l'outil sur un porte-outil. Il fait tourner la pièce autour d'un axe pour effectuer différentes opérations : tournage, dressage, chanfreinage, filetage, moletage, perçage, etc., avec des outils appliqués à la pièce pour créer un objet symétrique par rapport à cet axe.
La fonction principale d'un tour est d'enlever de la matière pour donner à la pièce la forme et les dimensions requises. L'outil est fixé, la pièce tourne autour de l'axe de rotation pour diverses opérations avec différents outils.
Le tour produit principalement des surfaces cylindriques et planes perpendiculaires à l'axe de rotation. Il peut aussi produire des cônes, des formes creuses, etc. Les tours les plus adaptés produisent aussi des solides de révolution, surfaces planes, filets, etc.
À lire aussi : 22 opérations différentes sur tour à métaux
Pièces principales du tour
Les pièces principales du tour sont :
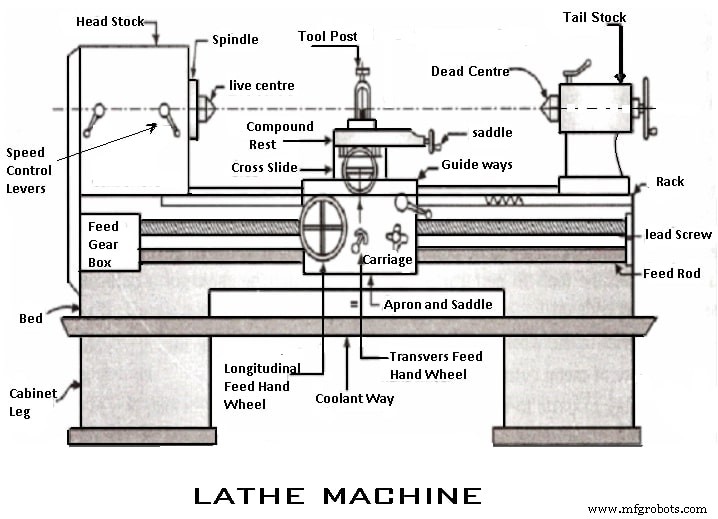
- Banc (Bed)
- Poupée fixe (Headstock)
- Chariot (Carriage)
- Mouvement d'avance (Feed mechanism)
- Contre-pointe (Tailstock)
- Mécanisme de filetage (Screw or thread cutting mechanism)
- Barre d'avance (Feed rod)
- Vis mère (Lead screw)
1. Banc (Bed)
Base de la machine, structure solide. Doit résister aux fortes pressions. Sur le dessus, guides en V avec angle de 90°.
Deux guides : intérieurs et extérieurs, usinés avec précision pour être parallèles à l'axe. Le banc absorbe les vibrations dues aux forces de coupe. Les guides assurent le glissement du chariot et de la contre-pointe.
Le banc doit résister aux contraintes de deux forces principales :
- Force de coupe verticale descendante sur l'outil
- Force horizontale tendant à écarter l'outil de la pièce
2. Poupée fixe (Headstock)
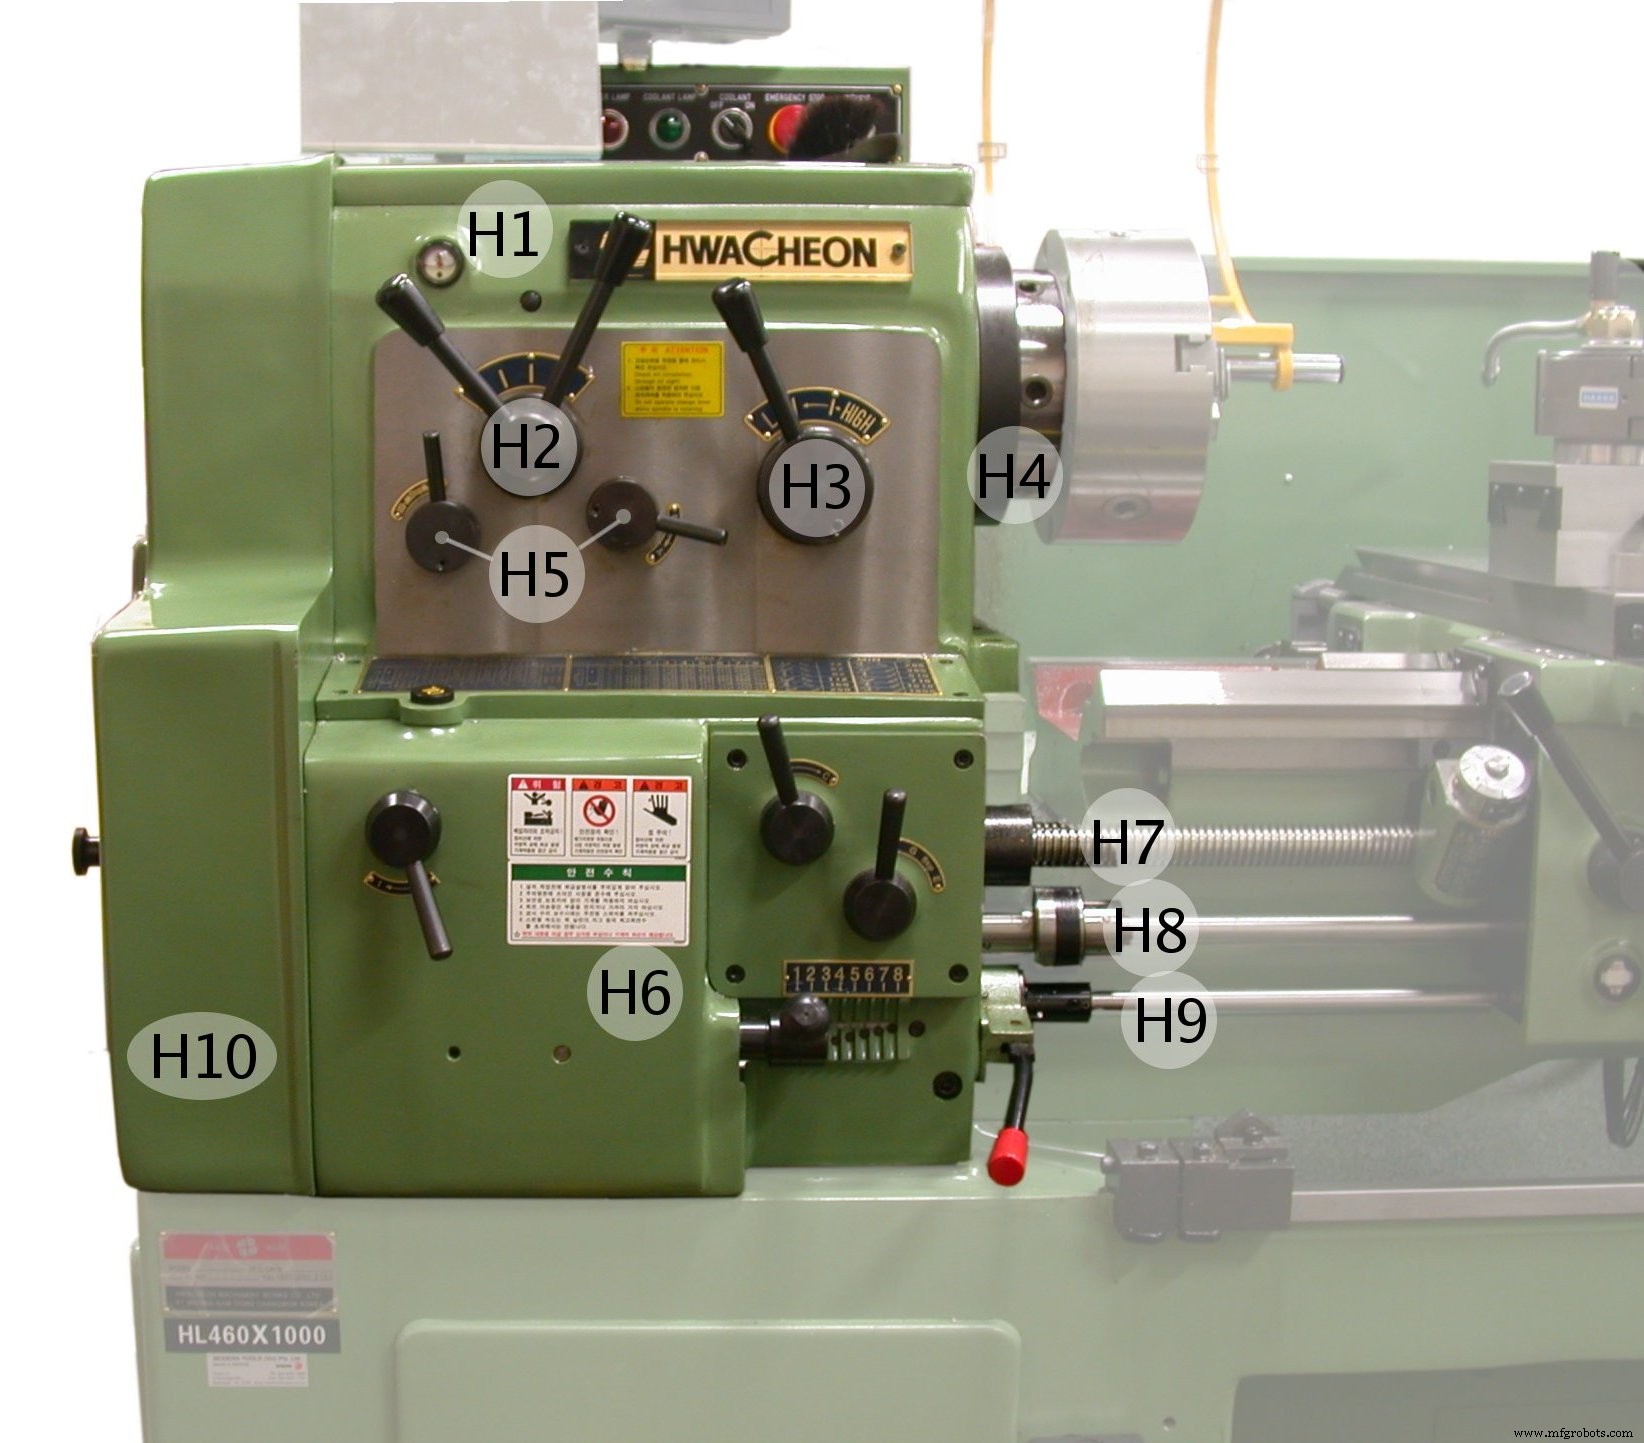
- H1: Logement de la boîte de vitesses
- H2: Levier engrenages intermédiaires
- H3: Levier vitesses haute/basse
- H4: Broche à came (Camlock)
- H5: Engrenages de renvoi – marche avant/arrière, engagement/désengagement
- H6: Boîte de vitesses rapide à 4 sélecteurs (3 leviers)
- H7: Vis mère (Lead screw)
- H8: Vis d'avance (Feed screw)
- H9: Inverseur marche avant/arrière
- H10: Couvercle des roues de changement
Située à gauche du banc. Broche creuse avec mécanismes d'entraînement et de variation de vitesse.
La vitesse augmente quand la courroie passe des poulies grandes aux petites. Broche en acier nickel-chrome-carbone. Extrémité avant conique pour centrage parfait.
Le changement de vitesse dépend de :
- Type de matériau à couper
- Matériaux durs (fonte) – vitesse lente
- Matériaux tendres (aluminium, laiton) – vitesse élevée
- Matériau de l'outil de coupe
- Outils durs carbure de tungstène – vitesse élevée
- Outils dureté moyenne – vitesse lente
- Type de finition – passe de finition, faible profondeur, vitesse élevée
- Ébauche – grande profondeur – vitesse lente
- Diamètre de la pièce
- Grand diamètre – vitesse lente
- Petit diamètre – vitesse élevée
- Type d'opération
- Tournage, alésage, perçage – vitesse élevée
- Filetage, taraudage, alésage – vitesse lente
3. Contre-pointe (Tailstock)
À droite du banc. Supporte l'autre extrémité de la pièce lors de l'usinage entre deux pointes.
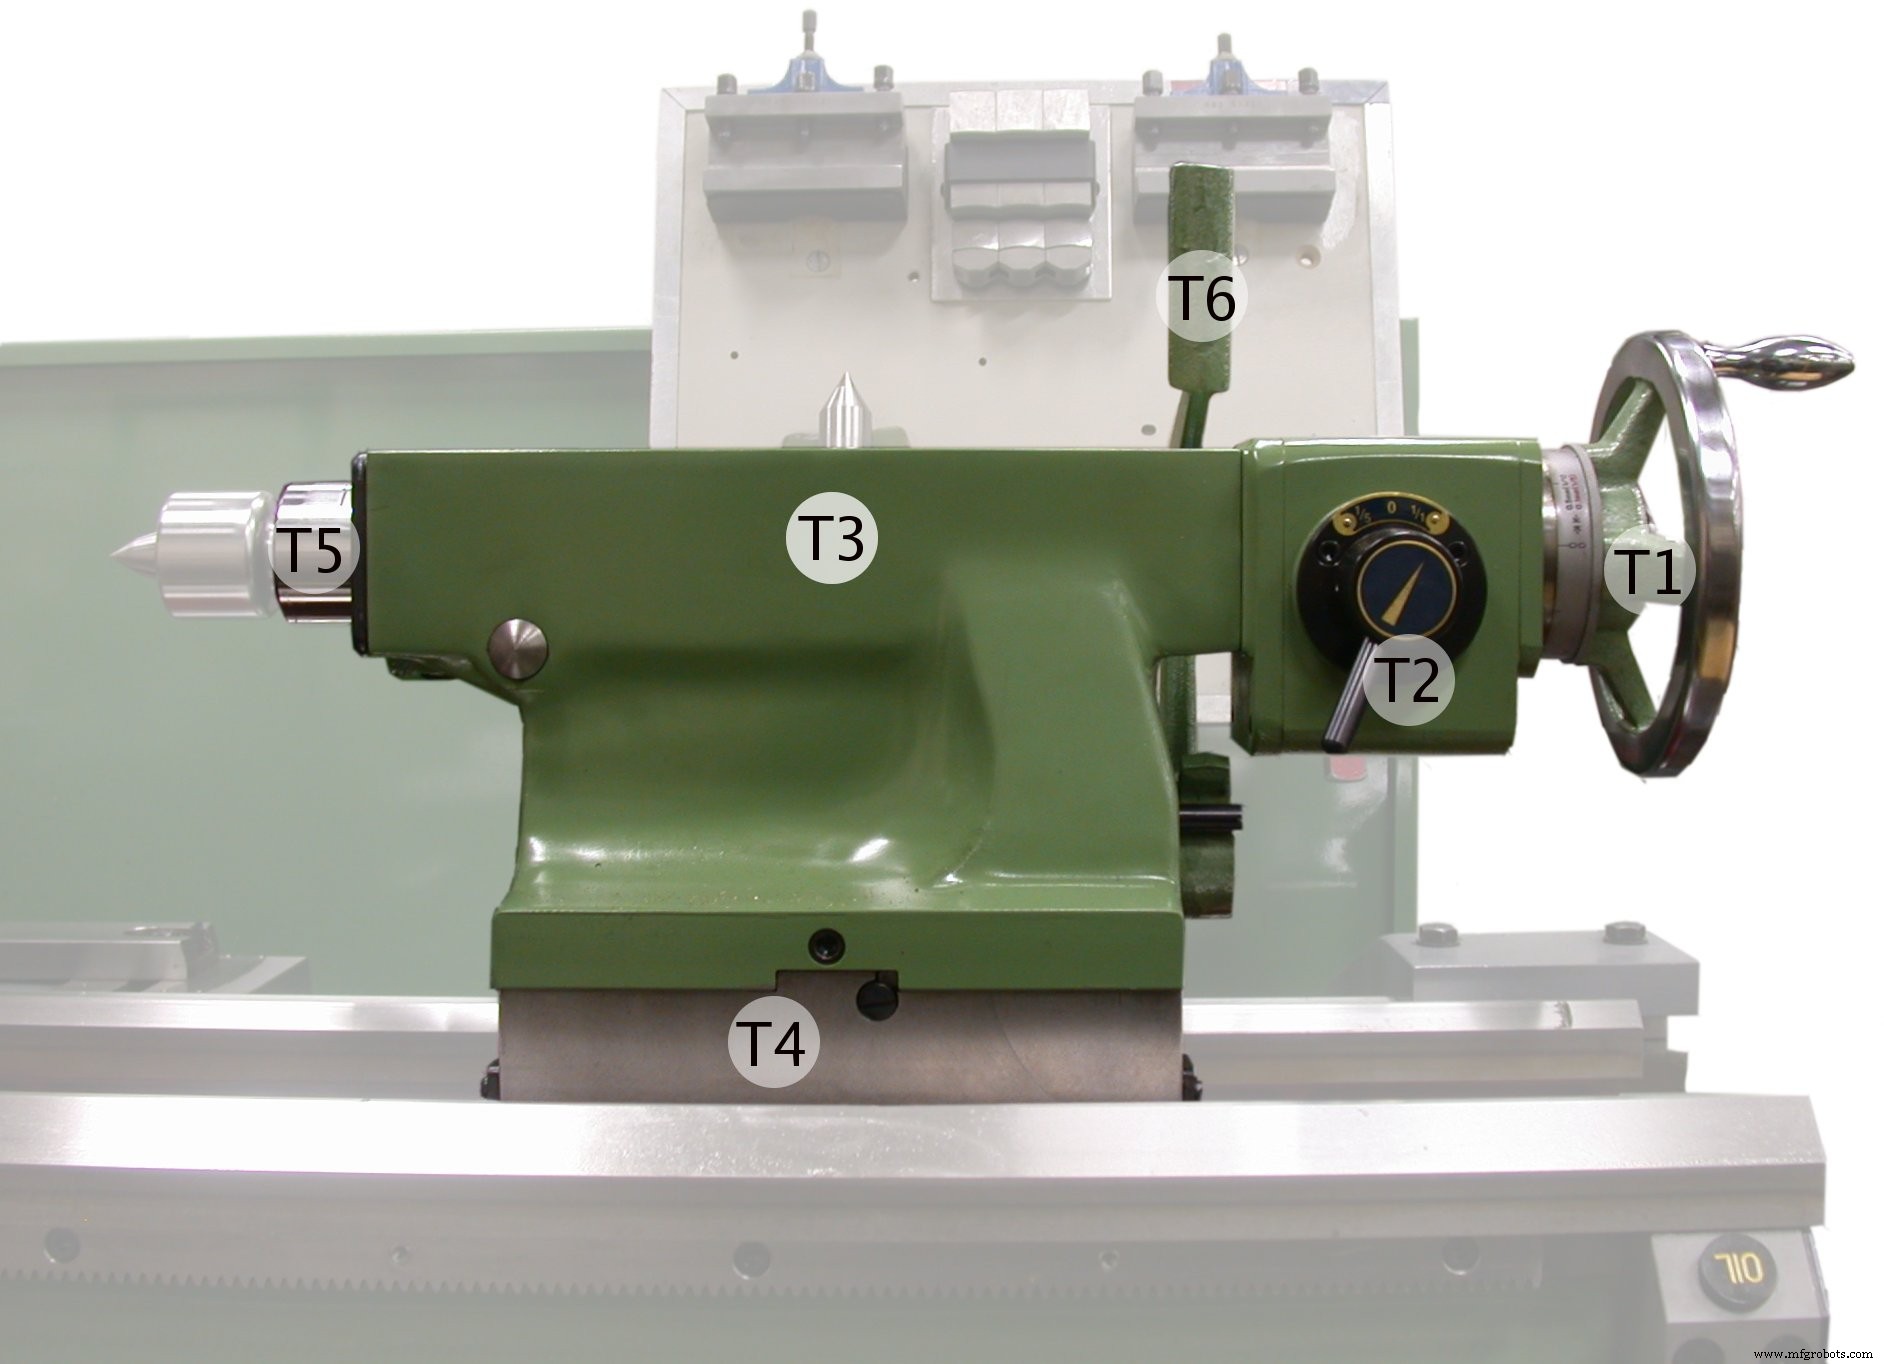
- T1: Vis d'avance
- T2: Réducteur (optionnel)
- T3: Corps
- T4: Base réglable
- T5: Broche
- T6: Levier de verrouillage
Maintient l'outil rigidement pour perçage, alésage, taraudage, alésage de précision. Mobile le long des guides, verrouillable en toute position.
Composée de : centre mort, broche, vis de réglage, volant, etc. La broche avance/recule dans le corps (barillet) par le volant. Une rainure de clavette à l'intérieur du barillet maintient le centre mort.
À lire aussi : Vitesse de coupe, avance, profondeur de passe, temps d'usinage sur tour
4. Chariot (Carriage)
Pièce cruciale : support, déplacement et contrôle de l'outil de coupe.
4.1 Traverse (Saddle)
En « H ». S'adapte sur le banc, glisse sur les guides en portant le chariot transversal et le porte-outil. Verrouillable en toute position.
4.2 Chariot transversal (Cross Slide)
Fixé sur la traverse et le chariot supérieur. Mouvement par volant. Mouvement transversal quand l'écrou sur la vis d'avance s'engrène avec la vis du chariot transversal.
Avec dispositif de tournage conique, la vis de liaison s'ouvre pour déconnecter le chariot transversal de la vis d'avance transversale ; le chariot se fixe au bloc guide. Mouvement auto si pignon clé sur vis d'avance en prise avec engrenages du tablier.
4.3 Chariot supérieur (Compound Rest)
Base circulaire graduée en degrés pour coupes angulaires et cônes à section variable. Composé de : manivelle, vis, écrou du chariot supérieur. La manivelle sert principalement au tournage conique pour l'avance.
4.4 Porte-outil (Toolpost)
Au-dessus du chariot supérieur, maintient l'outil fermement. Types :
- Porte-outil à vis unique
- Porte-outil à 4 positions
- Porte-outil à 8 positions
5. Mouvement d'avance (Feed Mechanism)
Le déplacement relatif de l'outil par rapport à la pièce s'appelle « Avance ».
- 3 types d'avance :
- Avance longitudinale : outil parallèle à l'axe du tour. Par mouvement du chariot.
- Avance transversale : outil perpendiculaire à l'axe.
- Avance angulaire : en orientant le chariot supérieur à l'angle requis par rapport à l'axe.
Avances longitudinale et transversale : manuelles et automatiques. Angulaire : manuelle seulement.
6. Mécanisme de filetage
Le tour est l'outil principal pour couper les filets requis. La rotation de la vis mère déplace l'outil le long de la pièce pour produire les filets. Mécanisme à demi-écrou utilisé.
7. Barre d'avance (Feed Rod)
Arbre long à rainure de clavette s'étendant de la boîte d'avance devant le banc. La puissance passe de la broche du tour aux engrenages du tablier via la barre d'avance.
Utilisée pour déplacer le chariot ou le chariot transversal pour : tournage, alésage, dressage, toutes opérations sauf filetage.
8. Vis mère (Leadscrew)
Arbre fileté long, uniquement pour le filetage. La vis mère est désengagée du réducteur pour toutes opérations sauf filetage. Peut aussi servir pour tournage, alésage sur tours équipés d'une barre d'avance.
À lire aussi : 14 types d'outils de coupe pour tour
Types de tours à métaux
Sept types principaux :
- Tour à grande vitesse (Speed Lathe)
- Tour parallèle (Engine Lathe)
- Tour d'établi (Bench Lathe)
- Tour d'outillage (Toolroom Lathe)
- Tour à tourelle et tour à canonnière (Capstan and Turret Lathe)
- Tours à usage spécial
- Tour automatique
- Tour à commande numérique (CNC)
1. Tour à grande vitesse (Speed Lathe)
Construction simple : banc, poupée fixe, contre-pointe, porte-outil sur glissière réglable. Pas de boîte d'avance, vis mère, chariot.
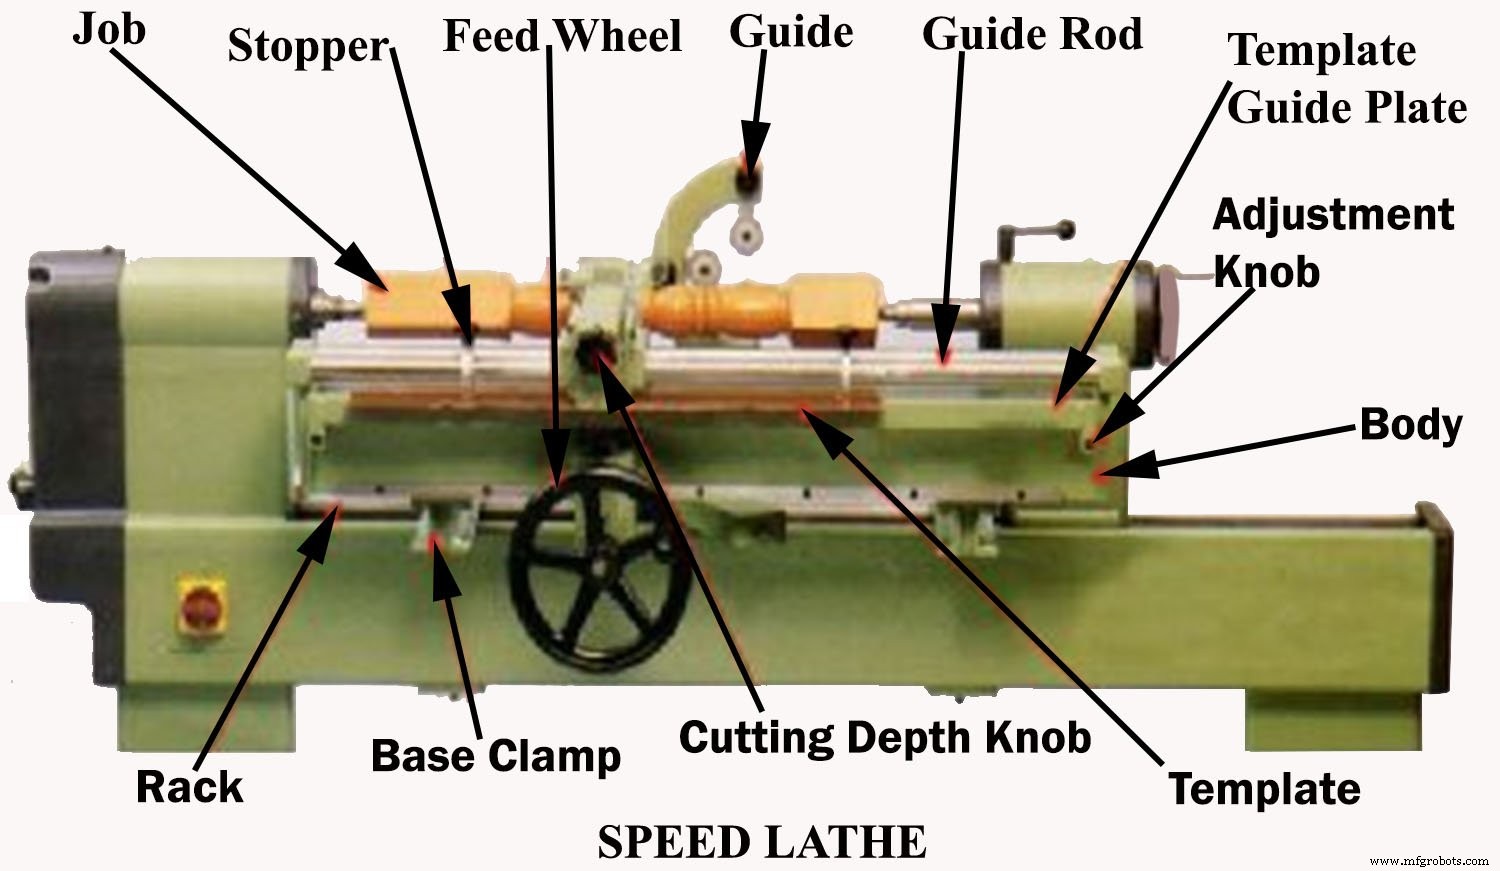
Outil sur glissière réglable, avancé manuellement. Vitesses 1200–3600 tr/min. Poupée fixe simple, 2-3 vitesses broche.
Faible profondeur de passe. Force légère, vitesse élevée → bois, emboutissage, centrage, polissage. Nom dû à la très haute vitesse de la broche.
2. Tour parallèle (Engine Lathe)
Le plus utilisé. Entraînement par engrenages ou poulies. Nom historique : premiers tours entraînés par machines à vapeur.
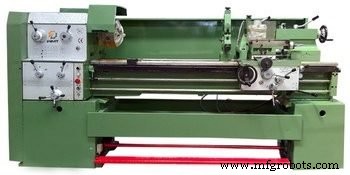
Toutes les pièces du tour à grande vitesse (banc, poupée fixe, contre-pointe, etc.). Poupée fixe rigide avec mécanisme supplémentaire pour multiples vitesses broche.
Contrairement au tour à grande vitesse, avance de l'outil en directions transversale et longitudinale via chariot et vis mère. Encore utilisé en ateliers et industries. Trois types : courroie, moteur, boîte de vitesses.
2.1 Tour à courroie
Alimentation par arbre de transmission supérieur, poulie cône et un ou plusieurs renvois pour large plage de vitesses.
2.2 Tour à moteur intégré
Alimentation par moteur individuel intégré à la machine.
2.3 Tour à boîte de vitesses (Geared-head)
Moteur à vitesse constante, tous changements de vitesse par engrenages dans la poupée fixe. Pas de poulie cône.
3. Tour d'établi (Bench Lathe)
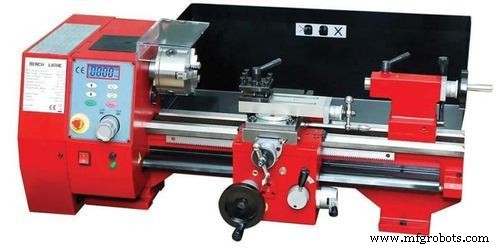
Petit, pour travaux de précision. Monté sur établi. Pièces similaires aux tours parallèle et à grande vitesse. Effectue presque toutes leurs opérations, seule différence : la taille.
4. Tour d'outillage (Toolroom Lathe)
Similaire au tour parallèle mais plage de vitesses étendue. Vitesse broche : très basse à 2500 tr/min.
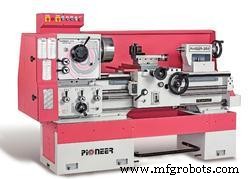
Équipé : mandrin, dispositif tournage conique, dispositif de tirrage, repos fixe et mobile, pompe réfrigérante, etc. Plus coûteux que le tour parallèle. Utilisé pour rectification, outillage, jauges, usinage de précision.
5. Tour à canonnière et tour à tourelle
Pour travail en série. Développement du tour parallèle. Tête tourelle hexagonale au lieu de contre-pointe. Trois porte-outils.
Multiples outils montés et avancés en séquence. Avantage : opérations multiples et pièces produites en très peu de temps, sans changement d'outil, quantité et qualité élevées.
Nécessitent plus d'espace au sol. Pour gros travaux seulement.
Lire l'article complet sur tour à canonnière et tourelle
6. Tours à usage spécial
Pour usages spéciaux et production. Opérations spéciales : perçage, rectification, alésage, alésage de précision, etc.
Types :
- Tour à roues (Wheel lathe)
- Tour à banc évidé (Gap bed lathe)
- Tour en T (T-lathe)
- Tour à copier (Duplicating lathe)
- Tour à missiles (Missile lathe)
1. Tour à roues
Finition des bandages et filetage sur roues de chemin de fer, automobiles, locomotives.
2. Tour à banc évidé
Section du banc adjacente à la poupée fixe amovible → permet d'usiner des pièces de très grand diamètre.
3. Tour en T
Usinage de rotors pour réacteurs. Axe du banc perpendiculaire à l'axe de la broche → forme en T.
4. Tour à copier
Reproduction de la forme d'un gabarit plat ou rond sur la pièce. Dispositifs mécaniques, pneumatiques, hydrauliques pour coordonner le mouvement de l'outil et reproduire fidèlement le gabarit.
5. Tour à missiles
Très grand déport pour longs composants de missiles de très grand diamètre. Le plus moderne dans la conception de tours.
7. Tour automatique
Tout le travail est automatique. Tours rapides, robustes, pour production. Une fois l'outil réglé, toutes les opérations s'enchaînent automatiquement.
Changement d'outils et avance automatiques. Un opérateur peut surveiller 5 à 6 tours automatiques.
Opérations : tournage, dressage, tournage conique, moletage, rainurage, tronçonnage, tournage électrique, filetage, alésage, etc.
8. Tour à commande numérique (CNC)
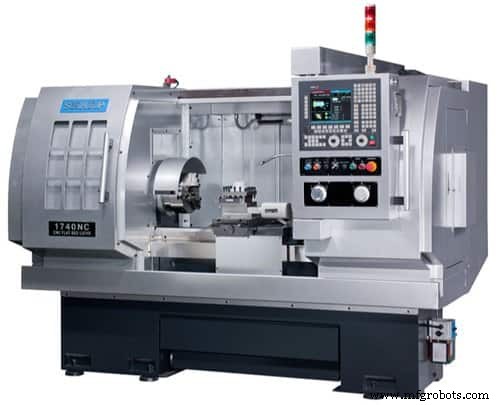
Commandé par instructions de conception précises. Tour CNC (Computer Numerical Control) : fait tourner la pièce autour de la broche principale, l'outil de coupe la façonne aux dimensions voulues.
Tour CNC simple : 2 axes, outil fixe sur tourelle 8-24 positions. Qualité constante, ne nécessite pas d'opérateurs hautement qualifiés. Mais plus coûteux que les tours manuels.
Opérations sur tour
Classées en trois catégories.
Opérations par pièce entre pointes ou mandrin :
- Tournage
- Tournage droit
- Tournage d'ébauche
- Tournage d'épaulement
- Tournage conique
- Tournage excentrique
- Dressage
- Chanfreinage
- Moletage
- Filetage
- Limage
- Polissage
- Rainurage
- Emboutissage
- Bobinage de ressort
- Formage
Opérations par pièce sur mandrin, platine ou platine angulaire :
- Perçage
- Alésage
- Alésage de précision
- Alésage de déburinage
- Alésage conique
- Taraudage
- Surfaçage intérieur
- Filetage intérieur
- Tronçonnage
Opérations par accessoires spéciaux :
- Rectification
- Fraisage
Article complet : 22 opérations sur tour à métaux
Accessoires de tour
Pour maintien/support de la pièce ou de l'outil. Principaux :
- Pointes (Centres)
- Mandrins (Chucks)
- Collets (Collets)
- Platines angulaires (Angle Plates)
- Platines (Face Plates)
- Mandrins d'expansion (Mandrels)
- Plaques de traction et porte-outils (Catch Plates and Carriers)
À lire aussi : 7 types de mandrins de tour
Attaches de tour
Équipements additionnels pour usages spécifiques. Principales :
- Butées (Stops)
- Repos (Rests)
- Dispositifs de tournage conique
- Attaches de fraisage
- Attaches de rectification
- Attaches d'engrenages
- Attaches d'alésage
C'est tout, merci. Questions sur le tour ou types de tour ? Commentez. Partagez si vous avez aimé.
Téléchargez le PDF en cliquant ci-dessous.
Abonnez-vous à notre newsletter pour les notifications des derniers articles.
Technologie industrielle
- Comprendre les machines à percer : définition, composants et types
- L'usinage CNC expliqué : types et applications des machines à commande numérique
- Opérations de tour & outils de coupe : maîtriser l'usinage de précision
- Comprendre les fraiseuses : définition, processus et types
- Tour automatique 6 broches à cames haute vitesse et fiable pour production de précision
- Comprendre les Opérations du Tour : Types et Applications
- Maîtriser les Tours : Types, Classifications et Applications Pratiques
- Pièces Essentielles du Tour : Fonctions et Vue d'Ensemble
- Comprendre les Tours : Histoire, Types et Applications