



Tours à Métaux : Composants, Opérations et Types — Guide Complet avec PDF
En tant qu'ingénieur mécanique, vous avez forcément croisé le tour à métaux ou en avez entendu parler. C'est sans doute la machine la plus populaire chez les mécaniciens tant ses usages sont variés. Bienvenue sur The Mechanical Post : aujourd'hui, vous découvrirez ce qu'est un tour, ses organes, ses opérations, les termes clés et ses types. Téléchargez le PDF sur le tour à métaux en fin d'article.
Le tour est une machine-outil essentielle, largement utilisée par l'industrie manufacturière aujourd'hui. Sa polyvalence en fait un pilier de la production.
Au fil du temps, les tours à métaux ont été inventés durant la révolution industrielle.
Qu'est-ce qu'un tour à métaux ?
Un tour est une machine-outil qui maintient la pièce entre des supports rigides et robustes. Il enlève de la matière en faisant tourner la pièce contre l'outil de coupe, qui retire le métal sous forme de copeaux.
Aujourd'hui, les tours à commande numérique (CNC), c'est-à-dire automatisés, sont très répandus.
Une grande variété d'opérations peut être réalisée sur un tour : perçage, filetage, tournage cylindrique, tournage d'épaulement, dressage, tournage conique, etc.
Organes principaux du tour
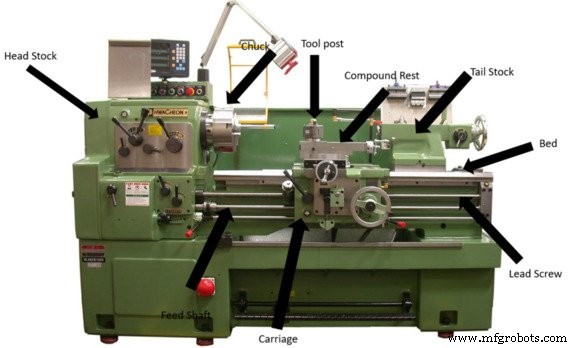
1. Banc de tour (Lathe Bed)
Le banc forme la base de la machine. La broche (poulie tête) et la poupée mobile (contre-pointe) sont fixées à ses extrémités, et le chariot repose sur le banc et coulisse dessus. C'est l'élément guide du tour ; il doit :
- Être suffisamment rigide pour éviter la flexion.
- Être massif, avec profondeur et largeur suffisantes pour absorber les vibrations.
- Résister à la torsion.
- Pour éviter la déformation, le matériau doit avoir une forte résistance à la compression, être résistant à l'usure et amortir les vibrations. On utilise de la fonte alliée au nickel et au chrome pour les bancs de tour.
2. Poulie tête / Broche (Headstock)
La poulie tête est fixée définitivement sur les guides intérieurs à l'extrémité gauche du banc. Elle comprend essentiellement une broche creuse et le mécanisme d'entraînement et de contrôle de la vitesse de rotation.
3. Mandrin (Chuck)
Une extrémité de la broche est connectée à la poulie tête, l'autre au mandrin. Le mandrin est un dispositif de serrage de la pièce. La broche, solidaire du mandrin, l'entraîne en rotation ; la vitesse est réglable via les commandes de la poulie tête. Les mandrins les plus courants sont le mandrin à 4 mors (indépendants) et le mandrin à 3 mors (universel, auto-centrant).
4. Poupée mobile / Contre-pointe (Tailstock)
La poupée mobile est située sur les guides intérieurs à l'extrémité droite du banc. Elle a deux fonctions principales :
- Supporter l'autre extrémité de la pièce (par une pointe tournante ou fixe).
- Maintenir un outil pour effectuer des opérations comme le perçage, l'alésage, le taraudage, etc.
5. Vis mère / Vis de chariotage (Lead screw)
La vis mère est un arbre fileté extérieurement à profil de filet carré. Elle convertit le mouvement de rotation en mouvement linéaire. Elle sert au filetage sur tour. C'est elle qui déplace le chariot automatiquement pendant l'opération de filetage.
6. Barre d'avance / Arbre d'avance (Feed rod / Feed shaft)
La barre d'avance est un arbre cylindrique placé juste sous la vis mère. Elle n'a pas de filetage extérieur. Elle sert à déplacer le chariot de gauche à droite et vice-versa (avance longitudinale).
7. Chariot (Carriage)
Le chariot supporte, déplace et contrôle l'outil de coupe. Ses composants :
- Traverse (Saddle)
- Chariot transversal (Cross-slide)
- Chariot supérieur / Porte-outil orientable (Compound slide)
- Porte-outil (Tool post)
- Tablier (Apron)
8. Traverse (Saddle)
La traverse est une pièce en H qui chevauche le banc et coulisse sur les guides. Elle porte le chariot transversal et le porte-outil.
9. Chariot transversal (Cross-slide)
Le chariot transversal déplace l'outil perpendiculairement à l'axe de la pièce (avance transversale / profondeur de passe).
10. Chariot supérieur / Porte-outil orientable (Compound slide)
Monté sur le chariot transversal, il permet d'obtenir des coupes angulaires et des cônes courts.
11. Porte-outil (Tool post)
Situé au sommet du chariot supérieur, il maintient fermement l'outil et permet son réglage en position de travail.
12. Tablier (Apron)
Fixé à la traverse et débordant sur l'avant du banc. Il contient les engrenages, embrayages et leviers pour commander le chariot manuellement ou par avance automatique.
Consultez cette vidéo animée pour mieux comprendre la construction du tour.
13. Dispositif d'avance (Feed Mechanism)
L'avance est le mouvement relatif de l'outil par rapport à la pièce. Un tour peut avoir trois types d'avance :
- Longitudinale (pour la longueur)
- Transversale / latitudinale (pour la profondeur)
- Angulaire (pour le conique)
Fonctionnement du tour
via Gfycat
L'opérateur desserre les mors du mandrin, insère la pièce, puis la serre fermement à l'aide de la clé de mandrin. Le mandrin est entraîné par le moteur via un entraînement par engrenages ou courroie, imprimant un mouvement de rotation à la pièce. L'outil est avancé contre la pièce en rotation, rigidement maintenu comme vu plus haut. L'outil est avancé soit parallèlement, soit perpendiculairement, soit à un angle par rapport à l'axe de la pièce. La pièce prend la forme désirée par enlèvement de matière sous forme de copeaux. Sur un tour, la pièce tourne tandis que l'outil se déplace en longitudinal, transversal et en travers.
Opérations réalisables sur un tour
- Tournage cylindrique (Straight turning)
- Tournage d'épaulement (Shoulder turning)
- Chanfreinage (Chamfering)
- Filetage (Thread cutting)
- Dressage (Facing)
- Moletage (Knurling)
- Limage (Filling)
- Tournage conique (Taper turning)
- Tournage excentrique (Eccentric turning)
- Polissage (Polishing)
- Rainurage (Grooving)
- Emboutissage / Formage par rotation (Spinning)
- Bobinage de ressorts (Spring winding)
- Formage (Forming)
- Perçage (Drilling)
- Alésage (Reaming)
- Alésage de précision (Boring)
- Alésage à fond de trou (Counterboring)
- Alésage conique (Taper boring)
- Filetage extérieur (External thread cutting)
- Filetage intérieur (Internal thread cutting)
- Taraudage (Tapping)
- Surfaçage / Coupe en dessous (Undercutting)
- Tronçonnage (Parting-off)
D'autres opérations sont possibles avec des accessoires spéciaux :
- Rectification (Grinding)
- Fraisage (Milling)
Termes importants liés au tour
Vitesse de coupe (Cutting Speed)
C'est la vitesse à laquelle l'outil enlève la matière de la pièce.
Avance (Feed)
Distance parcourue par l'outil pour chaque tour de la pièce. Exprimée en mm/tr.
Profondeur de passe (Depth of cut)
Distance perpendiculaire entre la surface usinée et la surface initiale de la pièce.
Profondeur de passe = (d1 - d2) / 2
Où :
d1 = Diamètre avant usinage
d2 = Diamètre après usinage
La profondeur de passe varie inversement avec la vitesse de coupe.
Types de tours
- Tour à vitesse (Speed Lathe)
- Tour parallèle / Tour d'atelier (Engine Lathe)
- Tour d'établi (Bench Lathe)
- Tour d'outillage / Tour de précision (Toolroom Lathe)
- Tour à tourelle / Tour à commande (Capstan and Turret Lathe)
- Tour à usage spécial (Special purpose lathe)
- Tour à commande numérique (CNC Lathe)
Voici un aperçu du tour à métaux. Si cet article vous a plu, commentez et partagez avec vos collègues ingénieurs ! Pensez aussi à vous abonner pour ne rien manquer. Continuez d'apprendre et lisez The Mechanical Post !
Technologie industrielle
- Comprendre les tours : composants, fonctions et applications CNC modernes
- Maîtriser les opérations de tour et la sélection des outils de coupe
- Fraiseuses expliquées : composants, fonctionnement et schémas
- Tours expliqués : types, fonctions et applications
- Machine à mortaiser (slotting machine) : définition, pièces et types
- Les raboteuses expliquées : définition, composants et types
- La machine à aléser expliquée : types, utilisations et applications
- Comprendre les machines à percer : définition, composants et types
- Comprendre les machines à rectifier : définitions, types et applications