



Comment l'automatisation numérique révolutionne la production de dispositifs médicaux
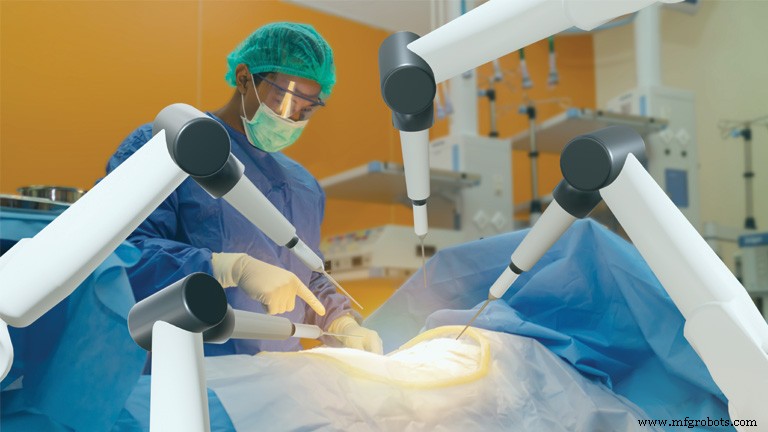
La fabrication numérisée et automatisée fait des progrès dans le monde de la fabrication médicale, comme en témoignent les récents systèmes mis en lignes de production pendant la pandémie de COVID-19.
Compte tenu des normes rigoureuses régulant la fabrication de dispositifs médicaux, l'environnement Industry 4.0 centré sur les données est taillé sur mesure pour les fabricants sous-traitants essayant de rester dans les spécifications tout en faisant face au manque dramatique d'opérateurs qualifiés.
Comme toujours, les matériaux deviennent plus sophistiqués et les pièces plus petites, avec des géométries plus complexes et des exigences de tolérance plus serrées.
Dans un sens large, les tendances de la santé — populations vieillissantes, la poussée vers plus de diagnostics et thérapies à distance en dehors de l'environnement hospitalier coûteux, thérapies plus personnalisées — pilotent le développement de dispositifs médicaux. Et avec les incertitudes continues de la pandémie et les chaînes d'approvisionnement qui en résultent, établir plus de visibilité dans le fonctionnement des fournisseurs et vendeurs est la priorité n°1.
Avec la numérisation de la santé vient le besoin de sécuriser toutes ces données collectées. À cette fin, des initiatives comme le nouveau Centre de Cybersécurité des Dispositifs Médicaux de l'Université du Minnesota, annoncé le 9 septembre. Cinq poids lourds de l'industrie de la santé se sont associés pour travailler ensemble dans le nouveau centre : Boston Scientific, Smiths Medical, Optum, Medtronic et Abbott Laboratories. Leur but est d'éliminer les vulnérabilités logicielles dans les dispositifs médicaux qui pourraient potentiellement être utilisées pour nuire aux patients ou perturber les établissements de santé.
Le futur high-tech de la santé signifie aussi plus de diagnostics et procédures robotiques, d'où le besoin de plus d'outillage et pièces médicales dédiées à l'utilisation avec ces systèmes. Par exemple, XACT Robotics à Hingham, Mass., développeur du système robotique XACT ACE, a annoncé le 30 août qu'il a complété avec succès l'inscription des patients dans la première étude américaine évaluant XACT ACE pour une utilisation dans les procédures pulmonaires percutanées. Cela inclut les biopsies pour confirmer la présence de cancer. Le système robotique mains-libres pourrait détecter le cancer plus tôt et moins invasivement.
Pendant ce temps, iData Research projette 3 millions de procédures chirurgicales robotiques seront effectuées annuellement d'ici 2025. Les bras robotiques sur des équipements comme le système chirurgical da Vinci nécessiteront beaucoup d'instruments miniaturisés que les médecins contrôlent pour effectuer ces opérations mini-invasives. Les chirurgies robotiques utilisent des incisions plus petites, résultant en moins de perte de sang et de cicatrices, séjours à l'hôpital plus courts et récupérations plus rapides.
L'IA alimentée par les données viendra aussi au premier plan pour améliorer les résultats des patients. Un indicateur clair de ce chemin est l'acquisition par Stryker de Gauss Surgical de Menlo Park, Calif. Gauss a développé Triton, une plateforme pilotée par intelligence artificielle pour surveiller la perte de sang pendant la chirurgie.
La fabrication additive continuera aussi d'étendre son rôle critique dans la production d'implants spécifiques au patient, d'outillage et de modèles de formation chirurgicale. Par exemple, Tsunami Medical d'Italie épate l'industrie avec son utilisation des systèmes d'impression 3D laser et faisceau d'électrons de GE Additive pour produire une gamme d'implants spinaux hautement complexes.
Petites pièces, défis de tri
Alors que les matériaux de dispositifs médicaux évoluent et que les pièces deviennent plus petites, les machines de style suisse de la série L de Marubeni Citizen-Cincom (MCC), Allendale, N.J., répondent à l'appel.
« Le médical a des matériaux dont vous n'avez jamais entendu parler », a plaisanté le président et COO Brian Such. Les matériaux durs peuvent être utilisés pour des pièces simples ou des composants plus complexes nécessitant l'utilisation de nombreux outils pour créer les différentes caractéristiques.
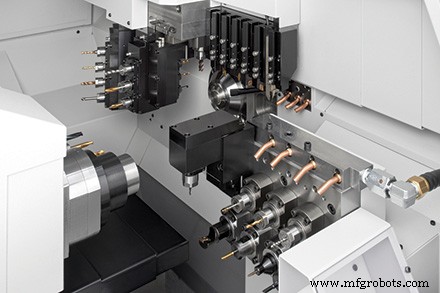
« Nos machines de série L sont une machine à groupe avec broche secondaire », et leur avantage significatif pour la production médicale est qu'elles sont modulaires, a expliqué Such. « Avec un certain nombre d'outils disponibles à tout moment, nous pouvons juste en glisser un hors et en mettre trois au même endroit. »
Pour gérer les diamètres plus petits typiques des forets et fraises médicaux actuels, MCC offre des accélérateurs jusqu'à 4x. « Nos outils vifs atteignent des vitesses jusqu'à 6 000 ou 9 000 tr/min selon les modèles, mais nous pouvons glisser un porte-outil différent, et maintenant nous sommes à 36 000 tr/min. Quand ce n'est pas assez, nous pouvons rétrofitter nos broches électriques, qui peuvent aller jusqu'à 80 000 tr/min. »
Comme exemple, Such a noté qu'un client pourrait percer un trou de huit millièmes, « donc vous avez besoin de vitesse pour ça — ou utiliser une fraise en bout de 16 millièmes ou peut-être même une fraise en bout de huit millièmes pour nettoyer un coin quelque part. Avec nos broches électriques à 80 000 tr/min, nous pouvons glisser dans ces poches. Et ce même outil peut être utilisé comme outil de face, outil transversal ou outil arrière, donc c'est très modulaire. » MCC a fait un partenariat avec le vendeur de broches haute vitesse NSK pour créer ces broches propriétaires.
Il y a environ deux ans, MCC a étendu la fonctionnalité de l'axe B de ses machines en introduisant la version ATC (changeur d'outil automatique) de sa machine L20. « Maintenant nous avons la capacité de 13 outils sur l'axe B », a dit Such, alors qu'un axe B a typiquement seulement quatre outils — et cela « est plutôt du bon matériel pour le marché médical » donné les angles serrés des pièces d'aujourd'hui.
Une autre innovation de MCC, introduite vers 2016, est la coupe à vibration de basse fréquence (LFV). Dans ce processus, l'outil machine « oscille le chemin de coupe de l'axe Z ou X, entrant et sortant à un taux de vitesse très élevé pour faire de petites coupes à l'air et casser les copeaux pendant que vous usinez », a dit Such. « Le domaine médical adore la technologie LFV, et la plupart des clients qui l'utilisent pour la première fois disent : "Je n'achèterai plus jamais une machine sans elle." » Avec LFV « vous casserez les copeaux à 100 % ; il n'y a pas de entre-deux. Une fois que vous lancez le processus, c'est garanti. Vous devez encore connaître vos outils de coupe, et les outils de coupe peuvent encore échouer, mais le problème d'enroulement de copeaux disparaît. »
Les clients de MCC vont des OEM avec 300 ou 400 machines aux fabricants plus petits avec 10 machines. Et ces clients « font toutes sortes de pièces », des vis à os communes et cages de chirurgie spinale aux divers outils chirurgicaux comme les alésoirs osseux nécessaires pour les chirurgies de hanche et genou. Il y a de minuscules vis à os d'environ 4 mm de diamètre avec trous pour sutures. « Neuf outils différents entrent pour couper les différentes formes », a dit Such. « Il y a beaucoup de caractéristiques dans cette petite vis à os — ce n'est pas juste une vis avec une tête. »
Après que ces minuscules pièces sont faites, le tri devient le problème principal, a continué Such. MCC fabrique de l'équipement d'automatisation adapté à la tâche.
« Ces pièces sont si petites que quand elles tombent dans le seau, il pourrait y en avoir 300. Si vous essayez de prendre la dernière pour essayer de la mesurer, laquelle était-ce ? Nous pouvons avoir un dispositif qui a différents plateaux pour le comptage », a dit Such.
Le client peut mettre 100 pièces dans un plateau, puis quand le plateau bouge, en mettre un dans le suivant, 100 dans le suivant, un dans le suivant, et ainsi de suite. S'il y a 10 plateaux, cela peut tourner pendant huit heures ou toute la nuit sans surveillance. En mesurant les pièces à intervalles, les clients peuvent isoler si les pièces précédentes sont bonnes ou mauvaises grâce aux plateaux de collecte.
L'avantage des six axes
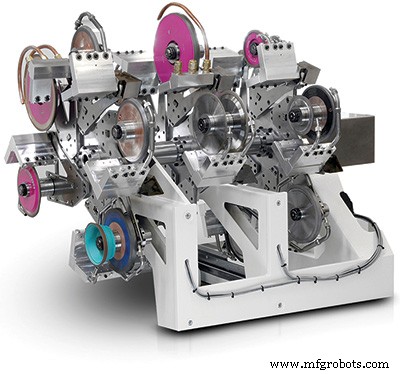
La demande constante pour les machines de rectification d'outils de coupe de Rollomatic USA Inc., Mundelein, Illinois, est un indicateur clair de la résilience de la fabrication de dispositifs médicaux, a affirmé le président Eric Schwarzenbach.
Parmi les nombreux instruments que les machines Rollomatic sont appelées par les OEM et fabricants sous-traitants à fabriquer sont divers outils de coupe orthopédiques comme les râpes, forets osseux, perforateurs crâniens et fraises arthroscopiques. Tout au long de la pandémie, « nos clients ont investi comme avant — ni plus, ni moins » malgré le report des chirurgies orthopédiques ou électives. « Il y avait assez d'affaires autour pour garder ces entreprises en marche et garder leur besoin de réinvestissement. »
Au cours des dernières années, il a noté, divers instruments pour chirurgies robotiques grandissent en demande. Mais ces dispositifs posent un défi particulier.
« Un foret qu'un chirurgien utilise avec une pièce à main pour percer dans l'os est différent de ce qu'un robot émet », a-t-il expliqué. « Les robots utilisent des forets plus longs que les chirurgiens. La nature de faire un foret long est plus difficile qu'un foret court. Premièrement, les ébauches d'outils chirurgicaux sont usinées dans un état mou sur un tour de type suisse et ensuite durcies. Ces processus causent inhérentement une déformation dans ces ébauches, et plus elles sont longues, plus elles sont courbées. Et quand elles sont courbées, nous avons du mal à charger, rectifier et décharger de façon fiable. Quand nous enseignons à nos clients notre machine et configuration, nous devons être très prudents pour les enseigner en profondeur et nous assurer qu'ils comprennent les caractéristiques pour contourner une ébauche courbée. Les ébauches courbées sont souvent redressées par le fabricant, mais même alors elles ne sont jamais parfaites — bien qu'elles n'aient pas à l'être. La machine est capable de gérer une petite distorsion. »
Plus l'industrie devient robotique, « plus il doit y avoir de focus sur la pointe du foret. Alors qu'un chirurgien peut toujours percer dans l'os parce qu'il peut regarder, voir, ajuster sa main et sa pression pour que la pointe ne s'éloigne pas, le robot ne le peut pas. Donc, ces pointes doivent être conçues pour être plus auto-centrantes. Nous aidons les fabricants de dispositifs médicaux à leur enseigner à quoi ressemble une pointe auto-centrante. »
Schwarzenbach a aussi noté plus de variantes en acier inoxydable 17-4 pour les coupeurs orthopédiques. « Le matériau est devenu plus mou et moins durci, ce qui est un défi pour nous en termes de trouver les bonnes meules pour les rectifier. Comme vous savez, plus le matériau est mou, plus il est dur à rectifier. » Pour répondre à ce besoin, Rollomatic a fait un partenariat avec des fabricants de meules en Suisse et aux États-Unis pour se procurer des meules adaptées aux matériaux plus mous.
« Plus le matériau est mou, plus il jette de bavures », a expliqué Schwarzenbach, « donc l'enlèvement de bavures est un problème. Nos clients utilisent généralement des brosses en nylon pour enlever les bavures après rectification, surtout avec les matériaux plus mous. Mais aucune meule ou processus n'est jamais parfait ; il y aura toujours un peu de bavure libre qui doit être enlevée par quelque méthode. Nous utilisons soit du nylon, parfois des brosses imprégnées avec de la céramique ou des abrasifs dessus pour enlever ces bavures. »
Les poignées à déconnexion rapide pour outils médicaux sont une autre zone de croissance, a-t-il continué. Ces outils peuvent être cliqués dans une pièce à main par un chirurgien ou fixés à un bras robotique. De telles poignées « sont devenues bien plus complexes que nous n'en avons jamais vu. Nous utilisons une rectifieuse à éplucher pour la plupart d'entre elles. »
La capacité six axes de Rollomatic est le game-changer pour les fabricants médicaux qui ont besoin de plus de flexibilité pour la programmation et une configuration de meule plus facile, a dit Schwarzenbach.
« Vous n'avez pas besoin d'utiliser des meules complexes ; vous pouvez utiliser des meules de forme plus simple, particulièrement sur les pointes de foret », a-t-il dit. « Vous pouvez produire une pointe de foret plus facilement que sur une machine cinq axes. Et n'oubliez pas : les pointes de foret sont maintenant aussi basses que 50 à 60 degrés inclusifs. Elles sont très raides, par opposition à un foret carbure dans le métal à 120 ou 130 degrés. Nos machines six axes aident vraiment à rectifier ces pointes de foret bien plus facilement que de lutter avec la configuration d'une machine cinq axes. »
Et, le changeur de meule rapide de Rollomatic offre encore plus d'avantages, a-t-il ajouté. « Nous avons vendu beaucoup plus de machines avec changeur de meule. Le changeur de meule de base a six stations, donc vous pouvez mettre six packs de meules pour augmenter la flexibilité, ce qui sert pour les lots plus courts. Les lots plus courts ont besoin de plus de flexibilité avec le changement fréquent. Les machines à changeur de meule sont très bonnes pour ça. » Alors qu'environ 80 % des machines que Rollomatic vend dans l'industrie médicale gardent les broches standard qui logent une paire de meules avant et arrière, certains fabricants « commencent à adopter notre nouvelle technologie. »
Le rôle des essais de force
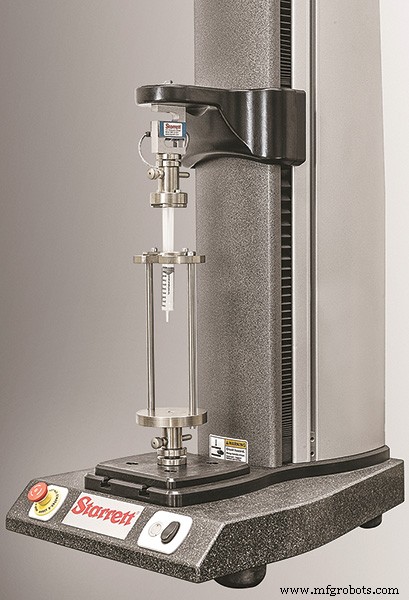
De la préparation pour la fabrication à après que la pièce est faite, l'équipement d'essai de force et son logiciel intégré effectuent des fonctions importantes pour les produits médicaux — souvent avec le but du confort du patient.
Par exemple, les contours et le revêtement d'une aiguille peuvent être testés pour la facilité avec laquelle ils pénètrent la peau, tandis que les adhésifs peuvent être évalués pour la façon dont ils adhèrent à la peau, ou avec quelle facilité ils sont enlevés.
Avant la fabrication, « vous pouvez construire des tests pour vous assurer que votre équipement fonctionne comme il devrait avant de l'utiliser en fabrication », a expliqué Jacob Morales, ingénieur support technique pour The L.S. Starrett Co., Athol, Mass. Et pour les bandages, « vous pouvez tester l'adhésif avant de l'utiliser dans votre ligne de fabrication », en lots allant, par exemple, d'un sur 100 à un sur 10 000 échantillons. « Post-processus, vous pouvez relancer ces tests pour assurer la cohérence. »
De tels tests sont particulièrement importants quand on fabrique selon les normes ASTM et ISO ainsi que pour produire la documentation critique pour la traçabilité, a ajouté Eric Perkins, gestionnaire technologie force et essai de matériaux chez Starrett. Le logiciel Starrett permet à la fois les essais de force et de propriétés de matériaux, et simplement en cliquant sur la bonne icône, le logiciel peut engager le test approprié. La mesure de force couvre les scénarios go/no-go incluant les tests de charge de pointe, charge moyenne, compression et plus. Les seringues, un exemple premier nécessitant une application de force uniaxiale, peuvent être testées avec des substances d'échantillon pour déterminer la force d'injection pour des taux d'injection contrôlés.
Bien que ces tests fournissent des informations d'échantillon, ils ne retournent pas toujours des données spécifiques au matériau composant l'échantillon. L'essai de matériaux va plus loin, en utilisant les propriétés de matériaux pour tester l'allongement et la contrainte-déformation, par exemple.
Le logiciel Starrett peut être intégré dans le processus de fabrication, a expliqué Morales.
« Si vous avez un système de force testant un échantillon, vous pouvez l'avoir programmé avec un système entrée-sortie pour que le test tourne constamment. L'équipement de fabrication déplace un échantillon vers la machine et envoie un signal ; la machine répond en exécutant le test et fournit une sortie de signal basée sur les résultats du test. Le reste de votre équipement de fabrication peut répondre de manière appropriée. Si vous obtenez un résultat qui sort de tolérance, le signal peut alerter un opérateur. »
Cette flexibilité signifie « vous pouvez brancher le système de force sur un automate et le mettre en ligne avec l'environnement de production, donc vous avez éliminé l'erreur potentielle de saisie de données humaine », a dit Perkins. « Les utilisateurs peuvent automatiquement avoir un produit testé chaque fois qu'il est mis en file. »
Du logiciel de force L1 de base de Starrett à ses options L2, L2Plus et L3 plus avancées, « nous donnons aux clients la capacité de tester exactement comme n'importe quel standard de fabrication le dit », a dit Perkins. Et puisque le logiciel Starrett est compatible multi-plateformes, l'ajout de systèmes optiques et de vision crée une solution de métrologie extrêmement large.
Ce niveau de personnalisation ne s'arrête pas au logiciel, cependant. Starrett a travaillé avec des fabricants pour créer des systèmes complètement automatisés.
« Nous utilisons des robots pour insérer des pièces dans notre système d'essai de force », a dit Perkins. « Nous utilisons des pinces pneumatiques pour saisir les pièces. » Avec une plateforme de test constamment en marche mariée à ce niveau d'automatisation, « notre système dira si vous avez une bonne ou mauvaise pièce, puis le robot exécutera le programme requis et mettra ces pièces dans le bac désigné. »
La vue d'ensemble de GE
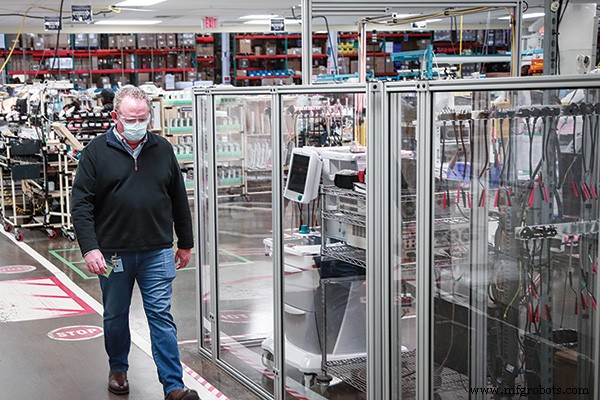
Améliorer les flux de travail hospitaliers et maintenir la résilience de la chaîne d'approvisionnement ont été au premier plan pour GE Healthcare pendant la pandémie.
« Nous voyons des demandes accrues pour plus d'automatisation — pas juste d'un point de vue productivité typique mais en termes d'exploitation de l'automatisation pour que nous puissions maintenir la production à différents endroits », a dit Jimmie Beacham, ingénieur en chef exécutif pour la fabrication avancée chez GE Healthcare à Milwaukee. « C'est plus facile que d'avoir à former une main-d'œuvre nouvelle ou tournante. Ce n'est pas nécessairement à propos de la main-d'œuvre mais de la sécurité de la chaîne d'approvisionnement où l'automatisation a du sens. Si je dois basculer la production d'une région à une autre, c'est beaucoup plus facile si le processus est déjà automatisé. »
Une partie majeure de cette philosophie est l'épreuvage d'erreur, a-t-il ajouté. « Nous formions les opérateurs et avions des procédures écrites », a expliqué Beacham. « Maintenant nous regardons à employer d'autres technologies qui numérisent ce que les opérateurs doivent faire et qui interagissent avec eux. Dites que vous avez une station de couple, où vous serrez des boulons, suivie par un assemblage complexe et puis un cobot. Nous regardons des technologies qui connectent numériquement tout ça — qui marchent en lockstep avec l'opérateur pour qu'il interagisse avec cette personne et ne nécessite pas que l'opérateur se souvienne de tout. Cela nous donne beaucoup de flexibilité quand nous faisons le même produit dans trois régions du monde. Nous avons maintenant un processus de contrôle unique. Nous ne comptons pas sur les opérateurs mémorisant des procédures papier quand ils doivent passer par plusieurs parties complexes de l'opération. »
C'est vital pour GE Healthcare, qui produit une gamme d'équipements de diagnostic intelligents. La fabrication additive est une grande partie de l'équation, et GE Healthcare a affiné ses processus à cet égard, aussi.
« Quand nous avons commencé, probablement 80 à 90 % de notre temps était investi en R&D, essayant de comprendre comment l'additif marche, comment vous développez des matériaux et paramètres pour répondre à nos exigences d'ingénierie », a-t-il dit. « Maintenant nous sommes à environ 80 % exécution, où nous déplaçons des choses en production, et les autres 20 % de notre temps sont dédiés au développement de nouveaux matériaux pour les nouveaux entonnoirs qui arrivent. Nous avons une installation de production à Monterrey, Mexique, et nous avons un entonnoir assez actif de choses qui y vont. Ensuite nous avons d'autres applications additifs que nous faisons tourner au point d'utilisation. »
Finalement, bien que la pandémie ait été éprouvante, GE Healthcare a traversé la tempête.
« Notre grand défi était l'approvisionnement, faire entrer les gens en sécurité dans l'usine », a dit Beacham. « Dans certains cas, comme avec les ventilateurs, nous avons beaucoup compté sur l'automatisation pour nous permettre de répondre à une demande sans précédent. Nous avons fait entrer beaucoup de gens pour faire le travail, mais nous avons encore dû trouver des façons créatives de fabriquer le volume de produits que nos clients avaient désespérément besoin. Et nous avons appris que nous pouvons fabriquer les choses différemment ; cela a inspiré encore plus d'idées. »
Système de contrôle d'automatisation
- Comment l'Industrie 4.0 Transforme la Fabrication Moderne : Avantages, Pratiques et ROI
- 8 mythes de la fabrication métallique dévoilés : la vérité derrière l'industrie
- MD&M West 2018 : technologies avancées pour la fabrication efficace de composants médicaux
- Comment l'IIoT booste l'efficacité manufacturière : 6 stratégies éprouvées
- Stratasys : piloter la durabilité grâce à l'impression 3D avancée
- Rapport Citrix : 2016 marque un tournant technologique pour la fabrication
- Stimuler la fabrication au Royaume-Uni : Perspectives 2018 pour le succès de l'Industrie 4.0
- Combler le déficit de compétences dans l'automobile : voie vers l'innovation
- Stora Enso révolutionne le manufacturing par automatisation intelligente et 5G