



Une capacité DNC améliorée propulse la performance supérieure et l'expansion des affaires
Tous les ateliers, grands et petits, sont fascinants et ont des leçons à enseigner (et à apprendre). Peut-être les plus fascinants sont les ateliers en transition vers de nouveaux projets et donc de nouveaux affaires. En paraphrasant Albert Einstein, qui a dit « Nous ne pouvons pas résoudre nos problèmes avec le même niveau de pensée qui les a créés », les ateliers en position d'ajouter de nouvelles capacités et de les maîtriser créent des plateformes améliorées qui ouvrent de nouvelles portes vers des opportunités de croissance auparavant indisponibles.
M-1 Tool Works Inc. est un tel atelier. Situé à McHenry, Illinois, au nord-ouest de Chicago, l'atelier a été démarré par le pilote de course Martin Ryba en 1984 pour produire des pièces et composants de course. L'atelier a bâti une réputation pour des pièces de haute qualité, haute précision construites sur des équipements de fraisage et tournage multi-axes mais n'était pas configuré pour être une opération de production à haut volume. « Nous sommes maintenant à 50 machines avec environ 40 employés situés dans deux bâtiments, mais je dirais que 80 % de notre activité consiste en des commandes de 10 pièces ou moins », a dit Rusty Thielsen, chef de projet M-1.
Alors que M-1 s'étendait lentement, il a commencé à attirer l'attention des entrepreneurs aérospatiaux. L'un était Northrup Grumman Corp.
Au début 2003, le secteur Systèmes Intégrés de Northrop Grumman et M-1 Tool Works ont signé un accord pour travailler ensemble sous un arrangement de mentorat. Les projets alors actuels de M-1 Tool Works étaient principalement pour les marchés commerciaux, mais l'entreprise était un sous-traitant de Hamilton Sundstrand, un fournisseur de Northrop Grumman pour le chasseur-bombardier F/A-18 Super Hornet de l'US Navy. Northrop Grumman est sous-traitant principal de Boeing sur le programme F/A-18.
« Ce programme de mentorat donne à Northrop Grumman une opportunité de partager notre expertise avec un petit fournisseur qui utilisera la connaissance pour développer une infrastructure compatible avec la fourniture de produits de haute qualité pour la défense nationale », a dit Thomas E. Vice, vice-président du secteur des opérations pour Northrop Grumman Integrated Systems. « M-1 Tool Works est hautement capable et a le potentiel de devenir un membre valorisé de l'équipe des fournisseurs de Northrop Grumman. »
Sous l'accord, M-1 a commencé à acquérir l'équipement et l'expertise pour répondre aux spécifications DoD pour produire des composants et assemblages aérospatiaux et de défense complexes. Une partie de ces exigences signifiait avoir des protocoles de réseau et de cybersécurité conformes à FAR (Federal Acquisition Regulation), DFARS (Defense Acquisition Regulations System) et NIST SP 800-171, régissant l'information non classifiée contrôlée. Avec 14 postes de logiciel CAO/FAO Mastercam, les machinistes de M-1 programment leurs propres pièces à leurs propres machines. Ce qui était désiré était la capacité d'envoyer des programmes à n'importe quelle machine dans les deux bâtiments de M-1. « À une époque où les programmes devenaient plus grands et plus complexes, cela signifiait télécharger les programmes sur des clés USB et les livrer à la main aux machines disponibles pour travailler dessus », a expliqué Thielsen.
Cherchant à s'améliorer, M-1 a pris connaissance de Cimco, un fournisseur de logiciels de communication et de mise en réseau CNC avec siège mondial à Copenhague et siège Midwest US à Elgin, Illinois. Fournissant des éditeurs CNC, collecte de données de fabrication, et logiciels de gestion de données de fabrication, Cimco fournit aussi le logiciel de mise en réseau DNC MAX, que M-1 a installé via le distributeur local Cimco ShopWare Inc., aussi basé à Elgin.
« M-1 était dans le sweet spot pour bénéficier d'un système logiciel DNC (commande numérique distribuée) », a dit Ryan Mermall, ingénieur d'applications senior et coordinateur de service chez ShopWare. « La cible idéale serait n'importe quel client avec des machines CNC qui a besoin de trouver une solution sur comment transférer les programmes à la machine tout en ayant un système pour les sauvegarder et les organiser. Cimco supporte les clients qui ont 1-4 000 machines. »
Typiquement, les clients peuvent automatiser la façon dont les programmes sont transférés à l'équipement CNC, a expliqué Mermall. En plus, les utilisateurs ont un contrôle plus serré des révisions de programme et des permissions d'utilisateur sur qui peut faire quoi avec le programme principal dans le logiciel. D'autres fonctionnalités incluent l'ajustement dynamique du taux d'avance et de la vitesse de broche, les décalages de paramètres, et la journalisation avancée et la sauvegarde/versioning.
Configuré comme une solution client-serveur, le Serveur DNC-MAX gère toutes les capacités de communication et de calcul. Il peut être exécuté comme une application ou comme un service en arrière-plan selon la préférence du client. Le Client DNC-MAX est l'interface PC pour gérer les transferts de fichiers locaux ou distants, surveiller les ports machine, et effectuer la configuration réseau et l'administration de plusieurs serveurs depuis un point unique.
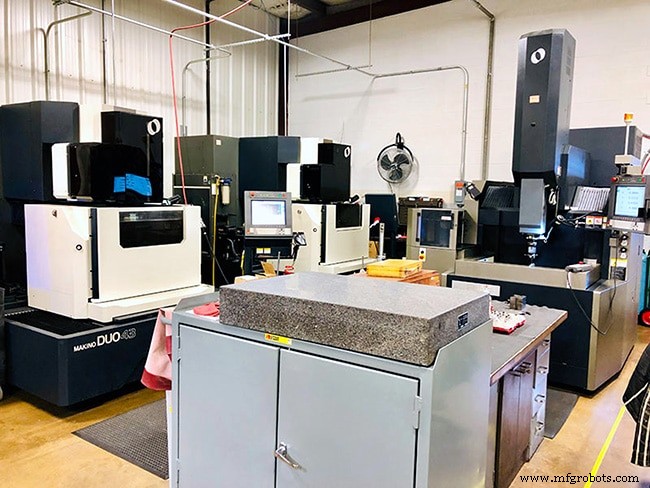
« Maintenant, nos programmeurs peuvent écrire des programmes et les envoyer à n'importe quelle machine dans nos deux bâtiments et les gérer depuis un serveur central », a dit Thielsen. « Les programmes entrent dans les machines plus vite et les programmes eux-mêmes sont beaucoup plus fiables. Cela fait de nous un atelier meilleur et bien plus efficace. »
Chaque fois que M-1 ajoute du nouvel équipement, l'entreprise l'ajoute à son réseau Cimco. Cimco supporte de nombreuses commandes incluant FANUC, Haas, Mazak, Fagor, et plus. Combiné avec du matériel de communication RS-232 (« boîtes Moxa »), M-1 a connecté son équipement legacy à Cimco aussi. « Nous gérons des programmes plus grands et plus complexes beaucoup plus vite et plus efficacement », a dit Thielsen. « Tout changement ou ajustement de programme renvoyé à DNC-MAX peut être automatiquement incrémenté en version ou stocké dans une zone de quarantaine. Cela garde un couvercle beaucoup plus serré sur le suivi des changements ou le retour à des versions précédentes si nécessaire. Notre non-conformance interne est beaucoup plus faible en résultat. »
Un contrôle de processus plus serré a aidé à propulser les capacités de M-1 Tool Works dans l'aérospatiale et la défense, et l'entreprise a été reconnue pour le travail sur l'énergie avancée aussi.
Par exemple, M-1 fait partie de l'équipe fournissant des composants et assemblages pour le projet Linac Coherent Light Source (LCLS) au Laboratoire National d'Argonne (ANL). Les composants usinés par M-1 sont utilisés sur l'opération de focalisation sur les faisceaux de lumière qui créent des impulsions X ultra-brillantes, ultra-courtes à partir d'un faisceau d'électrons à haute énergie. Ces impulsions X sont un milliard de fois plus brillantes que la source de lumière la plus puissante connue et sont utilisées pour capturer des images de molécules et détailler leurs actions au sein d'une structure atomique.
L'usinage des métaux impliqués comprenait du fraisage cinq axes, perçage, et fil et électroérosion par enfoncement. Les tolérances serrées, toutes dans la gamme de 0,0005 pouce (0,0127 mm) ou moins, ont été validées dans le département qualité de M-1 en utilisant des MMT et d'autres dispositifs de métrologie. Les fichiers CAO ont été fournis à M-1 par les concepteurs à ANL. Des opérations d'usinage particulièrement difficiles nécessitaient un appariement précis et un alignement de caractéristiques fraisées, électroérodées par fil et par enfoncement.
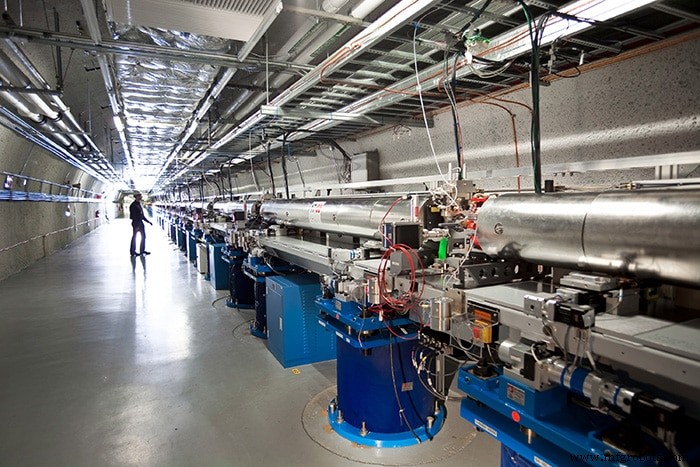
Selon M-1, c'est l'un des rares ateliers qui avait les machines, les gens, l'expertise et l'expérience pour faire ce travail selon les spécifications requises. Une meilleure maîtrise du réseau et du contrôle des programmes CNC a contribué à ce que tout le projet LCLS de M-1 soit produit en seulement trois mois, bien plus vite que le calendrier normal pour de tels projets, selon l'entreprise. Dans des commentaires faits pendant une présentation de reconnaissance, les scientifiques d'ANL ont noté que tout le système était aligné et a tiré avec succès dès le deuxième essai, grâce à la haute qualité des pièces usinées par M-1.
Avec un réseau client-serveur interne pour son équipement, tous les programmes CNC de M-1 sont dans une base de données qui ne quitte jamais les deux bâtiments de l'entreprise. Le code G, les trajectoires d'outil dynamiques, et le logiciel de gestion sont plus sécurisés en résultat, rendant M-1 conforme FAR, DFARS et NIST SP 800-171.
De ses origines comme atelier de course à son statut actuel de fournisseur aérospatial/défense et énergie avancée, M-1 montre que la mise en réseau améliorée peut faire d'un petit atelier l'égal de concurrents plus grands.
Pour plus d'informations de Cimco Americas LLC, allez sur www.cimco.com ou appelez le 704 644 3587. Pour plus d'informations de M-1 Tool Works Inc., allez sur www.m1toolworks.com ou appelez le (815) 344-1275. Pour plus d'informations de ShopWare Inc., allez sur www.shopwareinc.com ou appelez le 888-222-7126.
Système de contrôle d'automatisation
- Honeywell UOP lance Connected Performance Services pour booster l'efficacité des usines et réduire les arrêts
- Trois moteurs clés pour une performance d'usine supérieure
- Maîtriser la formation GMAO : Engager les équipes et booster la rétention
- GE lance une division IIoT autonome pour stimuler la croissance numérique
- Le jumeau numérique de la chaîne d'approvisionnement de Henkel : générer 20 milliards de valeur via IoT et IA
- Découplage dynamique : une percée pour améliorer les performances des ordinateurs quantiques
- Automatiser pour la résilience : Assurer la continuité des activités dans le nouveau normal
- Étude MAPI Foundation : moteurs clés de 25 ans de croissance de productivité dans l'industrie US
- Pourquoi le service devient le nouveau moteur de profit des entreprises