



Comment la robotique avancée révolutionne les opérations de soudage
Est-ce le bon moment pour automatiser votre opération de soudage ? Inquiet de savoir combien de temps vous pourrez garder vos soudeurs expérimentés ? Besoin d'augmenter votre débit mais ne voyez pas comment avec la main-d'œuvre disponible ? Défis posés par des matériaux plus durs ? Une variété d'avancées techniques rendent relativement facile de résoudre ces problèmes en automatisant votre opération de soudage, avec un retour sur investissement étonnamment rapide.
Trois fois plus rapide
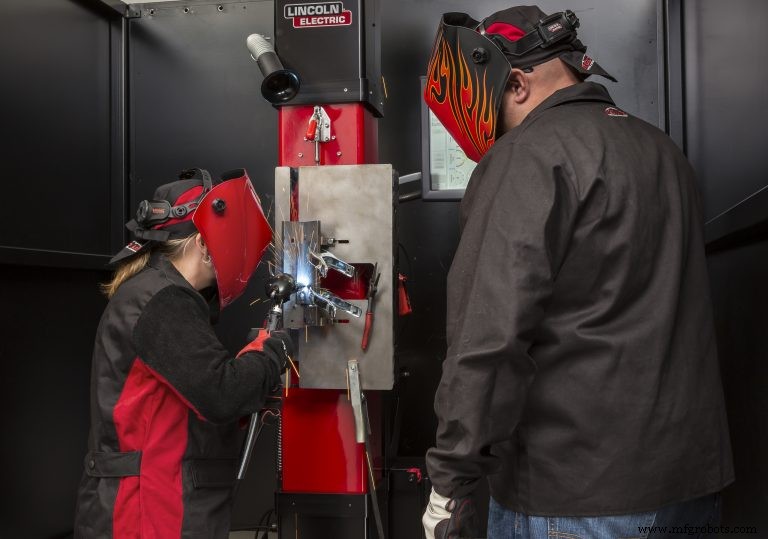
Il y a deux grandes catégories de soudage automatisé, la soi-disant automatisation « fixe » et le soudage « flexible » (ou robotique). L'automatisation fixe est souvent spécifique à l'application et c'est le mieux quand la géométrie de la pièce et le soudage sont très simples. Par exemple, c'est généralement la meilleure solution pour le soudage de tuyaux. Mais pour la plupart des applications industrielles et tout ce qui est complexe, le soudage robotique est idéal et est le sujet de cet article.
Comme l'explique Jason Lange, responsable ventes internes, Lincoln Electric Co. (Cleveland), « Le but principal d'un robot est d'aider à la répétabilité d'un soudage. Numéro deux est de réduire la pénibilité pour le soudeur. Déplacer des pièces toute la journée et ramper sous différents dispositifs est éprouvant pour un humain. Les robots aident l'ergonomie. »
C'est doublement important de faciliter la vie des soudeurs car ils deviennent plus difficiles à trouver. « Il y a beaucoup d'écoles techniques à travers le pays qui investissent dans des programmes de soudage pour essayer de combler ce vide », continue Lange. « Mais un jour donné, le nombre de personnes qui partent à la retraite dépasse les remplaçants entrants, créant un vide. Le soudage robotique aide à combler ce vide. »
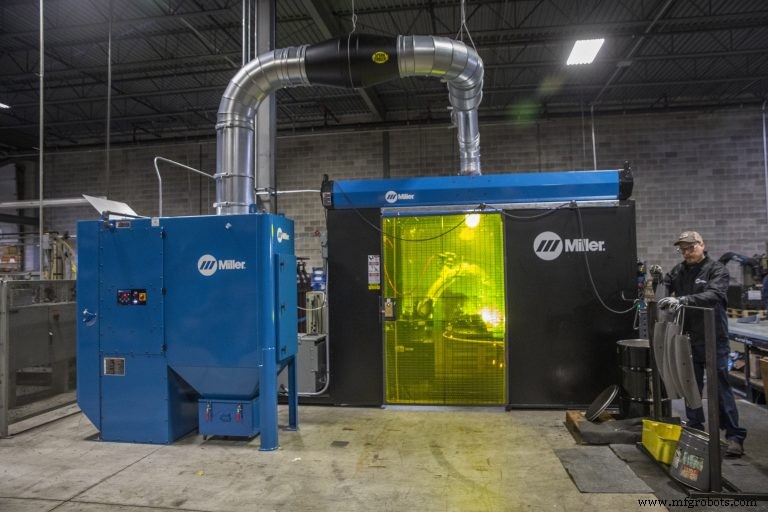
En même temps, « le retour sur investissement d'un système robotique est généralement bien meilleur que vous ne pourriez le penser », explique Erik Miller, responsable développement commercial — groupe laser chez Miller Electric Mfg. Co. (Appleton, WI). « Un système robotique fera autant de pièces que trois soudeurs. Vous économisez deux salaires par quart et le coût moyen d'une cellule pré-conçue est de 100 000 $ à 120 000 $. Il se rentabilise en environ un an. Typiquement, si vous pouvez automatiser un processus et obtenir un retour en moins d'un an, c'est quelque chose que vous faites tout de suite. Si c'est deux ans, c'est quelque chose que vous devriez sérieusement envisager. »
Donc l'automatisation robotique est une énorme aide pour augmenter le débit. Mais les sources interrogées pour cet article ont insisté que ce n'est pas un substitut à la main-d'œuvre qualifiée. « Vous avez toujours besoin d'une personne qualifiée en soudage pour faire tourner ce robot », comme le dit Lange.
Matériaux changeants : une autre raison d'automatiser
Les changements dans les matériaux de travail au cours des dix dernières années ont entraîné des améliorations dans le soudage, dont beaucoup sont impossibles à appliquer manuellement, comme le soudage laser, selon Erwin DiMalanta, directeur, ligne d'affaires soudage et découpe, ABB Robotics (Auburn Hills, MI). « Les fabricants de tout, des véhicules miniers aux automobiles, utilisent différents matériaux pour réduire le coût et le poids et pour accommoder différentes solutions de groupe motopropulseur », dit-il. « Les fabricants automobiles sont passés à des aciers à haute résistance et ultra-haute résistance, qui ont des propriétés métallurgiques les rendant plus résistants, plus légers, et plus résistants à la corrosion, tout en ayant une haute formabilité et soudabilité. Cela change radicalement la façon dont les structures métalliques sont conçues, formées et assemblées. » Alors que les fabricants utilisaient peut-être des matrices d'estampage traditionnelles pour couper des caractéristiques dans la pièce, ils utilisent maintenant des procédés d'estampage à chaud et des technologies laser automatisées pour former et couper les pièces.
« Un autre exemple est le passage à l'aluminium pour plus d'applications », dit DiMalanta. « Selon la voiture, jusqu'à 90 % de la carrosserie pourrait être en aluminium maintenant. En raison de sa conductivité plus élevée, vous avez besoin de plus de courant électrique pour souder par points l'aluminium et le courant est synonyme de chaleur. Pourtant, nous passons à des matériaux de jauge plus mince. Dans certains véhicules, les matériaux font environ 1 mm d'épaisseur. Alors comment gérez-vous ces tendances qui vont dans des directions opposées ? »
La réponse est une technologie améliorée pour le contrôle électronique et mécanique du soudage à l'arc, et une utilisation accrue du soudage laser. Pour le soudage à l'arc, DiMalanta dit que « les sources d'alimentation sont maintenant extrêmement avancées et contrôlées électroniquement. Le dépôt de matériau dans un bain de soudure est soigneusement contrôlé, avec des formes d'onde personnalisées. » Miller ajoute que de telles formes d'onde spéciales « contrôlent l'apport de chaleur sur les pièces, ce qui peut réduire la distorsion, et améliorer aussi l'apparence cosmétique des soudures. »
Il pointe aussi vers une méthode mécanique appelée Active Wire de Panasonic. « C'est une avance de fil bidirectionnelle dans laquelle le fil avance pour créer le court-circuit et puis recule hors du bain, répétant cette action de type machine à coudre à 120 Hertz. Cela réduit l'apport de chaleur et réduit aussi grandement les projections. Cela améliore aussi la cohérence de l'amorçage d'arc sur chaque soudure. C'est très populaire pour le soudage d'aluminium et pour le soudage de tôle mince. »
Plus le composant est léger, plus les matériaux doivent devenir avancés pour permettre des structures complexes tout en maintenant la résistance, dit DiMalanta. « Les robots et leurs systèmes logiciels avancés aident à connecter les processus pour gérer ces matériaux avec le trajet du robot. »
Soudage laser : une option convaincante
Avec sa capacité fulgurante à souder une grande variété de matériaux (y compris des matériaux dissemblables), le laser est probablement la plus grande chose qui soit arrivée au soudage depuis des décennies. Et comme le dit Masoud Harooni, ingénieur technologie avancée senior — soudage laser chez Trumpf Inc. (Hoffman Estates, IL), « la plus grande nouvelle dans le soudage laser ces dernières années est la baisse des prix des lasers. »
« Les systèmes de soudage laser sont plus faciles à contrôler », continue Harooni. « Vous sélectionnez une puissance et une vitesse. Une fois ajusté, vous traitez toute la pièce avec peu de projections. En soudage à l'arc, vous devez maintenir l'arc et les paramètres de soudage sont sensibles à tout changement de distance entre la torche et la pièce. Différentes parties de la [pièce] nécessitent plus de courant, ou moins de courant, et cela cause moins de stabilité du processus. Même si les boucles de rétroaction sur les systèmes de soudage à l'arc modernes sont très bonnes, ces systèmes ne sont jamais réellement parfaitement ajustés. Les composants soudés au laser nécessitent beaucoup moins de post-traitement que les composants soudés à l'arc, qui doivent souvent être meulés. Vous avez aussi le problème de gérer les projections et de devoir nettoyer la buse dans les systèmes de soudage à l'arc. »
Peut-être plus important, le soudage laser peut atteindre une soudure plus profonde sans dommage thermique, même dans des matériaux comme l'aluminium et le magnésium qui seraient sensibles aux fissures ou porosité avec le soudage à l'arc. Harooni explique que c'est parce que le laser peut atteindre une densité de puissance de 108 watts par centimètre carré. Cela génère un trou de serrure, une zone creuse profonde créée par la vaporisation du métal de la pièce. Alors que le faisceau laser se déplace le long de la pièce, il maintient ce minuscule trou de serrure entouré d'un bain en fusion, tandis que le matériau derrière se solidifie.
« Vous obtenez une soudure forte et profonde sans apport de chaleur extrême dans la pièce », dit-il. « Le soudage à l'arc n'a pas la densité de puissance, donc la seule façon d'atteindre une soudure plus profonde est d'augmenter l'apport de chaleur. Les propriétés mécaniques des pièces soudées qui ont moins d'apport de chaleur et moins de distorsion sont bien meilleures que les pièces avec des apports de chaleur plus élevés. »
Miller déclare que « l'impact initial du soudage laser a été dans le soudage automobile, en raison du volume élevé et [avantages techniques]. Les fabricants de tôlerie devraient aussi regarder le soudage laser. Les vrais avantages sont dans le remplacement du soudage par points par résistance, qui peut être difficile pour la fabrication de volume moyen à faible. Le bridage peut être difficile, car l'accès est requis des deux côtés de la pièce, alors que le soudage laser ne nécessite que l'accès du côté supérieur, donc c'est plus facile à automatiser. Vous pouvez aussi utiliser un robot à charge utile plus faible pour le soudage laser, avec une optique fixe simple. »
Comparé à un robot à grande charge utile avec un bras fort portant un gros outil avec deux électrodes, les fabricants peuvent maintenant utiliser un robot plus sûr de huit kg, monter une tête de processus dessus, et automatiser le soudage par points par résistance relativement facilement.
« L'autre domaine en tôlerie où le soudage laser est bénéfique est dans la fabrication de boîtes », dit-il. « Les soudures de coins extérieurs qui nécessitent une apparence cosmétique, et qui nécessitent peu ou pas de finition métallique après, est un domaine où nous avons vu beaucoup d'intérêt. »
Selon Miller, le laser fournit une bonne solution sur les pièces où l'accès est limité. Un laser ne nécessite que la ligne de visée pour faire la soudure, alors que dans une application de soudage à l'arc le robot doit déplacer une torche encombrante dans et autour des pièces, ce qui peut être très difficile. « En soudage laser, nous sommes souvent à 500 mm de la pièce. C'est comme tirer avec un pistolet à rayons. Le laser a aussi des vitesses de traitement bien plus élevées et un apport de chaleur global plus faible dans la pièce, ce qui réduit la distorsion. C'est un outil parfait pour le soudage autogène. »
Le désavantage du soudage laser, explique Harooni, c'est que vous « devez soit vous assurer qu'il n'y a pratiquement aucun espace entre les composants, soit utiliser une ligne de fusion, qui combine le soudage laser avec assistance par fil, dans laquelle vous faites fondre le fil dans le bain pour pouvoir couvrir l'espace. Mais le soudage laser est tellement plus rapide que ça vaut bien l'investissement supplémentaire dans le bridage. Par exemple, si vous faites 50 pièces par jour avec le soudage à l'arc robotique, le soudage laser robotique pourrait en produire 300, 500 ou même des milliers de la même pièce en une journée. »
Se lancer dans l'automatisation du soudage
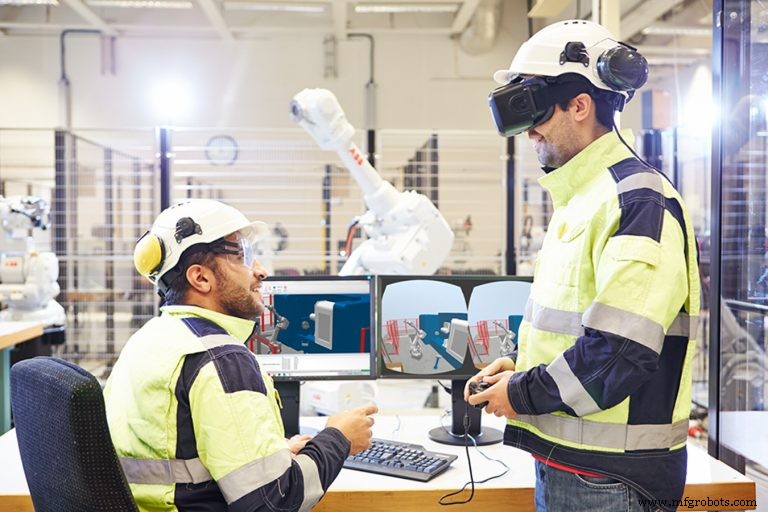
Faire le grand saut dans l'automatisation du soudage est plus facile que jamais. Premièrement, les principaux acteurs offrent des logiciels de configuration hors ligne qui programment le prochain travail sur un PC avec un haut degré de réalisme, transfèrent ce programme au robot, et démarrent le soudage. ABB utilise même des techniques de réalité virtuelle pour permettre aux utilisateurs de « collaborer » avec l'équipement de soudage robotique.
« Vous pouvez littéralement prendre le robot par le cou, pour ainsi dire, et le diriger comme vous le feriez avec un chien en laisse », explique DiMalanta. « Cela peut être beaucoup plus intuitif qu'utiliser un boîtier d'enseignement. » Deuxièmement, ces systèmes peuvent avoir des mécanismes qui s'adaptent automatiquement aux changements de position d'une pièce à l'autre et surveillent la qualité du soudage.
Comme l'explique David Schaefer, spécialiste produit chez Miller Electric, « Il y a plusieurs types de capteurs qui gèrent les changements de position de joint. L'un est simplement la détection par contact et l'autre est le suivi de joint à travers l'arc. Quand on utilise la détection par contact, le robot peut descendre et utiliser son fil de soudage à l'arc pour sonder la pièce. Il vérifie le delta entre la position programmée et la position réelle pour se reprogrammer essentiellement. »
« Dans le suivi de joint à travers l'arc, quand vous oscillez sur un joint, comme avec un soudage en angle ou un soudage par chevauchement si le matériau est assez épais, il détecte le changement d'ampérage et détermine quand il est dans le joint et quand il en sort, et suit ce soudage pendant qu'il soude », continue Schaefer. « Vous avez aussi l'option d'utiliser l'optique laser au lieu de la détection par fil, mais c'est la même idée de base. »
Lange de Lincoln Electric dit qu' « une autre façon de le faire est par une caméra qui prend une photo 2D ou 3D de la pièce. Nous pouvons décaler les programmes et décaler les joints basés sur la position physique des pièces. Les caméras plus récentes ne sont pas aussi affectées par l'éblouissement sur une pièce que les caméras pouvaient l'être il y a quelques années. Elles peuvent voir plus de couleurs et lire les définitions d'une pièce, distinguant l'ombre et les reflets de la pièce. » Harooni ajoute que « l'optique d'aujourd'hui nous donne aussi la capacité de vérifier la qualité du soudage en temps réel sans avoir besoin de tests destructifs. »
Troisièmement, les robots offrent tous une forme de détection de collision. Miller de Miller Electric dit que cela représente l'amélioration la plus significative dans le bras robotique lui-même. « Auparavant, un client créait son programme basé sur la position X-Y-Z connue de la torche. Disons que le robot a soudé la moitié du quart et que l'opérateur laisse un serre-joint ouvert. Le robot frapperait probablement le serre-joint, tordant la torche. Cela ferait que chaque soudure dans ce programme soit hors alignement parce que le bout de la torche a été tordu et que cette position a changé. Aujourd'hui, si le robot heurte un objet, même à haute vitesse, il lit le pic de courant résultant comme une obstruction. Cela fait passer le robot immédiatement en mode servo flexible, ce qui retarde l'application du frein pour une certaine distance spécifiée pour chaque axe. Le robot devient "mou", en effet. Cela permet au robot de dissiper l'élan, minimisant les dommages à l'outil. Cela signifie que vous pouvez avoir une collision à haute vitesse sans tordre la torche. »
Quatrièmement, tous les grands acteurs offrent des cellules robotiques pré-conçues avec tout ce dont vous avez besoin sur une palette (ou plusieurs). « Une cellule de travail serait une unité entièrement conçue avec toutes les protections en place », dit Lange. « Vous verriez généralement des clôtures ou des murs en acier, généralement des scanners de sécurité, des lumières, des boutons-poussoirs pour activer le robot, des verrous à clé, et un dispositif de positionnement devant le robot, comme une table tournante ou une grande roue. Ces dispositifs amènent la pièce dans la zone de travail pendant que l'opérateur charge des pièces supplémentaires du côté opposé. Ou vous pourriez avoir juste une table fixe où le robot va traiter. Il y aurait aussi une source d'alimentation de soudage, la torche, et quelques ébavureurs pour nettoyer les embouts si nécessaire. Il suffit de la connecter à l'électricité et une source de gaz. » Et si l'une des solutions prêtes à l'emploi ne fonctionne pas, des solutions clé en main personnalisées sont disponibles.
Alors, qu'est-ce qui doit inquiéter ?
« Quand nous consultons un client potentiel sur l'automatisation du soudage, nous regardons leur fabrication en amont », explique Schaefer de Miller Electric. « S'ils utilisent des lasers et des équipements CNC pour plier, freiner, et couper le matériau, ils auront beaucoup plus de succès à le souder robotiquement que s'ils le coupaient à la main ou utilisaient une scie à couper. Ces ateliers peuvent s'en sortir maintenant parce que quand ils soudent à la main les pièces, les soudeurs peuvent s'ajuster en conséquence, mais le robot ne le fera pas. » Miller ajoute que le soudage est généralement la dernière chose qui est automatisée dans une installation parce que les processus en amont doivent être précis d'abord. « Les pièces doivent être coupées avec précision, puis pliées avec précision. Ensuite, vous pouvez les souder », dit-il.
Outre s'assurer que les pièces sont répétables, un bridage qui limite ou élimine les espaces est requis, comme l'explique Schaefer : « Vous ne pouvez pas souder de l'air. Un opérateur humain peut voir un espace et réagir en conséquence, généralement en augmentant la sortie de fil pour réduire l'ampérage, ce qui réduit la chaleur et la pénétration, et commence alors à osciller pour combler l'espace. Un robot ne fera pas cela. Il va brûler à travers. »
Inversement, Lange dit que certains clients ont dépensé des milliers ou des centaines de milliers de dollars dans certains cas en outillage pour maintenir les pièces quand ils pourraient réduire ce prix de moitié en améliorant les processus en amont. Cela fournit la répétabilité requise en aval, ce qui réduit finalement le coût de l'outillage et diminue la quantité de retouche et de rebut. Après la qualité et la répétabilité des pièces, la prochaine préoccupation la plus importante est « connaître et comprendre le processus de soudage tel qu'il se rapporte aux soudures elles-mêmes et aux soudures à travers le dispositif automatisé », dit Lange.
Alors qui devriez-vous former pour faire tourner le soudage automatisé ? Soit un soudeur expérimenté, soit quelqu'un qui a envie d'apprendre le soudage (ce qui prend des semaines) plus l'automatisation du soudage. Schaefer met en garde que « Vous avez besoin de la bonne culture dans l'installation. Les gens avec des emplois peuvent se sentir menacés par l'automatisation qui arrive dans l'installation. Je serais très franc avec mes gens sur les avantages, comment cela rendra l'entreprise plus efficace, l'aidera à grandir et être plus compétitive et finalement embaucher plus de gens. »
Enfin, les tailles de lots doivent être assez grandes pour l'automatisation. Comme le dit Lange, « Le temps qu'il faut pour faire la programmation hors ligne, la mettre sur le robot et faire une configuration rapide produit définitivement un bon retour si vos tailles de lots tournent pour environ un jour ou un jour et demi. Si vous changez de pièce toutes les heures, vous pourriez ne pas être aussi efficace en ROI. »
Système de contrôle d'automatisation
- Technologies sans fil émergentes 2015 : Guide pour M2M et IoT
- Points forts du NPE2018 : innovations Industrie 4.0 propulsant l'avenir
- Hahn Automation renforce son focus santé avec un nouveau centre technologique allemand
- Robotic Automation Systems ouvre une usine de 13 000 pi² pour l'excellence manufacturière intégrée
- Booster la productivité : 4 façons éprouvées de maximiser la performance du soudage robotique
- Des étudiants construisent un système robotique de tri des déchets avancé propulsé par B&R
- Robotiq dévoile un robot de bin-picking abordable et polyvalent pour la fabrication moyenne à grande série
- AMRC mène l'innovation dans la fabrication circulaire et les technologies de recyclage avancées
- MTC réalise une percée dans la préhension d'objets inconnus pour la robotique