



Automatiser les ateliers de sous-traitance : augmenter la productivité et réduire les coûts
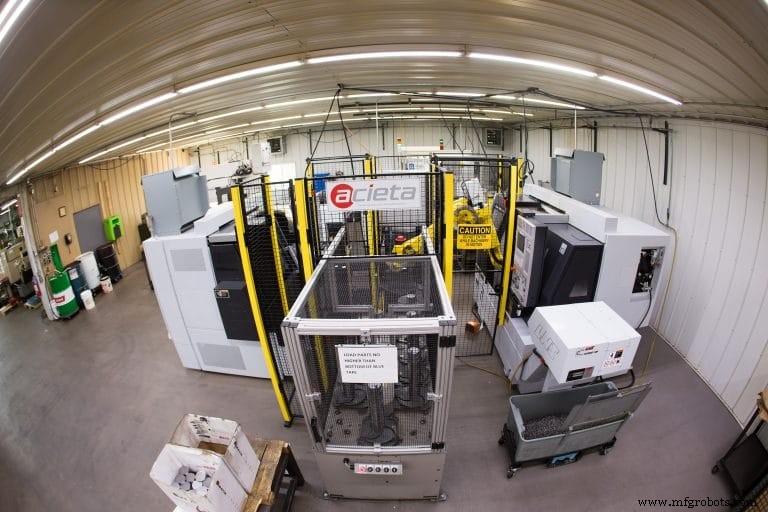
Un seul opérateur peut parfois s'occuper de plusieurs robots, chacun s'occupant de plusieurs machines — tout s'additionne !
Si « l'automatisation » est le bourdonnement constant que vous entendez de pratiquement tout le monde dans l'usinage métal ces jours-ci, les propriétaires d'ateliers de sous-traitance pourraient être les seules personnes à crier « Non ! » Ou au moins « Attendez ! » Comment, demandent-ils, pouvez-vous automatiser rentablement des pièces à faible volume, grands mélanges ? Pourtant, c'est non seulement faisable mais probablement nécessaire.
Comme l'a dit Steve Alexander, vice-président des opérations chez Acieta LLC, un intégrateur d'automatisation avec des sites à Waukesha (Wisconsin) et Council Bluffs (Iowa) : « Les États-Unis mènent le monde en fabrication, mais ont aussi l'un des coûts horaires de main-d'œuvre manufacturière les plus élevés. Les ateliers de sous-traitance ne sont pas seulement en concurrence avec d'autres ateliers locaux pour les affaires, ils sont aussi en concurrence avec d'autres pays. L'automatisation peut baisser leurs coûts pour qu'ils puissent mieux compétitionner. »
Il a ajouté que la demande de capacité de fabrication dépasse l'offre de main-d'œuvre disponible et « les ateliers de sous-traitance peuvent trouver difficile de concurrencer les ateliers d'usinage plus grands et plus établis » pour des talents toujours plus chers. Mais un robot peut s'occuper de plusieurs machines et, dans certains cas, un seul opérateur peut s'occuper de plusieurs robots, chacun s'occupant de plusieurs machines.
« Cela libère les opérateurs pour effectuer des opérations secondaires, comme l'ébavurage de pièces, l'assemblage ou passer plus de temps sur les contrôles qualité », a dit Alexander. Pour citer juste deux exemples, Central United à Newburg (Wisconsin) utilise un seul robot FANUC M-20iB pour s'occuper de deux tours. Un autre client d'Acieta à New Berlin (Wisconsin) utilise un seul robot FANUC R-2000iB pour s'occuper de quatre machines. « Dans les deux cas, il n'y a qu'un seul opérateur responsable du chargement des pièces brutes sur le convoyeur ou la station de file d'attente pour que le robot les saisisse. »
Alexander a ajouté une autre raison convaincante d'automatiser : l'ergonomie. « Les blessures au travail sont une préoccupation pour tout atelier. Quelque chose d'aussi simple que charger une pièce dans un mandrin de tour peut rapidement se transformer en blessure de stress répétitif pour un opérateur quand ce processus est répété des centaines de fois par jour. Entre le temps perdu et les réclamations, ces blessures coûtent des milliards de dollars aux entreprises chaque année. Des robots correctement intégrés peuvent retirer un processus répétitif de l'opérateur, améliorant ainsi le bien-être des employés. »
Options et intégrateurs
Jusqu'ici tout va bien. Mais comme l'a expliqué John Lucier, responsable automatisation pour Methods Machine Tools Inc., Sudbury, Mass., le simple objectif de « faire plus de pièces plus efficacement » peut mener à des approches très différentes selon le type de travail produit et les volumes impliqués.
Par exemple, disons qu'un atelier de sous-traitance à volume moyen a besoin de changer de série deux fois par semaine. « Avec une bonne planification, une cellule pourrait être changée sur le quart avec personnel, permettant une belle quantité de production sans surveillance sur le quart suivant. » Et dans ce contexte, la vitesse requise du robot dépendrait en grande partie du temps de cycle d'usinage des pièces produites. Plus le temps de cycle est court, plus le robot doit être rapide et moins il est probable qu'un robot puisse supporter plusieurs machines.
Mais les ateliers avec des volumes encore plus faibles — même des tailles de lot d'une seule pièce — peuvent aussi être de bons candidats pour l'automatisation, a expliqué Lucier. Sauf que « la considération la plus importante est de réduire le temps de changement de série, ou même d'éliminer totalement le temps de préparation. Les gens se focalisent sur le temps de cycle et le temps chargement/déchargement, mais si vos volumes sont si bas que la moitié de votre temps est passée à changer de série, alors attaquer le temps de changement de série, même au détriment du temps de cycle, peut avoir du sens. »
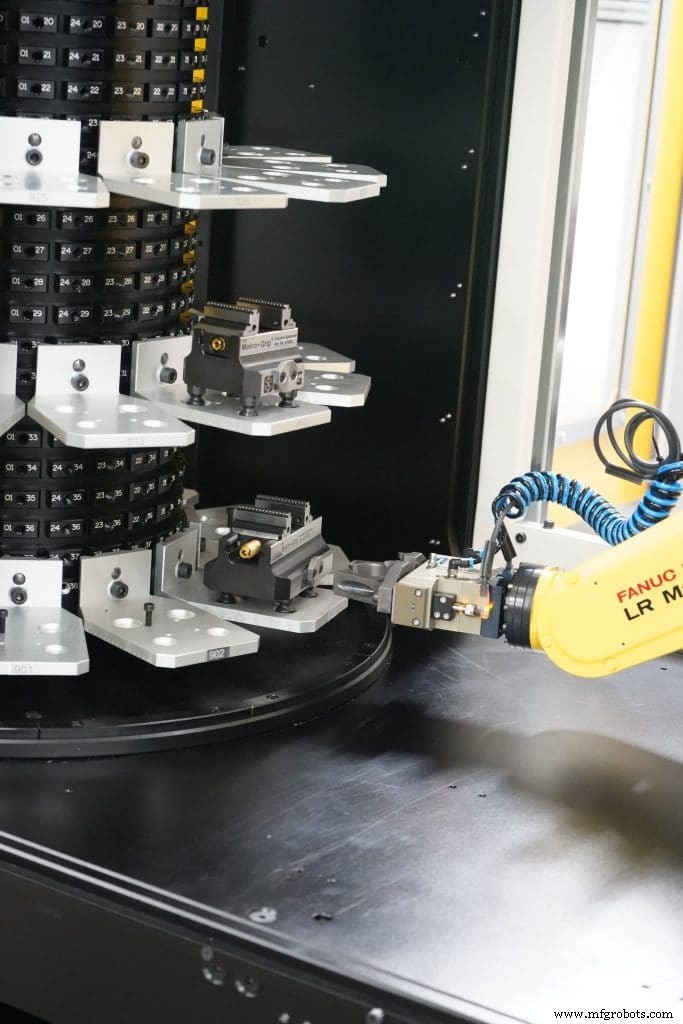
Une façon d'« éliminer » la préparation est de l'automatiser, et les robots d'aujourd'hui peuvent être programmés pour changer à la fois leur propre outillage de bout de bras et le bridage dans la machine. Une autre approche est de charger des palettes communes depuis un carrousel (ou un autre type de stockeur) indépendamment de la pièce produite. Cela élimine le besoin de changer l'outillage du robot ou de programmer différents mouvements chargement/déchargement pour différentes pièces.
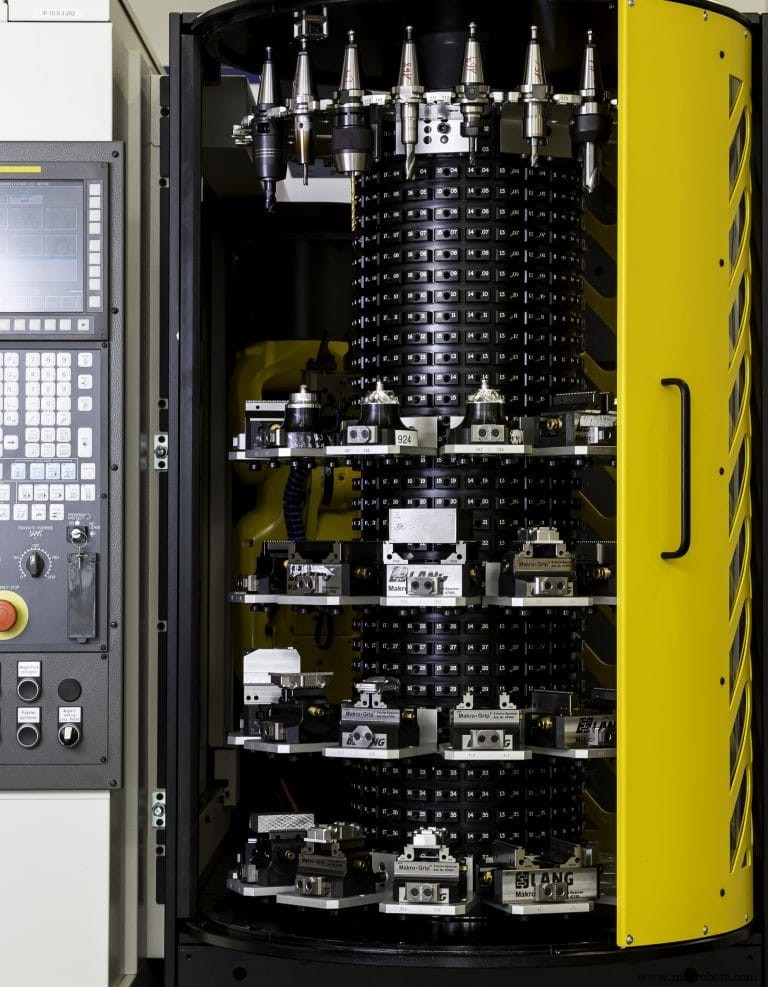
Le système Methods PlusK pousse ce concept plus loin et charge aussi les porte-outils depuis le carrousel. Conçu pour supporter la série RoboDrill de FANUC, le carrousel du PlusK a cinq anneaux, chacun ayant 12 stations, pour un total de 60 stations. Chaque station peut contenir soit une palette de pièce, soit un porte-outil et le robot peut charger à la fois les pièces sur la table de travail du RoboDrill et les outils dans la tourelle intégrée de 21 outils de la machine.
Mais comme Lucier l'a souligné, si vous voulez automatiser la production de 30 ou 40 pièces complètement différentes, 21 outils peuvent ne pas suffire. « Nous chargeons couramment des pièces dans de petits mandrins 5 axes de fournisseurs comme Lang Technovation », a expliqué Lucier. « Et nous mélangeons et assortissons généralement entre pièces et outils dans le carrousel. Disons qu'un travail nécessite cinq outils qui diffèrent de ceux utilisés sur le travail précédent. Je peux utiliser le robot pour charger chaque outil au besoin, ou pour charger les cinq outils dans la tourelle d'un coup, un peu comme un opérateur préparerait un travail. »
Si ces considérations commencent à vous donner mal à la tête, c'est compréhensible. Parce que s'il est devenu beaucoup plus facile d'implémenter l'automatisation ces dernières années, c'est encore assez difficile pour que la plupart des ateliers de sous-traitance soient bien avisés de profiter d'intégrateurs comme Acieta et Methods. De la perspective de Lucier, programmer le robot est la partie facile. Des choses comme gérer le bridage automatique, l'évacuation des copeaux dans la zone de travail, et comment présenter au mieux les pièces au robot sont le plus grand défi. C'est là que les conseils d'experts paient vraiment.
Automatiser les machines existantes
Voici un exemple de comment cela peut arriver. Mi-2017, Gary Kuzmin, propriétaire d'All Axis Machining à Dallas, Texas, était un exemple type de frustration d'atelier de sous-traitance. Il avait plus de travail potentiel que la main-d'œuvre disponible ne pouvait supporter et un atelier plein de centres d'usinage 5 axes allemands haut de gamme, électroérosions, et autre technologie que les OEM ne pouvaient pas automatiser économiquement avec le genre de polyvalence qui pouvait le sortir de ce pétrin. Sa solution a été d'investir dans un robot collaboratif de Universal Robots (UR), Ann Arbor, Michigan.
Comme tout propriétaire d'atelier, la première exigence de Kuzmin était de conserver une « flexibilité complète » dans son opération. « Nous ferons une pièce pendant deux ou trois jours et puis nous passons à une autre. Dans un mois donné, nous pourrions faire 30 à 40 pièces différentes sur une machine. » Donc il avait besoin d'un robot facile à configurer et à changer. Et il avait besoin de fonctionnalités comme des pinces à contrôle de force pour que le robot puisse s'adapter à différentes pièces et au changement de brut à pièce finie à parois plus minces.
UR a livré sur tous les comptes. Ses robots ont une interface de programmation sur un pendant portable. Ils opèrent en toute sécurité côte à côte avec les humains car les robots s'arrêtent automatiquement au contact d'un opérateur (d'où le terme robot collaboratif, ou « cobot »). Ils sont faciles à entraîner et pas intimidants.
Kuzmin a expliqué qu'une raison clé de la flexibilité de la solution d'UR est une architecture ouverte qui a permis à des tiers de développer des logiciels, systèmes de vision, effecteurs finaux et autres accessoires qui fonctionnent avec les robots UR. UR facilite l'effort d'intégration en fournissant un showroom en ligne one-stop appelé UR+.
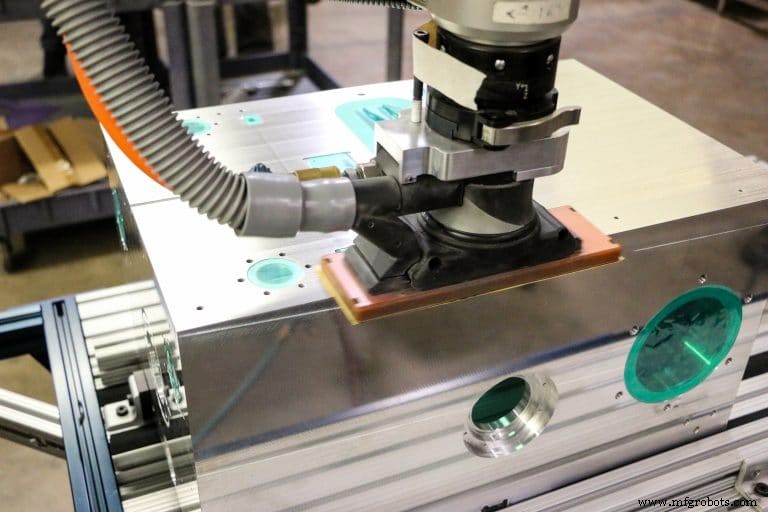
Même avec cela, Kuzmin a trouvé qu'il n'y avait pas de solution prête pour programmer le robot pour effectuer le ponçage ou l'ébavurage, deux fonctions qu'il voulait automatiser car elles sont dures pour les humains, et surtout les travailleurs plus âgés. Alors All Axis a utilisé le kit de développement logiciel gratuit d'UR pour créer ses propres routines, qui suivent la courbure de la pièce basée sur le modèle CAO.
Ces plug-ins intègrent le contrôle de l'application à travers le propre pendant d'enseignement du cobot. « Universal Robots a fait un travail fantastique pour rendre cette solution disponible pour des ateliers comme le nôtre », a dit Kuzmin. « Nous ne sommes pas enfermés dans un environnement propriétaire. Au lieu de cela, on nous donne un livre de cuisine avec un moyen facile d'étendre la communication », ajoutant que All Axis utilise des protocoles comme TCP/IP, Ethernet, Modbus et Profinet pour connecter cobots et machines.
« Un autre avantage est qu'on n'a pas à payer d'accords de licence spéciaux — tout vient avec l'achat du cobot UR », a dit Kuzmin. « On s'inscrit sur le site UR pour devenir développeur, et on télécharge les éléments dont on a besoin. »
Dans un autre exemple, All Axis a décidé qu'il voulait la capacité de déplacer un cobot de machine en machine le plus vite possible. Le défi était de créer un système qui réorientait le cobot vers la machine suivante et le fixait au sol sans percer de trous dans le béton. La solution a été d'époxyer un réceptacle sur le béton et d'attacher une goupille d'indexage.
« Si le robot a jamais besoin d'être déplacé ou entretenu, vous déverrouillez et tirez les goupilles et déplacez le robot au besoin », a dit Kuzmin. « Quand vous repositionnez le robot et verrouillez les goupilles, tout est toujours indexé. Nous avons aussi attaché le plateau de présentation au support du robot, donc sa position par rapport à l'axe du robot ne change jamais. »
En seulement quelques mois, Kuzmin et son équipe sont devenus si bons à intégrer des cobots (ils en ont maintenant sept) et si excités par les bénéfices de l'automatisation, ils ont créé une entreprise séparée appelée All Axis Robotics. Alors que Kuzmin a dit qu'il est relativement facile d'automatiser une nouvelle machine en dépensant environ 150 000 $ avec l'OEM, il voit un potentiel énorme dans l'automatisation des machines existantes, qui est leur focus.
Pour prendre un exemple de comment l'automatisation a aidé le résultat net chez All Axis Machining, un travail qui prenait typiquement six mois à tourner a fini en 2 mois et demi en utilisant le robot. « C'était phénoménal. ROI était d'environ sept à huit mois », a dit Kuzmin.
Dans peut-être son innovation la plus impressionnante, All Axis a combiné un robot UR avec un microscope et une caméra du commerce, plus l'intelligence artificielle (IA) et l'apprentissage profond, pour créer un système qui détecte les bavures, bords roulés ou toute anomalie (comme du matériel manquant) sur une pièce.
C'est important, parce que comme l'a expliqué Kuzmin, beaucoup de bavures ne peuvent être identifiées qu'au grossissement et les yeux d'un humain se fatiguent après seulement 20-30 minutes d'une telle inspection. Mais c'est aussi difficile à automatiser.
« Les bavures sont comme des flocons de neige — aucune n'est pareille », a dit Kuzmin. « Notre système, qu'on appelle Aurora, utilise l'IA pour s'enseigner à elle-même à quoi ressemble une bavure. Plus elle voit de bavures, mieux elle est capable de les détecter. Le système identifiera la bavure, la classera, et triera la pièce après l'avoir rejetée à cause de la bavure. Il enregistre aussi l'inspection et la localisation de la bavure pour que les opérateurs puissent revenir corriger la pièce efficacement et la faire avancer. »
All Axis a présenté Aurora en 2018 et Kuzmin dit que la plus grande réponse unique a été : « Nous cherchions quelque chose comme ça depuis des ans ! » Une prochaine version du système inclura la capacité d'insérer des inserts hélicoïdaux (communément appelés Heli-Coils) et du matériel dans les pièces aussi.
Les robots industriels ripostent !
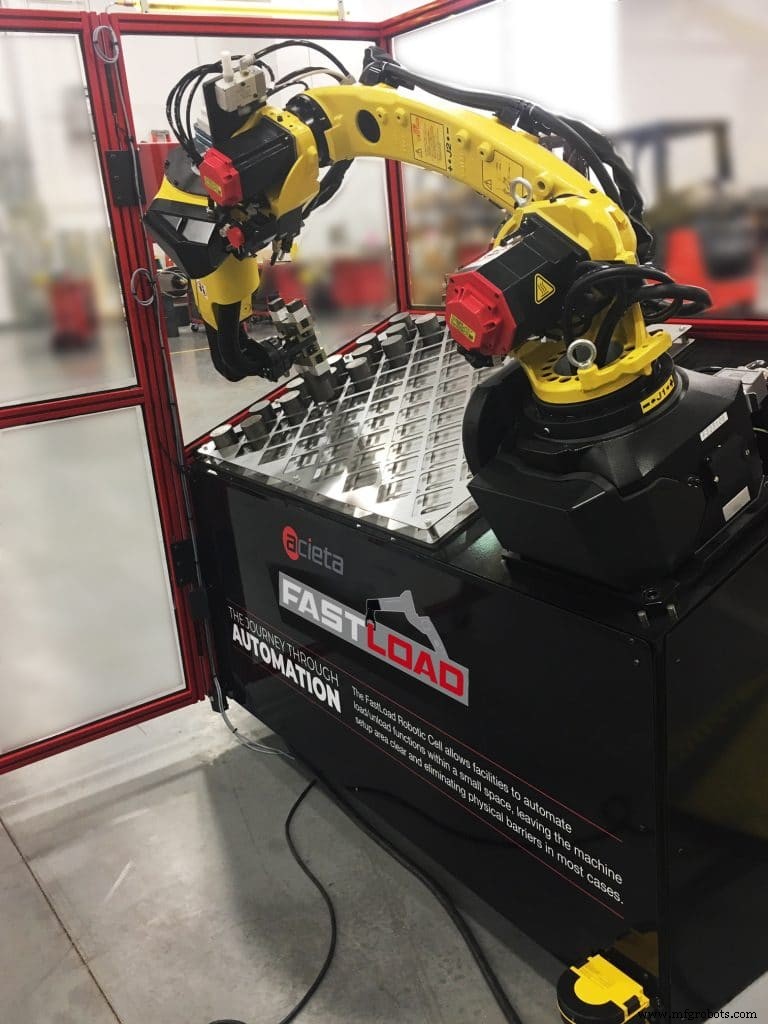
Comme discuté, les cobots UR sont faciles à configurer et intégrer avec une variété de machines et accessoires. Mais les fournisseurs de robots industriels comme FANUC et KUKA Robotics ont pris note de fonctionnalités comme le pendant d'enseignement portable intuitif et ont introduit leurs propres versions.
Lucier de Methods a reconnu que « à un moment, c'était absolument le cas que les robots collaboratifs étaient plus faciles à programmer. Mais configurer un robot industriel n'est plus vraiment différent de configurer un robot collaboratif. » Même la fonction de configuration « attrapez et traînez » est disponible sur les robots traditionnels, bien que Lucier ait dit que c'est mieux utilisé pour les cas où vous voulez simplement poser la pièce sur une table ou contre un bloc.
« C'est parfait pour quelque chose comme enseigner au robot à charger une MMT car la machine a juste besoin de savoir approximativement où est la pièce pour trouver le bord, et puis continuer pour conduire les mesures », a-t-il dit. « Mais si je charge dans un mandrin ou un étau, j'ai plus de contrôle quand je l'enseigne avec le pendant de programmation. »
Il y a aussi une variété d'accessoires pour robots industriels. Par exemple, Lucier a dit, les pinces à changement rapide et à contrôle de force ne sont pas uniques aux cobots. « Schunk a une ligne de pinces à détection de force qui utilisent des moteurs servo, s'éloignant de la pneumatique, qui est plus dure à changer. Vous pouvez vraiment régler l'électrique. »
Les gens des robots industriels ont aussi des solutions qui permettent de repositionner rapidement le robot de machine en machine. Dans le cas de FANUC, une caméra sur le robot scanne trois décalcomanies sur la machine « nouvelle » pour se réorienter automatiquement.
Mais en des mois d'essai, Lucier a dit qu'ils ne peuvent pas trouver une situation où une telle capacité est utile. « Déplacer un robot de machine en machine implique plus que simplement déplacer le robot. Pensez à toutes les choses que vous devez changer : Peut-être l'outillage de bout de bras, l'alimentation entrante, l'alimentation sortante... » La meilleure solution est celle où chaque machine a son propre robot ou un robot dessert plusieurs machines, peut-être avec des effecteurs finaux doubles pour qu'il puisse basculer entre types de pièces sans intervention.
C'est aussi le cas que des intégrateurs comme Acieta et Methods peuvent ajouter des robots traditionnels à des machines existantes, et les robots sont prix à peu près pareil que les cobots. Donc en considérant les offres actuelles, le plus grand avantage des cobots est leur capacité à fonctionner près des humains sans l'espace et la dépense de clôtures.
Le désavantage est qu'ils sont plus lents que les robots industriels traditionnels et limités à des pièces plus légères. Le plus grand modèle d'UR gère des pièces jusqu'à 10 kg (24 lb). Des temps de chargement/déchargement plus lents ne sont pas significatifs sur des pièces avec de longs temps de cycle, mais ils peuvent diminuer la production sur des travaux volume moyen à élevé avec des temps de cycle plus courts.
Kuzmin d'Axis Machining ne voit pas le besoin de vitesse, « juste constance et fiabilité — surtout sur des pièces avec un long temps de cycle. C'est mieux d'avoir un cobot charger des pièces à une vitesse fiable et puis l'utiliser pour ébavurer d'autres pièces pendant que la machine tourne. Et si vous n'avez pas besoin de la vitesse, pourquoi la risquer ? »
Lucier et Alexander mettent en garde contre l'exagération du bénéfice de pouvoir travailler juste à côté du robot. Pour une chose, Lucier a souligné, vous devez déjà protéger l'opérateur de la zone d'usinage. Alexander a ajouté que si un cobot manipule une pièce avec des bords tranchants (comme c'est souvent le cas en usinage), « ce n'est pas collaboratif ou sûr pour un opérateur de travailler dans sa proximité de toute façon. »
Les deux experts s'accordent, comme l'a résumé Alexander, que « les robots industriels sont bien plus applicables que les cobots dans la majorité des applications d'atelier de sous-traitance et de fabrication. »
Considérations logicielles
Selon Greg Mercurio, président de Shop Floor Automations, La Mesa, Californie, « le logiciel est le composant le plus essentiel dans l'automatisation d'atelier de sous-traitance. » Il a dit que le logiciel de contrôle numérique direct (DNC) (aussi connu comme logiciel de contrôle numérique distribué ou logiciel « drip feed ») « permet une communication machine rationalisée, ainsi que le contrôle de révision pour gérer qualité/rebut, et un moyen d'organiser des milliers de programmes. »
La fonction principale du logiciel DNC est d'envoyer les programmes d'usinage directement à la machine, permettant à une machine avec une commande de bas de gamme de gérer une surface complexe.
Mercurio et tous les experts s'accordent que quelque degré de surveillance machine est utile « pour augmenter le temps de fonctionnement et la capacité machine. » Mercurio a ajouté que le logiciel de Gestion des Données de Production permet aux entreprises de devenir sans papier et que « la gestion de crib d'outils est aussi une nécessité. La meilleure partie est que ces solutions peuvent toutes s'intégrer avec FAO, ERP, MES, GMAO et plus. »
D'un autre côté, il a souligné que les petits ateliers peuvent grandement bénéficier d'un simple ajout matériel avant de dépenser des milliers en logiciel. Par exemple, ajouter une interface RS232 vers USB à de l'équipement plus ancien rend le drip-feeding de programmes plus facile.
« Le matériel est facile à utiliser, configurer et maintenir, donc c'est l'option d'automatisation la moins consommatrice de temps pour un petit atelier. Les vieilles machines RS232 peuvent utiliser une clé USB comme les machines CNC plus récentes qui ont cette fonction intégrée d'usine. C'est aussi une façon plus abordable pour elles de moderniser leur plancher d'atelier sans remplacer l'équipement entièrement. Cela permet aussi des mises à niveau de mémoire abordables », a ajouté Mercurio.
Revenant aux robots, Alexander a dit qu'il y a de nombreux packages logiciels offerts par les OEM robots et tiers qui permettent la programmation robot hors ligne sur un PC pendant que le robot continue de travailler. « Ces packages logiciels vous permettent de charger un fichier CAO et puis vous donnent la liberté de "dessiner" votre trajet robot en utilisant un stylet ou une souris », a expliqué Alexander. « Le logiciel convertira alors votre trajet dessiné en code robot qui peut être chargé directement dans le robot. »
Il est approprié que le propriétaire d'atelier Kuzmin ait le dernier mot : « Je voulais améliorer la productivité. Je l'ai fait en ajoutant des robots. Et je suis très content de ce qu'on a accompli. En le faisant, j'ai dit qu'on devrait rendre cela disponible pour tout le monde, parce que c'est ce qui va rendre la fabrication dans notre pays bien plus compétitive. »
Système de contrôle d'automatisation
- Pourquoi parier sur le cloud est le bon choix : tendances, stratégies sur mesure et insights secteur financier
- Équilibrer détail et efficacité dans la planification des travaux de maintenance
- Prioriser la sécurité des travailleurs dans les chaînes d'approvisionnement mondiales : pourquoi c'est crucial maintenant
- Tourelle de bout réduit le temps de cycle pour la production d'arbres de précision
- Améliorer l'efficacité : tout mesurer pour éliminer les temps perdus chez Wedge Manufacturing
- Débloquez gains production long terme en automatisant petites tâches programmation CN
- 5 signes votre grue a besoin de réparations maintenant
- Quand remplacer les pièces de grue : guide pratique pour maintenance et approvisionnement
- Faut-il remplacer le matériel de frein industriel ? Signes clés et conseils d'experts