



Automatisation des opérations verticales : le moment idéal pour tous les ateliers
Beaucoup d'ateliers disent vouloir automatiser les opérations, mais combien l'ont vraiment fait ?
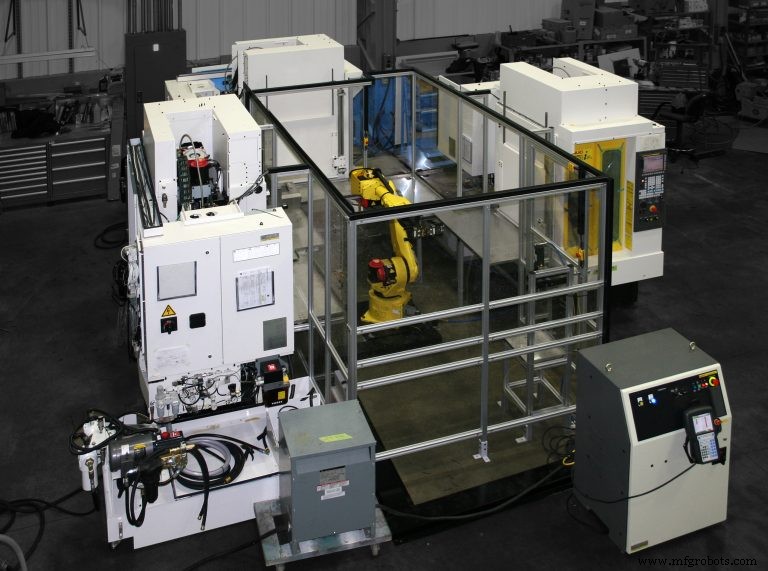
Un article dans le numéro d'août 2017 de Manufacturing Engineering sur les systèmes de palette linéaire citait un expert de l'industrie disant que chaque atelier qu'il visite veut automatiser. Pourtant Errol Burrell, spécialiste produit pour Okuma America Inc. (Charlotte, NC) a récemment dit que seulement 10 % de toutes les machines-outils sont automatisées. Et, selon John Lucier, gestionnaire national automatisation pour Methods Machine Tools Inc. (Sudbury, MA), l'Association des Industries de Robotique rapporte que seulement 3-4 % des nouvelles machines ont un robot.
Donc que nous parlions de systèmes de palette linéaire, changeurs de palette simples, ou robots, il est clair qu'il y a une énorme opportunité d'automatiser les opérations d'usinage américaines. Alors que les machines horizontales sont automatisées plus souvent que les verticales, les centres d'usinage verticaux sont plus prévalents que les horizontaux donc le plus grand potentiel inexploité est dans l'automatisation des verticales. Pas étonnant que Greg Feix, vice-président et directeur général de l'unité automatisation chez Gosiger (Dayton, OH), ait dit que son entreprise a vu une augmentation de cinq à sept fois de l'automatisation des machines verticales sur les deux dernières années.
Le bon vieux changeur de palette
La forme la plus simple d'automatisation, que ce soit sur une verticale ou une horizontale, est un changeur de palette rotatif. L'opérateur charge des pièces sur un montage fixé sur la palette extérieure pendant que la machine travaille sur le même arrangement à l'intérieur. Quand le premier jeu de pièces est fini, les palettes tournent et l'opérateur décharge les pièces finies.
Lucier dit que ce niveau d'investissement correspond à la pratique courante de tenir 10 % de la valeur de la machine-outil pour étaux et autres montages, mais ça ne libère pas vraiment l'opérateur longtemps sur une verticale puisque vous pouvez typiquement n'usiner que quelques pièces sur une palette. Donc, alors que beaucoup de gens demandent à propos de tels systèmes, très peu l'achètent.
L'économie est un peu différente pour les horizontales, où l'approche le plus courant serait de mettre un bloc tombstone à quatre ou cinq faces sur la palette pour usiner 4, 8, 16 ou plus pièces à la fois. Mais même alors, c'est une approche chère si vous devez usiner une variété de pièces car elles nécessiteraient chacune un montage différent.
Andy McNamara, directeur ventes, Doosan Machine Tools America (Pine Brook, NJ), a dit qu'il y a une autre option devenant plus commune qui offre un peu plus de capacité que les changeurs de palette rotatifs à deux positions : un changeur de pièce avec un bras qui soulève une palette d'une station multipalette adjacente et la déplace dans la machine. La station de palette présente généralement un tambour rotatif de 4, 6, 8 ou plus emplacements, l'Erowa Robot Easy étant un bon exemple.
« Ce n'est pas vraiment un robot, bien que les systèmes haut de gamme puissent avoir un système d'ordonnancement de travail aussi, le rendant plus proche des capacités d'un système de palette linéaire. » McNamara a dit que Doosan a reçu beaucoup de demandes pour de tels systèmes sur machines cinq axes et ils voient de l'intérêt pour eux sur machines trois et quatre axes dans l'industrie moules et matrices pour faire tourner électrodes et moules la nuit, changeant entre pièces selon besoin.
« Vous voyez beaucoup de versions différentes de changeurs de pièce automatiques et systèmes de palette rotative sur les verticales haut de gamme en moules et matrices », dit-il. « Dans les ateliers de travail à façon, vous voyez le plus souvent des changeurs de palette intégraux ou additionnels. »
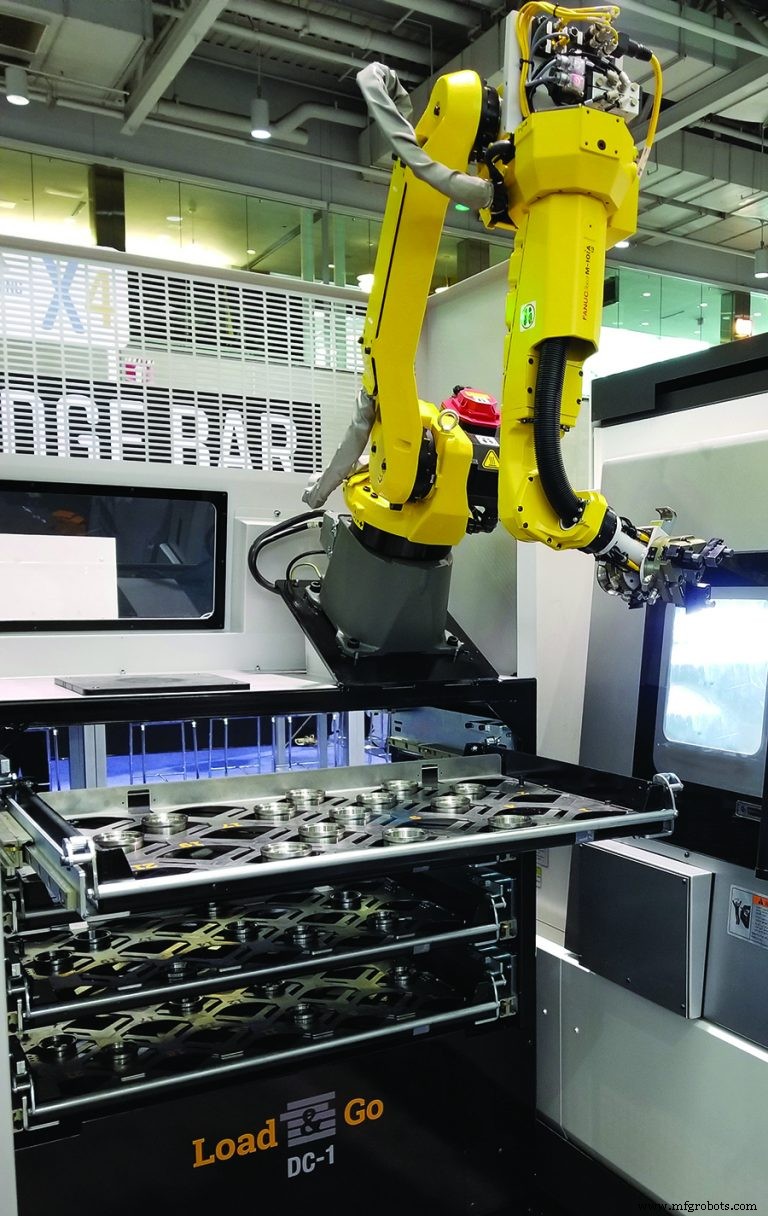
L'intégration d'un robot articulé apparaît comme la solution la plus douce pour les verticales. Lucier est allé jusqu'à dire que les verticales sont une plateforme bien plus facile à automatiser de cette façon.
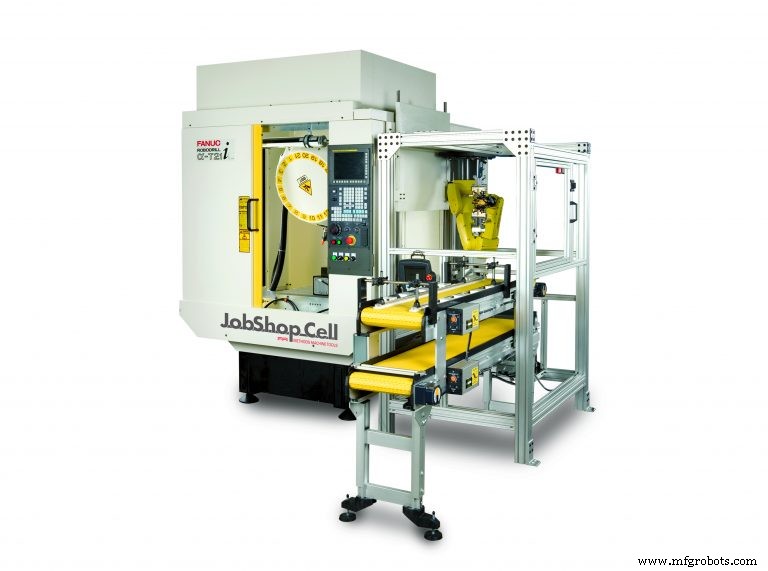
« Chez Methods, nous voyons un pourcentage plus élevé de verticales automatisées qu'horizontales. Automatiser la porte et intégrer un robot est le même pour les deux types de machine. La différence vient quand vous considérez le coût de l'outillage associé versus les bénéfices. »
Comme discuté, l'utilisation la plus populaire d'une horizontale est l'usinage de pièces sur un tombstone. Vous pourriez utiliser un robot pour charger des palettes avec tombstones dans une machine, et même utiliser un robot sur rail pour charger un nombre de machines. Mais cette approche nécessiterait un robot substantiel et vous auriez encore besoin d'un opérateur pour fixer les pièces sur chaque tombstone.
Si vous vouliez automatiser le chargement des pièces sur les tombstones, chaque étau devrait être tubé pour hydraulique ou pneumatique, et une variété de pièces nécessiterait une variété de tels montages, multipliant davantage le coût élevé de cette approche. Dans de nombreux cas, la meilleure approche, arguent Lucier et Feix, est d'utiliser un robot plus petit pour charger des pièces individuelles dans un étau automatique sur une machine verticale moins chère.
« Nous avons une telle automatisation à partir de moins de 100 000 $ », dit Lucier, « complet avec entrée, sortie, et robot avec outil de bout de bras. Comparez ça à un système de palette où le robot lui-même coûte 100 000 $, sans compter le rail, les étagères, le contrôle, et ainsi de suite. »
La cellule la plus populaire de Methods a deux étaux dans la machine (Op 10 et Op 20) et le robot dessert les deux étaux. « Plus souvent qu'autrement, je mets ces deux étaux sur une table trunnion pour que vous puissiez faire pivoter haut et bas sur un seul axe pour obtenir trois côtés de la pièce dans chaque serrage », explique Lucier. « Le robot retourne la pièce, la fait pivoter, et la met dans le second étau pour obtenir les trois autres côtés. De cette façon, nous sommes capables de compléter une pièce en deux opérations et le robot fait votre retournement et repositionnement. »
« Singe au milieu »
La flexibilité inhérente d'un robot le rend aussi possible de desservir plusieurs machines. Par exemple, Methods, Doosan et Okuma ont tous des systèmes où trois machines forment trois côtés d'un carré, le quatrième côté est la station entrée/sortie, et un robot joue « singe au milieu », comme le dit Lucier. « Une fois que vous allez au-delà de trois machines, vous ne pouvez pas vraiment tout faire tenir autour du robot donc on passe à un robot sur rail, qui peut desservir n'importe quel nombre de machines en juste étendant le rail. »
Naturellement, vous ne voulez pas de machines attendant le robot, donc le facteur clé est le temps de cycle de la pièce. La règle de Lucier est que si le temps de cycle d'une pièce est 30-40 secondes, un robot peut desservir une machine. Pour un temps de cycle de 60 secondes, un robot peut desservir deux machines. Si c'est 90 secondes, trois machines et ainsi de suite. La même règle s'applique à un robot sur rail. Lucier a offert l'exemple commun d'une pièce médicale cinq axes avec un temps de cycle de six minutes, pour laquelle « un robot sur rail desservira cinq ou six FANUC Robodrill très bien. »
Changements rapides, intégration robot
Outre le coût relativement bas de l'outillage machine verticale, il est facile à changer. Comme Lucier le dit, « Changer entre types de pièces sur une verticale implique généralement juste de changer les mâchoires d'étau. Et juste après changer les plaquettes, un opérateur de machine verticale sait comment changer les mâchoires d'étau parce qu'il le fait tout le temps. »
Une approche encore plus rapide et peut-être plus rentable est d'utiliser les systèmes de serrage point zéro offerts par Schunk, 3R, et Erowa. Avec ces systèmes, un opérateur peut configurer le nouvel étau hors de la machine et l'échanger en secondes sans avoir à remettre à zéro la position.
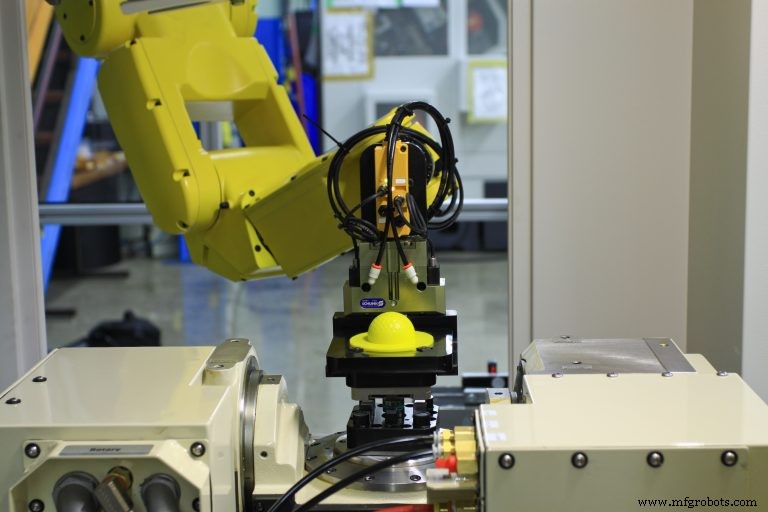
« Vous pouvez changer ces étaux aussi vite que vous pouvez changer des palettes dans un changeur de palette, quoique vous deviez le faire manuellement », dit Lucier.
Il est possible d'éliminer le changement de montage manuel. Feix de Gosiger a dit que Schunk et ATI font des unités de changement rapide d'outillage de bout de bras automatiques. Gosiger a installé de l'automatisation personnalisée dans laquelle le robot charge le montage de pièce dans la machine, puis change l'outillage de bout de bras, et puis charge les pièces pour le processus d'usinage.
Jack Cardin, gestionnaire projet automatisation chez Doosan, est d'accord. « Si le changement de taille est trop grand pour un changement de doigt de pince, ou vous changez de ID à OD, vous feriez mieux de changer la main entière du poignet du robot », dit-il. « Nous en avons quatre au choix, tous de Schunk. »
Lucier a dit que c'est cette technologie « environnante » qui a fait la plus grande amélioration ces dernières années, « rendant l'automatisation plus flexible, et donc un choix plus facile à faire. »
Configurer le robot pour un travail complètement nouveau prend à un opérateur expérimenté environ 30 minutes, dit Lucier. Si c'est un travail répétitif et que vous avez sauvé le programme robot, la configuration n'est que d'environ 15 minutes. Donc quand vous considérez qu'un travail typique tournerait pour une journée ou plus, le temps de changement approche l'insignifiance.
Admettons-le, le temps non-coupe pour un système qui bouge un robot dans et hors d'une machine pour chaque changement de pièce est plus haut qu'un arrangement de changeur de palette typique avec multiples pièces sur la palette. Mais la flexibilité de l'automatisation robotique permet aux utilisateurs d'automatiser un mélange plus élevé de travaux bas volume avec des coûts d'outillage minimaux.
À certains égards, le robot lui-même est la partie la plus facile du système à comprendre quand vous considérez l'automatisation. Lucier a dit que l'ingénierie du système entrée/sortie prend la majeure partie de son temps. Methods partenaire exclusivement avec FANUC et son robot jaune célèbre. Comme Lucier le dit, « Le robot est jaune. Je choisis la bonne taille pour le travail et c'est tout. » Le problème plus challengeant est de savoir si les pièces devraient être présentées au robot depuis un système convoyeur, dans un bac, dans des tiroirs, ou une autre option.
L'approche d'Okuma est de fournir une machine verticale avec collecteurs hydrauliques et pneumatiques six ports qui rendent facile l'intégration de montage automatisé, tout en comptant sur des partenaires comme Morris, Gosiger, et Hartwig pour aider l'utilisateur final avec des solutions d'automatisation. Okuma a aussi une équipe de déploiement rapide à son siège US à Charlotte pour modifier toute machine venant du Japon avec portes automatisées, lasers, et palpeurs pour permettre l'intégration d'automatisation.
« Toutes nos machines peuvent aussi être kittées avec un système Anybus pour qu'elles puissent communiquer avec divers systèmes d'automatisation, que ce soit FANUC, Erowa, ou quoi que ce soit », a ajouté Burrell d'Okuma. Les produits Anybus permettent aux dispositifs industriels de communiquer avec n'importe quel bus de terrain ou Ethernet industriel, sans fil ou par câble. Les produits Anybus sont faits par HMS Industrial Networks Inc. (Chicago).
« Nous n'insistons sur aucun fournisseur particulier pour ces systèmes », dit-il. « Beaucoup de gens se battent pour la suprématie quand il s'agit de montage et robotique, juste comme nous nous battons avec beaucoup d'entreprises pour la suprématie en machines. »
L'approche de Doosan est triple : Elle offre toute interface robot requise pour aider les intégrateurs locaux à installer l'automatisation sur leurs machines sur site. Elle va aussi concevoir une solution d'automatisation personnalisée à son siège au New Jersey. Troisième, elle offre aux utilisateurs finaux des systèmes standards, pré-construits appelés DooCells qui « donnent à un atelier de travail à façon un moyen rentable d'entrer dans l'automatisation », dit McNamara.
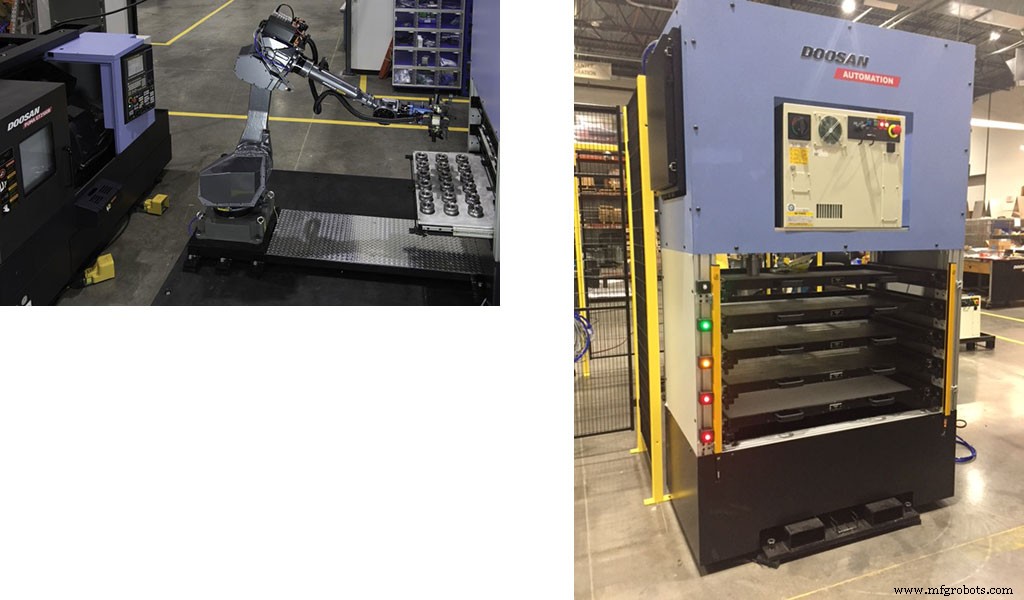
Chaque DooCell a un robot et jusqu'à trois centres d'usinage ou tours dans toute combinaison. La station entrée/sortie est une unité tiroir avec trois à cinq tiroirs, selon la hauteur et le diamètre de la pièce.
« Les tiroirs s'ouvrent dans les deux directions, donc l'opérateur est d'un côté chargeant brut ou déchargeant pièces finies pendant que le robot est du côté opposé traitant les pièces », explique Cardini.
McNamara a ajouté que « beaucoup de clients sont pressés et ils poursuivent des solutions à faible risque qu'ils ont utilisées avant et veulent juste le faire. » Une solution simple, standard comme DooCell correspond bien à cette approche.
Un seau et de l'eau tiède
Outre la capacité de mélanger types de machines comme centres d'usinage verticaux et tours, utiliser un robot articulé pour charger des pièces individuelles vous donne la flexibilité d'automatiser d'autres tâches, comme lavage et ébavurage.
« Oubliez le système de lavage à 20 000 $ », dit Lucier de Methods. « Donnez-moi un seau et de l'eau tiède et le robot peut faire des merveilles pour vous. C'est une façon peu coûteuse de laver les pièces. Prochaine étape : soufflez-le. Plus de clients apprennent à utiliser leur robot en programmant un cycle lavage et séchage que n'importe quoi d'autre. »
Lucier a mis en garde contre trop de focus sur l'élimination du temps mort. « Assurons-nous de charger la machine. Si vous avez du temps extra, un peu d'ébavurage ou lavage n'est pas une mauvaise chose, mais il n'y a pas de raison d'être obsédé avec ça. Si vous n'aviez pas de robot, vous auriez un opérateur debout là que vous devez payer année après année. Vous achetez le robot une fois et n'avez plus jamais à payer pour lui. »
Retour sur investissement
Burrell d'Okuma a dit « la plupart des gens investissant dans la technologie d'automatisation cherchent un retour sur investissement en 18 à 24 mois » tout en étant poussés à adopter l'automatisation dû à un manque de main-d'œuvre. Mais ensuite ils réalisent que les robots peuvent combler ce vide. »
Lucier a dit qu'il est facile de justifier l'automatisation quand son coût est à peu près égal au coût de la machine-outil, et dans la plupart des cas une petite cellule d'automatisation se paye en moins d'un an.
« Commencez avec les bases », dit Lucier. « Demi-heure déjeuner. Deux pauses de 15 minutes. Cette une heure par jour sur un quart de huit heures ajoute 12 % à votre journée de travail. Qu'est-ce que vous pouvez faire d'autre dans votre machine-outil pour augmenter votre production de plus de 10 % ? »
En plus de ça, dit-il, la production sera plus haute même pendant les heures où un opérateur est disponible car les robots changent les pièces de manière cohérente toute la journée.
« Si un gars peut changer les pièces en 10 secondes premier truc le matin, il ne changera probablement pas encore en 10 secondes à 15h. Vous pouvez figurer environ 85 % temps d'exécution réel avec un opérateur, mais le robot rendra jusqu'à 95 % parce que le seul temps où vous devez arrêter est quand vous changez les outils. Ajoutez à cela la possibilité de faire des pièces sans surveillance pendant des heures après le quart. »
Le degré auquel l'Industrie 4.0 et concepts liés ont été adoptés est débattable. Mais si quelque chose, ça aide à vendre l'automatisation. « Nous aimons quand les gens implémentent des systèmes qui suivent le temps de fonctionnement machine car ils sont choqués quand ils réalisent que l'utilisation réelle de la broche sur leur centre d'usinage vertical est seulement environ 40 %, en moyenne », dit Lucier. « Ce n'est pas John Lucier le gars robot qui vous dit comme vous avez mal besoin d'un robot — ce sont vos données. »
Burrell a dit qu'il voit maintenant l'automatisation être implémentée dans des ateliers aussi petits que 10 personnes et il prédit que même les ateliers de travail à façon la considéreront comme un « must have. » Il a ajouté que ces systèmes diminuent en coût en même temps qu'ils augmentent en intelligence, donc il s'attend à une énorme croissance dans l'automatisation de machine verticale.
Finalement, une étude de cas d'un atelier de travail à façon sous contrat, relatée par Feix de Gosiger. L'atelier voulait utiliser un centre d'usinage vertical pour petits lots le jour et automatiser un travail volume la nuit.
« Ils considéraient une fraiseuse capacité 30 × 16" [762 × 406 mm] et voulaient un moyen de sortir le montage automatisé et le remplacer par un étau chaque jour. Nous avons suggéré d'acheter une fraiseuse plus grande, 40 × 20" [1016 × 508 mm], et mettre le montage pour automatisation du côté droit de la table et les étaux dont ils avaient besoin pour le travail de jour du côté gauche, pour qu'ils n'aient pas à changer. Vous ne feriez jamais ça sur une horizontale. »
Mais c'est le genre d'automatisation flexible maintenant facilement disponible pour les verticales.
Système de contrôle d'automatisation
- Choisir la bonne machine de découpe plasma CNC pour votre atelier : guide pratique
- Choisir la machine CNC idéale : guide pratique
- Comment choisir la machine CNC idéale pour une performance à long terme
- 7 conseils d'experts pour choisir l'atelier d'usinage idéal
- Améliorer l'efficacité avec un robot réactif chez Energy Dynamics
- Fondations de précision : Le chef-d'œuvre de béton de 30 pieds de Metalex Manufacturing
- Ligne de transfert : réduction de 30 % du délai total pour un constructeur de véhicules utilitaires
- Découvrez la prochaine grande innovation dans votre atelier – Regards des lauréats Top Shops
- Choisir le bon lubrifiant refroidissant à base d'eau pour l'usinage : guide pratique