



Corriger la séparation entre remplissage et parois en impression 3D : Solutions rapides et fiables
Comme le sait tout passionné d'impression 3D qui se respecte, le remplissage (infill) est un aspect essentiel de la qualité, de la solidité et du temps d'impression d'un objet. Parfois, on passe des heures, de l'électricité et du filament à imprimer un objet pour découvrir que le remplissage ne touche pas réellement la coque (ou parois) du modèle, rendant la structure de remplissage quasi inutile.
Dans cet article, je vous guiderai à travers les causes possibles de ce problème et comment le résoudre. En résumé, quelles sont les causes qui empêchent le remplissage de toucher la coque ou la paroi d'un objet imprimé en 3D ?
Le fait que les parois et le remplissage ne se touchent pas peut être causé par une sous-extrusion, qui elle-même peut résulter de températures de buse trop basses, de vitesses de déplacement trop élevées, ou d'un mauvais calibrage de l'imprimante. Cela peut aussi être corrigé en ajustant le paramètre de chevauchement du remplissage (infill overlap). Il est recommandé d'augmenter ce réglage par incréments de 1 % et de tester les résultats.
| Solution | Description | Indication |
|---|---|---|
| Chevauchement du remplissage (Infill overlap) | Pourcentage de chevauchement du remplissage avec le périmètre le plus proche | L'augmenter de 2 % jusqu'à 14 % |
| Température de la buse | Des températures trop basses peuvent entraîner une sous-extrusion | La régler au maximum indiqué par le fabricant |
| Vitesse de déplacement | Si trop rapide, l'extrudeur ne peut pas extruder le filament requis, causant une sous-extrusion | Réduire la vitesse de déplacement à 25 mm/s |
| Problèmes d'entraînement (Feeder) | Friction dans le tube Bowden pouvant causer une sous-extrusion | Nettoyer tout le système d'alimentation et ajuster la tension de l'entraîneur |
| Problèmes de calibrage | Un mauvais calibrage peut faire que l'imprimante consomme moins de filament que prévu | Calibrer les steps de l'extrudeur ou augmenter le débit (flow rate) |
Raisons pour lesquelles les parois ne touchent pas le remplissage
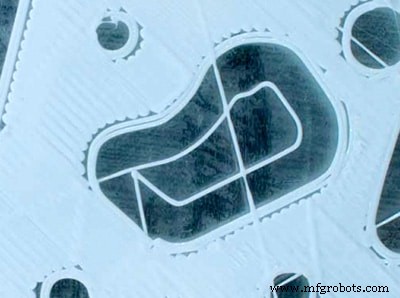
Il existe plusieurs raisons pour lesquelles les parois d'une impression ne touchent pas le remplissage, et pour remédier au problème, vous devrez procéder par élimination.
Voici une feuille de route de base pour diagnostiquer le problème. Une fois que vous avez confirmé qu'il ne s'agit pas d'une erreur de conception du modèle, vous devrez passer en revue les points suivants de manière systématique.
Réglages du trancheur (Différents selon le profil d'imprimante)
La chose la plus évidente à vérifier est vos réglages de trancheur (slicer), car ce serait le moyen le plus facile et le plus rapide de résoudre le problème.
Vous devrez regarder le pourcentage de Infill Overlap (chevauchement du remplissage). Selon Cura, ce paramètre détermine « la quantité de chevauchement entre le remplissage et les parois en pourcentage de la largeur de ligne du remplissage. Un léger chevauchement permet aux parois de se connecter fermement au remplissage. »
Apparemment, Cura a différents réglages par défaut d'Infill Overlap selon le profil d'imprimante. Sur mon Ender 3, il est réglé à 30 %, sur d'autres imprimantes à 10 % voire 0 %, donc vos réglages peuvent varier également.
Si votre Infill Overlap est déjà à 10 % (réglage par défaut de Cura), je suggère de faire quelques tests en augmentant par incréments de 2 % à chaque fois pour voir si cela résout le problème ; sinon, vous pouvez écarter ce paramètre comme cause possible.
Dans ce cas, remettez le pourcentage de chevauchement à la valeur par défaut de 10 %, ou celle de votre imprimante, et continuez votre diagnostic.
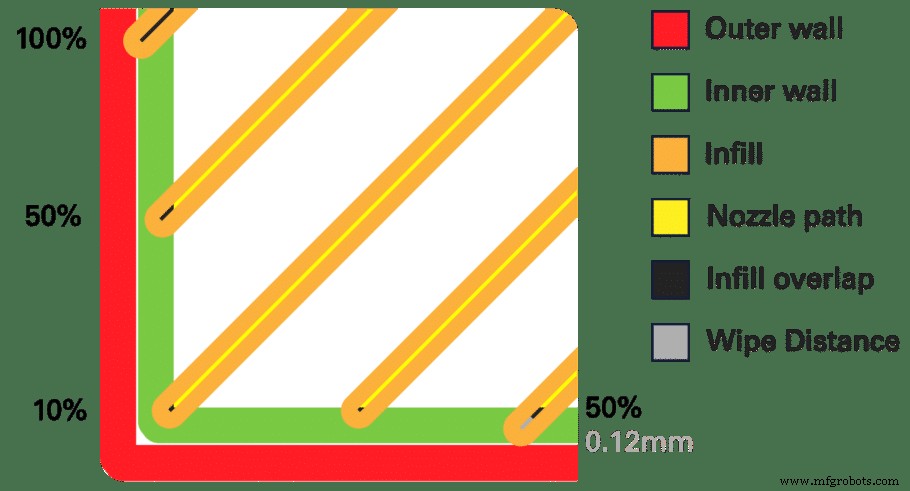
Comme on le voit sur l'illustration ci-dessus, un réglage de 100 % d'Infill Overlap signifie que le parcours de la buse chevaucherait la totalité de la largeur de couche (0,4 mm avec la buse la plus courante).
Température d'extrusion
Votre prochaine étape serait de vérifier votre température d'extrusion. Pourquoi cela pourrait-il être une cause ? Simplement, si la température d'extrusion est trop basse, le filament fondu sera plus visqueux et empêchera un flux régulier ou souhaité depuis la buse, car une pression plus élevée sera nécessaire pour extruder la même quantité de matériau.
Cela pourrait éventuellement causer une sous-extrusion, ce qui mènerait à ce que les parois ne touchent pas le remplissage.
Si la température d'extrusion est trop basse, cela entraînera également d'autres complications d'impression, notamment une mauvaise adhérence des couches et du filament sur le même plan horizontal entre les parois et le remplissage.
D'un autre côté, si la température d'extrusion est trop haute, cela entraînera une nouvelle série de problèmes. Des changements dans le filament fondu se produiront si la température est trop élevée et que le plastique fondu reste trop longtemps dans la buse, conduisant à des bouchons.
Vérifiez la température recommandée indiquée par le fabricant du filament sur la bobine que vous utilisez et réglez la température au maximum recommandé. Cela aidera à obtenir le bon flux depuis la buse.
Par exemple, si le PLA que vous utilisez a une plage de 190-215 °C, vous devriez régler la température à 215 °C, vérifier les résultats, puis la baisser progressivement pour trouver le point optimal.
Vitesse de déplacement
La température est le facteur principal du débit ; cependant, le débit de filament fondu est aussi défini par la taille de la buse, la vitesse d'impression et la hauteur de couche. Tous ces paramètres ensemble définissent le débit, qui est une mesure de la quantité de filament fondu extrudé par seconde.
En essayant de pousser plus de matière que le débit ne le permet, vous obtiendrez une sous-extrusion. L'équilibre entre la température et la vitesse du filament passant par votre imprimante jusqu'au point d'extrusion ne doit pas être poussé aux extrêmes. Il doit toujours y avoir un bon équilibre entre les deux.
Il est vrai qu'avec une température plus élevée, vous pouvez imprimer plus vite. Inversement, avec une température plus basse, la vitesse de déplacement doit être réduite pour obtenir une extrusion optimale.
La vitesse de déplacement diffère selon les modèles d'imprimantes. Pour éliminer cette cause, vous pouvez essayer de régler la vitesse de déplacement à 25 mm/s ou au moins en dessous de 50 mm/s. Cette vitesse est suffisamment basse pour conclure que, si le problème persiste, il est causé par un autre facteur.
Sous-extrusion
Vous avez raison, nous avons déjà parlé de sous-extrusion précédemment en abordant la température de la buse et la vitesse de déplacement. Néanmoins, la sous-extrusion peut aussi être causée par d'autres facteurs un peu plus délicats. Comme les causes précédentes avaient des solutions simples, nous les avons écartées en premier.
Comme déjà dit, la sous-extrusion se produit lorsque votre imprimante est incapable de produire la bonne quantité de matériau requise pour votre impression. Les signes évidents seraient si vous remarquez que votre imprimante saute des couches, imprime des couches plus fines que la normale, ou des couches interrompues avec des trous ou des points.
Une fois la température de la buse et la vitesse de déplacement écartées, c'est probablement l'un des problèmes les plus difficiles à résoudre car il y a de nombreuses variables à considérer. Nous passerons en revue chacune, de la plus facile à résoudre à la plus difficile, et espérons que vous pourrez identifier le problème réel et le résoudre dans le processus.
Problèmes d'entraînement (Feeder)
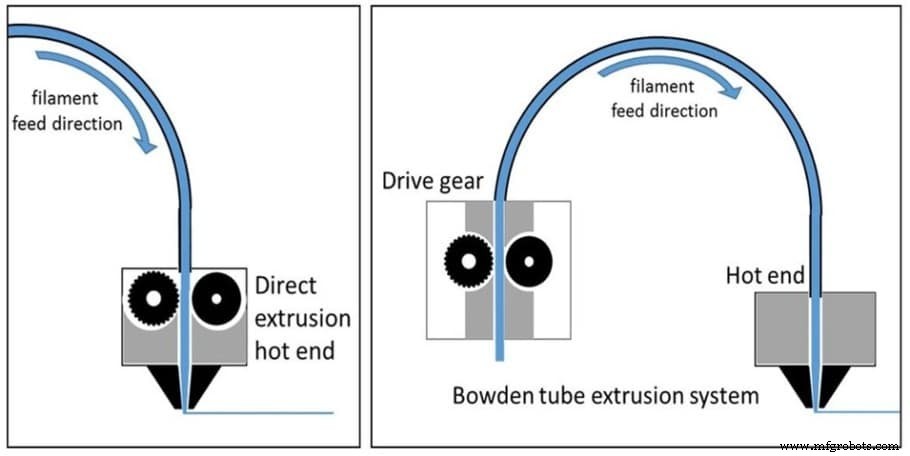
Si votre imprimante utilise un système d'alimentation par tube Bowden, il y a de fortes chances que votre problème de sous-extrusion soit lié à un dysfonctionnement du tube Bowden dans le processus d'alimentation, ce qui inclut la hotend.
Cela pourrait être dû soit à une friction dans le tube et la hotend qui entrave l'alimentation, soit à une adhérence insuffisante sur le filament pour l'entraîner à la bonne vitesse.
Pour vérifier la tension de l'entraîneur sur votre imprimante, vous devez retirer le filament du tube Bowden et l'examiner pour voir s'il a été entraîné à travers le tube. Si le filament est aussi lisse que sur votre bobine, la tension de l'entraîneur est trop faible, ce qui signifie qu'il n'y a pas assez d'adhérence pour pousser le filament à travers le système d'alimentation.
Comme pour créer un équilibre pour le débit optimal de la buse, ici aussi un équilibre doit être établi. Trop peu ou trop de tension dans l'entraîneur entraînera une sous-extrusion. Nous avons discuté d'une tension trop faible ; examinons maintenant une tension trop forte.
Lorsque le filament entre dans le tube Bowden, il sera comprimé et aplati, ce qui restreint le mouvement. L'entraîneur mord dans le filament, ce qu'on appelle communément le « grinding », car le processus ronge le filament. L'entraîneur commencera probablement à faire un bruit de cliquetis et à reculer, ce qui est aussi un signe de bouchon dans la hotend.
Pour remédier à cette situation, vous devrez retirer le filament de l'entraîneur et nettoyer tout le système d'alimentation, en vérifiant la tension de l'entraîneur au passage. Comme c'est un problème matériel, cela peut varier selon les imprimantes, mais pour vous donner une idée de la façon d'aborder le problème, consultez cette vidéo sur le réglage de la tension de l'entraîneur d'une Ultimaker.
Sous-extrusion due au calibrage
Le calibrage de l'extrusion détermine ce que le trancheur ordonne à votre imprimante de consommer et est mesuré en mm sur une distance de déplacement prédéterminée. Si correctement calibré, votre imprimante consommera exactement la même quantité de filament.
Si les mesures ne correspondent pas et que la consommation est inférieure à ce qu'indique le trancheur, alors le calibrage est défectueux et entraînera une sous-extrusion. Il y a deux façons de corriger ce désalignement, l'une étant facile mais temporaire, l'autre plus complexe mais permanente.
Solution permanente : calibrer les steps de l'extrudeur
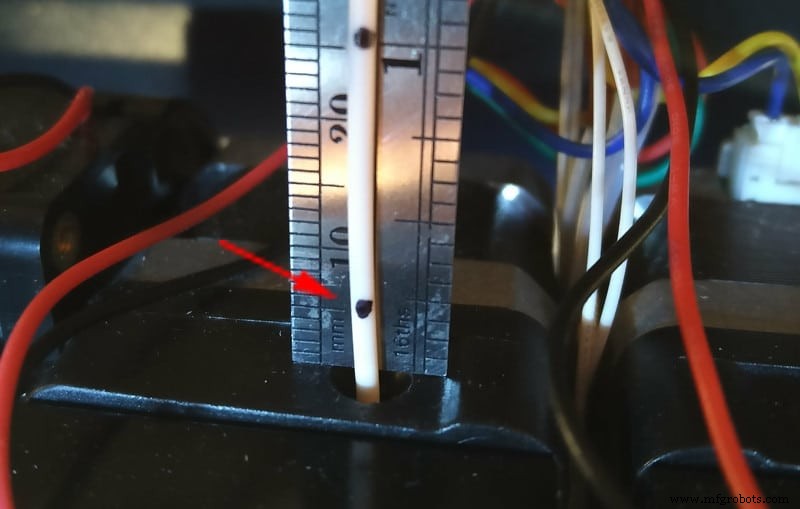
Les étapes à suivre dépendront de l'imprimante que vous utilisez, mais le test suit généralement un schéma défini. L'objectif est de déterminer si l'instruction du trancheur est correctement exécutée.
Commencez par utiliser un pied à coulisse (vernier), numérique ou manuel, peu importe tant que vous savez l'utiliser et que vos mesures sont précises. Ayez un marqueur permanent (Sharpie) à portée de main pour faire des marques sur votre filament qui ne s'effaceront pas. Mesurez exactement 100 mm (10 cm) depuis le début de votre extrudeur et répétez la mesure deux fois de plus, pour avoir trois marques à 100 mm, 200 mm et 300 mm.
Chauffez la hotend à environ 5 degrés au-dessus de la plage haute du filament pour être sûr que le flux est constant. Ordonnez maintenant à votre imprimante d'extruder 100 mm (10 cm) de matériau et voyez si la marque que vous avez faite s'aligne exactement à l'entrée de l'extrudeur au début de votre première mesure.
Si la marque se retrouve à l'intérieur de l'extrudeur, votre calibrage est défectueux et votre imprimante extrude plus que prévu. C'est de la sur-extrusion, et le matériau supplémentaire s'écrasera contre la couche précédente et coulera sur les côtés de la coque extérieure de votre impression. Vous aurez remarqué la mauvaise finition de toute impression que vous auriez faite avant votre test. Pour corriger le calibrage, vous devez d'abord déterminer la valeur incorrecte pour faire les ajustements nécessaires sur la console de votre imprimante.
Inversement, si la marque est à l'extérieur et ne s'aligne pas avec l'entrée, vous avez affaire à une sous-extrusion, et cela pourrait bien être la cause de la non-jonction entre la coque de votre objet et le remplissage.
Pour résoudre cela, vous pouvez calibrer les steps d'extrusion. Sachez que ce processus n'est pas simple, c'est pourquoi je recommande souvent d'augmenter le débit (flow rate) comme solution de contournement.
Solution facile : modifier le débit (flow rate)
Un paramètre qui doit aussi être vérifié en plus des steps de l'extrudeur est le débit, car il vous permet de contrôler directement le flux de filament vers l'extrudeur. Il est important de garder à l'esprit les différentes densités des filaments que vous utiliserez.
Le débit est influencé par le diamètre du filament utilisé et le diamètre d'extrusion par rapport au moteur de l'extrudeur. Le test mesure essentiellement la quantité de filament alimentée dans l'extrudeur.
Vous aurez besoin d'un pied à coulisse et d'un micromètre pour mesurer précisément les variables afin de calculer le débit. Avant de commencer le test, vous devez vous assurer que la buse de votre imprimante est en bon état fonctionnel et ne contient aucune accumulation de résidus à l'intérieur et à l'extérieur.
Vérifiez également la température d'extrusion du filament spécifique que vous utilisez et assurez-vous qu'elle est conforme aux recommandations du fabricant. Enfin, assurez-vous que le plateau est nivelé et calibré pour éviter les écarts dimensionnels sur l'axe Z, et lisez et comprenez les instructions du test avant de procéder.
Comme mentionné précédemment, prenez un Sharpie et faites des marques sur votre filament tous les 100 mm. Dites à votre imprimante d'extruder 100 mm et comparez aux marques. Si l'imprimante a consommé moins de 100 mm, vous pouvez être sûr qu'elle sous-extrude.
Pour corriger cela, réglez votre débit à 102 % et refaites le test. S'il sous-extrude encore, augmentez encore le pourcentage. D'un autre côté, si vous ne voyez pas la marque suivante, cela signifie qu'il a extrudé plus de 10 cm, il faut donc réduire le débit. Répétez ce processus jusqu'à ce que votre imprimante consomme exactement 10 cm de filament quand vous le lui ordonnez.
Conclusion
J'espère que vous avez pu résoudre le problème qui vous a amené ici. Avec un peu de chance, vous avez pu modifier l'Infill Overlap et quitter cet article. D'un autre côté, si vous êtes allé jusqu'au bout du réglage du débit, j'espère que ces informations vous ont été utiles. Si c'est le cas, vous êtes définitivement très bien versé dans l'art du dépannage et de la résolution des problèmes de votre imprimante.
Consultez notre section produits recommandés
Nous avons créé une section de produits recommandés qui vous permettra d'éliminer les conjectures et de réduire le temps passé à rechercher quelle imprimante, quel filament ou quelles mises à niveau acheter, car nous savons que cela peut être une tâche très décourageante et qui mène généralement à beaucoup de confusion.
Nous avons sélectionné une poignée d'imprimantes 3D que nous considérons comme bonnes pour les débutants, les intermédiaires et même les experts, facilitant ainsi la décision. Les filaments et les mises à niveau listés ont tous été testés par nos soins et soigneusement sélectionnés, donc vous savez que celui que vous choisirez fonctionnera comme prévu.
impression en 3D
- Digitaliser la fabrication additive : Optimiser le post-traitement et la QA pour le succès en production
- Révolutionner l'agroalimentaire : comment l'impression 3D pilote innovation et efficacité
- Révolutionner la fabrication : Comment l'outillage imprimé en 3D réduit les coûts et accélère la mise sur le marché
- Naviguer dans les recours en contentieux de brevets anglais : enseignements des décisions récentes
- Surmonter les 7 défis majeurs de la livraison du dernier kilomètre : solutions éprouvées pour un shipping plus rapide et rentable
- Vérifier et payer rapidement les factures de fret : guide complet
- Identifier vite fraise up-cut vs down-cut spirale
- Éliminez les bavures (flash) en moulage par injection : 9 causes racines et solutions éprouvées
- Utiliser l'analytique de données pour identifier et résoudre rapidement les problèmes de production