



Éliminez les bavures (flash) en moulage par injection : 9 causes racines et solutions éprouvées
Le flash (bavure) est l'un des défauts les plus courants en moulage par injection. C'est une fine couche de plastique sur la ligne de joint (parting line) ou toute zone où deux surfaces dissemblables du moule se rejoignent. Ces zones créent des différences de dilatation et autres paramètres augmentant le risque de flash.
Traiter le flash est simple mais consomme ressources et nuit à l'efficacité globale. Le débridage (enlèvement manuel ou automatique) peut dégrader la qualité pièce et endommager le moule → surcoûts et pertes. Minimiser le flash est donc crucial.
Pour le résoudre, il faut d'abord l'identifier, puis le traiter par une approche ciblée. Cela assure les résultats les plus rapides et oriente vers l'optimisation du process et l'élimination de tous les défauts.
Qu'est-ce que le flash en moulage par injection ?
Le flash est un défaut où la pièce présente un excès de plastique sur la ligne de joint, une frontière, ou toute zone où différentes parties du moule se rencontrent. Le plus souvent sur la ligne de joint, mais d'autres zones peuvent être touchées. Causes et effets identiques quel que soit l'emplacement.
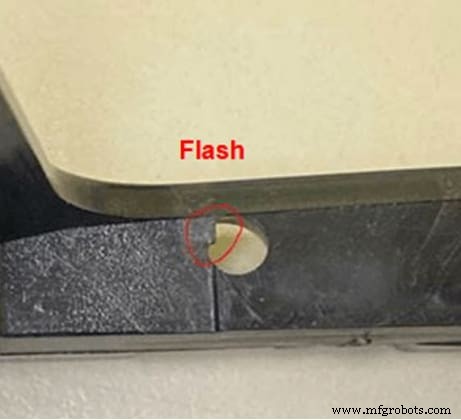
Aujourd'hui, le flash est courant ; la plupart le réduisent significativement sans l'éliminer totalement. Raisison : coût global. Les moules sans flash (flash-free) sont très onéreux. La plupart des entreprises trouvent un compromis coût/qualité/esthétique.
Principales causes du flash en moulage par injection
Le flash peut provenir de multiples raisons, souvent combinées. Ex : désalignement ligne de joint + mauvais écoulement = même défaut.
Point important : le flash n'est pas limité à une seule phase. Il peut survenir de la phase d'injection aux défauts d'équipement de maintien, en passant par viscosité, pression, vitesse.
Voici les 9 causes les plus fréquentes et leur phase d'apparition.
Flash pendant la phase d'injection
1 – Désalignement de la ligne de joint (Parting Line Mismatch)
Cause majeure : contaminants environnementaux (poussière, débris) maintiennent le moule entrouvert → fuite de matière → flash. Défauts du moule aussi (usure progressive). Outillages anciens/usés → fuites → flash.
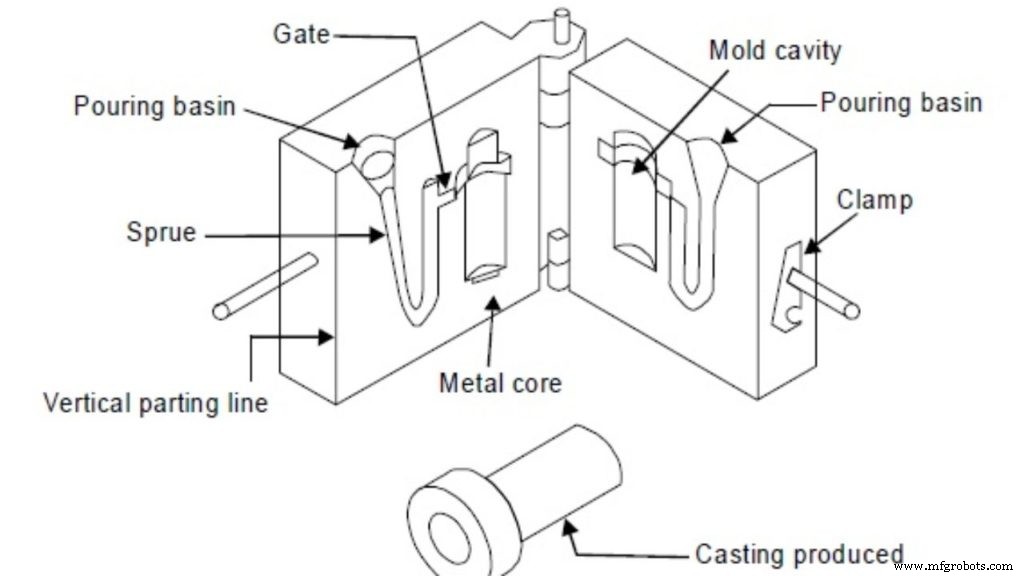
Même avec moule parfait et sans contaminants, le flash peut survenir par pression de serrage inadéquate ou géométries très complexes. Cavités et détails complexes augmentent la pression soutenue par le moule → fuites et défauts localisés.
2 – Mauvais éventage (Improper Venting)
Le moulage par injection gère température, pression, poches d'air. Bulles d'air piégées = défaut majeur (propriétés mécaniques, tenue en charge). Température de moulage spécifique requise. Les évents assurent le bon fonctionnement de tous ces paramètres. Tout dysfonctionnement → multiples défauts dont le flash.
Flash pendant compactage ou maintien
3 – Pression de serrage trop faible (Low Clamping Pressure)
Le compactage compense le retrait au refroidissement (ajout de matière excédentaire). Le maintien garde l'équilibre de pression jusqu'au refroidissement. Dans les deux cas, la pression de serrage doit être précise. Force de serrage incorrecte → perturbation ligne de joint → fuite matière → flash.
4 – Problème de buse d'injection (Sprue Bushing Issue)
Les buses d'injection (sprue bushings) transmettent le plastique fondu dans l'empreinte. Avec le temps, elles perdent en rigidité face à la pression d'injection → dysfonctionnement → défauts, dont flash fréquent.
Flash dû aux caractéristiques d'écoulement (process)
Indépendamment de la phase, certains paramètres de process/écoulement influencent le flash.
5 – Viscosité
Viscosité = aptitude à s'écouler. Faible viscosité = matière s'échappe facilement de l'empreinte → flash. La viscosité dépend : température, propriétés matériau, pression, vitesse.
6 – Température fourreau et buse
La pression n'est pas le seul facteur. Température fourreau/buse influence directement la viscosité. Température élevée = fluide moins visqueux = plus de fuites = plus de flash.
7 – Sur-remplissage (Over Fill)
Chaque setup a des limites géométriques. Sur-remplissage → pression d'injection > pression de serrage → fuites → flash + autres défauts. Attention : le refroidissement rétracte le plastique ; ne pas sous-doser (short shot).
8 – Pression excessive
Pression = facteur fréquent. Physique : haute pression → température et écoulement accrus en milieu confiné. Viscosité et pression accrues → multiples défauts dont flash.
9 – Sur-compactage (Over Packing)
Géométries complexes, chemins étroits → solidification locale bloquant l'écoulement → surpression localisée → flash + gauchissement, densité non uniforme, etc.
5 méthodes efficaces pour contrôler le flash
Prévenir le flash est crucial (problèmes fonctionnels/esthétiques). L'élimination est possible.
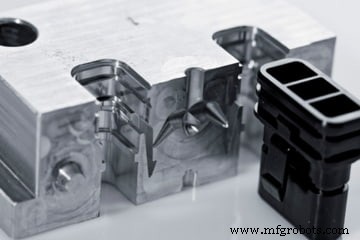
Conception pour la fabricabilité (DFM)
La méthode la plus efficace : concevoir pour la fabricabilité. Privilégier fonctions simples et efficaces vs systèmes complexes.
Exemple ligne de joint : experts recommandent de la placer sur l'arête, pas sur la surface. Avantages esthétiques (invisible) et fonctionnels (le joint contrarie le désalignement).
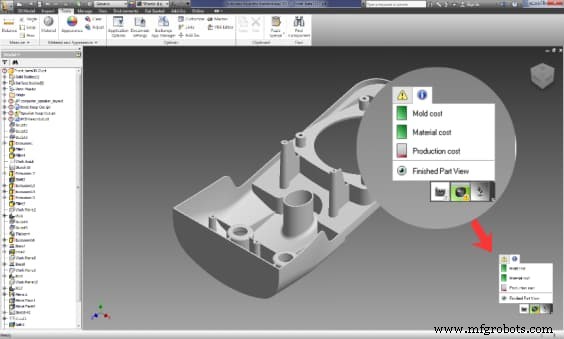
L'analyse DFM est aujourd'hui incontournable en injection industrielle. Logiciels spécialisés simulent remplissage, gauchissement, flux thermique, prédisant flash, etc. Chez RapidDirect, téléversez votre design sur la plateforme → analyse DFM gratuite.
Réduire la vitesse d'injection
Contrôler les variables process. Vitesse d'injection influence directement viscosité, pression, température → flash. Première action courante des experts face au flash.
Spécifier un moule sans flash (Flash-Free Mold)
Méthode radicale et coûteuse. Garantit l'absence de flash mais coût exorbitant, non viable pour beaucoup. Pour applications critiques (esthétique, fonctionnalité primordiales, budget non limitant) → meilleure option.
Nettoyage rigoureux du moule
Cause principale de désalignement : accumulation saletés, débris, microparticules dans cavités étroites → sur-compactage → défauts amplifiés. Moule propre et entretenu = risques minimisés.
Maintenance moule et amélioration continue du process
Maintenance et optimisation process = résultats constants et fiables. Force/pression de serrage peuvent endommager le moule → déformations → multiples défauts.
Un partenaire expert pour votre projet d'injection
Le flash est une réalité inévitable. La meilleure réduction : optimisation continue du process + vigilance sur tous les signaux. Moules flash-free = option coûteuse. Mieux vaut adresser les causes communes : améliorer design, entretenir moules, optimiser process.
Un partenaire expert comme RapidDirect vous y aide sans gaspiller temps ni ressources. Service certifié ISO, résultats inégalés grâce à équipe polyvalente et contrôles qualité stricts. Du design le plus complexe à l'élément le plus simple, nous avons accompagné de nombreux clients pour fluidifier chaque étape de la conception.
Notre atout : plateforme DFM de pointe. Portail en ligne : modèles de design, assistance experts pour créer le meilleur produit. Démarrage simple : téléversez design + specs → devis instantané + futur de la fabrication.
Résine
- Guide d'estimation précise des coûts de moulage par injection
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- Maîtriser l'automatisation en injection : guide étape par étape pour booster la productivité
- Surmonter les 7 défis majeurs de la livraison du dernier kilomètre : solutions éprouvées pour un shipping plus rapide et rentable
- 4 causes principales de défaillance d'appareillage et stratégies de prévention éprouvées
- Identifier les causes clés de panne machine et stratégies pour éviter les temps d'arrêt
- Principaux dangers du BTP et stratégies de prévention éprouvées
- Principaux risques du transport routier et stratégies éprouvées pour rester en sécurité
- 4 Problèmes Courants des Machines CNC & Astuces de Dépannage Éprouvées