



Choisir le bon procédé de moulage par injection automobile pour une qualité optimale
Dans la production de pièces plastiques automobiles, il existe de nombreux types de technologies. Moulage par injection, soufflage, moulage assisté par gaz, etc. peuvent tous produire des pièces plastiques automobiles. Parmi ces méthodes, le moulage par injection est le plus largement utilisé pour les composants plastiques automobiles, utilisé pour tableau de bord, pare-chocs, sièges, etc.
Qu'est-ce que le moulage par injection ?
Le moulage par injection est une méthode de moulage par injection et formage. Dans le processus, la matière est d'abord mise dans le canon de la presse à injecter, puis fondue par haute température, puis le plastique fondu est poussé dans la cavité par la haute pression de la vis, maintenu sous pression, refroidi et formé, enfin le moule s'ouvre pour éjecter le produit fini. Avantages : vitesse élevée, haute efficacité, opération automatique.
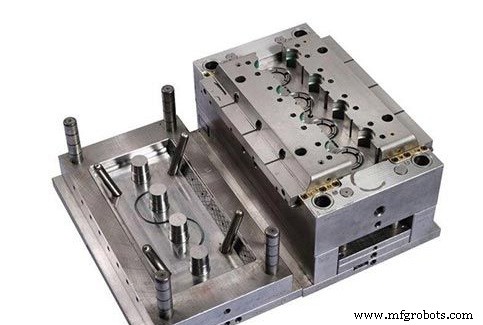
Comment choisir l'équipement de moulage par injection
Quel que soit le produit, sur la base de la qualité de base, comment réduire le coût de production est la première préoccupation des dirigeants. Ici, nous considérons le choix de l'équipement sous l'angle du contrôle des coûts. Il faut éviter le gaspillage de matière en achetant un équipement trop grand, et éviter l'inutilisabilité en achetant un équipement trop faible. Choisir l'équipement le plus adapté pour contrôler le coût au plus raisonnable demande analyse sous plusieurs aspects. On analyse généralement sous quatre aspects : capacité d'injection, force de fermeture, taille des plateaux, course d'ouverture.
La capacité d'injection se juge selon la qualité du plastique injecté par la machine.
La force de fermeture est la force appliquée par la presse sur le moule après fermeture, pour surmonter la tension générée par le fondu dans la cavité, empêchant l'ouverture du moule et la déformation/dommage des pièces. Le choix nécessite : surface projetée direction ouverture × nombre cavités × pression moyenne dans cavité < force de fermeture.
La taille des plateaux assure que le moule peut être fixé efficacement et en sécurité. Généralement, la taille du moule > apparence produit, et moule < distance intérieure des gros piliers. Apparence produit + 140 mm < entraxe piliers, et largeur produit × 2 + 210 < entraxe piliers.
La course d'ouverture assure que le produit peut être retiré en douceur après moulage. Profondeur produit × 3,5 < course d'ouverture.
Comment économiser sur le coût d'injection automobile ?
En comprenant le processus et le choix d'équipement, on peut s'inspirer des méthodes japonaises de contrôle des coûts pour pièces injectées, adaptées aux conditions chinoises. Le coût des pièces injectées se divise en quatre : coût matière, coût usinage, fret, autres coûts.
- Coût matière
Composé du coût matière d'injection et du coût matière de nettoyage canon. Coût des pièces, canaux d'alimentation, etc. = coût matière injection. Lors du changement de matière ou couleur, pour assurer la qualité, il faut nettoyer le canon ; ce coût = matière nettoyage canon. Ce coût est inversement proportionnel au nombre de pièces par lot : moins de pièces par lot, plus le coût par pièce est élevé.
- Coût de changement de moule
Coût changement moule, coût injection, coût ébarbage = coûts usinage. Changement moule = pendant le travail, différentes pièces nécessitent différents moules, le moule doit être changé. L'équipement est occupé, inactif, ne produit pas ; le changement demande de la main-d'œuvre, coût salaires = frais changement moule. Coût injection = coûts du processus, contrôlable en améliorant la technologie et raccourcissant le temps. Coût ébarbage = réparation défauts après production. Si la machine performe bien, les pièces n'ont pas de bavures, ce coût est négligeable.
- Frais de transport
Coût après transport des pièces de l'atelier injection à l'atelier assemblage. Si production même site, négligeable. Sinon, route, rail, air selon besoins, coûts très différents.
- Autres frais
Frais de gestion, financiers, emballage. Gestion = coût gestion matière. Financier = coût occupation fonds par matière. Emballage = protection surface pièces auto.
Conclusion
Remplacer l'acier par du plastique dans l'auto n'est pas difficile. La difficulté est d'optimiser la structure auto avec du plastique pour produire des véhicules de haute qualité et faible coût.
Technologie industrielle
- Guide complet du moulage par injection : des granulés aux pièces finies
- Guide d'estimation précise des coûts de moulage par injection
- Moulage par Injection vs Usinage Plastique : Comment Choisir le Bon Procédé pour Fixations Sur Mesure
- Sélectionner le bon fabricant de PCB : guide pratique pour la qualité et la fiabilité
- Moulage par réaction (RIM) : processus, avantages et applications
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Thermoformage vs Moulage par réaction (RIM) : choisir le bon procédé pour produits moulés sur mesure
- Moulage par injection vs RIM : choisir le bon procédé pour designs complexes
- Le moulage par injection de plastique stimule l'innovation dans l'industrie automobile