



Mécanisme de déformation sous-superficielle dans la nano-coupe d'arséniure de gallium : aperçus par simulation dynamique moléculaire
Résumé
Lors du processus de nano-coupe, l'arséniure de gallium monocristallin fait face à diverses déformations et dommages de surface/sous-surface qui influencent significativement la performance du produit. Dans cet article, des simulations de dynamique moléculaire (DM) de nano-coupe sur arséniure de gallium sont menées pour investiguer le mécanisme de déformation de surface et sous-surface. Des dislocations sont trouvées dans la sous-surface usinée. La transformation de phase et l'amorphisation sont étudiées via les nombres de coordination. Les résultats révèlent l'existence d'une phase intermédiaire à nombre de coordination cinq pendant le processus de coupe. Des modèles avec différentes vitesses de coupe sont établis pour investiguer les effets sur la dislocation. L'effet de l'anisotropie cristalline sur le type et la densité de dislocation est étudié via des modèles avec différentes orientations de coupe. De plus, la contrainte sous-surface est également analysée.
Introduction
L'arséniure de gallium (GaAs) est un composé III-V typique et l'un des matériaux semi-conducteurs les plus importants. Favori par ses excellentes propriétés telles que gap de bande direct, haute mobilité électronique et haute résistivité, le GaAs monocristallin trouve de larges applications dans divers domaines : dispositifs optiques infrarouges et dispositifs micro-ondes. Avec le développement continu de sa production, les exigences strictes de rugosité de surface, précision de forme de surface et dommages sous-surface sont de plus en plus demandées. La technologie de nano-coupe est bénéfique pour améliorer la performance des éléments optiques GaAs et étendre son champ d'applications. Le processus de nano-coupe du cristal GaAs fait face à de nombreuses difficultés : fissure fragile, anisotropie, autres dommages sous-surface. L'étude du mécanisme de nano-coupe du GaAs est donc d'une grande signification pour résoudre les problèmes d'usinage, améliorer la qualité de surface du GaAs et développer les technologies de traitement nanométrique associées.
De nombreuses études ont effectué des expériences à l'échelle nanométrique sur le GaAs. Fang et al. ont comparé les caractéristiques de nanoindentation et nanorayage du GaAs et silicium. Taylor et al. ont investigué les nanoindentations ultra-faible charge dans GaAs (100) avec pointe coin cube. Bradby et al. ont trouvé les événements pop-in du GaAs en indentation sphérique. Fang et al. ont investigué les propriétés d'usinage semi-conducteurs tendres et fragiles et obtenu surface miroir GaAs pour la première fois par tournage diamant. Bien que de nombreuses études sur indentation et propriétés physiques du GaAs aient été rapportées, peu est connu sur son processus de nano-coupe et mécanisme de formation des dommages. Cela est principalement dû à la grande difficulté de conduire les expériences et caractérisations subséquentes. D'une part, il est presque impossible d'inspecter le processus de nano-coupe et mesurer les données nanométriques par mesure en ligne à cause de l'échelle nanométrique et vitesse de coupe élevée. D'autre part, conduire une série d'expériences d'usinage et mesure nanométriques est coûteux.
La simulation de dynamique moléculaire (DM) est l'une des méthodes les plus efficaces pour explorer le mécanisme d'usinage nanométrique. Shimada et al. ont prouvé que la simulation DM est un moyen efficace de décrire le processus d'usinage nanométrique. Komanduri et al. ont trouvé le phénomène de transition structurale du silicium en nano-coupe par simulation DM. Pei et al. ont étudié la formation de dislocation du cuivre avec modèles DM à grande échelle d'usinage nanométrique. Lai et al. ont étudié les effets de l'angle de dépouille critique et déformation matériau germanium en coupe nanométrique et ont également investigué le processus de nano-coupe partiellement chevauché. En outre, l'approche de modélisation multi-échelle s'est beaucoup développée dans le domaine de l'usinage d'ultra-précision. La simulation multi-échelle combine méthodes simulation à différentes échelles : modèle DM à l'échelle nanométrique et modèle éléments finis (EF) à l'échelle nano/micro, pour étudier le processus d'usinage de manière plus complète et réaliste. Dans cet article, le mécanisme de déformation sous-superficielle du processus de nano-coupe est mis au point, donc la simulation DM est sélectionnée comme méthode de recherche.
Quant aux matériaux étudiés, la plupart des études DM en usinage nanométrique se concentrent sur semi-conducteurs élémentaires (silicium, germanium) ou métaux (cuivre, aluminium). Moins d'études ont été rapportées sur l'analyse numérique de nano-coupe du GaAs. Fan et al. ont investigué la réponse ductile du GaAs par simulation DM et expériences tournage. Yi et al. ont étudié la transformation de phase et l'anisotropie du GaAs en nanorayage via simulation DM. Dans cet article, une série de simulations DM tridimensionnelles sont menées pour investiguer la déformation ductile dans le processus de nano-coupe sur GaAs monocristallin. L'effet de paramètres de coupe comme vitesse et orientation sont également étudiés systématiquement.
Méthodes
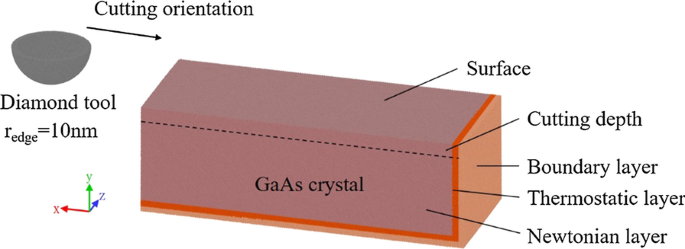
Des modèles de simulation DM sont établis pour étudier les comportements de déformation du cristal fragile GaAs en processus de nano-coupe. Le modèle DM tridimensionnel est montré Fig. 1. La pièce est construite comme GaAs monocristallin, cristallisant en réseau zincblende avec atomes Ga et As occupant deux sous-réseaux FCC. Taille pièce : 85 nm × 30 nm × 35 nm. Modèle pièce : trois couches - couche limite, couche thermostatique, couche newtonienne. Pièce fixée par couche limite ; couche thermostatique température constante 293 K imitant dissipation chaleur usinage réel. Couche newtonienne = zone coupe révélant mécanisme nano-coupe. Mouvements atomes couche newtonienne obéissent loi Newton seconde. Pour imiter outil diamant coupe réelle, modèle outil diamant hémisphérique rayon arête 10 nm construit, profondeur coupe 4 nm. Outil diamant vitesse certaine pour couper pièce. Avec limitation ressources calcul, modèle miniaturisé et simplifié, mais convaincant pour expliquer déformation ductile et formation dommages échelle nanométrique. Outil diamant simplifié hémisphère pour étudier comportements enlèvement ductile direction horizontale : écoulement latéral et accumulation deux côtés outil, caractéristiques importantes simulation 3D. Pour étudier effet paramètres processus, modèles différentes vitesses et orientations coupe construits. Tableau 1 liste paramètres modèles.
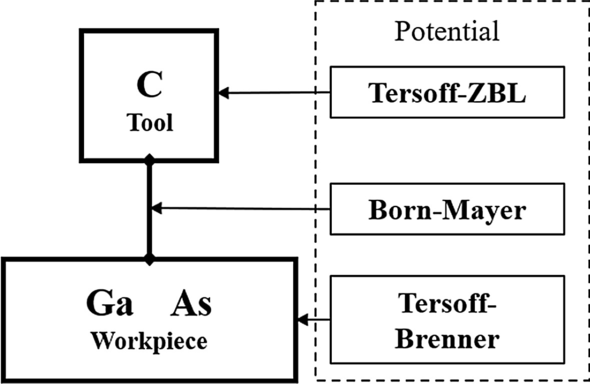
Le potentiel est la base pour calculer force et énergie entre atomes, et l'un des réglages les plus importants en simulation DM. Dans étude précédente, un système potentiel de trois types déterminé pour simulation GaAs et modèle outil diamant. Dans ce système, potentiel Tersoff-Brenner décrit interaction Ga-As, bon effet simulation. Potentiel répulsif exponentiel établi pour interaction outil diamant - pièce GaAs via méthode chimie quantique, forme potentielle Born-Mayer simplifiée. Potentiel Tersoff-ZBL utilisé dans outil diamant. Système potentiel résumé Fig. 2.
LAMMPS utilisé pour simulation DM, visualisation et analyse via OVITO : analyse dislocation (DXA), calcul contrainte, analyse coordination. Relaxation pièce ensemble NPT pour minimiser énergie système et stabiliser surface libre ; nano-coupe ensemble NVE. Pas de temps intégration simulation : 1,0 fs.
Résultats et discussion
Description générale
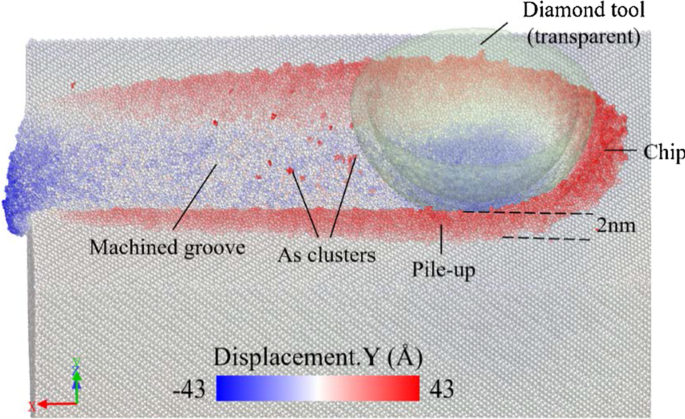
Fig. 3 : pièce GaAs usinée distance coupe 60 nm, vitesse 400 m/s direction [1̄00] sur plan (010). Pièce colorée déplacement atomes direction y. Atomes devant outil observés s'écouler vers le haut, devenant copeaux par extrusion. Quantité atomes s'écoulent vers bas formant surface usinée. Deux côtés rainure usinée : atomes s'accumulent hauteur 2 nm par extrusion et rabattage outil. Résultat révèle déformation et enlèvement cristal fragile GaAs représente comportement ductile usinage échelle nanométrique. Quelques grappes arséniure précipitant surface usinée évidentes simulation. Étude révèle présence précipitation arséniure après recuit. Potentiel Tersoff-Brenner capable simuler précipitation grappes arséniure. Processus coupe : matériau surface chauffé chaleur coupe puis recuit, formant grappes arséniure. Cependant, cette précipitation n'est pas préoccupation majeure nano-coupe. Donc atomes masqués analyses subséquentes.
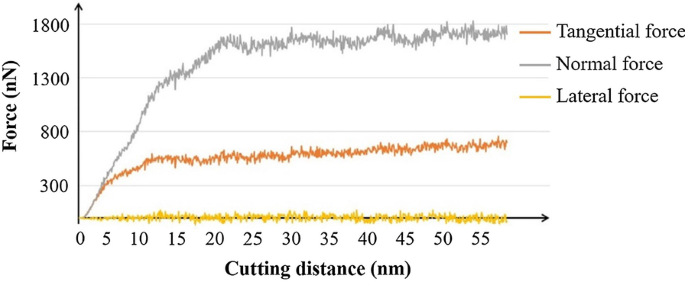
Comparaison courbe force coupe processus usinage Fig. 4. Initialement, force tangentielle et force normale augmentent outil coupe dans matériau. Force latérale fluctue autour 0 car forces s'annulent direction z. Forces stabilisées : force normale et tangentielle fluctuent ~1700 nN et 700 nN. Force direction y dominante processus coupe cause grand angle dépouille effectif négatif outil diamant présenté modèle. Angle dépouille négatif apporte grande contrainte compressive → force normale élevée processus coupe.
Dislocations et défauts d'empilement
Formation dommages sous-surface partie importante étude mécanisme nano-coupe. Nécessaire comprendre mécanisme formation dommages GaAs usinage pour optimiser paramètres traitement. Cristaux ont anisotropie structure atomique, problème sérieux processus usinage, affectant performance selon orientations.
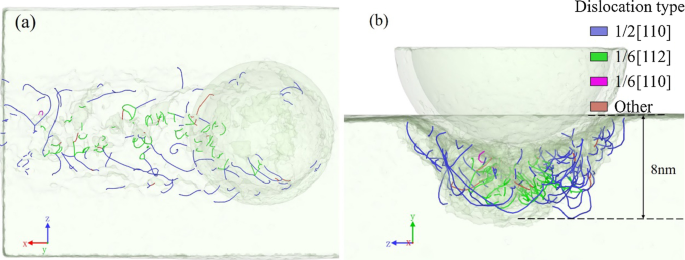
Distribution dislocations sous-surface usinée Fig. 5, mouvement outil (010)[1̄00]. Dislocations observées autour rainure usinée formant couche dislocations ~8 nm. Deux types principaux dislocations présents sous-surface. Dislocations 1/2[110] glissent principalement deux parois latérales rainure ; dislocations 1/6[112] distribuées sous fond rainure. Dislocations 1/2[110] et 1/6[112] = dislocations parfaites (lignes bleues) et partielles (lignes vertes). Formation dislocations = mouvements transitifs atomes locaux → déformation et enlèvement état ductile. Prouve matériau fragile aussi état ductile échelle suffisamment petite.
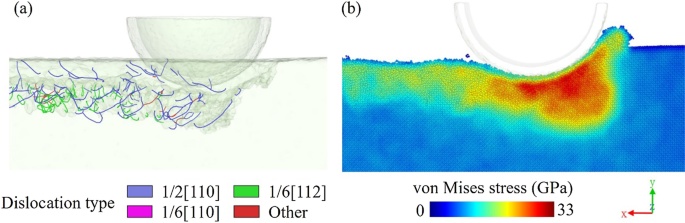
Contrainte von Mises, calculée composantes contrainte cisaillement, utilisée déterminer formation dislocation. Figure 6 : vue coupe transversale distribution dislocation et contrainte von Mises. Zone haute contrainte concentrée sous outil par extrusion. Contrainte exercée outil > limite élasticité matériau → matériau glisse plan glissement, mouvement relatif matériau glissement → dislocations. Dislocations nucléent et s'étendent cristal unique cause haute contrainte zone usinage. Énergie locale libérée mouvement atomique.
Dislocations matériaux fragiles et ductiles très différentes. GaAs cristal fragile typique : dislocations concentrées près surface usinée. Matériaux ductiles cuivre : dislocations s'étendent et glissent profondément pièce, forment grappe dislocations haute densité processus coupe, Fig. 7a. Dislocations résultent déformation ductile matériaux. Extension grappes dislocations matériaux ductiles → grande gamme déformations ductiles, contrainte diffusée. Localisation dislocations matériaux fragiles GaAs = déformation ductile seulement près surface sans libération complète contrainte. Contrainte concentrée valeur seuil → autres dommages : transformations phase ou fissures. Étude précédente : formation fissure GaAs étudiée, mode enlèvement change mode ductile formation dislocations → mode fragile fissures quand vitesse coupe augmente. Formation dislocations libère contrainte peut causer initiation fissure, mode déformation tend ductile au lieu fragile dans cette instance.
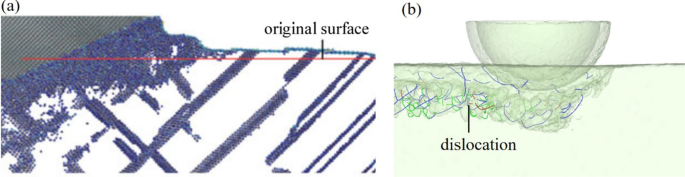
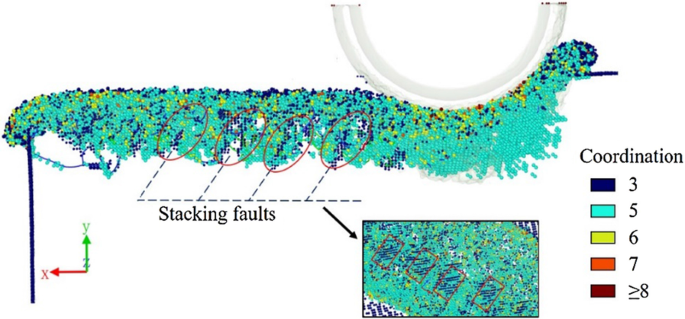
Figure 8 révèle défauts d'empilement sous-surface usinée. Atomes pièce colorés nombre coordination. Inspection commode : atomes quatre-coordination structure zincblende originale masqués. Observé : atomes trois-coordination placés périodiquement sous-surface. Combiné dislocations partielles trouvées sous fond rainure : dislocations partielles émises principalement joints grains ou surfaces libres → formation défauts empilement ou macles. Défauts empilement modèle pas plans atomiques complètement disloqués mais plusieurs petites zones frontière cristal unique et couche amorphe → dislocations partielles existent frontières défauts empilement. Inférence : défauts empilement possibles vraie sous-surface usinée.
Transformation de phase et amorphisation
Structure réseau matériau peut changer cause haute contrainte nano-coupe. Étudier processus transformation phase → meilleure compréhension coupe GaAs, utile optimiser paramètres processus ou concevoir expérience prétraitement avant nano-coupe.
GaAs monocristallin structure zincblende pression/température normales. Structure change GaAs-II six-coordination contrainte compressive 17 GPa. Transformation phase se termine structure wurtzite contrainte >60 GPa.
Figure 9a : changement structurel modèle vitesse coupe 400 m/s orientation (010)[1̄00]. Couche zone usinée structure amorphe épaisseur ~6 nm sans structure caractéristique cristal.
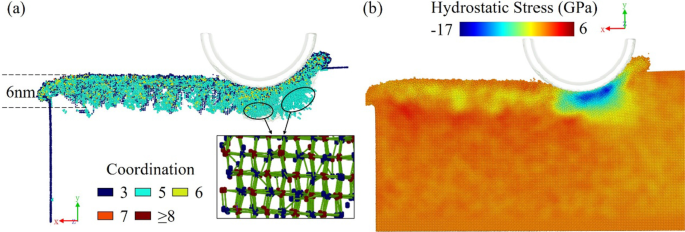
Évident : atomes sous position usinage → structure cinq-coordination. Similaire structure bct-5 silicium formant contrainte compressive, structure cinq-coordination = intermédiaire formation GaAs-II six-coordination. Contrainte hydrostatique augmente cause distorsion réseau coupe outil. Fig. 9b distribution contrainte hydrostatique : contrainte hydrostatique max 17 GPa = valeur critique transition GaAs-I → GaAs-II. Zone sous-surface contrainte hydrostatique >17 GPa très petite, plupart zone pièce contrainte hydrostatique < seuil transition. Résultat : difficile trouver grands morceaux atomes structure six-coordination ; structure cinq-coordination = phase intermédiaire GaAs-I → GaAs-II.
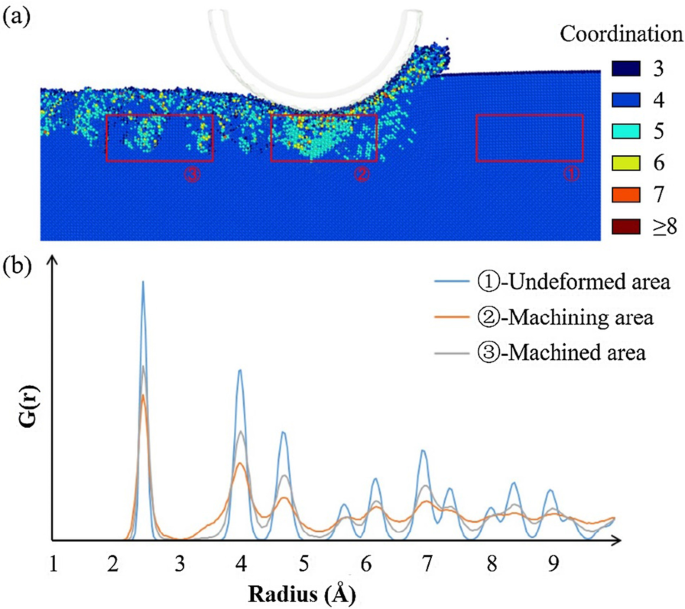
Figure 10 : courbes fonction distribution radiale zone sélectionnée processus coupe, zone sous outil diamant. Courbes distribution radiale avant, pendant, après usinage calculées. Pièce structure zincblende ordonnée début : courbe pics réguliers. Outil diamant atteint zone sélectionnée : fonction distribution radiale état désordonné courte et longue portée → forte amorphisation arrangement désordonné atomes zone. Courbe sous-surface usinée : structure récupère, ordonnée courte portée, désordonnée longue portée. Libération contrainte → matériau change structure état énergie minimum. Atomes phase intermédiaire → amorphe ou autre état stable. Courbe état usiné stable GaAs amorphe. Pic latéral 3,3 Å processus usinage, disparaît outil part. Phénomène révèle formation et disparition phase intermédiaire = déformation élastique processus coupe. Sans force outil, partie atomes récupère structure zincblende, autres changent phase stable ou état amorphe = déformation ductile permanente.
Effets vitesse et orientation coupe sur déformation sous-surface
Formation dommages surface/sous-surface influencée nombreux facteurs, différents paramètres coupe affectent formation dislocation.
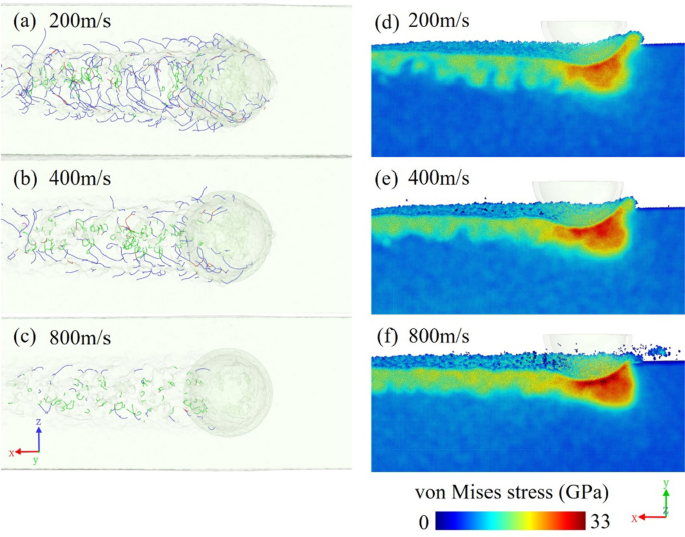
Distributions dislocations différentes vitesses coupe comparées Fig. 11a-c. Densité dislocations diminue progressivement vitesse coupe augmente. Sous-surface richement pourvue dislocations, surtout vitesse 200 m/s. Processus coupe taux déformation élevé : temps insuffisant nucléation et propagation dislocations → moins dislocations, déformation ductile induite dislocations moins dominante. Matériau déformé et désorganisé rapidement, temps récupération court, atomes amorphe structure non-régulière plus faciles formation. Vitesse coupe plus élevée = frein formation dislocations. Figures 11d-f : vues coupe transversale distribution contrainte von Mises trois modèles correspondants. Vitesse plus élevée : contrainte matériau près outil relativement plus élevée cause grande énergie coupe. Comparaison trois modèles : 800 m/s concentration contrainte plus élevée devant outil, sous-surface région contrainte continue valeurs plus élevées. Contrairement : contrainte libérée formation dislocations modèles vitesse faible. Déformation ductile induite dislocations libère énergie déformation locale et contrainte causée flexion et déformation élastique réseau. Donc pièce vitesse coupe élevée : état contrainte sévère cause manque dislocations → fissures plus faciles formation processus coupe.
Anisotropie problème sérieux nano-coupe cristal, incluant GaAs monocristallin. Structure monocristallin : GaAs propriétés distinctes différentes orientations cristallines. Trois modèles différents plans et orientations coupe construits pour étudier anisotropie. Orientations coupe : (010)[1̄00], (1̄10)[1̄1̄0], (2̄11)[1̄1̄1̄]. Figures 12a-f : grandes différences distributions dislocations. Comme énoncé : deux types dislocations modèle (010)[1̄00]. Direction coupe (1̄10)[1̄1̄0] : plupart dislocations fond rainure usinée, quelques dislocations groupées s'étendent surface devant outil. Peu dislocations deux côtés paroi Fig. 12b. Orientation (2̄11)[1̄1̄1̄] : dislocations arborescentes s'étendant milieu vers deux côtés observées, couvrant sous-surface usinée Fig. 12c. Cependant, contrairement premier modèle, peu dislocations partielles modèles (1̄10)[1̄1̄0] et (2̄11)[1̄1̄1̄], plupart dislocations parfaites orientation [110]. Similairement, défauts empilement non trouvés zone usinée modèles (1̄10)[1̄1̄0] et (2̄11)[1̄1̄1̄], correspondant absence dislocations partielles. Prouve effet anisotropie matériau.
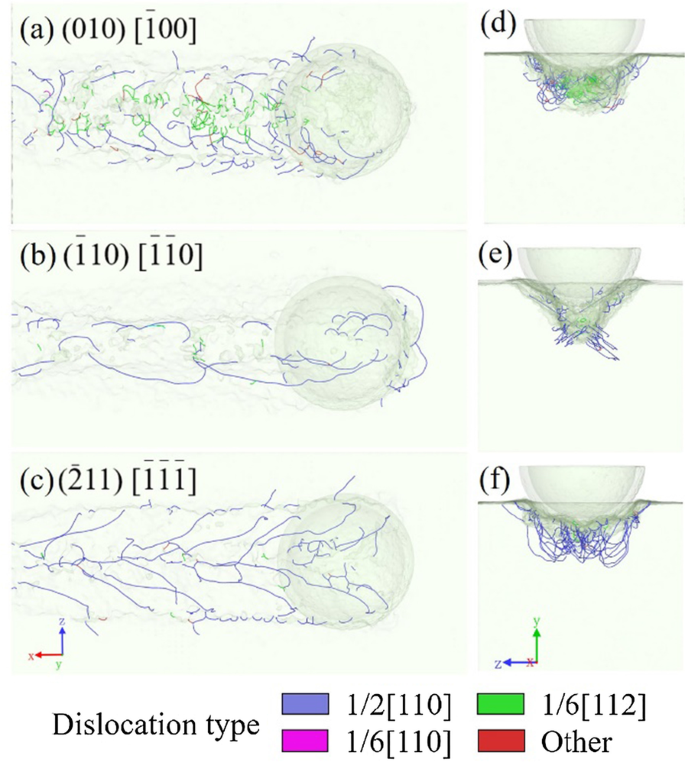
Figures 13a-f comparent distribution dislocations et contrainte von Mises trois modèles orientations coupe. Orientation cristal effet obvious propagation contrainte. Modèles (010)[1̄00] et (2̄11)[1̄1̄1̄] : contrainte concentrée devant outil diamant, directions extension différentes. Modèle (1̄10)[1̄1̄0] : zone contrainte concentrée plus large, région haute contrainte devant outil s'étend surface. Différence orientations cristal → composantes contrainte direction glissement différentes → apparences différentes dislocations. Angle direction contrainte et plan glissement petit → glissement plus probable → matériau déformation mode ductile. Contrairement : fissure et fracture fragile tendent initiation quand ratio contrainte traction perpendiculaire plan clivage / contrainte cisaillement plan glissement augmente.
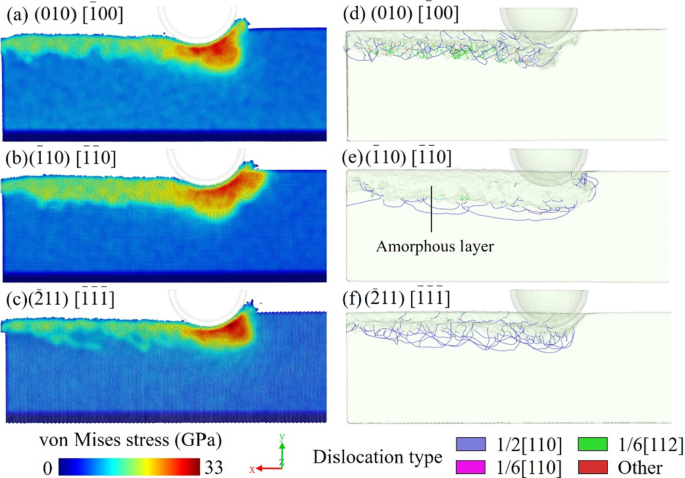
Comparaison distributions contrainte et dislocations : modèles densité dislocations plus élevée → contrainte plus faible sous-surface usinée. Figure 13e : couche dommages amorphe plus épaisse sous-surface modèle (1̄10)[1̄1̄0], correspondant régions denses dislocations autres modèles. Phénomène : anisotropie effet types dommages. Modèle (1̄10)[1̄1̄0] : contrainte concentrée difficile libération cause moins formation dislocations. Arrangement atomes perturbé état contrainte sévère. Gamme contrainte plus large sous-surface, contrainte résiduelle plus élevée. Contrairement : modèle (2̄11)[1̄1̄1̄] couche contrainte plus fine sous-surface due densité dislocations plus grande. Formation dislocations libère partie contrainte processus coupe. Étude précédente : mode dommages ductile passe dislocation → amorphisation, sous-surface état contrainte sévère dommages amorphes. Fissures sous-surface plus faciles formation frontière amorphe/cristal unique. Inférence : fissures plus probables orientation coupe (1̄10)[1̄1̄0]. Formation dislocations peut réduire formation dommages fragiles. En plus mécanisme clivage, aussi raison formation fissures affectée anisotropie.
Processus coupe : matériau près outil reçoit haute contrainte et compression sévère → changements structuraux : transformation phase, amorphisation. Sous couche amorphe, glissement zone plus large, dislocations forment cristal unique effets contrainte étendus. Ce sont principales déformations ductiles nano-coupe GaAs. Différentes conditions coupe affectent état contrainte local et facilité formation dislocations. Dislocations difficiles générer cause vitesse élevée ou anisotropie → mode déformation ductile tend amorphe dominé cause amorphisation contrainte non libérée. Fissures aussi faciles formation cette situation. Contrairement : dislocations composant principal déformation ductile si conditions propices glissement matériau.
Conclusion
Simulation DM utilisée pour étudier mécanisme formation dommages processus nano-coupe cristal GaAs. Mouvement atomique et force coupe analysés. Dislocation, défaut empilement, transformation phase principalement étudiés comme dommages surface/sous-surface. Conclusions résumées :
- En nano-coupe GaAs, dislocation et transformation structurelle = principaux mécanismes déformation sous-surface usinée.
- Dislocations et défauts empilement observés rainure sous-surface usinée ; formations défauts empilement et dislocations partielles cohérentes.
- Phase intermédiaire cinq-coordination trouvée devant outil car contrainte hydrostatique proche mais pas supérieure seuil transition (17 GPa). Couche amorphe forme sous-surface usinée.
- Vitesse coupe croissante → densité dislocations diminue cause taux déformation élevé. Anisotropie grand effet type et densité dislocations. Dislocations partielles plus faciles formation modèle (010)[1̄00]. Modèle (1̄10)[1̄1̄0] densité dislocations plus faible, amorphisation plus sévère.
Disponibilité des données et matériaux
Les jeux de données générés ou analysés pendant l'étude actuelle ne sont pas publiquement disponibles car ils font aussi partie d'une étude en cours, mais disponibles auprès de l'auteur correspondant sur demande raisonnable.
Abréviations
- DM :
- Dynamique moléculaire
- GaAs :
- Arséniure de gallium
- EF :
- Éléments finis
- FCC :
- Cubique à faces centrées
- Tersoff-ZBL :
- Tersoff-Ziegler–Biersack–Littmark
- LAMMPS :
- Simulateur massivement parallèle atomique/moléculaire à grande échelle
- OVITO :
- Outil de visualisation ouvert
- NPT :
- Nombre-pression-température, ensemble isotherme-isobare
- NVE :
- Nombre-volume-énergie, ensemble microcanonique
Nanomatériaux
- Maîtriser les directives using C# : Imports, alias et directives static
- IBM franchit une nouvelle étape avec la technologie FinFET 7 nm utilisant la lithographie EUV
- Exploiter les matériaux 2D tordus pour révolutionner l'électronique
- Béton nano-amélioré : résistance supérieure, prise plus rapide et impact environnemental réduit
- Les propriétés de surface régissent le transport d'huile dans les nano-canaux : insights de la dynamique moléculaire
- Étude par dynamique moléculaire de la coupe de précision ultra-élevée du cérium au diamant
- Influence de l'angle d'impact sur la coupe abrasive nanométrique du cuivre monocristallin : une étude par dynamique moléculaire
- Conception de films minces GeBi de type n par épitaxie par faisceaux moléculaires : contrôle cristallin et performance optique infrarouge/THz
- Comment l'arséniure d'indium gallium (InGaAs) améliore la détection infrarouge à ondes courtes (SWIR)