



11 techniques éprouvées de moulage métallique pour la fabrication de précision
Apprenez les termes et processus pour extraire le trésor du feu du fourneau
Qu'est-ce que le moulage métallique ?
Le moulage métallique est le procédé de fabrication d'objets en versant du métal en fusion dans un espace vide façonné. Le métal refroidit et durcit dans la forme donnée par ce moule. Le moulage est souvent moins cher que l'usinage d'une pièce à partir d'un bloc de métal massif. Il existe de nombreuses méthodes de moulage. Le choix le plus efficace dépend des métaux utilisés, de la taille de la série et de la complexité de la pièce.
Avant de lancer une série, il est utile de connaître certains termes et méthodes du sol de fonderie.
- Aller à Terminologie du moulage
- Aller à Types de moulage métallique
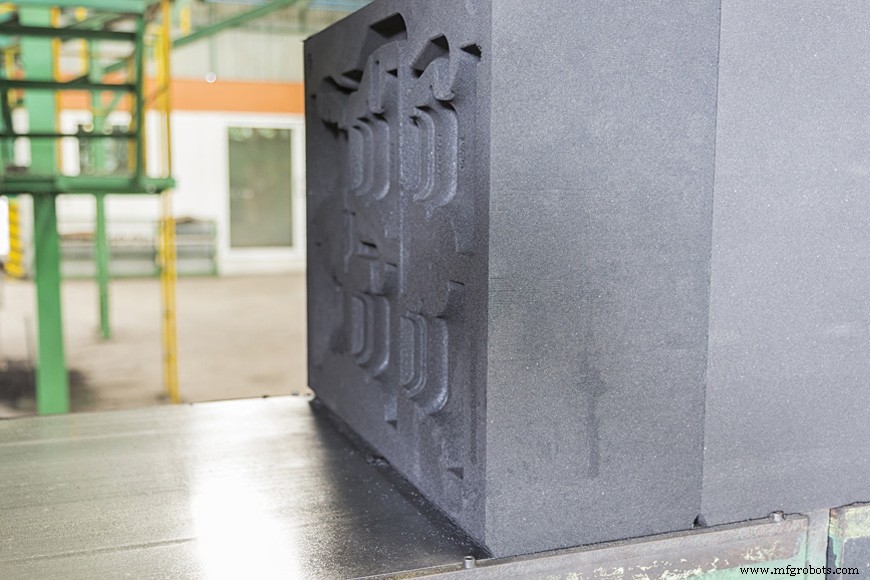
Terminologie du moulage
Moule de moulage
Un moule est une cavité dans un matériau qui reçoit le métal liquide et produit un objet refroidi de la forme de cette cavité. Les moules peuvent être simples. Les formes pour créer des lingots sont comme des moules à pain, le métal simplement versé à l'intérieur et laissé refroidir. La plupart sont pour formes complexes, basés sur un modèle. Le modèle est imprimé dans un moule en deux parties. La moitié du motif est imprimée sur un côté, l'autre moitié sur l'autre, puis les moitiés sont serrées avant remplissage. En faisant le moule en deux parties, le modèle peut être retiré avant remplissage. Ces moules peuvent avoir une séparation horizontale.
Chapeau et drague (cope and drag)
En moulage horizontal, la moitié supérieure du moule s'appelle le chapeau (cope), et la moitié inférieure la drague (drag).
Balancier et bélier (swing and ram)
En moulage vertical, la moitié avant du moule est le balancier (swing), et la moitié arrière le bélier (ram).
Noyaux de moulage
Si un moule doit avoir des espaces internes ou trous, un noyau est souvent réalisé. Ces noyaux ont la forme de l'espace interne. Ils sont généralement maintenus en place en dépassant la coulée et tenus par des empreintes de noyau (core prints), suspendant le noyau comme un pont entre deux rives. Les espaces vides autour du noyau se remplissent de métal, et le noyau est retiré de la pièce finale, laissant un trou. Si le noyau est très long, il peut être soutenu par des chaplets pour le soutenir. Ceux-ci sont généralement du même métal que la pièce finale car ils occupent l'espace qui sera envahi par le métal et deviendront partie de la pièce.
Tolérance dimensionnelle
Un facteur important dans le choix d'une méthode de moulage est la tolérance dimensionnelle. C'est la variation acceptable dans la taille du produit final. Le métal se rétracte au refroidissement, et le type de moulage influence l'ampleur. Si un produit doit être précis, le client voudra une méthode produisant un moulage quasi net (near net casting) : le produit est très proche de la bonne taille à la sortie du moule.
Finition de surface
Autre considération : la finition de surface. Quelle granularité, rugosité ou irrégularité est acceptable ? Ce qui va pour une poêle en fonte ne va pas pour une alliance. Les surfaces très lisses sont généralement obtenues par usinage, coût supplémentaire : si le lisse et brillant est désiré, choisir une méthode de moulage à finition plus fine peut réduire les coûts d'usinage.
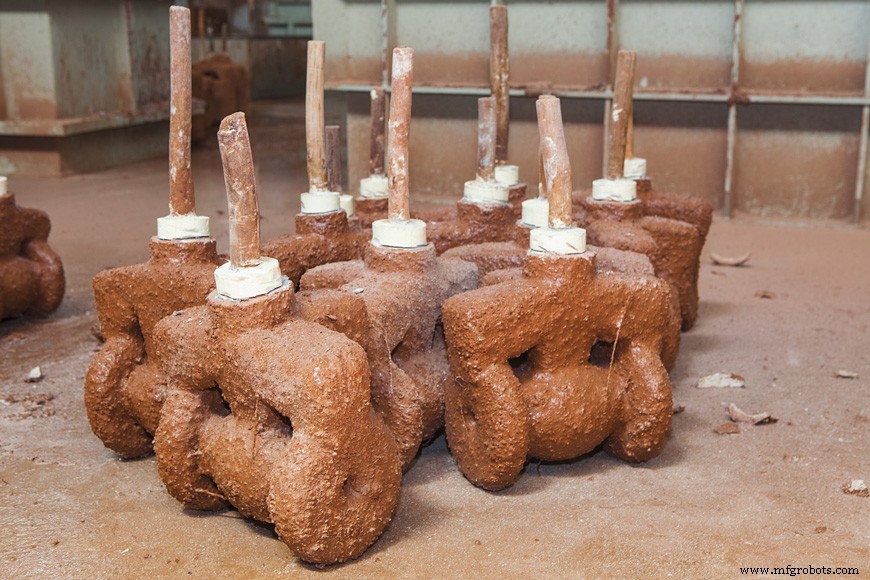
Méthodes de moulage métallique
Le moulage métallique se divise en deux catégories principales : procédés à moules réutilisables et procédés à moules consommables.
- Moules réutilisables :
- Moules permanents
- Moules semi-permanents
- Moulage en coquille (slush casting)
- Moulage centrifuge
- Moulage sous pression
- Moulage sous pression (die casting)
- Moules consommables :
- Moulage en sable
- Moulage en coquille (shell molding)
- Moulage à la cire perdue (investment casting)
- Moulage plein ou mousse
Les moules réutilisables créent de nombreuses pièces, les moules consommables sont détruits par le processus. Bien qu'il puisse sembler que les moules réutilisables soient plus rentables pour de grandes séries, ce n'est pas toujours vrai. La plupart des objets en fer et acier sont faits par procédés à moules consommables.
Les substances à bas point de fusion (résines, chocolat, cire, etc.) utilisent presque toujours des moules réutilisables. La différence en métallurgie est les températures élevées, qui mettent le moule à rude épreuve. Il n'est donc pas surprenant que les alliages à bas point de fusion (zinc, aluminium, magnésium, étain, cuivre) réussissent mieux en moulage réutilisable.
Cependant, dans certains cas, même les métaux ferreux sont coulés dans des moules réutilisables. La complexité du design, le choix du métal, les exigences de tolérance et de finition influencent l'adéquation des moules réutilisables.
Moules réutilisables
Moules permanents
Généralement en métal — à point de fusion plus haut que le métal coulé. Le métal fluide est versé sans pression externe. Les noyaux permanents doivent être simples pour être retirés pour réutilisation.
Parfois utilisés pour la fonte, ainsi qu'alliages à bas point de fusion. Les tables tournantes, plutôt que lignes d'assemblage, sont le flux industriel le plus courant. Opérations individuelles (enduit du moule, placement noyaux, fermeture, coulée, ouverture, éjection) effectuées à chaque station.
Les moules sont préchauffés avant la première coulée pour éviter la fissuration par choc thermique.
Les pièces n'ont pas des parois aussi fines que d'autres méthodes réutilisables (ex. moulage sous pression). Mais elles ont une « tolérance serrée » : la taille finale est plus prévisible. Pièces denses, grain fin, finition plus lisse, évitent plusieurs types de défauts.
Ce moulage est assez durable pour la fonte, mais pas préféré pour les laiton jaunes (riches en zinc) qui encrassent le moule.
Moules semi-permanents
Seule différence : les noyaux peuvent être des noyaux de sable consommables. Formes de noyaux plus complexes possibles, car ils n'ont pas à être extraits intacts. Si une ouverture est laissée pour retirer les noyaux, ils peuvent être « secoués » sur table vibrante, s'écoulant comme du sable dans un sablier. Les avantages de tolérance, densité, aspect du moulage permanent n'existent que dans la section coulée contre le moule métallique.
Moulage en coquille (slush casting)
Ce procédé au nom coloré crée des pièces creuses sans noyaux, en enduisant simplement l'intérieur du moule d'une fine couche de métal, créant une « peau » métallique. Différentes approches selon la vitesse de prise. Une méthode : verser de petites quantités et faire tourner pour couvrir l'intérieur. Autre : remplir complètement, puis vider l'excédent après un temps de refroidissement. Zinc, aluminium, étain sont couramment moulés ainsi.
Moulage centrifuge
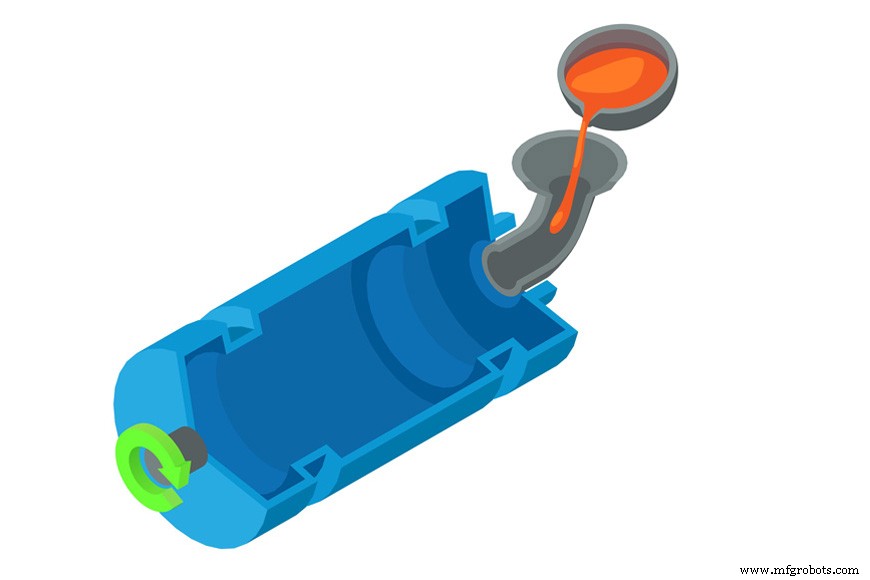
En vrai moulage centrifuge, un moule refroidi à l'eau tourne autour de son axe central à haute vitesse pendant que le métal liquide est introduit. La force centrifuge plaque le métal le long de la surface du moule en couche uniforme. Pour fonctionner, la pièce finale doit avoir des géométries régulières autour de l'axe de rotation. Idéal pour moules grossièrement cylindriques ou circulaires : tubes, bagues.
Objets moulés ainsi ont un taux de défaut très bas. Impuretés finissent près de l'alésage (surface interne), et peuvent être usinées. La plupart des tubes ou raccords sous pression sont moulés ainsi, pour la résistance de leur structure sans soudure.
Certains petits moulages (bijoux) utilisent une centrifuge qui fait tourner un moule entier autour d'un point central, tirant le métal d'un creuset. Ce ne sont pas de vrais moulages centrifuges, mais une forme de moulage sous pression.
Moulage sous pression
Utilise des forces autres que la gravité pour contrôler l'écoulement du métal dans un moule permanent. Air, gaz, vide, forces mécaniques ou centrifuges. Ces méthodes permettent de contrôler précisément le taux de remplissage : la gravité a toujours la même force, les forces artificielles peuvent varier.
Le moulage sous vide aspire le métal dans le moule dépressurisé ; le vide doit rester pendant le refroidissement, donc surtout pour parois minces. Fini de surface excellent. Le moulage basse pression inverse : on presse le fourneau où siège le métal, le poussant par les canaux d'alimentation dans la cavité.
Toutes les machines de moulage sous pression (die casting) utilisent aussi une forme de pression.
Moulage sous pression (die casting)
Machine : bassin de métal en fusion, moule métallique (matrice) sur deux plaques, système d'injection qui aspire et force le métal sous pression dans la matrice.
Processus : moule ouvert. Buses pulvérisent lubrifiant pour éviter l'adhérence. Deux moitiés fermées, moule injecté sous pression. La pièce refroidit brièvement, matrice s'ouvre. Éjecteurs poussent la pièce hors de la matrice, cycle recommence.
Deux formes d'injection : chambre froide (comme seringue : chambre remplie avant chaque coulée, piston pousse dans matrice) et chambre chaude / col de cygne (chambre immergée dans le métal, se remplit seule). Chambre chaude pousse le métal par piston ou pression d'air.
Les systèmes col de cygne sont plus sujets à la corrosion car baignés dans le métal fondu. Donc utilisés avec aluminium ou alliages Al-Zn à bas point de fusion. Le piston / chambre froide peut servir pour températures plus hautes (laiton, bronze), l'injecteur n'étant pas constamment exposé à la chaleur.
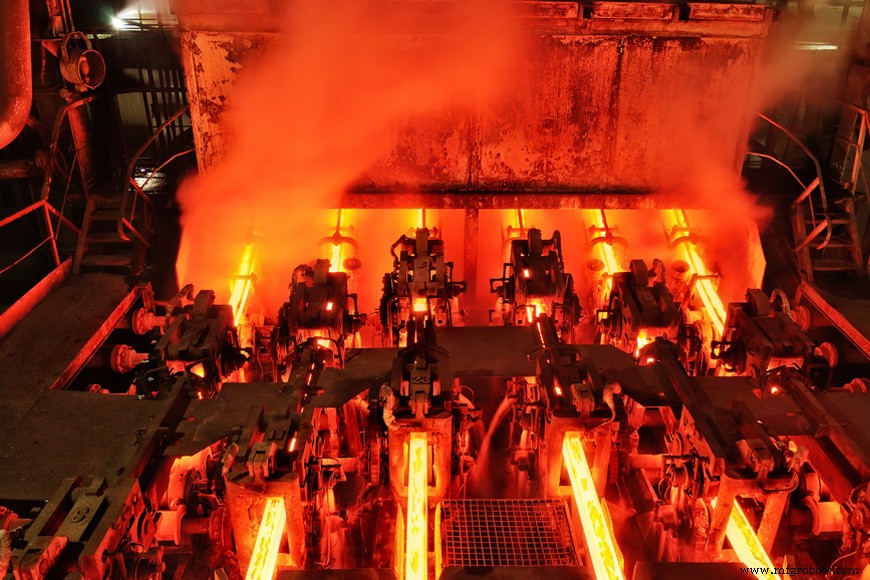
Coulée continue
Même les pièces qu'on considère entièrement usinées, laminées, ou travaillées ont souvent commencé en fonderie. La coulée continue crée des blumes, billettes, brames — différentes tailles de formes simples — par extrusion à travers une forme permanente. Ce procédé crée la matière première pour l'acier travaillé.
Le processus commence haut au-dessus du sol d'usine. Métal en fusion alimenté dans un entonnoir contrôlant le débit. L'entonnoir remplit un moule en dessous, forme simple, 50–200 cm long, section carrée, circulaire ou rectangulaire. Parois du moule refroidies pour que l'extérieur gèle en passant. À la sortie, le métal se solidifie mais reste malléable, permettant à la machine de le plier pour sortie horizontale. Roues guident la brame vers convoyeur, jets de refroidissement solidifient la surface. Jets de gaz coupent le métal continu en longueurs maniables pour levage et empilage.
Moules consommables
Les méthodes à moules consommables l'emportent pour les métaux ferreux. Elles sont rentables car n'ont pas à résister aux hautes températures.
Moulage en sable
Le moulage en sable est la méthode la plus courante. Procédé vieux d'au moins 3000 ans : premières traces de moulage en argile en Chine, dynastie Shang (v. 1600–1046 av. J.-C.).
Pas étonnant qu'il reste populaire : sable bon marché, abondant, malléable, résistant à la chaleur.
Noyaux en sable faciles à retirer : secoués sur table vibrante. Canaux d'alimentation et goulottes, dirigeant le métal, soit taillés à la main par mouleur expérimenté, soit créés dans le modèle.
Finition de surface souvent rugueuse, tolérance dimensionnelle peu précise : idéal pour pièces grandes, robustes, de clôtures décoratives à poêles en fonte en passant par pièces de moteur auto.
En savoir plus sur le moulage en sable dans notre article précédent de cette série.
Moulage en coquille (shell molding)
Forme de moulage en sable offrant des tolérances dimensionnelles plus serrées. Très similaire, mais le sable est mélangé à une résine. Mélange sable-résine versé sur chaque moitié d'un modèle métallique chaud. Le mélange fond et refroidit en coquille. Les « coquilles » sont réunies, généralement soutenues par un chassis plein de sable. La résine donnant un soutien supplémentaire aux surfaces intérieures, ces coquilles forment un moule très précis.
Souvent utilisé pour produire des noyaux pour le moulage en sable traditionnel. La résine donne aux noyaux de sable la résistance pour garder leur forme, même positionnés sur le vide qui deviendra la coulée. Ces noyaux en coquille peuvent être creux, créés dans un moule métallique chaud par un processus type moulage en coquille. Les deux moitiés du moule à noyau sont serrées et chauffées, puis remplies de sable enrobé de résine. Le moule cuit jusqu'à épaisseur de paroi suffisante, puis l'excédent de sable résineux non durci est versé hors. En séparant les moitiés, on révèle le noyau robuste, prêt à être placé dans le moule en sable pour créer l'espace dans la coulée.
-
Moulage à la cire perdue (investment casting)
Le moulage en sable est de loin le plus utilisé, mais un aspect le rend inapproprié pour certains projets. Les modèles en sable doivent être retirés du moule qu'ils créent, ce qui peut signifier une construction de modèle complexe. Exigences de dégage, placement de ligne de joint, goulottes, évents, noyaux obligent le modeleur à considérer soigneusement les besoins du modèle à chaque étape.
Le procédé à cire perdue, d'investissement, ou de précision est une alternative au moulage en sable qui fonctionne avec la plupart des nuances de métal, même alliages ferreux à haut point de fusion, tout en évitant certains défis du modelage en sable.
Un concepteur pour le moulage à la cire perdue réalise un moule métallique précis dans lequel les modèles en cire ou plastique sont coulés. Ces modèles sont assemblés sur une jetée aussi en ce matériau : l'ouvrier utilise un chalumeau pour faire fondre la jetée juste assez pour attacher chaque modèle.
Cet assemblage sert à créer la coque qui sera le moule. Il est pulvérisé, brossé ou trempé dans une barbotine d'agrégat fin, hautement réfractaire, et agent liant propriétaire à base de silicate d'éthyle. Le mélange est laissé prendre. Le modèle est enduit répétitivement de barbotines plus grossières jusqu'à obtention d'une coque d'agrégat autour du modèle. Les moules attendent que l'enduit ait pris, puis sont chauffés au four en position inversée pour que la cire s'écoule et soit récupérée pour réutilisation. Après retrait de la cire, les moules sont cuits dans un four préchauffé. Ils peuvent être soutenus par du sable lâche et coulés de manière conventionnelle.
Une fois les pièces refroidies, la coque autour du moulage à la cire perdue est brisée et secouée sur table vibrante.
Le moulage à la cire perdue offre une finition de surface supérieure et une haute précision dimensionnelle. Pas de lignes de joint comme en moulage en sable.
Moulage plein ou mousse (full mold or foam casting)
Combinaison du moulage en sable et du moulage à la cire perdue. Un modèle en polystyrène expansé est utilisé. Le modèle peut inclure système de goulotte et d'alimentation, et permettre l'élimination du dégage. Parfois le modèle est retiré avant remplissage, mais avec certaines mousses il peut rester en place pour se vaporiser instantanément au contact du métal chaud.
Idéal pour séries d'une ou quelques pièces, mais parfois les fonderies produisent en masse des modèles en mousse pour quantités de production. Coût supplémentaire pour l'équipement de fabrication des modèles destructibles, mais l'économie globale peut être favorable si le modèle est très complexe.
Comparaison des procédés de moulage
La consultation des fabricants aide à trouver la méthode la plus rentable. En général, les métaux ferreux seront coulés en moules consommables, les non-ferreux ont plus de possibilités, mais il y a des exceptions.
Aborder le processus avec une compréhension claire des besoins du projet aide à choisir le meilleur procédé. Le design a-t-il besoin d'une taille précise ? Parois combien fines ? Taille et poids finaux ? Finition de surface ? Connaître ces réponses à l'avance aide un concepteur avisé à guider son produit, trouvant le meilleur et moins cher procédé.
Métal
- 8 métaux essentiels pour la fonderie industrielle : des fondations aux applications modernes
- Le moulage expliqué : définition, types et procédés de fabrication
- La Galvanisation Expliquée : Définition, Méthodes et Procédés de Protection Contre la Corrosion
- Le Traitement Thermique Expliqué : Procédés, Méthodes et Avantages
- La fonderie métallique : définition, types et processus
- Guide complet du moulage des métaux : définitions, types et procédés
- Moulage métallique rapide : Avantages clés et applications industrielles
- Les meilleures techniques de finition métallique : choisir la méthode idéale pour des surfaces supérieures
- Fonderie Métallique 101 : Guide Complet de l'Art du Moulage