



Prévenir les 6 écueils les plus courants au démarrage des systèmes de palettisation robotique
« Garbage in, garbage out. » Cette phrase bien connue de l'informatique vaut la peine d'être considérée quand il s'agit de manutention automatisée. Appliquée aux systèmes de palettisation robotique, les sorties du système, particulièrement la qualité des palettes construites et les taux de débit, sont directement liées à la qualité des entrées du système. Donc, que vous construisiez une nouvelle usine ou rétrofitiez votre existante, si votre système inclut un palettiseur robotique, il y aura beaucoup à planifier pour assurer un démarrage en douceur. Deux aspects majeurs qui peuvent être négligés, mais affectent négativement le processus de démarrage de nouveaux palettiseurs robotiques, incluent la mauvaise qualité des entrées du système et le manque de ressources disponibles pendant le démarrage. En considérant les points suivants, votre entreprise peut être en position plus forte pour éviter les maux de tête de planification, coûts imprévus, et impacts sur les délais que la mauvaise planification de la phase de mise en service peut causer.
1. Qualité du produit
Variance dimensionnelle La première chose à considérer pour les entrées du système est la variance dimensionnelle du produit. Uline, l'un des plus grands fournisseurs de boîtes en carton d'Amérique du Nord, indique que pour les dimensions des boîtes, « la variance de fabrication acceptable est ± 1/8 ». Cependant, les ingénieurs concevant l'outil de bout de bras (EoAT) de votre système de palettisation robotique baseront leur conception sur les dimensions de caisses listées et les tolérances convenues dans le Document de Périmètre Fonctionnel (FSD). Même avec une conception d'EoAT innovante et robuste, l'équipe de mise en service aura probablement des difficultés si vos caisses sont en dehors des tolérances convenues. Par exemple, si un nombre relativement important de caisses sont prélevées à la fois, et que beaucoup de caisses ont des dimensions hors spécifications, alors l'EoAT peut ne pas s'engager sur le prélèvement comme conçu. Cela peut résulter en produits tombés, ou pire, produits écrasés lors du placement. Bien qu'il soit possible de corriger cela avec quelques changements de programme astucieux, il est probable que des changements matériels seront nécessaires, ce qui pourrait même signifier une reconception de l'outil. Imaginez les retards que pourrait causer si la mise en service doit changer le matériel parce que les caisses ne sont pas la bonne taille. Donc, assurez-vous de vérifier que les caisses fournies à la cellule robotique sont celles spécifiées dans votre FSD signé.
Géométrie de la caisse Un autre aspect de la qualité du produit à mentionner est la géométrie de la caisse. Si le système de palettisation robotique gérera des caisses en carton, il serait sage d'avoir vos érecteurs de caisses réglés avant que la mise en service ne commence. Un problème couramment vu avec les caisses en carton construites est quand une caisse devrait être un prisme rectangulaire, mais est plutôt formée en un prisme rectangulaire oblique. En d'autres termes, le haut et le bas de la caisse ont la forme d'un parallélogramme au lieu d'un rectangle. Des caisses de forme irrégulière peuvent causer une interaction médiocre du système de manutention avec le produit. Par exemple, la longueur relative d'une rangée de caisses peut changer considérablement si beaucoup de caisses sont de forme étrange. Comme avec de mauvaises dimensions de caisse, cela peut dégrader le cycle prélèvement-placement. Encore une fois, un bon ingénieur de mise en service peut accommoder cela avec des changements de programmation. Cependant, il est probable que la palette construite n'aura pas l'air très nette, et certains clients finaux exigeants peuvent considérer la qualité des palettes construites comme indicative de la qualité du produit. Pour éviter potentiellement des temps de cycle augmentés et une qualité réduite de vos palettes construites, assurez-vous que vos caisses sont correctement formées. Le bombage et le gonflement, que ce soit sur le haut, le bas, ou les côtés des caisses, peuvent aussi être difficiles à accommoder pour un ingénieur ou équipe de mise en service. Le gonflement arrive généralement du sur-emballage d'une caisse, mais le bombage peut aussi se produire en fonction de l'épaisseur du carton, de l'humidité relative dans le carton, et du nombre de perforations par unité de longueur le long des plis des rabats. Même si les rabats de caisse ne sont pas perforés, des scores de presse pas assez profonds peuvent aussi causer les rabats à tendre à revenir à leur état non plié. Dans des caisses relativement longues, cela peut mener à une forme presque comme un ballon de football. Les caisses bombées rendent les charges construites de plus en plus instables à mesure que la hauteur de la charge augmente. En retour, la charge construite peut nécessiter des vitesses et accélérations de convoyage réduites ou des intercalaires entre les couches, impactant ultimement les temps de cycle et les coûts du projet. Au pire, l'instabilité de la charge peut même signifier que les charges construites ne sont pas convoyables. Finalement, tout comme avec des dimensions de caisse hors spécifications, une géométrie de caisse bizarre peut causer des chutes de produit, ce qui impactera le débit du système. Bien que vous deviez peut-être passer du temps supplémentaire à travailler avec votre fournisseur de caisses, prendre le temps de régler la géométrie et la variance dimensionnelle des caisses est un investissement qui en vaut la peine.
2. Qualité des palettes
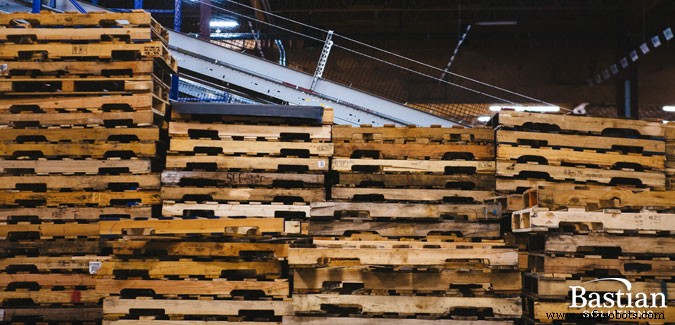
La gestion des palettes peut sembler bas sur la liste des choses à considérer pendant un démarrage de système, mais avec un système de palettisation robotique automatisé, un certain soin doit être pris pour que le distributeur de palettes typique fonctionne correctement. Par exemple, les palettes stockées à l'extérieur sont susceptibles d'être mouillées à un moment donné par la météo. Les palettes mouillées peuvent coller ensemble, surtout si les températures descendent sous le point de congélation.
Problèmes de distributeur de palettes Les distributeurs automatiques de palettes typiques sont conçus sous l'hypothèse que chaque palette peut bouger indépendamment des autres. Les palettes gelées peuvent coller ensemble, mais aussi celles qui ont des planches excessivement endommagées, ou des têtes de clous saillantes. Et si les palettes collent ensemble, il est probable que le distributeur de palettes détruira les palettes, au lieu de les distribuer. En désignant un espace près du distributeur de palettes où les palettes peuvent être amenées pour sécher pendant une journée avant d'être mises en service, vous aiderez à garantir que des palettes utilisables sont disponibles pour faire tourner le système quand nécessaire. Bien sûr, l'étagement des palettes près du système peut devoir être ajouté aux responsabilités de début ou fin de quart de l'opérateur de ligne, et n'oubliez pas de rappeler à vos conducteurs de chariots élévateurs qu'ils devront charger les palettes dans le distributeur selon les besoins.
Variance de taille des palettes Malgré l'absence d'un ensemble globalement accepté de tolérances de dimensions de palettes, la section 6.2 de la Norme Uniforme pour Palettes en Bois établie par la NWPCA est un guide courant utilisé en Amérique du Nord. Cependant, comme avec la variance de taille de caisse, le FSD aura le dernier mot sur ce que les ingénieurs du système conçoivent. Tout comme l'humidité peut les faire coller ensemble, les palettes en bois mouillées peuvent aussi potentiellement gonfler à des dimensions en dehors des tolérances spécifiées. Mais peu importe comment cela se produit, une telle variance, surtout dans la hauteur de la palette, peut affecter la qualité de construction des charges de palette en raison de l'endroit où le robot place le produit. Par exemple, si la palette est plus courte que le système n'était programmé pour, alors le produit sera déposé d'une hauteur plus grande que la normale causant la palette construite à avoir l'air bâclée. Inversement, si la palette est trop haute, le produit sera écrasé dedans. De plus, si l'EoAT du robot est conçu pour que le produit soit supporté par en dessous, alors des hauteurs de palette excessivement hautes peuvent mener à un crash de l'EoAT dans la palette. Donnant l'augmentation considérable du coût d'ajout de détection de hauteur de palette à un système, la plupart des entreprises choisissent de ne pas prendre cette option. Donc, il serait prudent de s'assurer que votre fournisseur de palettes a fourni à votre entreprise des palettes de qualité avant le début de la mise en service. Cependant, si obtenir votre fournisseur à faire cela s'avère trop difficile, considérez ceci : Bastian Solutions a récemment lancé une ligne de palettes de grade automatisation, dimensionnellement stables. L'utilisation des palettes Rogue de Bastian Solutions peut éliminer beaucoup des maux de tête associés à la gestion des palettes, ce qui est une chose de moins pour ralentir le processus de mise en service.
3. Qualité des autres entrées
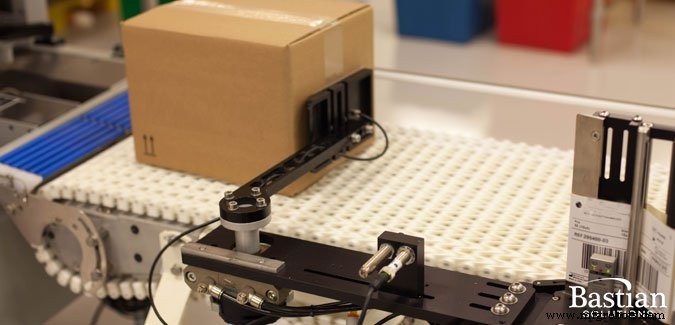
Feuilles intercalaires / de tier Le système de palettisation robotique de base utilisera bien sûr le produit et les palettes. Cependant, il peut y avoir d'autres entrées du système qu'il vaut la peine d'avoir sous la main et réglées. Les feuilles intercalaires ou de tier sont communes pour de nombreux systèmes de palettisation, alors assurez-vous d'en avoir assez de la taille correcte disponible pour le démarrage. Après tout, la dernière chose que vous voulez faire est d'aller fouiller au fond de votre entrepôt pour elles après que la mise en service a commencé. Aussi, le palettiseur robotique typique fonctionnant avec des feuilles intercalaires nécessite une relative planéité des feuilles. Si l'environnement où vous prévoyez de stocker vos feuilles intercalaires verra des changements drastiques d'humidité, il est presque garanti qu'elles se déformeront, dégradant la performance du système. Des palettes de feuilles stockées dans des remorques garées sont un excellent exemple de ce scénario.
Machines d'impression et d'application Donné le besoin pour de nombreux fabricants de suivre les produits à travers la chaîne d'approvisionnement, les systèmes d'impression et d'application d'étiquettes sont un autre article courant vu dans les systèmes de manutention automatisés. Si un tiers, indépendant de l'intégrateur système mettant en service le palettiseur robotique, gère les scanners et étiquettes, assurez-vous que ces systèmes sont réglés. Une mauvaise qualité d'adhésif sur les étiquettes peut signifier qu'elles se décollent accidentellement pendant le convoyage, et des têtes d'impression sales peuvent causer la variation de l'endroit où les étiquettes sont appliquées sur les caisses. Ces deux problèmes peuvent signifier que le produit ne se fait pas scanner correctement, ralentissant davantage le processus de mise en service, et les opérations en général. Un autre point lié aux étiquettes à considérer : si votre système de gestion de données n'a pas toutes les données d'étiquettes préchargées, votre calendrier peut glisser. Imaginez juste ce qui arriverait si un changement d'étiquette nécessitait une autorisation de l'entreprise, et que les parties autorisatrices étaient en vacances !
Scellage de caisses et filmage étirable Quelques articles supplémentaires qui valent la peine d'être réglés avant la mise en service d'un système de palettisation robotique sont le scellage de caisses et les filmeuses étirables. Les machines de ruban adhésif et le type de ruban doivent être réglés pour minimiser les caisses dos-à-dos, les plis de ruban, et l'adhésion correcte du ruban. Si vous collez les caisses, assurez-vous qu'assez de colle est appliquée pour que les fonds des caisses ne s'ouvrent pas à cause des accélérations vues par la manipulation robotique. Si votre système va employer une filmeuse étirable en aval du système de palettisation robotique, assurez-vous que vous avez assez de film étirable de résistance suffisante dans votre installation pour garantir que les tests et la production peuvent tourner sans problème. Votre intégrateur système devrait pouvoir recommander un film étirable de qualité si vous n'êtes pas sûr du type à commander.
4. Disponibilité du produit
Alors qu'assurer des entrées de qualité au système est important, peut-être tout aussi important est d'avoir le produit nécessaire disponible. Selon votre situation, il peut être difficile ou impossible d'avoir la production changer les types de produit sans un préavis considérable. Donc, ce sera dans votre meilleur intérêt d'avoir tous les SKU que vous avez l'intention de faire passer par le système disponibles pour les tests. Sinon, vous devrez peut-être planifier votre intégrateur système pour mettre en service le système par phases au fur et à mesure que les types de produits deviennent disponibles. L'inconvénient évident de faire cela est la difficulté que la reprogrammation peut entraîner. Cependant, un autre aspect à considérer est que les systèmes hautement complexes ont tendance à être étroitement couplés, signifiant que de petits changements au système pendant le test d'un type de produit peuvent affecter comment le système performe quand il tourne les autres. Donc, pour mettre en service un système avec succès en temps opportun, avoir tous les SKU disponibles est un gros plus. Assurez-vous d'avoir une quantité suffisante des divers produits que vous ferez tourner sur le système pour simuler les taux de production réels aussi. Après tout, pour rencontrer les taux que les systèmes à haut débit tournent, vous aurez probablement besoin de plus d'une ou deux palettes de produit sous la main. Finalement, assurez-vous que le produit a été fraîchement emballé, car le produit qui a été assis au fond d'un entrepôt, ou congélateur, donnera des résultats différents comparé au produit récemment produit.
5. Personnel supplémentaire
C'est une chose d'avoir assez de type de produit pour les tests, mais qu'en est-il du personnel ? Le processus de mise en service typique pour un système de palettisation robotique nécessite que l'ingénieur de mise en service fasse des ajustements mineurs logiciels et matériels. Pour faire cela, l'ingénieur a besoin d'avoir les yeux sur le système pendant qu'il tourne. Cela peut être difficile à impossible si l'ingénieur de mise en service doit introduire le produit dans le système à la main, ce qui peut ajouter du temps imprévu au calendrier de démarrage. Au lieu de cela, considérez désigner un expert système interne qui peut agir comme intermédiaire pour gérer la main-d'œuvre supplémentaire nécessaire pour les tests. De plus, l'expert interne peut suivre l'ingénieur de mise en service, apprenant des techniques de dépannage précieuses en chemin.
6. Divers
Quelques éléments de plus à considérer alors que votre entreprise avance vers la phase de mise en service d'une implémentation de système de palettisation robotique.
Les verrouillages avec l'équipement amont/aval sont-ils en place ? Sinon, cela impactera-t-il la capacité du système à tourner d'une manière représentative de la production complète ? Vos clients finaux ou autres exigences logistiques exigent-ils des étiquettes sur toutes les caisses ? Frapper l'équipe de mise en service avec cette exigence après que l'encre du FSD est sèche nécessitera probablement un ordre de changement au mieux, et si le système n'était pas originalement conçu pour cette exigence, le débit pourrait être majoritairement impacté par le changement.
Le turnover des employés pourrait-il potentiellement vous faire perdre un expert système de quart ? Avez-vous le personnel nécessaire pour palettiser manuellement pendant que les derniers ajustements sont faits au système ? Répondre à ces questions avant que l'équipe de mise en service arrive sur site aidera à garantir que votre mise en service reste dans les temps, ce qui se traduit par de l'argent en banque.
En voici un autre : l'équipe de mise en service a-t-elle accès à tous les points de contact nécessaires dans votre installation, y compris maintenance, chefs de quart, experts système désignés, conducteurs de chariots élévateurs, etc. ? Un ingénieur de mise en service pourrait perdre une demi-journée de tests ou plus à essayer de retrouver la bonne personne nécessaire pour faire avancer le processus de test. Si vous gérez des projets d'investissement pour votre entreprise, pourquoi ne pas créer une procédure opérationnelle standard avec les informations de contact de site pertinentes, ainsi que les attentes système, sécurité et formation. Fournir ce document à votre intégrateur système avant la mise en service aidera à garantir une communication et des démarrages plus fluides. La palettisation robotique fait une chose très bien, en ce qu'elle répète précisément chaque cycle. Cela nécessite une induction de produit répétable dans le système, qui repose sur la cohérence des entrées du système et dicte ultimement le succès ou l'échec de la mise en service. Maintenant, on pourrait arguer que beaucoup des problèmes susmentionnés devraient être attrapés avant que le système n'arrive jamais sur le terrain. Cependant, si les entrées du système envoyées à l'installation de test de l'intégrateur système ne sont pas représentatives de ce qui sera tourné dans votre installation, alors l'équipe de mise en service devra probablement passer du temps supplémentaire, imprévu, à régler le système pour accommoder ces écarts, retardant votre date de mise en service. Si un chef n'est aussi bon que ses ingrédients, alors on pourrait dire qu'un ingénieur de mise en service n'est aussi bon que la qualité et la disponibilité des ressources nécessaires pour faire tourner le système. En travaillant avec un intégrateur système expérimenté, et en vous assurant que vous avez fait les préparations nécessaires suggérées ci-dessus, vous maximiserez la probabilité d'un démarrage en douceur pour votre nouveau système de palettisation robotique.
Robot industriel
- Principaux goulets workflow impression 3D & solutions éprouvées
- Problèmes Courants du Système de Refroidissement Auto & Comment les Diagnostiquer
- Maîtriser std_logic en VHDL : États, résolution et analyse de forme d'onde
- Maximiser la valeur de votre système CMMS/EAM : Stratégies d'intégration et maintenance prédictive
- Choisir le bon effecteur de bout de bras : booster la performance des robots industriels
- Maximiser l'efficacité : conseils d'experts pour votre système de scan d'entrepôt
- Principales causes de défaillance des systèmes hydrauliques et comment les détecter et les résoudre
- Principales causes d'accidents de grue et comment les prévenir
- Applications Industrielles Clés de l'Alliage A286 : Haute Résistance et Résistance à la Corrosion